

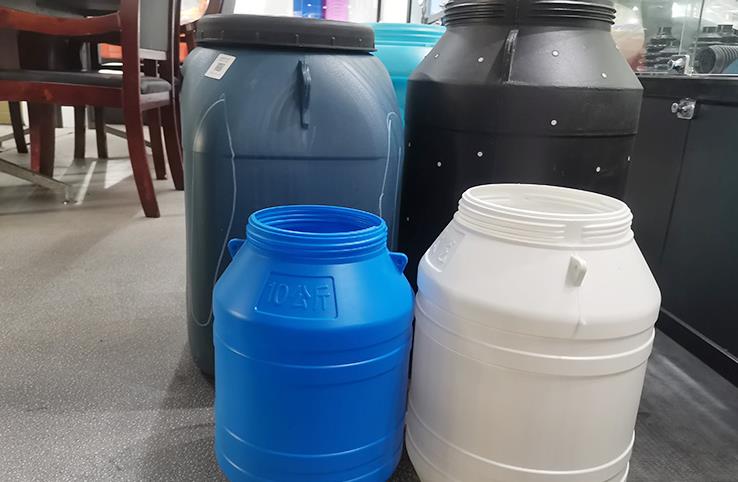
Als wichtiger Verpackungselement für die Lagerung und den Transport von Chemikalien werden chemische Trommeln vor allem zur Lagerung und zum Transport verschiedener Chemikalien (wie Säuren, Basen, Lösungsmittel, Öle und chemische Zwischenprodukte) eingesetzt. Ihre Leistung hängt direkt von der Sicherheit der Mitarbeiter, dem Umweltschutz und der Integrität der Chemikalien ab. Je nach Lagerungsbedarf können sie in kleine chemische Trommeln (20L bis 50L), mittelgroße chemische Trommeln (50L bis 120L) und große chemische Trommeln (120L bis 200L) unterteilen, bei denen strenge Belastungsanforderungen gelten (dynamische Belastung 0,3 t bis 1 t, statische Belastung 1 t bis 5 t). Chemische Trommeln müssen den Kernleistungsanforderungen entsprechen, wie hervorragender Korrosionsschutz, absolutem Leckverhinderung, Schlagfestigkeit, statischer Beständigkeit, chemischer Kompatibilität und Einhaltung der internationalen und nationalen Standards. Der Produktionsprozess stellt äußerst strenge Anforderungen an die Extrudierstabilität, Formgenauigkeit, strukturelle Abdichtung und Sicherheitseigenschaften von Extrudierblowmoldingmaschinen. Spezifisch kann man dies auf die folgenden Kernmaße reduzieren, wobei sowohl die Geräteleistung als auch die besonderen Sicherheits- und Konformitätsanforderungen bei der Produktion von chemischen Trommeln berücksichtigt werden.
I. Extrudiersystem: Gewährleistung einer korrosionsbeständigen Schmelze- und Schichtklebequalität
Das Extrudiersystem ist der Kern der Extrusions-Blasformmaschine für die Herstellung von Chemiegülldielen und bestimmt direkt den Plastifizierungseffekt widerstandsfähiger Rohstoffe, die Zusammensetzqualität mehrschichtiger Dichtstrukturen und die endgültige Korrosionsbeständigkeit sowie das Dichtungsverhalten von Chemiegülldielen. Aufgrund der besonderen Anforderungen an Chemiegülldielen in Bezug auf die Materialbeständigkeit gegen Korrosion und die Strukturdichte müssen die Extrusionssysteme strenge Standards erfüllen.
1. Schraubenkonfiguration, die auf korrosionsbeständige Rohmaterialien abgestimmt ist
Die gängigen Rohstoffe für die Herstellung von Chemikalientanks sind korrosionsbeständiges modifiziertes HDPE (High-Density Polyethylen) und PP (Polypropylen). HDPE wird aufgrund seiner hervorragenden chemischen Stabilität und Schlagfestigkeit bevorzugt, während PP für Tanksysteme verwendet wird, in denen aggressive Chemikalien (z.B. konzentrierte Schwefelsäure, konzentrierte Salpetersäure) gelagert werden. Einige hochwertige Chemikalientanks verwenden eine mehrschichtige Extrusionsstruktur (z.B. HDPE + EVOH-Durchlässigkeitsschutzschicht + Klebstoffschicht), um die Durchdringung von Chemikalien zu verhindern. Deshalb muss die Extruderwelle adaptiv gestaltet werden:
- Schraubendurchmesser: Das Verhältnis Länge-Durchmesser (L/D) sollte zwischen 32:1 und 35:1 liegen, was höher ist als bei herkömmlichen Wasserbehältern, um eine ausreichende Plastifizierung von modifiziertem HDPE/PP und eine uniforme Dispersion von Korrosions-, Antistatika-Zusätzen zu gewährleisten, um Verschleiß durch übermäßigen Schergen zu vermeiden und sicherzustellen, dass die Schmelze eine ausgezeichnete Korrosionsbeständigkeit und eine hohe Strukturdichte aufweist. Der Schraubendurchmesser wird entsprechend der chemischen Trommelkapazität eingestellt. Für kleine chemische Trommeln (20l-50l) kann eine Schraube mit einem Durchmesser von Φ70-90mm gewählt werden, für mittelgroße Trommeln (50l-120l) eine Schraube mit einem Durchmesser von Φ90-110mm und für große Trommeln (120l-200l) eine Schraube mit einem Durchmesser von Φ110-130mm, wobei die entsprechende Plastifizierfähigkeit (300-500kg/h) die Versorgungsbedürfnisse der Schmelze unterschiedlicher Spezifikationen für chemische Trommeln erfüllt.
- Schraubestruktur: Es wird eine stufenweise Kompressionsverhältnisseinschraubung mit Mischungsabschnitt eingesetzt, und das Kompressionsverhältnis wird zwischen 4:1 und 5:1 kontrolliert. Der Mischungsabschnitt wurde hinzugefügt, um die Dispersioneffekte von Korrosionsschutz-, Antistatika- und Dichtschichtmaterialien zu verbessern und eine unebenmäßige Verteilung der Additive zu vermeiden, die zu einer geringeren Korrosionsbeständigkeit und einer schlechteren Dichtungswirkung von chemischen Tanks führt. Bei Mehrschichtengeschäumten chemischen Tanks (2 bis 3 Schichten) sind mehrere Schraubengruppen (2 bis 3 Gruppen) erforderlich, um eine synchrone Extrusion der verschiedenen funktionalen Schichten (HDPE-Basis-, EVOH-Dichtungs-und Klemmungs-Schicht) zu ermöglichen, um eine sichere Verkettung der Schichten sicherzustellen (Kopplungsfestigkeit ≥1,8 MPa) und einer Durchsetzungsverwirkung der chemischen Inhaltsstoffe zwischen den Schichten vorzubeugen.
- Das Schraubenteilmaterial besteht aus einem hochbelastungsbeständigem, korrosionsbeständigen und hochtemperaturbeständigen Legierungsmaterial (z. B. 38CrMoAlA+Plasma-Spritzguß), und die Oberfläche wird eines tiefen Nitridierungsbehandlungsprozesses unterzogen (Nitridschichtdicke ≥0,6 mm), um dem Verschleiß von geänderten Rohmaterialien und Zusatzstoffen zu widerstehen, einen unebenen Schmelzeextrusionsprozess zu vermeiden und die Stabilität der langfristigen Serienproduktion von Chemikalientanks zu gewährleisten.
2. Design des Behälers und der Kopf entsprechen den Anforderungen an Korrosionsschutz und Dichtungsformen
- Kontrolle der Barrel-Temperatur: Es wird eine hochpräzise zonenweise Erwärmung (Fütterungssektion, Kompressionssektion, Homogenisierungssektion, Mischsektion) und Kühlkonstruktion angewendet, die eine Temperaturkontrolledurchgängigkeit von ±0,5 ℃ erreicht. Die Temperatur jeder Sektion kann genau nach der Leistung von modifiziertem HDPE/PP angepasst werden (bei der Herstellung von HDPE-Chemiedrums wird die Temperatur des Behälters auf 170-210 ℃ geregelt, bei der Herstellung von PP-Chemiedrums auf 180-220 ℃), um eine Schmelzverzierung durch eine übermäßige Temperatur und eine unzureichende Plastifizierung durch eine zu niedrige Temperatur zu vermeiden, eine stabile Schmelzzutrittsführung zu gewährleisten und das Schrumpf verlagern des Parsisons (die Schrumpfungsmenge beträgt ≤2 mm/m) zu kontrollieren-deim, was für die Stärkeuniformität und die Dichtungsleistung von Chemiedrums von entscheidender Bedeutung ist.
- Für einlagige chemische Trommeln wird eine Zentralladestromkopf mit einem hochgenauen Flusskanal eingesetzt, und die Ladekapazität wird entsprechend dem Gewicht der chemischen Trommel (zum Beispiel muss die Ladekapazität des 200-Liter-Modells für große chemische Trommeln 80 bis 100 Liter betragen) angepasst. Dies ermöglicht eine stabile Zufuhr von Ladung und vermeidet Fluktuationen und Abweichungen der Ladung. Für multiplagige coextrudierte chemische Trommeln wird ein mehrlagiges coextrudiertes Kopf mit separaten Flusskanälen für jede Schicht verwendet, bei dem die Flussgeschwindigkeit jeder Schicht genau eingestellt werden kann (einstellen mit einer Genauigkeit von ± 1 %), sodass die Gleichmäßigkeit der Dicke jeder funktionalen Schicht gewährleistet ist (die Dicke der EVOH-Dichtschicht wird auf 0,2 bis 0,4 mm eingestellt). Der Matrizenabstand wird durch einen Servo-Motor mit hoher Genauigkeit (einstellen mit einer Genauigkeit von ± 0,01 mm) angetrieben und in Verbindung mit dem Ladungsprogrammsteuersystem ermöglicht eine präzise Steuerung der axialen und radialen Wanddicke der Ladung, die Ausgleichung ungleichmäßiger Dehnung der Drum-Hals, des Drum-Körpers und der Bodens (wesentliche Dichtungsbereiche) während der Blasformung und die Vorgabe entsprechender Wanddickenparameter ermöglichen, um die strukturelle Festigkeit und die Dichtungsleistung chemischer Trommeln zu erhöhen.
II. Blowmolding-System: Gewährleistung der Dichtungsleistung und der dimensionalen Genauigkeit
Chemische Trommel müssen verschiedene korrosive, leichtflüchtige und sogar giftige Chemikalien aufbewahren, sodass sie äußerst strenge Anforderungen an die Versiegelungsleistung, die Maßgenauigkeit und die strukturelle Integrität haben. Das Blasformensytem ist als Kern-Verbindung der Formen verantwortlich und muss den Anforderungen einer präzisen Formgebung, einer einheitlichen Wanddickheit, Fehlertoleranz und einer zuverlässigen Versiegelung entsprechen.
1. Genauigkeit der Pralariums-Kontrolle: Sie erfüllt Leckschutzstandards
Chemische Trommeln haben äußerst strenge Anforderungen an die Wanddickungsuniformität (der Abweichung sollte innerhalb von ±0,1 mm kontrolliert werden). Ungleichmäßige Wanddicken führen zu einer schwachen lokalen Struktur der Trommel, unregelmäßiger Abkühlungsschrumpfung, leichtem Verziehen und Chemieleckagen und sogar zu ernsthaften Sicherheitsunfällen und Umweltverschmutzung. Daher muss die Kontrolle der Pralariumsgewicht genau erfolgen:
- Es ist mit einem hochpräzisen Pralariums-Wandstärke-Kontrollsystem (bis zu 150 Kontrolleinheiten) ausgestattet, das die axiale und kreisförmige Pralariums-Wandstärke genau einstellen kann. Für das Problem von Pralariums-Senkungen, das bei langen Prariums (bei großen chemischen Trommeln) leicht auftritt, muss die Extrusionsgeschwindigkeitskurve optimiert und die Anfangsdicke der oberen Prariumsseite erhöht werden, damit sichergestellt wird, dass die Unterschiede in der Wandstärke zwischen den verschiedenen Teilen der chemischen Trommel (Trommelflansch, Trommelkörper, Boden) ≤0,05 mm betragen.
- Das Pralariumsgewicht wird genau kontrolliert (Kontrollgenauigkeit ±0,5%), und das maximale Pralariumsgewicht muss mit dem Gewicht der chemischen Trommel übereinstimmen (zum Beispiel kann das Gewicht des 200-L-chemischen Trommelns 40 bis 50 kg erreichen), um zu vermeiden, dass unteres Pralariumsgewicht zur zu dünnen Wandstärke und mangelnder Korrosionsbeständigkeit und Festigkeit der Trommel führt, oder dass übermäßiges Gewicht Materialverluste und die Leichtigkeit der Trommel beeinflusst.
2. Stabiles und hochgenaue Blasen-System
- Blasen-Druck und Durchflussrate: Anpassung nach Größe, Wandstärke und Versiegelungsanforderungen der chemischen Trommeln. Der Blasen-Druck der kleinen chemischen Trommeln wird bei 0,7 bis 0,9 MPa kontrolliert, während der Blasen-Druck der großen chemischen Trommeln (120 bis 200 L) erhöht werden muss auf 0,9 bis 1,1 MPa. Die Druckkontrolle erfolgt in mehreren Stufen. Für den Anfangsstadium wird ein niedrigerer Druck verwendet, um lokale übermäßige Zugumfang und Materialschäden zu vermeiden, und der Druck wird nach dem Kontakt des Materials mit der Form erhöht, um sicherzustellen, dass die Trommelflansche, die Versiegelungsfuge und andere Schlüsselteile vollständig gebildet sind; Die Blasen-Durchflussrate ist stabil (Durchflussstabilisierung ≤5 %), um Fehlbildungen der chemischen Trommel, wie zum Beispiel Flachstelle, Vorderwicklung, Loch und mangelhafte Versiegelungsfuge, die durch Druckfluktuationen verursacht werden, zu vermeiden. Das Aufblasen-Verhältnis wird zwischen 2,5:1 und 4:1 kontrolliert, um sich bei der zylindrischen Form der chemischen Trommel an die umgebenden Umgebung anzupassen, während die Wandstärke, Festigkeit und Versiegelungsleistung sichergestellt werden.
- Zeitpunkt und Abkühlung des Blasen: Der Zeitpunkt des Blasens wird genau mit der Extrusionsgeschwindigkeit des Prariums abgestimmt (Reaktionszeit ≤0,1 s), zu spät oder zu früh ist, wird das Materialverteilung beeinflussen und Hindernisse für das Aufblasen darstellen; Die Blasen-Medium verwendet trockene, saubere, öl- und staubfreie Druckluft (Feuchtigkeitsgehalt ≤0,01 %, Ölgehalt ≤0,001 %), um Blasen, Ölflecken und Kratzer auf der Innenseite der chemischen Trommel zu verhindern, die durch Feuchtigkeit, Ölflecken und Verunreinigungen in der Luft verursacht werden, was die Korrosionsbeständigkeit und die Versiegelungsleistung beeinträchtigt und eine chemische Kontamination verhindert. Nach dem Blasen können Inertgase (wie Stickstoff) gefüllt werden, um die Schmelze vor Oxidation zu schützen und die Lebensdauer der chemischen Trommel zu verbessern.
3. Anpassung des Werkzeugs und effizientes Abkühlungssystem
- Werkzeuganpassung: Die Werkzeuggröße wird genau mit der entworfenen Größe der chemischen Trommel verglichen (dimensionale Toleranz ±0,1 mm), was den Verpackungsgrößenstandards für Chemikalien entspricht. Die Werkzeughöhlefläche ist mit hoher Präzision geschliffen (Oberflächenrauheit Ra ≤0,8 µm), glatt und frei von Rissen, um sicherzustellen, dass die chemische Trommel eine flache Oberfläche hat und keine Kratzer (Kratzer können einen Stresskonzentrationspunkt verursachen und Leckagen verursachen); Das Werkzeug ist mit einer eingebauten Versiegelungsfuge (konform mit den Spezifikationen des Trommeldeckels) ausgestattet, um die Versiegelungsleistung zwischen dem Trommelkörper und dem Deckel zu gewährleisten; Das Werkzeug hat hervorragende Versiegelungsleistung (Luft-Leckrate ≤0,01 L/min), um Leckagen während des Blasvorgangs zu vermeiden, was zu einer uneingehenden Formung der chemischen Trommel führt; Die Ausrüstung ist kompatibel mit chemischen Trommelwerkzeugen unterschiedlicher Kapazitäten (20 bis 200 L) mit einem Berechnungsbereich für die Wachstumsdichte von 800 bis 1600 mm, um die Vielseitigkeit der Ausrüstung zu steigern. Das Werkzeugmaterial verwendet eine korrosionsbeständigere Legierung, um Korrosion durch volatile Chemikalien während der Produktion zu vermeiden.
- Abkühlungssystem: Es wird ein mehrschichtiges, effizientes Abkühlungssystem verwendet, um die Temperatur verschiedener Bereiche des Werkzeugs unabhängig voneinander zu kontrollieren (insbesondere die Trommelflansche und die Versiegelungsfuge), und die Temperaturunterschiede auf der Werkzeugoberfläche werden innerhalb ±3 ℃ kontrolliert, um eine Schrumpf-und Verformung der chemischen Trommel durch ungleichmäßige Abkühlung zu verhindern (Verminderungen beeinträchtigen die Versiegelungsleistung); Das Abkühlungswasser-Konstruktion wurde nach der Struktur der chemischen Trommel entworfen, mit dicht angeordneten Abkühlpunkten in dickwalled Teilen (Trommelboden, Trommelflansch) und einer zuverlässigen Anordnung in dünnwalled Teilen (Trommelkörper). Die Kühlungseffizienz entspricht den Produktionszyklusanforderungen. Die Kühlzeit der kleinen chemischen Trommeln wird bei 50 bis 100 s kontrolliert, während die von großen chemischen Trommeln verlängert werden muss auf 150 bis 300 s, um sicherzustellen, dass die chemische Trommel nach der Formgebung schnell erstarrt, die Produktionsleistung verbessert wird und die dimensionalen Stabilität, die strukturelle Festigkeit und die Versiegelungsleistung der chemischen Trommel sichergestellt werden. Das Werkzeug ist außerdem mit einem Temperaturerfassungsgerät ausgestattet, um eine dynamische Anpassung der Kühltemperatur vorzunehmen.
III. Spannsystem: Gewährleistung der Formstabilität und der Betriebsicherheit
Chemische Trommelformwerke haben eine hohe Genauigkeit, strenge Dichtungsvorgaben und eine hohe Produktionsfrequenz. Das Spannsystem ist dafür verantwortlich, die Formwerkzeuge zu öffnen, zu schließen und zu verriegeln, und seine Spannkraft, Einstellweg und Genauigkeit beeinflussen direkt die Qualität der chemischen Trommelformung, die Produktionssicherheit und die Lebensdauer der Formen.
- Spannkraft: Bestimmt nach der Größe der chemischen Trommel, der Wanddicke und dem Blasdruck. Die Spannkraft kleiner chemischer Trommelmodelle muss 800-1500KN erreichen, und die von großen chemischen Trommelmodellen (120L-200L) sollte nicht geringer als 1500-2500KN sein, damit die Formwerkzeuge während der Blasformung nicht lose werden oder überlaufen und Defekte an chemischen Trommeln wie Fließen, Kerben und Abweichungen der Maße (Fließender Stoff beeinträchtigt die Dichtungsleistung) verhindert werden. Die Spannkraft ist einstellbar (Einstellgenauigkeit ± 10KN), um sich an chemische Trommeln mit unterschiedlichen Spezifikationen anzupassen.
- Spannweg und Vorlage: Der Spannweg ist gemäß der maximalen Formgröße und der Form der chemischen Trommel designed, in der Regel 1000-2200 mm, um die Anforderungen des Werkzeugs beim Öffnen, Schließen und Entnehmen der chemischen Trommel zu erfüllen. Die Größe der Vorlage ist auf das Werkzeug abgestimmt (z. B. eine 1600×1800 mm große Vorlage ist für 200L-Versionen von chemischen Trommelformwerkzeugen geeignet), und die Parallelitätsfehler der Vorlage werden auf 0,05 mm geregelt, um eine Wanddickeabweichung der chemischen Trommel oder Beschädigungen des Werkzeugs durch ungleichmäßige Kräfte beim Spannen zu vermeiden; Der Werkzeugdickenstellbereich beträgt 800-1600 mm, was mit chemischen Trommelformwerkzeugen unterschiedlicher Dicke und Kapazität kompatibel ist.
- Betreibungsgemäßlichkeit und Sicherheit: Ausgestattet mit einem automatischen Spannen, Entspannen und Verschieben der Formen. Das automatische Entspannungsgerät ist gemäß der Form der chemischen Trommel designed (mit speziellen Spannvorrichtungen), um Beschädigungen der chemischen Trommel durch manuelles Entspannen zu vermeiden und die Arbeitsintensität zu reduzieren; Das Verschieben der Formen hat ein schnelles Aufladen (Zeit für das Verschieben der Formen ≤ 40 Minuten), um dieProduktivität zu verbessern, wenn zwischen chemischen Trommeln unterschiedlicher Kapazität umgeschaltet wird. DasSpanngerät verfügt über eine gute Stabilität und Lebensdauer und kann lange Zeit mit häufigen Öffnungs- und Schließvorgängen (≥
000 Male pro Monat) umgehen, wodurch die Auswirkungen von Ausfällen der Ausrüstung auf die Produktion verringert werden. Gleichzeitig ist ein Sicherheitsverbundgerät installiert, um versehene Bedienoperationen beim Spannen zu verhindern und die Produktionssicherheit zu gewährleisten.
IV. Steuerungssystem: Erreichung präzise Regulation und lückenloser Übereinstimmung derer Produkte
- Kontrollgenauigkeit: Es wurde ein hochpräzises PLC-Kontrollsystem (z. B. Siemens S7-1500-Serie) mit hoher Verarbeitungsgeschwindigkeit übernommen, das wichtige Parameter wie Extrusionsgeschwindigkeit, Rohrlötemperatur, Kopfemperatur, Blasdruck, Presskraft und Kühlzeit genau regeln kann. Die Genauigkeit der Parameteranpassung ist hoch (Fluktuation der Extrusionsgeschwindigkeit ≤ 1 %, Fehlerabstand der Temperaturregelung ± 0,5 °C), und die Reaktionsgeschwindigkeit ist schnell (Reaktionszeit ≤ 0,05 s), was eine koordinierte Stabilität aller Produktionsabläufe gewährleistet und eine Konsistenz der Massenproduktion ermöglicht (dimensionale Abweichung zwischen den Chargen ≤ 0,1 mm).
- In der Automatisierungsfunktion sind vollautomatische Produktionsfunktionen wie automatische Zufuhr, automatische Extrusion, automatische Blasformung, automatische Kühlung, automatische Entfomlung, automatische Trimming (Abbruch von Überschüssen und Kanten) und automatische Inspektion integriert, wodurch der manuelle Eingriff reduziert (Rate des manuellen Eingriffs ≤ 5%), die Arbeitskosten gesenkt und produktbedingte Mängel infolge von Fehlern bei der manuellen Bedienung vermieden werden. Es ist auch mit einem Echtzeit-System zur Überwachung und Rückmeldung der Wandstärke (die Ultraschall-Tieftestungstechnologie sowie eine Messgenauigkeit von ±0,01 mm werden angewendet) ausgestattet, das die Wandstärkenänderungen des Arbeitsegels und der Chemiedose in Echtzeit überwacht, die Daten an das Steuerungssystem zurücksendet, um eine dynamische Anpassung zu ermöglichen, und so die Konsistenz der Wandstärke weiter verbessert. Gleichzeitig ist es mit einem Online-Leckagedetektionssystem (Luftdruckdetektionsmethode, Detektionsdruck 0,4 bis 0,6 MPa, Detektionszeit ≥ 30 s) ausgestattet, das unqualifizierte Produkte (Leckagen, unebene Wandstärke) automatisch erkennen kann und sie entfernen kann und so die Qualitätsrate der Produkte auf mindestens 99,8 % erhöhen kann.
- Störungswarnung und Datenverwaltung: Es verfügt über eine komplette Störungswarnungs- und Diagnosefunktion, die Probleme wie Extrusionsabweichungen, Temperaturabweichungen, Luftlecks, Spanneunterbrechungen und Lücken in chemischen Fässern rechtzeitig detektieren und hörbare und visuelle Warnsignale ausgeben kann. Es zeigt Störpunkte an und gibt Handlungsvorschläge, wodurch die Erzeugung nichtqualitativer Produkte vermieden wird. Gleichzeitig kann es Produktionsparameter (Extrusionsgeschwindigkeit, Temperatur, Druck usw.), Störungsinformationen und Ergebnisse der Produktprüfung aufzeichnen und Daten für ≥2 Jahre speichern (was den Nachvollziehbarkeitseigenschaften von Gefahrgutverpackungen entspricht). Dies erleichtert spätere Problemlösungen, Optimierungen des Produktionsprozesses und die Nachvollziehbarkeit der Qualität, was den Qualitätsmanagementanforderungen in der Branche für Gefahrgutverpackungen entspricht.
V. Hilfsystem: Anpassung an die speziellen Sicherheits- und Anti-Korrosionsanforderungen von Chemiereschenkbehältern Im Gegensatz zum Hauptsystem muss das Hilfsystem der Strangblowmoulding-Maschine adaptiv an die Besonderheiten der Produktion von Chemiereschenkbehältern angepasst werden, insbesondere hinsichtlich der Rohstoffverarbeitung, des Sicherheitsregimes, der Korrosionsschutz und des Umweltschutzes, um den reibungslosen Produktionsverlauf und die Leistung der Chemiereschenkbehälter zu gewährleisten.
Rohstoffverarbeitungssystem: Ausgestattet mit hochpräzisen Geräten für Rohstofftrocknung, Screening und Mischen. Die modifizierten Rohstoffe aus HDPE/PP müssen vollständig getrocknet werden (Feuchtigkeitsgehalt ≤ 0,05%) um Blasen und Picospuren in der Chemiereschenkbehälter aufgrund von Feuchtigkeit zu vermeiden, die die Korrosionsbeständigkeit und die Dichtungsleistung beeinträchtigen; Das Sortiergerät (Siebgröße ≤ 80 Maschen) entfernt Verunreinigungen in den Rohstoffen, um das Verschleissen der Schrauben und Formen und die Fehler bei Chemiereschenkbehältern zu vermeiden; Das Mischgerät (Mischungsgenauigkeit ± 1%) mischen die modifizierten Rohstoffe aus HDPE/PP, Korrosionsschutzmittel, antistatische Mittel und andere Materialien gleichmäßig, um eine gleichmäßige Korrosionsbeständigkeit und antistatische Leistung der Chemiereschenkbehälter zu gewährleisten. Für mehrschichtige Koextrusions-Chemiereschenkbehälter werden unabhängige Rohstoffverarbeitungssysteme für jede Schicht der Materialien konfiguriert, um Kreuzkontamination zu vermeiden. Das Rohstoffspeicher- und Zufuhrsystem benutzt enge Gestaltung, um zu vermeiden, dass Rohstoffe durch Staub und Feuchtigkeit verunreinigt werden.
- Das Rohmaterialbearbeitungssystem ist mit hochpräzisen Geräten zum Trocknen, Sieben und Mischen von Rohmaterial ausgestattet. Die modifizierten HDPE/PP-Rohmaterialien müssen vollständig getrocknet werden (Feuchtigkeitsgehalt ≤ 0,05 %), um Blasen und Löcher im chemikaliengefährten Rohling aufgrund der Feuchtigkeit zu vermeiden, die die Korrosionsbeständigkeit und die Dichtungsleistung beeinträchtigen. Das Siebungsgerät (siebsiebgröße ≤ 80 Mesh) entfernt Verunreinigungen in den Rohmaterialien, um den Verschleiß von Schrauben und Formen und die Defekte von chemikaliengefährten Rohlingen zu vermeiden. Das Mischgerät (Mischgenauigkeit ± 1 %) mischt gleichmäßig modifiziertes HDPE/PP, Antikorrosionsmittel, Antistatische Mittel und andere Materialien, um eine gleichmäßige Korrosionsbeständigkeit und antistatische Leistung des chemikaliengefährten Rohlings sicherzustellen. Bei mehrteiligen Extrusionsrohlingen werden unabhängige Rohmaterialbearbeitungsgeräte für jede Materialschicht konfiguriert, um Kreuzkontamination zu vermeiden. Das Rohmaterialspeicherungs- und Zufuhrsystem verwendet eine geschlossene Konstruktion, um die Verschmutzung von Rohmaterial durch Staub und Feuchtigkeit zu verhindern.
- Abgassystem : Ein hocheffizientes Abgassystem ist am Lauf, an der Kopfplatte und am Werkstück angeordnet, um Luft, flüchtige Stoffe und schädliche Gase aus der Verformung von modifizierten Rohstoffen abzuleiten, Bubblen im Chemiebad zu vermeiden, die Wandstärke und die dichte Struktur des Chemiebads gleichmäßig zu halten und die Korrosionsbeständigkeit sowie die Dichtungsleistung zu verbessern. Die Abgase werden vor der Emission durch eine professionelle Reinigungsvorrichtung (Purifika-tionswirkung ≥ 98 %) behandelt und entsprechen den Anforderungen der Umweltschutzbestimmungen und vermeiden die Luftverschmutzung.
- Sicherheitsschutzsystem : Ausgerüstet mit einem vollständigen Sicherheits-Schutzgerät, um die Sicherheitsanforderungen für die Verpackung von Gefahrengütern zu erfüllen. Im Feststellbereich, im Kopfbereich und im Zufuhrbereich sind Schutzgitter, Lichtvorhänge und Notstopptaster angeordnet, um zu vermeiden, dass Bedienungsmitarbeiter mit heißem Schmelz, beweglichen Teilen und Hochdruckgas in Berührung kommen, und die Produktionssicherheit zu gewährleisten. Das Hochdruckblasgerät und das Hydrauliksystem sind mit Druckschutzgeräten ausgestattet, um Schäden an den Geräten oder Sicherheitsunfälle durch überhöhten Druck zu verhindern. Das elektrische System verwendet explosionssicheres und antistatisches Design, um Brand- und Explosionsgefahren aufgrund der bei der Produktion entstehenden statischen Elektrizität zu vermeiden (insbesondere für chemische Dosen, in denen explosive Chemikalien gelagert werden). Die Produktionshalle ist mit Gasdetektoren und Alarmgeräten ausgestattet, um stets zur Verbesserung der Umweltschutz- und Energiesparleistung realzeit die flüchtigen schädlichen Gase zu detektieren.
- Umwelt- und Energiesparung: Die Ausrüstung entspricht den nationalen Umweltschutzstandards, verringert Schadgase, Geräusche und Abgasemissionen (Geräusch auf unter 80 dB eingestellt) und nutzt energiesparende Heizungen (elektromagnetische Induktionsheizung, thermische Wirkungsgrad ≥90%), Kühlsysteme und Frequenzumrichter, um den Energieverbrauch zu reduzieren. So wird die durchschnittliche Energieverbrauchsmengen von kleinen chemischen Trommelmodellen auf 180-250 kW und von großen chemischen Trommelmodellen auf 250-350 kW begrenzt und die Produktionsökonomie verbessert. Gleichzeitig können die während der Produktion entstehenden Abflaschen und defekte Produkte recycliert und wiederverwendet werden (Recycling-Verhältnis ≤20 %, um die Korrosionsfestigkeit und Dichtungsleistung der chemischen Trommeln nicht zu beeinträchtigen).
VI. Other Spezielle Anforderungen
- Kapazitäts-und Spezifikationsanpassungsfähigkeit: Die Ausrüstung sollte in der Lage sein, Parameter flexibel nach den Kapazitäts- und Spezifikationsanforderungen von Chemiedrӓcken abzugleichen, und kompatibel sein mit der Produktion von Chemiedrӓcken unterschiedlicher Kapazitäten (20L-200L) und Spezifikationen (offene Fӓhre, geschlossenen Fӓhre, Fӓhre mit Entlastungsventil). Zum Beispiel kann das mittelgroße Modell von Chemiedrӓcken kompatibel mit Drӓcken der Größen 50L-120L sein, und die Produktionseffizienz wird entsprechend der Kapazität eingestellt (18-22 Stk./h bei 20L-Drӓcken, 8-10 Stk./h bei 200L-Drӓcken), was eine verbesserte Auslastung der Ausrüstung ermöglicht. Für kundenspezifische Chemiedrӓcke (wie antistatische, temperaturbeständige) kann die Ausrüstung an spezielle Formen und Produktionsverfahren angepasst werden.
- Konformität und spezieller Leistungsumfang: Chemiedrӓcke müssen den strengen internationalen und nationalen Standards (wie die UN-Standard für gefährliche Güterpackungen UN 1A2/X, GB/T 13508-2018 "Plastikdrӓcke für die Verpackung", GB 18191-2008 "Plastikdrӓcke für die Verpackung von gefährlichen Gütern") entsprechen. Die Extrusionsblasformmaschine muss mit diesen Standards kompatibel sein, und die produzierten Chemiedrӓcke können Tests bestehen, wie Widerstandsfähigkeit gegen Korrosion, Vorbeugung von Leckagen, Stoßfestigkeit, Hoch- und Niedertemperaturbeständigkeit, antistatisches Verhalten und Druckfestigkeit; Für Chemiedrӓcke zur Lagerung stark corrosiver, temperaturbeständiger oder leicht löslicher Chemikalien muss die Ausrüstung mit speziellen modifizierten Rohstoffen und der Multiplextrusionstechnologie kompatibel sein, um sicherzustellen, dass die Drӓcke unter längerer Lagerung nicht korrodieren, lecken oder deformieren; Für Chemiedrӓcke für Lebensmittelzusatzstoffe sollte die Ausrüstung und die Kontaktteile aus Lebensmittelzutaten bestehen, um eine Kontamination zu vermeiden.
Zusammenfassend sind die kernigen Anforderungen an die Produktion von Chemiedrӓcken für Extrusionsblasformmaschinen "Präzision, Stabilität, Korrosionsbeständigkeit und Konformität". Im Vergleich zum Herstellen von Wasserbehältern, Automobilkraftstofftanks und Hohlklötzen hat es höhere Anforderungen an die Qualität der Plastifizierung, die Versiegelungsleistung, den Sicherheitsaspekt und die Konformität, mit dem Hauptaugenmerk auf die Sicherstellung der Korrosionsbeständigkeit, Vorbeugung der Leckagen und der Sicherheitskonformität von Chemiedrӓcken. Es ist erforderlich, die dimensionale Genauigkeit, die strukturelle Festigkeit, die Korrosionsbeständigkeit und die Versiegelungsleistung der Chemiedrӓcke durch eine vernünftige Konfiguration von Schrauben, Hebeln und Klemmsystemen, eine präzise Parameterkontrolle und eine vollständige Hilfszusatzausstattung sicherzustellen, die strengen Standards der gefährlichen Güternpackungsindustrie zu erfüllen und eine stabile Serienproduktion zu realisieren. Gleichzeitig sollte sie mit Chemiedrӓcken unterschiedlicher Kapazitäten und Spezifikationen kompatibel sein, um die Produktionseffizienz und die Produktqualifikationsrate zu verbessern.




