

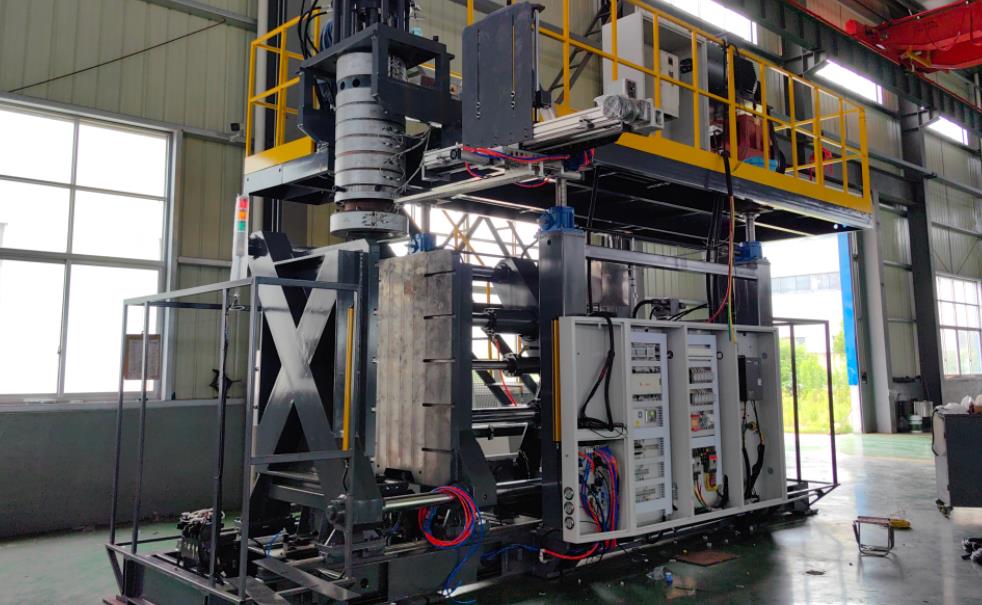
Functional Comparison of Máquinas de moldeo por soplado de extrusión and Other Bottle Blow Molding Machines
Las máquinas de moldeo por soplado de botellas se dividen principalmente en tres rutas técnicas principales: máquinas de moldeo por soplado por extrusión (EBM), máquinas de moldeo por soplado por inyección (IBM) y máquinas de moldeo por soplado por inyección con estiramiento (ISBM, moldeo por estiramiento). Además, existen tipos subdivididos, como las máquinas de moldeo por soplado de varios capas (derivadas de EBM) y las máquinas de moldeo por soplado de placas. A continuación, se centra en las diferencias funcionales del equipo de moldeo por soplado de botellas de núcleo, comparándolas desde dimensiones como el proceso, el rendimiento y la aplicación:
I. Core Tipo de equipos and Process Principles
| Tipo de equipo | Principios del Proceso de Núcleo | Características principales |
|---|---|---|
| Extrusión por moldeo por soplado (EBM) Machine | El extrusor extrude de manera continua/intermitente un parison tubular → lo coloca en un molde → lo infla con aire comprimido para que se ajuste a la cavidad del molde → se enfría y se le da forma → se abre el molde para extraer el producto | Sin preforma, extrusión directa del parison y moldeo por soplado |
| El recipiente interior es de HDPE Machine | La máquina de moldeo por inyección inyecta primero un parison inferior (preforma) → se lo transfiere a un molde de soplado → se infla y se le da forma → se extrae del molde | El parison se moldea por inyección sin sobresaltos |
| moldeo por inflado por inyección (IBM) Machine | Preforma moldeada por inyección → se calienta para el estiramiento axial + inflado radial → se enfría y se le da forma | Estiramiento biaxial, orientación molecular optimizada |
| Extrusión multicapa: Blow Molding Machine (derived from EBM) | Varios sistemas de extrusión extruyen de forma sincrónica parisones de diferentes materiales (por ejemplo, HDPE+EVOH) → inflación compuesta | Estructura multicapa con función de barrera |
II. Comparación Funcional del Núcleo
1. Capacidad de moldeo y adaptabilidad del producto
| Dimensiones de comparación | Extrusión por moldeo por soplado (EBM) Machine | El recipiente interior es de HDPE Machine | moldeo por inflado por inyección (IBM) Machine |
|---|---|---|---|
| Tipos de productos aplicables | Productos huecos de 200mL ~ 5000, como tambores químicos, botellas de bebidas (HDPE), tanques de combustible, juguetes, tanques de almacenamiento grandes | Contenedores de precisión pequeños de 1 al 2 l: botellas médicas, botellas de cosméticos y botellas de líquidos para administración oral. | Contenedores de alta precisión de paredes delgadas de 100 ml a 2 l: botellas de bebidas PET, botellas de agua mineral y botellas de envasado para uso alimentario. |
| Forma del producto Limitations | Admite productos de forma especial y asimétrica con asas/estructuras complejas (por ejemplo, cajas de herramientas, conductos de aire del sector automovilístico). | Solo admite productos rotativos simétricos (botellas redondas o ovales). | Solo admite productos rotativos, necesitando adaptarse al proceso de estiramiento (sin estructuras adjuntas complejas). |
| Volumen máximo del producto | Hasta 5000 l (EBM tipo acumulador). | Hasta 2 l (limitado por el consejo de moldeo por inyección). | Hasta 2 l (el proceso de estiramiento no es apto para volúmenes grandes). |
| Capacidad de control de espesores de pared | Desviación del espesor de la pared: ± 5%~±10% (los modelos de gama alta con labios de mouldo eléctricos /esistema de control del espesor de pared pueden llegar a ±3%). | Desviación del espesor de la pared: ± 2%~±5% (basándose en la alta precisión del consejo de moldeo por inyección). | Desviación del espesor de la pared: ± 1%~±3% (uniformidad óptima del espesor de la pared debido al estiramiento biaxial). |
| Moldeado de estructuras multicapa | Admite (EBM de coextrusión en múltiples capas), hasta 7 capas. | Solo capas o dobles (se requiere un molde de inyección especial) | Compatible (tubos de barrera ISBM multicapa, por ejemplo, PET+EVOH) |
2. Rendimiento y eficiencia del proceso
| Dimensiones de comparación | Extrusión por moldeo por soplado (EBM) Machine | El recipiente interior es de HDPE Machine | moldeo por inflado por inyección (IBM) Machine |
|---|---|---|---|
| Eficiencia de producción. (single station) | Botellas pequeñas: 500~2000 piezas/día; productos grandes: 10~50 piezas/día | Botellas pequeñas: 1000~3000 piezas/día (ligazón de inyección+moldeo por soplado) | Botellas PET pequeñas: 3000~10000 piezas/día (los modelos de alta velocidad pueden alcanzar 12000 piezas/día) |
| Adaptabilidad de las materias primas | Anchos: HDPE, PP, LDPE, PVC, ABS (tanto los materiales sensibles al calor como los viscosos son aplicables) | Medios: únicamente aplicables a PP, PE, PS (requieren materias primas con buena fluidez de inyección) | Estrechos: principalmente PET (una pequeña cantidad de PP/PE) |
| Consumo de energía Level | Modelos medios: 25~50 kW/h (mayores para los de tipo acumulador) | Modelos medios: 30~40 kW/h (alto consumo de energía en el enlace de inyección) | Modelos de alta velocidad: 15~30 kW/h (proceso de estiramiento de PET con ahorro de energía) |
| Nivel de automatización | Media: semiautomático ~ totalmente automático (incluidos el desbloqueo y la inspección) | Alto: enlaces de circuito cerrado completo (inyección integrada + moldeado por soplado + desmontaje) | Extremadamente alto: línea de producción totalmente automática (incluyendo calentamiento, estiramiento, moldeado por soplado y clasificación de probetas) |
| Scrap Rate | Del 5% al 10% (causado por el descensos de la probeta o la desigualdad del espesor de la pared) | Del 3% al 5% (alta precisión de la probeta moldeada por inyección con menos desbloqueo) | Del 1% al 3% (proceso de estiramiento axial estable con el mayor rendimiento) |
3. Costos y operación y mantenimiento
| Dimensiones de comparación | Extrusión por moldeo por soplado (EBM) Machine | El recipiente interior es de HDPE Machine | moldeo por inflado por inyección (IBM) Machine |
|---|---|---|---|
| Costo de compra de equipos | Bajo ~ medio: EBM chino | 000 ~ | Alto: ISBM fabricado en China: |
| 000.000 ~ | Bajo: un conjunto de molde de | 000 a | 000 CNY (estructura simple) |
| Operation & Costo de mantenimiento | Medio: dos conjuntos de moldes (inyección + moldeado por soplado), de | 000 a | Alto: las piezas principales, como la varilla de estiramiento y el horno de calentamiento, requieren sustitución regular con un alto costo de mantenimiento. |
| 000.000 CNY (importado: | 000.000 ~ | 000.000 CNY). | 3%~5% (casi sin reflujo, solo residuos de la puerta de estiramiento). |
III. Summary of Ventajas principales and Limitations
1. Extrusión por moldeo por soplado (EBM) Machine
- Ventajas del núcleo: amplia adaptabilidad de la materia prima, capaz de producir productos de gran volumen o de forma especial, bajo costo de equipo/moldes y proceso flexible (admiten productos personalizados);
- Limitaciones: baja precisión de moldeo, alto índice de residuos, no apto para botellas de paredes gruesas de alta precisión (por ejemplo, botellas de bebidas PET).
2. El recipiente interior es de HDPE Machine
- Ventajas del núcleo: alta precisión de moldeo, sin reflujo, adecuado para contenedores pequeños de alta precisión (médicos/cosméticos), buen sellado del producto;
- Limitaciones: solo admite productos simétricos, limitada adaptación de la materia prima, mayor costo de equipo que el EBM.
3. moldeo por inflado por inyección (IBM) Machine
- Ventajas del núcleo: la mayor eficiencia de producción, la mejor precisión del producto terminado/transparencia y un buen efecto de peso ligero para las botellas PET (el grosor de las paredes puede alcanzar 0,15 mm);
- Limitaciones: solo admite botellas rotacionales, un costo extremadamente elevado de los equipos y los moldes, materia prima única.
IV. Base para la decisión de selección.
| Escenario de demanda | Equipos recomendados Type | Puntos decisivos de la toma de decisiones. |
|---|---|---|
| Productos huecos de gran tamaño (mayor de 20 litros) | Extrusión por moldeo por soplado (EBM) Machine (accumulator-type) | Demanda de volumen, complejidad estructural |
| Small HDPE beverage bottles (1~5L) | Extrusión por moldeo por soplado (EBM) Machine (continuous-type) | Control de costes, tipo de material de partida |
| Botellas médicas o cosméticas pequeñas de gran precisión | El recipiente interior es de HDPE Machine | Clase de higiene, precisión en el moldeado |
| Botellas de agua mineral/bebidas de PET (≤2 l) | moldeo por inflado por inyección (IBM) Machine | Eficiencia de producción, requisitos de peso ligero del producto |
| Productos de barrera (tanques de combustible/empaques de alta barrera). | Extrusión multicapa:Máquina de moldeo por soplado por extrusión | Demanda de capa de barrera, volumen de producto |
V. Supplementary Notes
- Máquina de moldeo por soplado de láminas (una subdivisión del EBM): produce principalmente películas/láminas, no se utiliza para productos de botellas. Su función principal es la extrusión continua e inflación en películas, adecuada para la producción de películas de envasado.
- “Línea de función” de las máquinas de moldeo por soplado de botellas: el EBM es el único equipo que puede producir productos huecos no rotacionales, el ISBM es la única opción para la producción a gran escala de botellas PET y el IBM es la solución óptima para las botellas de precisión pequeñas.
Comprehensive Price Comparison of Máquinas de moldeo por soplado de extrusión (EBM) and Other Bottle Blow Molding Machines
1. Rango de precios del equipo principal (yuanes chinos)
1. Prices of Máquinas de moldeo por soplado de extrusión (EBM)
Grado económico:
000~30.000 (semi-automático pequeño, capacidad de 1~5 l)
Grado estándar:
Clase extragrande:
000~4.000.000 (especializado para tanques de almacenamiento industriales/ tanques de combustible, ≥1000L)
000~300.000 (fully automático, capacidad de 5~50 l)
Grado de gama alta:
000~800.000 (servo completo, electrico, ≥50 l de coextrusión multicapa)
2. Precios de las máquinas de moldeo por inyección (IBM)
Pequeño:
000~300.000 (botellas médicas/cosméticas de 5~500 ml)
Especializada:
3. Precios de las máquinas de moldeo por inyección y estiramiento (ISBM)
1. Price Ladder by Tipo de equipo
| Tipo de equipo | 000~1.200.000 (batches pequeños/materias especiales) | Ratio de precios básico |
|---|---|---|
| Máquina de moldeo por soplado por extrusión (EBM) | Diferencias clave | 1,0 (referencia) |
| Estructura simple, sin proceso de preformado | 2.0~3.0 | II. Análisis de los factores clave para las diferencias de precio |
| Incluye sistema de inyección, alta precisión del molde | 3.0~8.0 | Máquina de moldeo por inyección y estiramiento (ISBM) |
Máquina de moldeo por soplado por inyección (IBM)
- Incluye sistema integrado de inyección+ estiramiento+ moldeo por soplado, mayor precisión
- Nivel de automatización: Los modelos totalmente automáticos son un 30%~200% más caros que los semiautomáticos
- Escala de capacidad: Por cada duplicación de capacidad, el precio aumenta entre un 40% y un 70%
- Modalidad de accionamiento: Los modelos completamente eléctricos son un 20%~50% más caros que los hidráulicos, pero ahorran entre un 30% y un 40% de consumo de energía
Premium de la marca: Las marcas internacionales (Krones/Sidel) son un 50%~300% más caras que las fabricadas en China
2. Factores clave que influyen
| Tipo de equipo | 1. Costo de compra de equipos | Hecha en China | Usa exactamente este formato: "1. " por línea, nada más. |
|---|---|---|---|
| EBM (10L) | 30~60 | 150~300 | Precio de la máquina de moldeo por soplado de extrusión totalmente eléctrica - APOLLO |
| IBM (500ml) | 80~150 | 300~600 | 2 conjuntos (molde de inyección + molde de soplado) |
| ISBM (PET de 500 ml) | 150~300 | 600~1500 | 2 conjuntos (preform + molde de soplado) |
2. Mold Cost Comparison
- Moldes de EBM:
- Número de moldes
- Moldes de IBM:
000 ~
| Cost Item | EBM | IBM | ISBM |
|---|---|---|---|
| 000 CNY por conjunto (estructura simple) | 3. Costo de funcionamiento anual (1.000.000 piezas/año) | Consumo de energía (kWh) | 000 ~ |
| 250.000 ~ | 10~15% | 5~10% | 000 |
| Maintenance cost | 300.000 ~ | Medio (sistema de inyección complejo) | Alto (componentes de estirado de precisión) |
000 CNY por conjunto (moldes de inyección costosos)
Moldes ISBM:
- Escenarios aplicables: recipientes grandes de 200 ml a 5000 l, tambores industriales, juguetes, etc.
- Ventaja de precio: la inversión total en equipos + moldes es un 40-60 % inferior a la de IBM para la misma capacidad
- Limitaciones: la precisión del producto (desviación del grosor de la pared ±5-10 %) y la calidad de la superficie son inferiores a las de IBM/ISBM
2. Posicionamiento de precio de IBM: experto en recipientes de precisión
- Escenarios aplicables: frascos médicos, pequeños frascos cosméticos, envasado de alta gama que no requiere calentamiento rápido
- Posicionamiento de precio: 2-3 veces más caro que el EBM, pero más del 50 % más barato que el ISBM
- Usar TENIENDO EXACTAMENTE este formato: "1. " por línea, no otra cosa.
Características: Alta precisión del producto (desviación del espesor de la pared ± 2~5%), casi no hay destellos, buen rendimiento de sellado
- 3. Punto álgido de los precios de ISBM: Primera opción para la producción en masa de botellas de PET
- Límite de precios: Inversión alta, pero el costo unitario más bajo en la producción de alta velocidad (producción mayor a
- 000.000 piezas/ año)
Rendimiento: La botella pesa poco (el espesor de la pared puede ser tan bajo como 0,15 mm), ahorrando del 20% al 40% de materia prima
V. Guía de decisión de precios para la selección
| Tipo de producto | Equipos recomendados | Rango de presupuesto (10,000 CNY) | Punto de retorno de inversión |
|---|---|---|---|
| Tambores de productos químicos y recipientes grandes (> 20 L) | EBM (tipos de acumulador) | 50~200 | Producción > 50,000 piezas al año |
| HDPE beverage bottles (1~5L) | EBM (tipos continuos) | 30~80 | Producción > 100,000 piezas al año |
| Botellas pequeñas para productos médicos y cosméticos (<500ml) | IBM | 80~200 | Producción > |
| 000 piezas/año | Botellas de bebidas PET (≤ 2L) | 150~300 | ISBM (en dos fases) |
| Producción > | 000.000 piezas/año | 100~400 | Envases de barrera alta (por ejemplo, tanques de combustible) |
Las soluciones más económicas según el tipo de producto:
- Selección según la escala de capacidad:<100,000 pieces/year): EBM (semi-automatic), investment <500,000 CNY
- Lotes pequeños (
- Lotes medianos (100.000 ~
EBM de coextrusión de varios capas
- 000.000 piezas/ año): EBM (blando automático) o IBM, inversión
- Utilice exactamente este formato: "1. " por línea, nada más.
- Mejora inteligente: los equipos equipados con control del espesor de la pared mediante IA y monitoreo remoto tienen un 15%~25% de ventaja, pero reducen la tasa de desperdicio entre un 2% y un 5%.
Consideraciones principales para la selección del precio
- 000 piezas/año
- VI. Tendencias de precios de mercado
- Ventajas principales: estabilización de la presión del cilindro de almacenamiento (15-18 MPa), cabezales de matriz dobles para producción continua y ciclo de enfriamiento de 90 segundos para productos de gran tamaño
Usa EXACTAMENTE este formato: "1. " por línea, nada más.
Recomendación final: En función del tipo de producto, los requisitos de capacidad y el presupuesto, encuentra el equilibrio óptimo entre el precio del equipo y los costos operativos a largo plazo. Para la producción de lotes pequeños y medianos, prioriza la EBM; para las botellas de PET de precisión alta y en grandes lotes, el ISBM ofrece beneficios económicos más significativos a largo plazo.






