

في مشاريع القالب القطرية، يركز العديد من المشترين التشديد على ماركة الجهاز وسعره وتبديله، بينما يتجاهلون حقيقة أساسية أكثر أهمية: تحدد المنتجات الجودة، وقت الدورة، استهلاك المواد، وعمر القالب – وليس الجهاز نفسه.
يُعتبر القالب أكثر أهمية من الجهاز نفسه بالنسبة للمصانع التي تنتج زجاجات الـ PET، والzerw، وخزانات جيرى، وعملات الـ IBC الداخلية. يُعد استبدال القالب المتوسط بقناني مصممة جيدًا إمكانية زيادة الإنتاج بنسبة 20–40% وخفض نسبة العيوب من 8% إلى أقل من 1%.
يتحدث هذا المقال، من خصائص المنتج إلى هيكل القالب إلى المنطق التصميمي إلى مقارنة المواد إلى عملية التصنيع إلى التبريد/التصريف إلى العمر الافتراضي والتكلفة، عن كيفية اختيار البلاستيك المناسب بناءً على المنتج الذي سيصنع.
1. المنتج هو الذي يحدد القالب – وليس العكس.
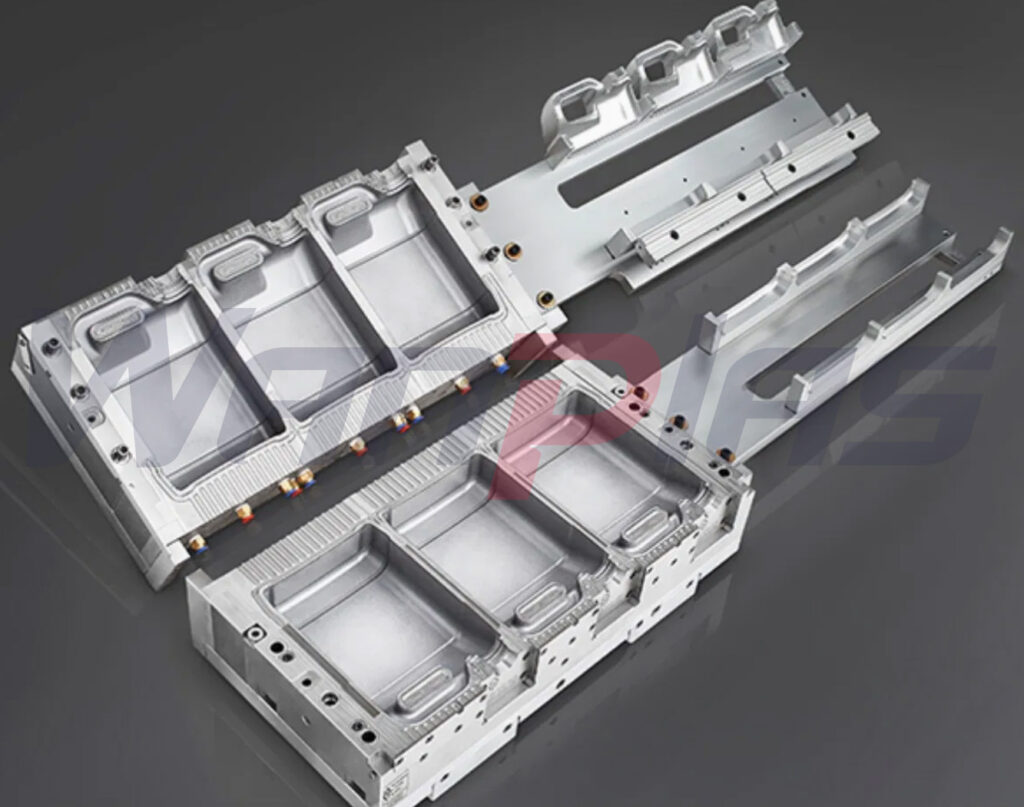
في عملية القالب القطرية، يُعد الباريسون أنبوبًا ناعمًا وسيلاً من المادة. تتحكم طريقة إنضاجه وتلامسه بجدار الخزان完全ًا من خلال التوجيهات الهندسية للخزان.
يضع مختلف المنتجات متطلبات مختلفة على القالب:
نوع المنتج
| نوع المنتج | Typical Products | استخدم هذا الشكل بالضبط:"1. الترجمة" في كل سطر، وليس أي شيء آخر. | رسالة تحدٍ لصنع القوالب |
|---|---|---|---|
| هدف قالب المعدات الأساسية | الزجاجات الصغيرة | زجاجات الشامبوه، وزجاجات المنتجات الصيدلانية | العيوب السطحية، والتفاصيل الدقيقة |
| 1- العبوات المتوسطات | 5 عبوات زيت نقي | وحدة تشيط سمك الجدار، الوقت المستغرق في الدورة | التبريد، والتوجيه في عملية التسقيب |
| Large drums | براميل كيميائية سعة 20 لتر، عبوات جير | قاع سميك، كتف رفيعة، تشوه | التوجيه التلقائي للمواد، والتنظيف من القالب، والتبريد |
| التوجيه الإجباري للمواد، وفك القالب والتبريد. | الأجزاء الضخمة. | الخزانات الداخلية لل IBC. | تقييد المباهته البطيئة، والتحول. |
التبريد المنقسّم، وقوة الهيكل.
2. جوهر تصميم القوالب: ليس «صنع شكل»، بل «تخديم تدفق المواد»
2. جوهر تصميم القوالب: ليس"صنع شكل"، بل"السيطرة على تدفق المواد"
مصمم القوالب الرائعة لا يرسم شكل زجاجة. إنه يقوم بتصميم:
كيفية توجيه البرازيان إلى المناطق الصحيحة خلال 3 ثوانٍ لتشكيل سماكة الجدران الصحيحة.
نقاط التصميم الرئيسية:
تصميم انتقال الكتف (سبب رئيسي لـ 90٪ من مشاكل سماكة الجدران)
- 1- أكتاف رقيقة
- كتائب عريضة
كتائب سميكة للغاية
يجب تطبيق منحنى شبه دائرة كبير.
قوس توزيع المادة في القالب
لا يمكن أن تكون القطعة مسطحة. يجب أن توجه المواد إلى الخارج.
- العبوات الصغيرة: ≥1°
- الأنابيب الصغيرة: ≥1 درجة
- IBC: ≥3°
Otherwise:
البرادات الكبيرة:
5 درجة-3 درجة
الإخراج الصعب → خدوش المنتج → تآكل القالب → عدم مواءق خط التقطيع
- وضع خط التقطيع
- وضع العلامات على الأسطح
- تسمية الأسطح
3. اختيار مواد القوالب: يحدد سرعة التبريد وقوت الدورة وعمرها.
اختيار المادة المستخدمة في القالب: يحدد سرعة التبريد ووقت الدورة ومدتها
| المادة | هذا هو العامل الذي يهمل العملاء أكثر، ولكنه له أكبر تأثير على الإنتاجية | الموصلية الحرارية | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | منخفضة للغاية | الخصائص | هدف قالب المعدات الأساسية | قصير |
| P20 | متوسط درجة الحرارة | تبريد رخيص وبطيء | المادة القياسية | متوسط |
| الزجاجات العادية | عالية للغاية | الألومنيوم 7075 | ≤5L bottles | متوسط |
| تبريد سريع، عملية جلدية سهلة | نسبة عالية للغاية | أفضل نقل الحرارة | 20L+, IBC | Very long |
| S136 | متوسط درجة الحرارة | تلميع ممتاز | زجاجات عالية اللمعان | Long |
الاستنتاج الهام:
بالنسبة إلى القالبين التي تبلغ سعتهما أكثر من 20 لتر، فإن البنية الصحيحة هي: جسم مصنوع من الألومنيوم 7075 بالإضافة إلى قطع من البيكوم (BeCu).
Benefits:
- سرعة تبريد أسرع بنسبة 30-50%
- زمن دورة أقصر
- سماكة أكثر اتساقًا للجدار
- عمر التشغيل أطول بكثير
4. عملية تصنيع القوالب: تحدد الدقة والاستقرار.
تمر قالب عالي الجودة عبر عمليات صارمة:
- التصنيع الخشن باستخدام الحاسب CNC
- المعالجة الهندسية الخشنة باستخدام أجهزة CNC.
- تخفيف التوتر (معالجة الشيخوخة).
- المعالجة النهائية.
- النقش عالي السرعة باستخدام أجهزة CNC.
- حفر قنوات التبريد العميقة.
- التشحيم/النمط.
فحص تجميع القالب ووضعه.
غالبًا ما تتنازل القوالب ذات التكلفة المنخفضة عن تخفيف التوتر، مما يؤدي إلى:
تشوه بعد 3-6 أشهر → عدم تطابق خط الفصل → تشوهات/تظهر فيه تسربات.
تصميم قناة التبريد: يُحدد دورة الإنتاج بشكل مباشر.
ينتجه العديد من القوالب "قنوات تبريد"، ولكن التصميم المحترف يعني:
- القنوات المستقيمة
- القنوات المستوية.
بعيد عن تجويف المنتج (>20 مم).
- تصميم التبريد الصحيح:
- قنوات ثلاثية الأبعاد مداراة حول تجويف المنتج.
- المسافة من التجويف: 8-12 مم.
- نظام تبريد سقف مستقل.
نظام تبريد مقبض مستقل.
يمكن أن يؤدي التصميم السيئ للتبريد إلى كمال فترة الدورة بنسبة تزيد عن 20%.
6. تصميم نظام التهوية: يحدد جودة السطح.
- Air bubbles
- بدون تهوية مناسبة:
- علامات تبييض.
- خطوط التقسيم المرئية
1- القوالب الوظيفية تشمل فتحات التهوية الدقيقة في النقاط التالية:
- شركائن المهنية تضمّ خطوط التهوية الدقيقة في:
- أسطح التسكين.
- المناطق الأسفلية.
مناطق المقابض.
7. لماذا تفشل العديد من الشركيين بعد بضعة أشهر؟ ليس بسبب الماكينة، ولكن بسبب عيوب الشريكة الأساسية:
- سوء اختيار المواد.
- عدم وجود معالجة تخفيف الإجهاد.
- تصميم التبريد السيئ.
- لا تستخدم قوالب BeCu.
- زاوية الهدر غير الكافية.
1- النتائج المتمثلة في القيود المنخفضة على الأسعار أدى إلى وجود تكاليف إنتاج مرتفعة ومعدلات إهدار عالية.
8. حلول القالب الموصى بها للمنتجات المختلفة
| Product | Recommended Material | Essential Structure | 8. الحلول الموصى بها القالب لنظارات مختلفة |
|---|---|---|---|
| التركيز الرئيسي في التصميم | زجاجات PET الصغيرة | S136 / الألومنيوم | تنفيس دقيق |
| 5L bottles | الزجاجات العادية | البرونز والتجسيم | التبريد المحيط |
| التحكم بسمك الجدار | جرة 20 لتر | الألومنيوم + البوكسيت | 1- زاوية طرح كبيرة |
| الأجزاء الضخمة. | الألومنيوم + مادة البوكسيت الشاملة | التبريد المنزلق | هيكل مضاد للتخريف |
حقيقة التكلفة: القوالب المثالية هي في الواقع أرخص
Example:
- مدة دورة العجينة العاديّة: 45 ثانية"
- وقت دورة القوالب الاحترافي: 32 ثانية.
وقت دورة العفن الاحترافي: 32 ثانية
وهذا يعني زيادة الإنتاج بنسبة 30٪ كل سنة، وقلة حدة النفايات، وانخفاض معدل التسويف.
يمكن استرداد الفرق في الأسعار خلال 6 أشهر.
10. عملية تطوير العﻻء الاحترافية الصحيحة
يجب أن تكون العملية الصحيحة: تصميم المنتج→ تحليل سمك الجدار→ تحليل تدفق المواد→ تحليل التبريد→ تصميم العلف→ تأكيد المواد→ تأكيد عملية التجهيز
Not:
إظهار صورة → الحصول على سعر القالب
الاستنتاج
عرض صورة → الحصول على سعر العفن
العفن الضرب ليس أحد الملحقات. بل هو جوهر نظام الإنتاج.
- اختيار العفن يعني أساساً اختيار:
- استقرار سمك الجدران
- معدل جودة المنتجات النهائية
- عمر استخدام القالب
- تكلفة الإنتاج الإجمالية
إن القالب الجيد مكلف بسبب التصميم والمواد وعملية التصنيع – وليس بسبب كمية الفولاذ المستخدمة.






