

エキストルーションブロー成形では、多くの購買側が機械のブランド、価格、構成に重点を置き、より根本的な真実を見落としています:
製品の品質、サイクル時間、資材消費量、および型の寿命を決定するのは機械ではなく、型です。
PETボトル、化学ドラム、ジェリーキャン、およびIBC内タンクなどを生産する工場では、型の性能はしばしば機械そのものよりも重要です。同じ機械で、平均的な型を良く設計されたものに交換すると、出力が20~40%増加し、スクラップ率が8%から1%未満に下がります。
本記事では、製品特性→型構造→設計ロジック→材料比較→加工プロセス→冷却/換気→寿命とコストにわたり、製品に応じて適切な吹き型を選ぶ方法について、システマティックに説明しています。
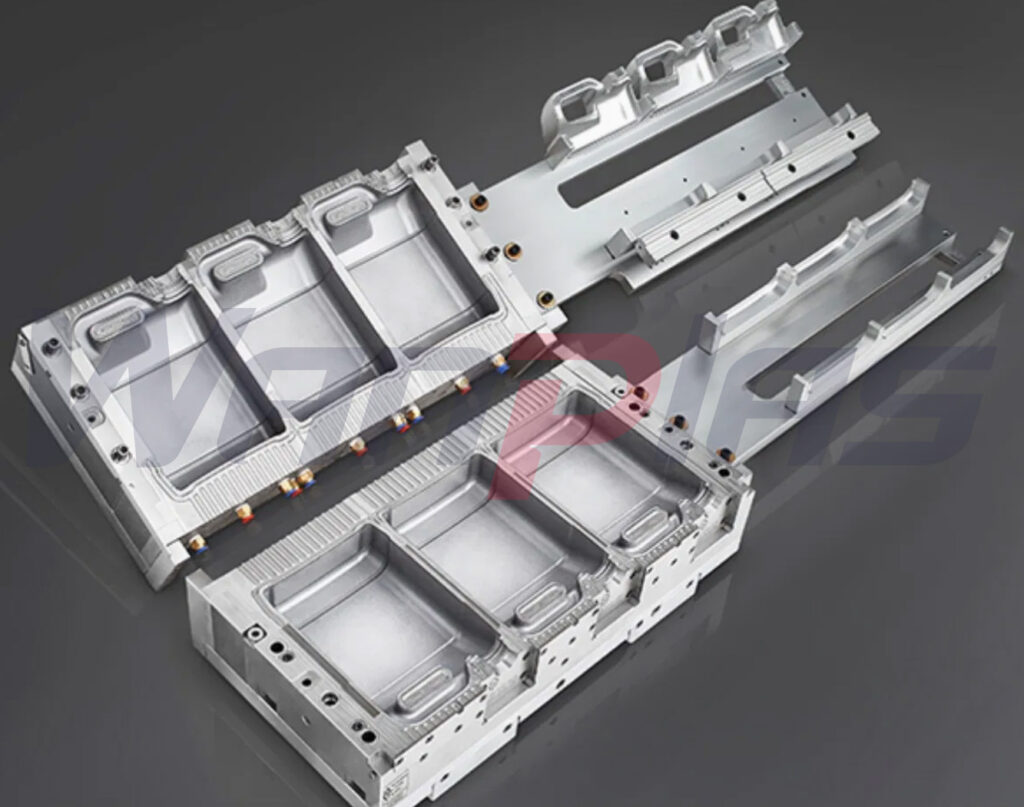
1. 製品は型に決定する - そうではなくて
エキストルーションブロー成形では、パリゾーンは柔らかな流動的な材料の管です。膨張およびキャビティ壁への接触は、完全に、キャビティの幾何学的ガイダンスによって制御されます。
さまざまな製品は型に極めて異なる要求を課します:
| 製品の種類 | Typical Products | 以下の形式を使用してください。1行あたり「1. 」だけです。それ以外のものはいたしません。 | コアモールドの目標 |
|---|---|---|---|
| 小瓶 | シャンプー用ボトル、医薬品用ボトル | 表面の不具合、細かな部分 | 精密加工、排気、研磨 |
| 中瓶 | 5Lの食用油ボトル | 壁厚の均一性、サイクル時間 | 冷却、前方目標向け制御 |
| Large drums | 20Lの化学ドラム、ジェリー缶 | 太い底、薄い肩、変形 | 強制の材料誘導、脱型、冷却 |
| 大型部品 | IBC 内部タンク | 低い熱放散と変形 | ゾーニング冷却、構造強度 |
製品が大きくなるほど、熱放散と構造設計の重要性はますます非常に大きくなります。
どのようにしてパリションを3秒以内に、正しい部位へと誘導し、必要な壁厚を形成するか
すぐれた吹き型設計者はボトルの形状を描くわけではありません。彼らは、次のことを設計しています。
パリソンが3秒以内に適切な領域へと誘導され、必要な壁の厚さが形成されるようです。
主要な設計ポイント:
ショルダートランジション設計(厚さ90%の問題の根本原因)
鋭いまたは急なトランジションは、次のことを引き起こします。
- やせ細い肩
- 極度に厚い底
大きい半径のガイディング曲線を適用する必要があります。
底部材料分布弧
底面は平たくできません。物質を外へ拡散させるように進める必要があります。
脱塊用の角度(しばしば無視される)
- 小瓶製品:≥1°
- 大型ドラム製品:1.5°~3°
- IBC: ≥3°
Otherwise:
排出が難しいことで、製品傷つき、金型摩耗、分離ラインの位置ずれが起こる
分離ラインの位置設定
分離ラインは次の要素に触れないようにする必要がある
- ストレスの多い場所を扱う
- 以下の形式を使用してください。単一の行ごとに「1. 」のみ。余分なテキストは使用しないでください。
- 表面のラベル付け
表面の外観が重要な部分
金型材料の選定:冷却速度、サイクル時間、耐用年数を決定する
| 材料 | お客様にとって最も見逃されている要素ですが、生産性に最も大きな影響を与えるものです。 | 熱伝導度 | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | 特性 | 小瓶 | Short |
| P20 | Moderate | 安価で冷却が遅い | 標準的な材料 | Medium |
| 普通のボトル | Very high | 7075 アルミニウム | ≤5L bottles | Medium |
| 速く冷却し、機械加工が簡単 | 極めて高い | 最高の熱伝導 | 20L+, IBC | Very long |
| S136 | Moderate | 優れたポリッシュ | 高光沢ボトル | Long |
重要な結論:
20L以上の金型の場合、正しい構造は、7075アルミニウムボディ + BeCuインサートです。
Benefits:
- 30~50%の高速冷却
- サイクル時間の短縮
- より一様な壁の厚さ
- 非常に長い金型寿命
4.金型機械加工プロセス:精度と安定性を決定します
高品質な金型は厳格な工程を経て生み出されます。
- CNCラフマシニング
- ストレス緩和(老化処理)
- 仕上げ加工
- ハイスピードCNC彫刻
- 深アルミ冷却通路用ドリル打ち
- ポリッシュ/テクスチャリング
- アセンブリおよび金型適合検査
低コストの金型では、ストレス緩和を省略され、次のような結果になります。
3〜6カ月後の変形 → 付き合いラインの不一致 → 破綻/漏れ
5.冷却チャネル設計:生産サイクルを直 接に決定する
多くの金型には「冷却ライン」がありますが、プロフェッショナルな設計とは、次のようなものです。
以下の形式を使用してください。「1. 」を一つずつ行として表示し、その他何も書かないでください。
- まっすぐなチャンネル
- 空洞から遠い (>20mm)
正しい冷却設計:
- キャビティを取り囲む 3D チャネル
- 空洞からの距離: 8~12mm
- 独立下段冷却回路
- 独立したハンドル冷却回路
冷却設計が不適切な場合、サイクル時間が20%以上遅くなる可能性があります。
6.排気システムの設計:表面品質を決定する
適切な換気がない場合:
- Air bubbles
- 美白化の斑点
- 不明瞭なテクスチャ
- 可視部分の境界線
プロ用金型には、以下の部分にマイクロベントが採用されています。
- 分離面
- 下部領域
- 処理領域
7. 多くの金型が数ヶ月後に失敗する理由
マシンのせいではなく、固有の成形不良のせいです。
- 素材の選択が不適切
- ストレス解消の治療はありません
- 冷却設計が不十分
- No BeCu インスツルメント
- 不十分なドラフト角
安価な金型は生産コストの高さとスクラップ率の高さを生みます。
異なる製品用に推奨される金型ソリューション
| 製品 | Recommended Material | Essential Structure | 主な設計重点 |
|---|---|---|---|
| PET小さなボトル | S136 / アルミニウム | 微小なバラスト | 研磨とテクスチャ |
| 5L bottles | 普通のボトル | 周辺冷却 | 壁厚の制御 |
| 20Lの保管缶 | アルミニウム + BeCu | 独立した底面冷却 | 大きなドラフト角度 |
| IBC 内部タンク | アルミニウム + 広範な BeCu | ゾーニング冷却 | 歪み防止構造 |
9. 実情は、高価な金型が実際はより安価だということです
Example:
- 通常の金型サイクル時間:45秒
- プロ用金型サイクル時間:32秒
つまり年間30%の高出力、低材料浪費、低廃棄率を実現できます
価格差は6か月以内に回収できます
10. 正しいプロの金型開発プロセス
適切なプロセスは次のとおりです。
製品図 → 壁厚分析 → 材料流分析 → 冷却分析 → 金型設計 → 材料確認 → 加工工程の確認
Not:
写真を表示 → 金型の価格をご覧いただけます
結論
ブローモールドはアクセサリーではなく、生産システムの核です。
金型を選ぶということは、以下を選ぶことになります。
- 壁厚安定性
- 次のフォーマットを丁寧に入力してください: " 1" なしと同様に、1行ごと。
- 完成製品品質率
- 金型の寿命
- 全体的な生産コスト
良い金型は、デザイン、材料、製造工程などの理由から高価なのであって、使用する鋼の量ではありません。






