

Nel caso dei progetti di piegatura ad iniezione per esplicazione, molti acquirenti fanno un grande accento sull’azienda produttrice della macchina, sul suo prezzo e sul suo contenuto, mentre trascurano una verità più fondamentale:
Quello che determina effettivamente la qualità del prodotto, il tempo di ciclo, il consumo di materiale e la durata del molde non è la macchina, ma il molde stesso.
Per le fabbriche che producono bottiglie in PET, tamburi chimici, sacchi e serbatoi IBC interni, la capacità del molde è spesso molto più importante della macchina stessa.Sui stessi macchinari, sostituire un molde standard con un molde ben progettato può aumentare il rendimento del 20–40% e ridurre il tasso di rifiuti da meno del 1% a circa l’1%.
In questo articolo, si esaminano, a partire dalle caratteristiche del prodotto→struzione del molde→logica di progettazione→comparazione dei materiali→procedimento di lavorazione→ raffreddamento/ventilazione→ durata e costi, metodi per selezionare il molde di piegatura corretto in base al prodotto.
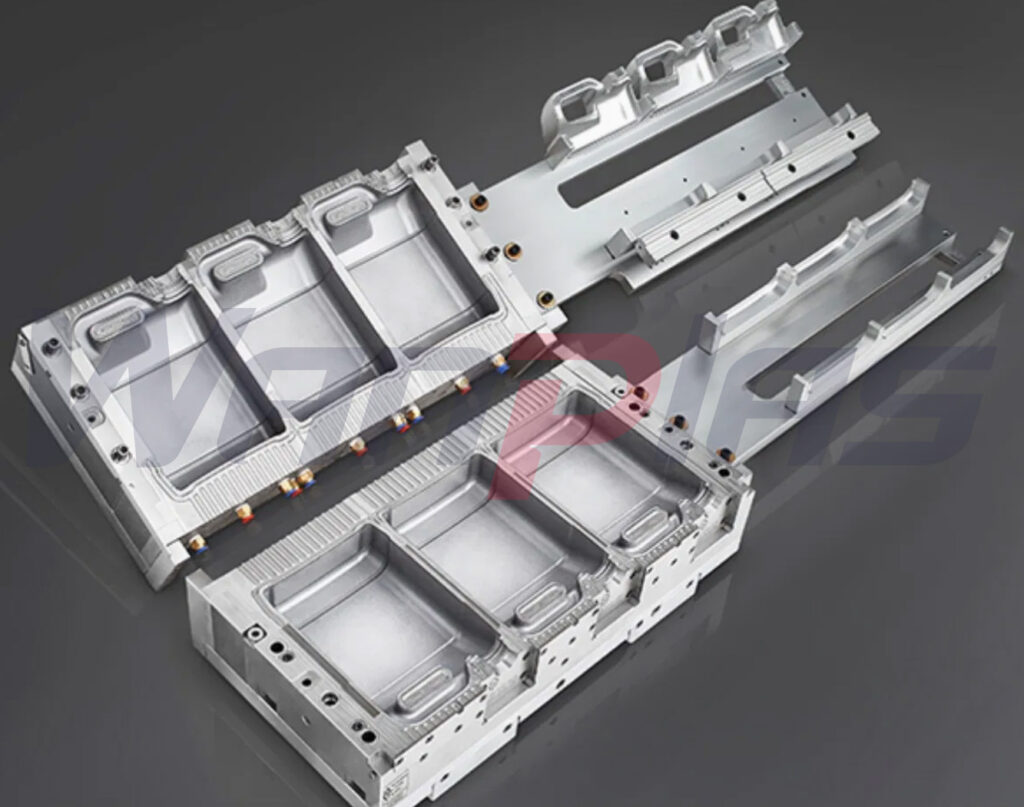
1. Il prodotto determina il molde – e non l’altro
Nella piegatura ad iniezione, il parison è un tubo di materiale morbido e fluido.Come si espande e contatta la parete della ghianda è completamente controllato dall’orientamento geometrico della ghianda.
Prodotti diversi esigono da parte del molde esigenze molto diverse:
| Tipo di prodotto | Typical Products | Sfide nella lavorazione del modulo | Obiettivo del modulo centrale |
|---|---|---|---|
| Bottiglie piccole | Bottiglie per shampoo, bottiglie farmaceutiche | Defecti superficiali, dettagli finissimi | Precisione, deflusso, lucidatura |
| Bottiglie medie | Bottiglie per olio alimentare di 5 litri | Uniformità dello spessore delle pareti, tempo di ciclo | Raffreddamento, guida del paro |
| Large drums | Tamburi chimici da 20 l, bidoni | Fondo spesso, spalla sottile, deformazione | Orientamento forzato del materiale, smalto, raffreddamento |
| Parti estremamente grandi | Tanque interno IBC | Dissipazione di calore lenta, deformazione | Raffreddamento zonato, resistenza strutturale |
Quanto più grande è il prodotto, tanto più esponenzialmente importanti diventano la dissipazione del calore e il design strutturale.
2. Le qualità fondamentali del progettazione del molde: non “fare una forma”, ma “controllare il flusso del materiale”
Un ottimo progettista del molde di piegatura non sta disegnando una forma di bottiglia.Sta progettando:
Come orientare il parison nelle aree corrette in 3 secondi per formare l'adeguata spessore della parete.
Punti chiave del design:
Design delle transizioni del ginocchio (causa principale del 90% dei problemi di spessore della parete)
Le transizioni affilate o pronunciate causano:
- Spalle sottili
- Fondi eccessivamente spessi
Deve essere applicata una curva di orientamento di ampio raggio.
Arco di distribuzione del materiale del fondo
Il fondo non può essere piano. Deve guidare il materiale per essere distribuito lateralmente.
Angolo di inclinazione per lo smontaggio (solitamente ignorato)
- Botti di piccole dimensioni: ≥ 1°
- Grandi bidoni: 1,5°-3°
- IBC: ≥3°
Otherwise:
Evacuazione difficile → graffi sul prodotto → usura del molo → sbilanciamento della linea di partenza
Posizionamento della linea di divisione
La linea di partenza deve evitare:
- Zone di stress nelle maniglie
- Superfici di etichettatura
- Facce con esigenze critiche di aspetto
3. Selezione del materiale del molo: determina la velocità di raffreddamento, il tempo di ciclo e la durata
Questo è il fattore più trascurato dai clienti, ma ha l'impatto più grande sulla produttività.
| Materiale | Conduzione termica | Caratteristiche | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Molto basso | Materialo economico, raffreddamento lento | Bottiglie piccole | Short |
| P20 | Moderate | Materiale standard | Bottiglie ordinaria | Medium |
| Alluminio 7075 | Very high | Raffreddamento rapido, lavorazione semplice | ≤5L bottles | Medium |
| Coperchio in rame di berillio (BeCu) | Livelli estremamente elevati | Migliore transferta di calore | 20L+, IBC | Very long |
| S136 | Moderate | Brillante finitura superficiale | Coppe di una lucida elevata | Long |
Conclusioni critiche:
Per i moli con una capacità superiore a 20L, la struttura corretta è: corpo in alluminio 7075 + inserti di BeCu
Benefits:
- Accelerazione del raffreddamento del 30–50%
- Tempo di ciclo ridotto
- Spessore delle pareti più uniforme
- Vita del molla molto più lunga
4. Processo di lavorazione del molo: determina la precisione e la stabilità
Un molle di alta qualità passa da processi rigorosi:
- Mesatura grezza su macchinari CNC
- Liberazione dal stress (trattamento di invecchiamento)
- Finezza di lavorazione
- Graveratura CNC ad alta velocità
- Foratura del canale di raffreddamento profondo
- Applicazione di smalto / texture
- Ispezione dell'assemblaggio e della presa del molle
Molle a basso costo spesso saltano il rilassamento della tensione, che può portare a:
Deformazione dopo 3-6 mesi → discrepanza della linea di separazione → deformazione/scoppio
5. Design del canale di raffreddamento: determina direttamente il ciclo di produzione
Molte molle "hanno canali di raffreddamento", ma un design professionale significa:
Disegno di raffreddamento errato:
- Canali rettili
- Lontano dalla cavità (> 20 mm)
Disegno di raffreddamento corretto:
- Canali 3D che circondano la cavità
- Distanza dalla cavità: 8-12 mm
- Circolo di raffreddamento indipendente in basso
- Circolo di raffreddamento indipendente per la maniglia
Un design di raffreddamento scarso può rallentare il ciclo di produzione del 20% o più
6. Design del sistema di ventilazione: determina la qualità della superficie
Senza ventilazione adeguata:
- Air bubbles
- Macchie di sbiadimento
- Texture non definita
- Linee di scissione visibili
Molle professionali includono una microventilazione a:
- Superfici di scissione
- Zone inferiori
- Zone con manico
7. Perché molte forme falliscono dopo pochi mesi
Non a causa del fabbricante della macchina, ma a causa di difetti inherenti nella forma:
- Scelta del materiale sbagliata
- Nessun trattamento di rilascio dello stress
- Disegno di raffreddamento scorretto
- Nessun inserimento in BeCu
- Angolo di scarico insufficiente
Le forme di scarsa qualità provocano costi di produzione elevati e un'alta percentuale di scarti.
8. Soluzioni per le forme consigliate per diversi prodotti
| Product | Recommended Material | Essential Structure | Focus principale del disegno |
|---|---|---|---|
| Bottiglie PET di piccole dimensioni | S136 / Alluminio | Spurgo raffinato | Pulitura e texture |
| 5L bottles | Alluminio 7075 | Rinfrescamento degli ambienti circostanti | Controllo dell厄尺 |
| Jerry-can da 20 litri | Alluminio + BeCu | Rinfrescamento indipendente del fondo | Grande angolo della pompa |
| Tanque interno IBC | Alluminio + ampio intervallo di BeCu | Rinfrescamento zonale | Struttura antideformazione |
9. La verità sui costi: le forme costose sono effettivamente più economiche
Example:
- Tempo di ciclo del molde ordinario: 45 s
- Tempo di ciclo del molde professionale: 32 s
Ciò significa 30% di produzione più elevata all'anno, meno sprecazione di materiali e una percentuale più bassa di scarti. La differenza sul costo può essere recuperata entro 6 mesi.
Il processo professionale corretto per lo sviluppo della forma dovrebbe essere:
Raccogliere i dati sul prodotto → Analisi del spessore delle pareti → Analisi del flusso dei materiali → Analisi del raffreddamento → Progettazione della forma → Conferma del materiale → Conferma del processo di lavorazione
Mostrare un'immagine → Obttenere un preventivo della forma
Riscaldamento del prodotto → Analisi dello spessore della parete → Analisi del flusso dei materiali → Analisi del raffreddamento → Design del molo → Conferma del materiale → Conferma del processo di lavorazione
Not:
Mostra una immagine → Ottieni il prezzo del rilievo
Conclusione
Un involucro di scolmatura non è un accessorio. È il core del sistema di produzione.
La scelta di un involucro consiste fondamentalmente nel decidere:
- Stabilità dell’épaisseur della parete
- Tempo del ciclo di produzione
- Tasso di qualità del prodotto finito
- Durata della matrice
- Costi complessivi di produzione
Un buon involucro è costoso a causa della progettazione, dei materiali e del processo, non per la quantità di acciaio utilizzato.






