

Ekstrüzyon blow formlama projelerinde, birçok alıcı, makine markası, fiyat ve yapı konusunda çok fazla odaklanırken, daha temel bir gerçeği göz ardı etmektedir:
Ürün kalitesini, döngü süresini, malzeme tüketimini ve kalıpların ömrünü belirleyen şey, makine değil, kalıp kendisidir.
PET şişeler, kimyasal bidonlar, yağ bidonları ve IBC iç tüp üretiminin yapıldığı işletmelerde, kalıpların kapasitesi, genellikle makine kendisinden daha önemlidir. Aynı makinede, ortalama bir kalıp yerine iyi tasarlanmış bir kalıp kullanarak, üretimi %20–%40 oranında artırabilir ve atık miktarını %8'ten %1'in altında düşürebilirsiniz.
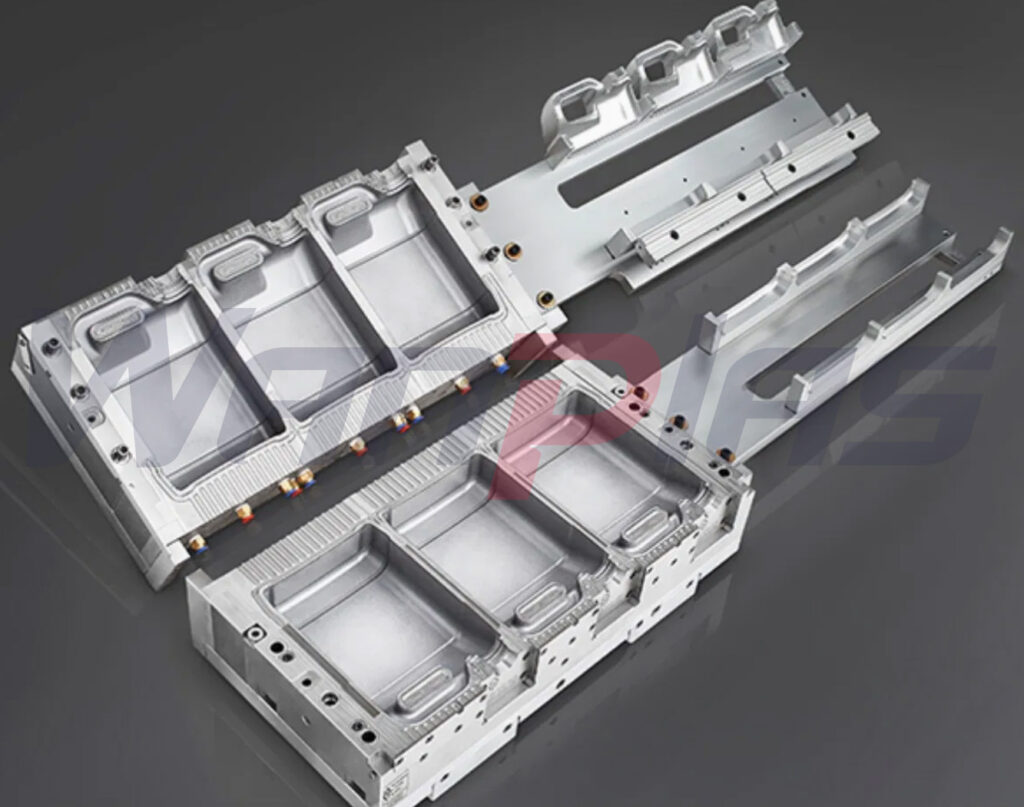
Bu makalede, ürün özelliklerinden → kalıp yapısı → tasarım mantığı → malzeme karşılaştırması → işleme süreci → soğutma / havalandırma → ömür ve maliyet yönlerinden yola çıkarak, ürüne göre doğru blow kalıbın nasıl seçileceği sistematik bir şekilde açıklanmaktadır.
Tam bu formatı kullanın: "1. " satır başı, başka bir şey yok.
Ekstrüzyon kalıplama yönteminde parison, yumuşak ve akıcı bir malzeme çubuğudur. Parisonun büyüyüşü ve boşluk duvarına temas şekli tamamen boşluğun geometrik yönlendirmesiyle kontrol edilir.
Farklı ürünler kalıba çok farklı talepler duyurur:
| Product Type | Typical Products | Molding Challenge | Core Mold Objective |
|---|---|---|---|
| Small bottles | Shampoo bottles, pharma bottles | Surface defects, fine details | Precision, venting, polishing |
| Medium bottles | 5L edible oil bottles | Wall thickness uniformity, cycle time | Cooling, parison guidance |
| Large drums | 20L chemical drums, jerry cans | Thick bottom, thin shoulder, deformation | Forced material guidance, demolding, cooling |
| Extra-large parts | IBC inner tanks | Slow heat dissipation, deformation | Zoned cooling, structural strength |
Ürünün büyüklüğü arttıkça ısı dağılımı ve yapısal tasarımın önemi de eksponansiyel bir şekilde artmaktadır.
2. Enjeksiyon kalıbı tasarımının özü: “Bir şekil yapmak” değil, “Malzemenin akışını kontrol etmek”tir
Mükemmel bir blow mold tasarımcısı bir şişe şekli çizmiyor. Onlar tasarımı yapmaktadır:
Karşılaştırma, 3 saniyeden kısa sürede doğru alanlara yönlendirilerek doğru duvar kalınlığı oluşturmaya yardımcı olur.
Key design points:
Kol geçiş tasarımı (90% duvar kalınlığı sorunlarının temel sebebi)
Düz veya eğik geçişler şu sorunları yaratır:
- Thin shoulders
- Excessively thick bottoms
Büyük bir yarıçaplı yönlendirme çizgisi uygulanmalıdır.
Bottom material distribution arc
Alt, düz olmamalıdır. Materyali dışarı yayması için yönlendirmek gerekir.
Demolaksak yüzdesi (çok kez göz ardı edilir)
- Small bottles: ≥1°
- Large drums: 1.5°–3°
- IBC: ≥3°
Otherwise:
Kolay çıkma → ürün çizikleri → kalıp aşınması → ayırma çizgisi açı farkı
Parting line positioning
Ayırma çizgisi şu şeylerden kaçınmalıdır:
- Handle stress areas
- Label surfaces
- Appearance-critical faces
3. Kalıp Malzeme Seçimi: Soğutma Hızı, Dönüşüm Süresi ve Ömrü Belirler
Müşterilerin en çok yaklaştığı ama en büyük üretkenlik etkisi olan faktördür.
| Malzeme | Thermal Conductivity | Characteristics | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Cheap, slow cooling | Small bottles | Short |
| P20 | Moderate | Standard material | Regular bottles | Orta |
| 7075 Aluminum | Very high | Fast cooling, easy machining | ≤5L bottles | Orta |
| Beryllium Copper (BeCu) | Extremely high | Best heat transfer | 20L+, IBC | Very long |
| S136 | Moderate | Excellent polish | High-gloss bottles | Long |
Critical conclusion:
20L kapasitesinden büyük kalıplar için doğru yapı şudur: 7075 alüminyum gövde + BeCu yünü
Benefits:
- 30–50% faster cooling
- Shorter cycle time
- More uniform wall thickness
- Much longer mold life
4. Kalıp İşleme Süreci: Hassaslığı ve Sabitliği Belirler
Kaliteli bir kalıp, ciddi süreçlerden geçer:
- CNC rough machining
- Stress relief (aging treatment)
- Finish machining
- High-speed CNC engraving
- Deep cooling channel drilling
- Polishing / texturing
- Montaj ve kalıp uygunluğu denetimi
Düşük maliyetli kalıplar sık sık stres azaltma işlemini atlar ve aşağıdaki özelliklere neden olur:
3-6 ay sonra şekil bozulması → ayrılacak hat uyumsuzluğu → parlama ya da sızıntı
5. Soğutma Kanalı Tasarımı: Üretim Siklini Direkt Belirler
Birçok kalıp “soğutma kanalları” bulunmaktadır, ancak profesyonel tasarım aşağıdakileri ifade eder:
Incorrect cooling design:
- Straight channels
- Odadan uzak (>20 mm)
Correct cooling design:
- Odayı çevreleyen 3B kanallar
- Odadan uzaklık: 8-12 mm
- Independent bottom cooling circuit
- Independent handle cooling circuit
Zayıf soğutma tasarımı dönüş sürelerini %20'den fazla yavaşlatabilir.
6. Soğutma Sisteminin Tasarımı: Yüzey Kalitesini Belirler
Without proper venting:
- Air bubbles
- Whitening marks
- Unclear textures
- Visible parting lines
Profesyonel kalıplar şunları içeren mikro utangaçlıklar sunmaktadır:
- Parting surfaces
- Bottom areas
- Handle areas
7. Neden birçok kalıp birkaç ay sonra başarısız olur:
Makine kaynaklı değil, kalıplarındaki doğal hatalar yüzündedir:
- Poor material choice
- No stress relief treatment
- Bad cooling design
- No BeCu inserts
- Insufficient draft angle
Ucuz kalıplar, yüksek üretim maliyetleri ve yüksek hasar oranlarına neden olur.
8. Recommended Mold Solutions for Different Products
| Product | Recommended Material | Essential Structure | Key Design Focus |
|---|---|---|---|
| PET small bottles | S136 / Aluminum | Fine venting | Polisaj ve dokular |
| 5L bottles | 7075 Aluminum | Surrounding cooling | Wall thickness control |
| 20L jerry cans | Aluminum + BeCu | Independent bottom cooling | Large draft angle |
| IBC inner tanks | Aluminum + extensive BeCu | Zoned cooling | Anti-deformation structure |
9. Fiyat Gerçeği: Pahalı Kalıplar Gerçekte Daha Ucuzdur
Example:
- Ordinary mold cycle time: 45s
- Professional mold cycle time: 32s
Bu, yılda% 30 daha fazla üretim, daha az malzeme kaybı ve daha düşük atık oranına işaret eder.
Fiyat farkı 6 ay içinde geri kazanılır.
10. Doğru Profesyonel Kalıp Geliştirme Süreci
Doğru süreç şu olmalıdır:
Ürün çizimleri → Duvar kalınlık analizi → Malzeme akış analizi → Soğutma analizi → Kalıp tasarımı → Malzeme doğrulanması → İşleme süreci doğrulanması
Not:
Fotoğraf göstermek → Kalıbın fiyatını almak
Sonuç
Blow kalıp, bir aksesuar değildir; üretim sisteminin kalbidir.
İşte bu formatı kullanın: "1. " boyunca her satır, başka hiçbir şey.
- Wall thickness stability
- Production cycle time
- Finished product quality rate
- Mold lifespan
- Overall production cost
Aşağıdaki formatı kullanın: "1. " her satır, başka bir şey değil.






