

У проектах інжекційного лиття під величину формують багато покупців зосереджують увагу на марці машини, ціні та конфігурації, причому забувають про більш фундаментальну істину:
Що справді визначає якість продукції, час циклу, споживання матеріалу та ресурс життя пресового інструменту, — це не машина, а прес-форма.
Для заводів, які виробляють пластикові пляшки, хімічні баки, бочки та внутрішні баки IBC, можливості пресового інструменту часто більш значущі, ніж сама машина.На одному й тому ж обладнанні заміна звичайної пресованої форми на конструкційно вдалий прес-форму може збільшити вихід на 20–40% та зменшити відсоток відходів з 8 до менше 1%.
У цій статті систематично розглядається, починаючи від характеристик продукції — конфігурації пресованої форми — логіки проектування — порівняння матеріалів — технології обробки — охолодження та відведення повітря — ресурсу життя та вартості, як вибрати правильну пресовану форму відповідно до конкретної продукції.
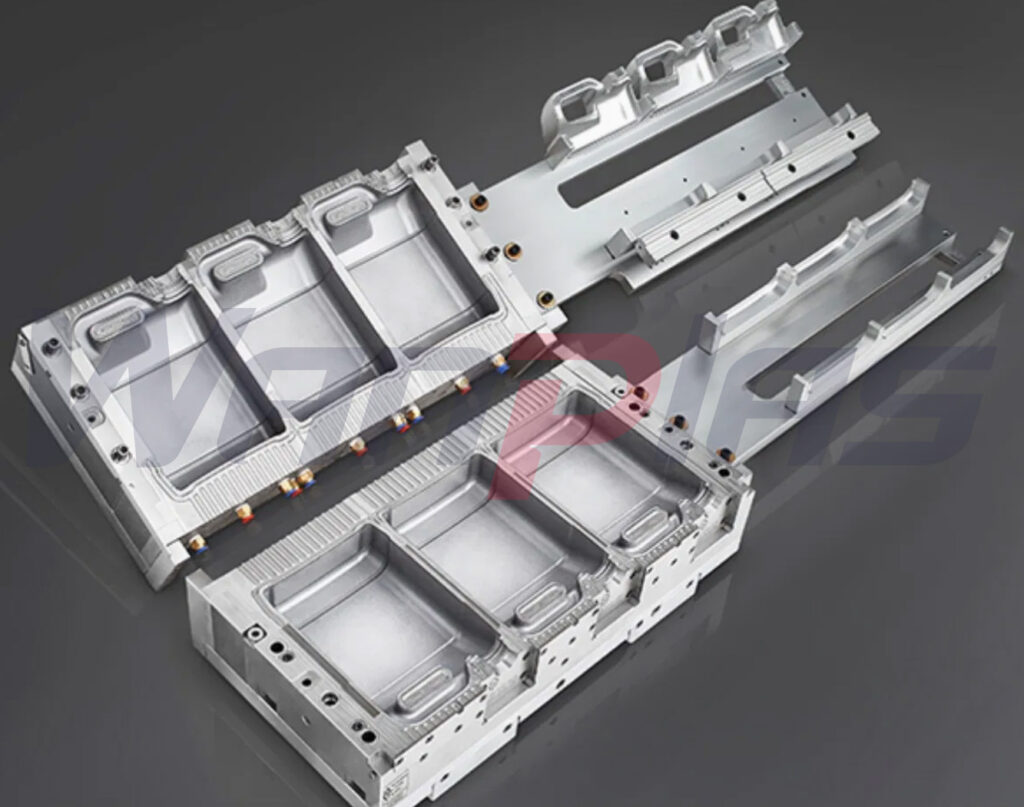
1. Продукт визначає форму, а не навпаки
При інжекційному литті під величину зрізаний з квадрата у вигляді м'якого, рідкого трубки.Як він розширюється і контактує зі стінкою порожнини, повністю і безумовно регулюється геометричною направленістю порожнини.
Розрізні продукти ставлять дуже різні вимоги до форми:
| Тип продукту | Typical Products | Змістовий модуль | Мікрошліф в основі прес-форми |
|---|---|---|---|
| Малогабаритні пляшки | Шампунь, фармацевтичні пляшки | Поверхневі дефекти, дрібні деталі | Точність, вентиляція, полірування |
| Середні пляшки | 5-літрові пляшки з олійним продуктом | Взаєморозмірність товщини стінок, час циклу | Охолодження, вказівка для припасувального матеріалу |
| Large drums | 20-літрові кулери з хімічними речовинами, каністри | Густа частина дна, тонка бортизна, деформація | Примусове управління пастою, демодульвання, охолодження |
| Величезні деталі | Дальнейші внутрішні баки | Потужне випромінювання тепла, деформація | Зонування охолодження, структурна міцність |
Чим більший продукт, тим експоненційно більшою стає важливістю розподілу тепла та конструкції.
2. Суть конструкції прес-форми: не «створення форми», а «запаморочливе регулювання потоків матеріалу».
Відмінний конструктор прес-форми не створює форму пляшки. Він проектує:
Як попарин буде спрямований до правильних зон у термін 3 секунди, щоб утворити потрібну товщину стінок.
Основні точки конструкції:
Конструкція переходу в плечі (окремий фактор 90% проблем із товщиною стінок)
Різкі або круті переходи призводять до:
- Тонких плеч
- Занадто товсті дна.
Навколо дна потрібно нанести великий радіус рогу керівництва.
Арка розподілу матеріалу на дні.
Дно не може бути рівним. Воно повинно наводити матеріал на розподілення в бік.
Кут вигину при вийманні з форми (часто ігнорується).
- Для маленьких флаконів: ≥1°
- Для великих бакерів: 1,5°–3°
- IBC: ≥3°
Otherwise:
Складні умови виймання → пошкодження продукту → зношування форми → невідповідність лінії розділу
Рядок розділу при формуванні: як скласти без перешкод?
При такому розташуванні лінії розділу не повинно бути:
- Зон з напруженням обруча.
- Етикетуйте поверхні
- Образо-критичні поверхні
3. Mold Material Selection: Determines Cooling Speed, Cycle Time, and Lifespan
Це найменше враховується замовниками, але має найбільший вплив на продуктивність.
| Матеріал | Теплопровідність | Характеристики | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Дешеве, повільне охолодження | Малогабаритні пляшки | Short |
| P20 | Moderate | Стандартний матеріал | Регулярні флакони | Medium |
| 7075 алюміній | Very high | Швидке охолодження, легке оброблення | ≤5L bottles | Medium |
| Берелеусний мідь (BeCu) | Дуже висока | Найкращий теплоперехід | 20L+, IBC | Very long |
| S136 | Moderate | Видатна поліровка | Стиковані пляшки з високим глянcem | Long |
Критичний висновок:
Для форм з обсягом вище 20 л правильна структура - алюмінієвий корпус 7075 + вставки з Берелеусної Міді
Benefits:
- Прискорення охолодження на 30–50%
- Коротший час циклу
- Велика однотипність товщини стінки
- Значно більший термін служби форми
4. Процес обробки форми: Визначає точність і стабільність
Високоякісна форма проходять строгий процес:
- Ручна обробка на токарному верстаці
- Відновлення навантаження (обробка старіння)
- Виконання обробки
- Виріблення на високошвидкісній ЧПУ
- Будівництво каналів глибокого охолодження
- Порошкове полірування / текстурування
- Інспекція монтування та фіксації підлог
У дешевих відливках часто не проводять відновлення навантаження, що призводить до:
Деформації через 3–6 місяців → невідповідність лінії розділення → вибування / тріщини
5. Дизайн каналу охолодження: безпосередньо визначає цикл виробництва
У багатьох відливках «є канали охолодження», але професійний дизайн означає:
Неправильний дизайн охолодження:
- Прямі канали
- Віддалення від порожнини (> 20 мм)
Правильний дизайн охолодження:
- 3D канали навколо порожнини
- Відстань до порожнини: 8–12 мм
- Незалежний нижній циркуляційний контур охолодження
- Незалежний циркуляційний контур охолодження ручки
Неправильний дизайн охолодження може прискорити час циклу більше ніж на 20 %.
6. Схема системи вентиляції: визначає якість поверхні виробу
Без правильної системи вентиляції:
- Air bubbles
- Запеніння плівки
- Незрозумілі текстури
- Висновкові лінії
Професійні форми включають мікропросіювання у таких областях:
- розділюваних поверхні
- дно форм
- області рукояток
7. Чому багато форм виходять з ладу через кілька місяців?
Не через машину, а через вроджені дефекти форм:
- погана вибір матеріалу
- відсутність процесу напування напруги
- поганий конструктивний дизайн охолодження
- Для форм з обсягом вище 20 л правильна структура - алюмінієвий корпус 7075 + вставки з Берелеусної Міді
- недостатня кут напилювання
Дешеві форми призводять до високих витрат на виробництво і високих коефіцієнтів викиду непрокатного матеріалу.
8. Recommended Mold Solutions for Different Products
| Product | Recommended Material | Essential Structure | Основний напрямок дизайну |
|---|---|---|---|
| ПЕТ-баночки малого розміру | S136 / Алюміній | Тонке встановлення клапана | Покриття та текстура |
| 5L bottles | 7075 алюміній | Оточення для охолодження | Контроль товщини стінок |
| Евроканьони до 20 л | Алюміній + BeCu | Незалежне охолодження дна | Великий кут відбору повітря |
| Дальнейші внутрішні баки | Алюміній + розширяний BeCu | Централізоване охолодження | Структура, що запобігає деформації |
9. Правда про ціни: дорогі прес-форми насправді менш коштують
Example:
- Час циклу звичайної прес-форми: 45 с
- Час циклу професійної прес-форми: 32 с
Це означає, що на 30 % більша продуктивність у рік, менше втрат матеріалу та нижчий відсоток вибракування.
Різниця в цінах можна окупити вже через 6 місяців.
10. Правильний процес розробки професійних прес-форм
Правильний процес повинен включати:
Рисование контура виробу → аналіз товщини стінок → аналіз поточності матеріалів → аналіз охолодження → проектування прес-форми → підтвердження матеріалів → підтвердження процесу виготовлення
Not:
Посілити зображення → отримайте ціну прес-форми
висновок
Використовуйте ТРЕБАКИ точно цей формат: "1. " на одну рядок, нічого іншого.
Вибір преса також означає вибір:
- Стабільність товщини стінки
- Час цикла виробництва
- Показник якості готової продукції
- Тривалість служби преса
- Ціна виробництва в цілому
Дійсно хороший прес коштує дорого завдяки дизайну, матеріалам і процесу – а не тому, скільки використовується сталі.






