

En los proyectos de termoformado por soplado, muchos compradores se concentran principalmente en la marca de la máquina, el precio y la configuración, mientras pasan por alto una verdad más fundamental:
Lo que realmente determina la calidad del producto, el tiempo de ciclo, el consumo de material y la vida útil del molde no es la máquina – es el molde.
Para las fábricas que producen botellas PET, tambores químicos, cubas y tanques internos IBC, la capacidad del molde es a menudo más importante que la propia máquina.Para la misma máquina, sustituir un molde promedio por uno bien diseñado puede aumentar la producción un 20-40% y reducir la tasa de rechazo de un 8% a menos del 1%.
En este artículo se explica sistemáticamente, desde las características del producto → la estructura del molde → la lógica de diseño → la comparación de materiales → el proceso de mecanizado → el enfriamiento y la ventilación → la vida útil y el costo, cómo seleccionar el molde de soplado correcto según el producto.
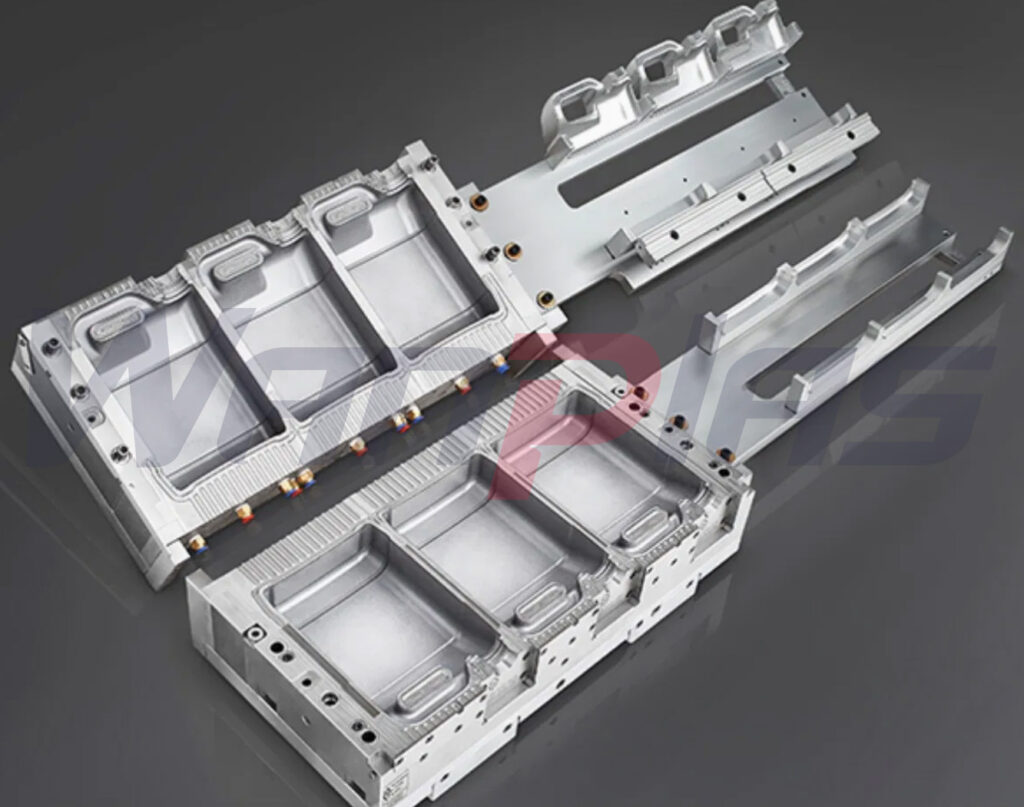
1. El producto determina el molde, no lo contrario
En el termoformado por soplado, el parison es un tubo de material blando y fluido.El modo en que se expande y contacta con la pared de la cavidad está completamente controlado por la guía geométrica de la cavidad.
Los diferentes productos tienen exigencias muy diferentes al molde:
| Tipo de producto | Typical Products | Desafío de moldeo | Objetivo del molde central |
|---|---|---|---|
| Botellas pequeñas | Botellas de champú, botellas de productos farmacéuticos | Defectos superficiales, detalles finos | Precisión, ventilación, pulido |
| Botellas medianas | Botellas de aceite comestible de 5 l | Uniformidad del grosor de las paredes, tiempo de ciclo | Enfriamiento, orientación del paro |
| Large drums | Tambores químicos de 20L, bidones | Fondo grueso, hombro delgado, deformación | Orientación forzada del material, desmoldaje, enfriamiento |
| Partes de gran tamaño | Tanques internos de IBC | Disipación de calor lenta, deformación | Refrigeración zonificada, resistencia estructural. |
Cuanto más grande es el producto, más exponencialmente importantes se vuelven la disipación de calor y el diseño estructural.
2. La esencia del diseño del molde: no “crear una forma”, sino “controlar el flujo de material”
Un excelente diseñador de moldes no está dibujando una forma de botella.Son los que diseñan:
Utiliza exactamente este formato: "1. " por línea, nada más.
Puntos clave de diseño:
Cómo se orientará el empalme a las áreas correctas en 3 segundos para formar el grosor de pared correcto.
Diseño de transición de hombro (causa fundamental del 90% de los problemas de grosor de pared).
- Hombros delgados.
- Jardines excesivamente gruesos.
Las transiciones pronunciadas o abismables causan:
Arco de distribución del material de los solados.
Se debe aplicar una curva de guía de radio grande.
El fondo no puede ser plano. Debe orientar el material para que se disipe hacia afuera.
- Botellas pequeñas: ≥1°
- Tambores grandes: 1,5°-3°
- IBC: ≥3°
Otherwise:
Expedición difícil → arañazos en el producto → desgaste del molde → desalineación de la línea de separación
Posicionamiento de la línea de separación
La línea de separación debe evitar:
- Zonas de estrés del asa
- Superficies del etiquetado
- Facetas cruciales en cuanto a la apariencia
3. Selección del material del molde: determina la velocidad de enfriamiento, el tiempo del ciclo y la vida útil
Este es el factor más ignorado por los clientes, pero tiene el mayor impacto en la productividad.
| Material | Conductividad térmica | Características | Productos adecuados | Lifespan |
|---|---|---|---|---|
| 45# Steel | Muy bajo. | Enfriamiento barato y lento | Botellas pequeñas | Short |
| P20 | Moderado | Material estándar | Botellas estándar | Medio |
| Aluminio 7075 | Muy alto | Enfriamiento rápido, mecanizado fácil. | ≤5L bottles | Medio |
| Cobre de berilio (BeCu). | Extremadamente alto. | Mejor transfierra el calor. | 20L+, IBC | Very long |
| S136 | Moderado | Excelente acabado. | Botellas de alto brillo. | Long |
Conclusión crítica:
Para moldes con una capacidad superior a 20L, la estructura correcta es: cuerpo de aleación de aluminio 7075 + clavijas BeCu
Benefits:
- Enfriamiento 30-50% más rápido.
- Tiempo de ciclo más corto.
- Grosor de las paredes más uniforme.
- Vida del molde mucho más larga.
4. Proceso de mecanizado de moldes: determina la precisión y estabilidad
Usa exactamente este formato: "1. " por línea, nada más.
- Mecanizado bruto CNC
- Despresionamiento (tratamiento de envejecimiento)
- Mecanizado de acabado
- Grabado CNC a alta velocidad
- Taladrado de canales de enfriamiento profundo
- Pulido / texturizado
- Un molde de alta calidad pasa por procesos estrictos:
Inspección de ensamblaje y ajuste del molde
Los moldes de bajo costo a menudo omiten el alivio de tensión, lo que lleva a:
Deformación después de 3-6 meses → diferencia de la línea de división → soldadura/escape
Diseño del canal de enfriamiento: Determina directamente el ciclo de producción
Diseño incorrecto de enfriamiento:
- Canales rectos
- Muchos moldes "tienen líneas de enfriamiento", pero un diseño profesional significa:
Diseño correcto de enfriamiento:
- Lejos de la cavidad (>20 mm)
- Canales 3D que rodean la cavidad
- Circuito de enfriamiento independiente en la parte inferior
- Circuito de refrigeración con mango independiente
Distancia a la cavidad: 8-12 mm
Un diseño de enfriamiento deficiente puede retrasar el tiempo de ciclo en más del 20 %.
Sin ventilación adecuada:
- Air bubbles
- Marcas de blanqueo
- Texturas confusas
- Líneas de separación visibles
6. Diseño del sistema de ventilación: determina la calidad de la superficie
- Superficies de separación
- Áreas inferiores
- Áreas de asa
Utilice exactamente este formato: "1. " por línea, nada más.
7. ¿Por qué muchos moldes fallan después de algunos meses?
- Mal elección del material
- Sin tratamiento de alivio de tensiones
- Diseño de enfriamiento deficiente
- No hay insertos de BeCu
- Ángulo de escape insuficiente
No es debido a la máquina, sino a defectos inherentes de los moldes:
Los moldes baratos dan lugar a unos costos de producción y una tasa de escoria elevadas.
| Producto | Material recomendado | Essential Structure | Principales puntos de enfoque del diseño |
|---|---|---|---|
| Botellas pequeñas de PET | S136 / Aluminio | Ventilación fina | 8. Soluciones de moldes recomendadas para productos diferentes |
| 5L bottles | Aluminio 7075 | Refriado circundante | Control del grosor de la pared |
| Litros 20 de latas | Aluminio + BeCu | Refrigeración independiente de la base | Ángulo de tragados amplio |
| Tanques internos de IBC | Aluminio + BeCu extenso | Refrigeración zonificada | Estructura antideslizante |
Pulido y textura
Example:
- Tiempo medio de ciclo de molde: 45 s
- Tiempo medio de ciclo de molde profesional: 32 s
9. La verdad sobre los costes: los moldes caros son en realidad más baratos
Eso significa un 30 % más de producción al año, menos desperdicio de materiales y una tasa de rechazo más baja.
La diferencia de precio se puede recuperar en 6 meses.
10. El proceso profesional de desarrollo de moldes correcto
El proceso correcto debe ser:
Not:
Dibujo del producto → Análisis del espesor de las paredes → Análisis del flujo de material → Análisis del enfriamiento → Diseño del molde → Confirmación del material → Confirmación del proceso de mecanizado
Conclusión
Utiliza exactamente este formato: "1. " por línea, nada más.
Un molde de soplado no es un accesorio. Es el centro del sistema de producción.
- Estabilidad del espesor de la pared
- Tiempo medio de ciclo de producción
- Tasa de calidad del producto terminado
- Duración de vida útil del molde
- Costo total de producción
Elegir un molde es, en esencia, elegir:






