

Во многих проектах формования под давлением устройство под давлением расширяется экструзией и изготовляется из полиэтилена этилена. Многие покупатели сильно концентрируются на марке машины, цене и конфигурации, пренебрегая более фундаментальной истиной:
Те, кто определяет качество продукта, время цикла, расход материала и продолжительность жизни пресс-формы, не является машиной — это пресс-форма.
Для заводов, производящих ПЭТ-бутылки, химические барабаны, канне и внутренние цистерны IBC, способность пресс-формы часто более важна, чем само устройство. На одном и том же устройстве замена средней пресс-формы на хорошо спроектированную может увеличить выработку на 20–40% и снизить процент брака с 8% до менее 1%.
В этой статье систематически объясняется, начиная от характеристик продукта → структуры пресс-формы → логики проектирования → сравнения материалов → процесса обработки → охлаждения / вентиляции → срока службы и стоимости, как выбрать правильную пресс-форму в зависимости от продукта.
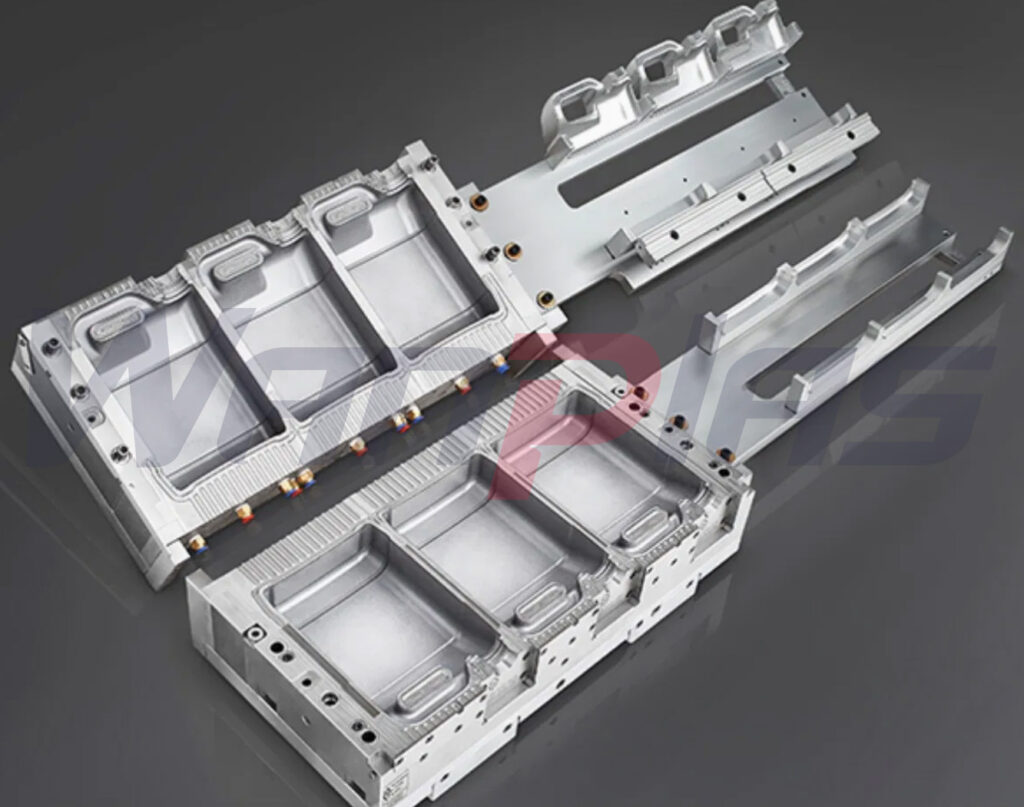
1. Продукт определяет пресс-форму — не наоборот
В процессе формования под давлением парысон представляет собой мягкую, текущую трубку материала. То, как он раздувается и контактирует со стенкой полости, полностью контролируется геометрической ориентацией полости.
Разные виды продукции предъявляют к пресс-форме очень разные требования:
| Тип продукта | Typical Products | Деформация форм | Цель литья формы |
|---|---|---|---|
| Маленькие бутылки | Бутылки для шампуня, фармацевтические бутылки | Поверхностные дефекты, мелкие детали | Точность, отвод газов, полировка |
| Средние бутылки | Бутылки с маслом объемом 5 л | Гомогенность толщины стенок, время цикла | Охлаждение, наведение паразиона |
| Large drums | 20-литровые химические баки, бочки | Толстая донная часть, тонкий вал, деформация | Принудительное направление материала, демонтаж, охлаждение |
| Очень большие детали | Внутренние резервуары IBC | Медленное охлаждение, деформация | Зональное охлаждение, структурная прочность |
Чем больше продукт, тем больше стает важно охлаждение и конструкция узла.
2. Суть конструкции пресс-форм: не «создание формы», а «управление потоком материала».
Отличный дизайнер пресс-форм не рисует форму бутылки. Они проектируют:
То, как паризон будет направлен в правильные зоны за 3 секунды, чтобы сформировать правильную толщину стенки.
Основные точки дизайна:
Конструкция перехода ширина корпуса (корень 90% проблем с толщиной стенки)
Резкие или крутые переходи вызывают:
- Тонкие плечи.
- Чрезмерно толстая дно.
Необходимо приложить большую радиусную направляющую кривую.
Кругова застройка материала по дну.
Дно не может быть плоским. Оно должно направлять материал на распространение наружу.
Коэффициент скругления при извлечении (часто игнорируется).
- Маленькие бутылки: ≥1°
- Большие бочки: 1,5–3°
- IBC: ≥3°
Otherwise:
Трудное выталкивание → появление царапин на изделии → износ формы → неправильное расположение линии разделки.
Расстановка линии разделки.
Линия разделки должна уходить в сторону:
- Зоны воздействия на ручки.
- Обозначение поверхностей
- Функциональные (рабочие) поверхности
3. Mold Material Selection: Determines Cooling Speed, Cycle Time, and Lifespan
Это наиболее часто игнорируемый клиентами фактор, но он оказывает наибольшее влияние на производительность
| Материал | Теплопроводность | Характеристики | Подходящие продукты. | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Дешевое, медленное охлаждение | Маленькие бутылки | Короткий |
| P20 | Умеренная степень загрязнения | Стандартный материал | Обычные бутылки | Средний уровень |
| Алюминий 7075 | Очень высокая степень очистки | Быстрое охлаждение, легкая обработка | ≤5L bottles | Средний уровень |
| Бериллий-медный сплав (БеС) | Очень высокая точность | Лучший теплопередача | 20L+, IBC | Очень длинный |
| S136 | Умеренная степень загрязнения | Отличное полирование | Бутылки с высоким блеском | Long |
Мое важное заключение:
Для пресс-форм с объемом более 20 л правильная структура – это корпус из алюминия 7075 с вставками из BeCu
Benefits:
- На 30–50 % более быстрее охлаждение
- Короткий цикл
- Умеренная толщина стенок
- Значительно более высокая продолжительность работы пресс-форм
4. Процесс механической обработки пресс-форм: определяет точность и стабильность
Высококачественная пресс-форма проходит через строгие процессы:
- Грубое CNC-обточка
- Устранение напряжений (процесс старения)
- Финишная обработка
- Высокоскоростная гравировка
- Перфорация каналов для интенсивного охлаждения
- Полировка/текстурирование
- Ревизия сборки и подгонки пресса.
При изготовлении недорогих пресс-форм часто не производится отжиг, что приводит к следующему:
Деформация через 3–6 месяцев → расхождение линии разъема → набухалки/протекания.
5. Дизайн охлаждающего канала: напрямую влияет на производственный цикл.
Многие пресс-формы «имеют охлаждающие каналы», но профессиональный дизайн означает:
Неможливая система охлаждения:
- Прямые каналы
- Далеко от полости (> 20 мм)
Правильный дизайн охлаждения:
- 3D каналы, окружающие полость
- Расстояние до полости: 8–12 мм
- Независимая нижняя циркуляционная система охлаждения
- Независимая циркуляционная система охлаждения рукоятки
Плохой дизайн охлаждения может замедлить время цикла более чем на 20%.
6. Venting System Design: Determines Surface Quality
Без правильной вентиляции:
- Air bubbles
- Повторяющиеся белые полосы
- Неясные текстуры
- Видимые линии разделки
Профессиональные формы содержат микроотверстия в следующих местах:
- Плоскости разделки
- Днища
- Зоны ручек
7. Почему многие формы теряют свои свойства через несколько месяцев
Не потому, что причина в машине, а потому, что в самой форме есть дефекты:
- Неподходячный выбор материала
- Отсутствие обработки для снятия напряжения
- Плохой дизайн охлаждения
- Отсутствие вставок из благородных сплавов
- Недостаточный угол зазора
Дешевые формы вызывают высокие производственные затраты и высокий уровень брака.
8. Recommended Mold Solutions for Different Products
| Product | Recommended Material | Essential Structure | Основной направление проектирования |
|---|---|---|---|
| Ниские пластиковые бутылки | S136 / алюминий | Деликатная вентиляция | Полировка и текстура |
| 5L bottles | Алюминий 7075 | Околосвечной охлаждающий контур | Управление толщиной стенок |
| Емкости вместимостью 20 л | Алюминий + BeCu | Независимое донное охлаждение | Большой угол обдува |
| Внутренние резервуары IBC | Алюминий + широкий BeCu | Зональное охлаждение | Структура, устойчивая к деформациям |
9. Правда о стоимости: дорогие формы на самом деле дешевле
Example:
- Стандартная продолжительность цикла формирования: 45 с
- Профессиональная продолжительность цикла формирования: 32 с
Это означает 30% больший выпуск в год, меньшие потери материала и пониженный коэффициент брака
Разница в цене может быть окуплена за 6 месяцев
10. Правильный процесс разработки профессиональной формы
Правильный процесс должен включать:
Рисунок продукта → анализ толщины стенок → анализ потока материала → анализ охлаждения → проектирование формы → подтверждение материала → подтверждение технологического процесса изготовления
Not:
Представьте изображение → Получите цену на форму
Заключение
Литьевой молдинг − не аксессуар. Это сердечник производственной системы.
Выбор молдинга – это, по сути, выбор:
- Устойчивости толщины стенок
- Времени цикла производства
- Коэффициента качества готового продукта
- Срок службы пресс-форми
- Общей стоимости производства
Добрый молдинг дорог, потому что проектирован, изготовлен из качественных материалов и выполнен по современному процессу – а не потому, что используется много стали.






