

Trong các dự án phun chai, nhiều người mua thường chú trọng nhiều tới thương hiệu máy, giá thành và cấu hình, trong khi bỏ qua một thực tế quan trọng hơn:
Điểm quyết định chất lượng sản phẩm, thời gian chu trình, tiêu thụ vật liệu và tuổi thọ của mẫu không phải là máy móc — đó là mẫu.
Đối với các nhà máy sản xuất lọ PET, quả bong, bình bằm và buồng lò nung, khả năng của mẫu thường quan trọng hơn máy móc bản thân.Trên cùng một máy, việc thay đổi một mẫu trung bình bằng một mẫu được thiết kế tốt có thể tăng sản lượng 20-40% và giảm tỷ lệ vỡ từ 8% xuống dưới 1%.
Trong bài viết này, chúng tôi sẽ giải thích đầy đủ, từ đặc điểm sản phẩm → cấu tạo mẫu → logic thiết kế → so sánh vật liệu → quy trình gia công → làm mát/đổ sẵn → tuổi thọ và giá thành, cách chọn mẫu phun phù hợp với sản phẩm.
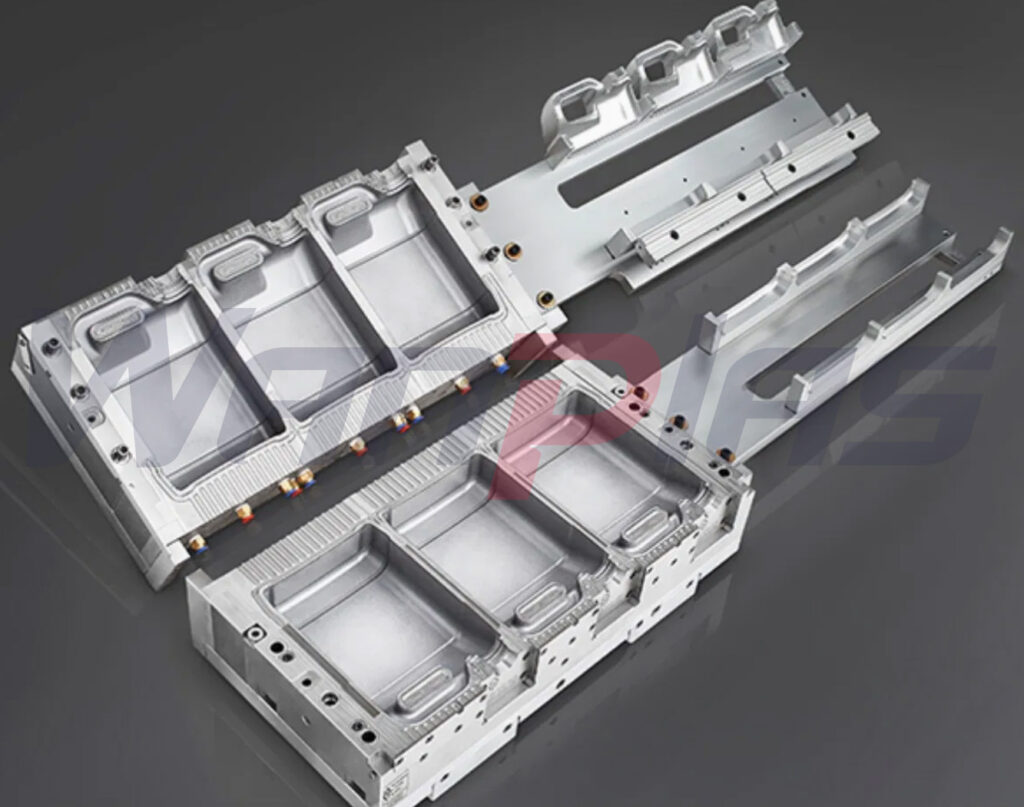
1. Sản phẩm quyết định mẫu — không phải ngược lại
Trong phun chai ép, mẫu bi là một ống vật liệu mềm, chảy.Cách nó phóng to và tiếp xúc với bức tường nách được kiểm soát hoàn toàn bởi hướng dẫn hình học của buồng.
Các sản phẩm có yêu cầu khác nhau đối với mẫu:
| Product Type | Typical Products | Molding Challenge | Core Mold Objective |
|---|---|---|---|
| Small bottles | Shampoo bottles, pharma bottles | Surface defects, fine details | Precision, venting, polishing |
| Medium bottles | 5L edible oil bottles | Wall thickness uniformity, cycle time | Cooling, parison guidance |
| Large drums | 20L chemical drums, jerry cans | Thick bottom, thin shoulder, deformation | Forced material guidance, demolding, cooling |
| Extra-large parts | IBC inner tanks | Slow heat dissipation, deformation | Zoned cooling, structural strength |
Sản phẩm càng lớn, thậm chí còn quan trọng hơn ở phương trình bậc hai về tốc độ thoát nhiệt và thiết kế cấu trúc.
2. Bản chất của thiết kế mẫu: Không phải "hình thành hình", mà "kích hoạt dòng vật liệu"
Một nhà thiết kế mẫu phun dở đạt không phải vẽ ra một hình chai.Phải thiết kế:
Kích thước ca-nhân-vi:
Key design points:
Bao nhiêu phần tử được đưa hướng tới các khu vực chính xác trong vòng 3 giây để tạo dày vách chính xác.
Thiết kế chuyển tiếp vai (nguồn gốc của 90% vấn đề về dày vách).
- Thin shoulders
- Excessively thick bottoms
Các chuyển tiếp sắc nhọn hoặc dốc gây ra:
Bottom material distribution arc
Cần phải áp dụng cung dẫn có bán kính lớn.
Phần dưới không thể bằng phẳng. Nó phải dẫn vật liệu ra ngoài.
- Small bottles: ≥1°
- Large drums: 1.5°–3°
- IBC: ≥3°
Otherwise:
Góc cuộn tráng cho việc ra mẫu (thường bị bỏ qua)
Parting line positioning
Phản xả khó khăn → sản phẩm bị xước → mạch gỗ bị mài mòn → đường chia tỳ lệ sai.
- Handle stress areas
- Label surfaces
- Appearance-critical faces
3. Mold Material Selection: Determines Cooling Speed, Cycle Time, and Lifespan
Đường chia thông phải tránh:
| Vật liệu | Thermal Conductivity | Characteristics | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Cheap, slow cooling | Small bottles | Short |
| P20 | Moderate | Standard material | Regular bottles | Medium |
| 7075 Aluminum | Very high | Fast cooling, easy machining | ≤5L bottles | Medium |
| Beryllium Copper (BeCu) | Extremely high | Best heat transfer | 20L+, IBC | Very long |
| S136 | Moderate | Excellent polish | High-gloss bottles | Long |
Critical conclusion:
Đây là điểm bị bỏ qua nhiều nhất bởi khách hàng, nhưng lại có tác động lớn đến hiệu quả.
Benefits:
- 30–50% faster cooling
- Shorter cycle time
- More uniform wall thickness
- Much longer mold life
đối với các mẫu trên 20L khả năng, cấu tạo đúng là: 7075 nhôm thể + những phần gỗ cu-ni-xin.
4. Việc gia công mẫu: xác định độ chính xác và ổn định
- CNC rough machining
- Stress relief (aging treatment)
- Finish machining
- High-speed CNC engraving
- Deep cooling channel drilling
- Polishing / texturing
- Sử dụng đúng định dạng này: "1. " trên một dòng, không có gì khác.
Các mẫu giá rẻ thường bỏ qua việc giảm căng thẳng, dẫn đến:
Deformation sau 3–6 tháng → sự không phù hợp của đường cách rời → chớp flash/rò rỉ
Sử dụng đúng định dạng như sau: "1. " một dòng, không có gì khác.
5. Thiết kế đường dẫn mát: quyết định trực tiếp chu kì sản xuất
Incorrect cooling design:
- Straight channels
- Nhiều mẫu có "nhánh dẫn mát" nhưng thiết kế chuyên nghiệp có nghĩa là:
Correct cooling design:
- Sử dụng đúng định dạng này: “1. ” trên một dòng, không có gì khác.
- Khoảng cách đến khoang: 8-12mm
- Independent bottom cooling circuit
- Independent handle cooling circuit
Thiết kế làm mát kém có thể làm chậm thời gian của chu kỳ hơn 20%.
Dùng EXACTLY định dạng này: "1. " trên mỗi dòng; không có gì khác.
Without proper venting:
- Air bubbles
- Whitening marks
- Unclear textures
- Visible parting lines
Các mẫu chuyên nghiệp bao gồm trò thông hơi nhỏ ở:
- Parting surfaces
- Bottom areas
- Handle areas
7. Tại sao nhiều mẫu sản phẩm bị lỗi sau vài tháng?
Sử dụng đúng định dạng này: "1. " trên mỗi dòng, không có gì khác.
- Poor material choice
- No stress relief treatment
- Bad cooling design
- No BeCu inserts
- Insufficient draft angle
Các mẫu làm giá rẻ dẫn đến chi phí sản xuất cao và tỷ lệ chất thải cao.
8. Recommended Mold Solutions for Different Products
| Product | Recommended Material | Essential Structure | Key Design Focus |
|---|---|---|---|
| PET small bottles | S136 / Aluminum | Fine venting | Phủ bóng và đặc biệt |
| 5L bottles | 7075 Aluminum | Surrounding cooling | Wall thickness control |
| 20L jerry cans | Aluminum + BeCu | Independent bottom cooling | Large draft angle |
| IBC inner tanks | Aluminum + extensive BeCu | Zoned cooling | Anti-deformation structure |
Dùng định dạng chính xác này: "1. " mỗi dòng, không cần bất cứ điều gì khác.
Example:
- Ordinary mold cycle time: 45s
- Professional mold cycle time: 32s
Điều đó có nghĩa là mỗi năm, chúng tôi có thể tăng sản lượng thêm 30%, giảm thải vật liệu và tỷ lệ móp-lỗi thấp hơn.
Sự khác biệt về giá có thể được khôi phục trong vòng 6 tháng.
Sử dụng đúng mẫu này: "1. " trên mỗi dòng, không có gì khác.
Các bước đúng đắn nên là:
Vẽ mô hình sản phẩm → Phân tích dày mỏng tường → Phân tích lưu lượng vật liệu → Phân tích làm mát → Thiết kế khuôn → Xác nhận vật liệu → Xác nhận quy trình gia công
Not:
Sử dụng đúng định dạng này: "1. " trên mỗi dòng, không thêm bất kỳ điều gì khác.
Kết luận
Sự ép khuôn không phải là một phụ kiện. Nó là trung tâm của hệ thống sản xuất.
Lựa chọn một mẫu là cơ bản là lựa chọn:
- Wall thickness stability
- Production cycle time
- Finished product quality rate
- Mold lifespan
- Overall production cost
Dùng chính xác định dạng này: "1. " một dòng, không có gì khác.






