

W projektach cięcia zgaśniętego formowania wiele kupców skupia się na marce maszyny, cenie i konfiguracji, pomijając przy tym poważniejszą prawdę:
To, co faktycznie decyduje o jakości produktu, czasie cyklu, zużyciu materiałów i żywotności formy, nie jest maszyną — to formy.
W fabrykach produkujących butele PET, pojemniki chemiczne, kanistry i nośniki wewnętrzne IBC, możliwości formy są często ważniejsze niż sama maszynę.Na tej samej maszynie, zastąpienie średniej formy dobrze zaprojektowaną może zwiększyć produkcję o 20–40% i obniżyć stawkę wad do poniżej 1%.
W tym artykule systematycznie wyjaśniamy, od cech produktu → struktury formy → logiczny złożenia → porównania materiałów → procesu obróbki → wywierania i kołnierza → żywotności i kosztów, jak wybrać odpowiednią formę do wypuszczania w zależności od produktu.
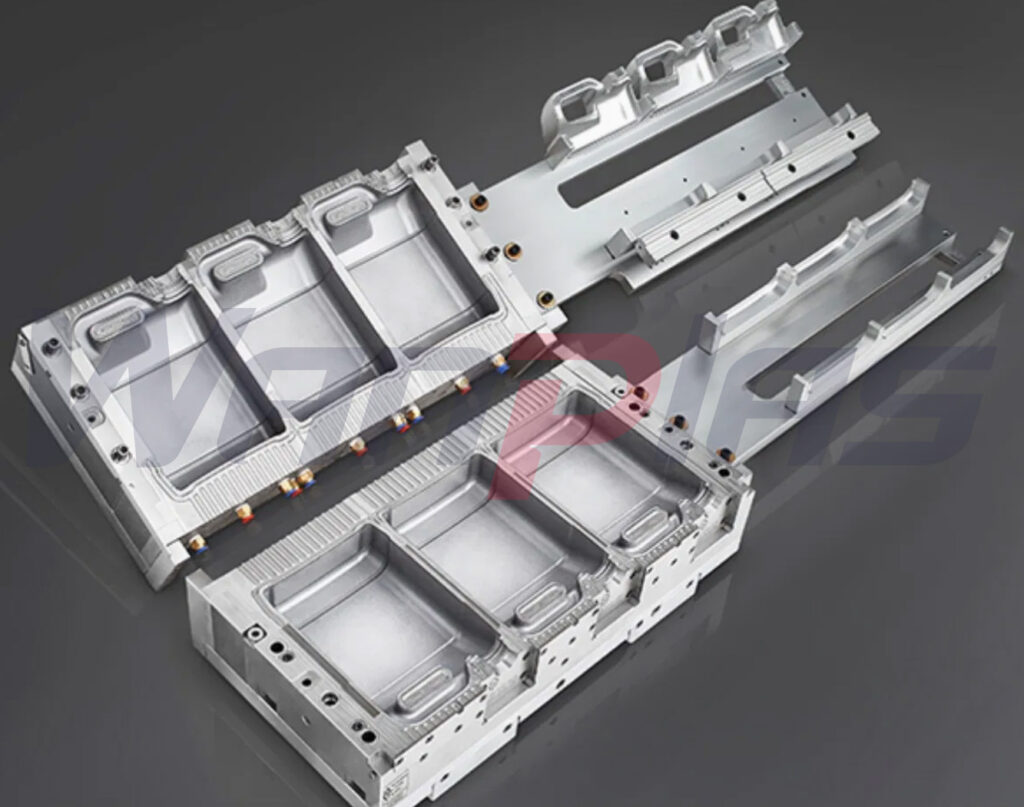
1 Produkt decyduje o formie — nie odwrotnie
W cięciu zgaśniętym formowaniu parison jest miękki, płynny materiał.Tak jest kontrolowany szablonem geometrii, który wpływa na kontakt materiału ze ścianą komory.
Różne produkty stanowią bardzo różne wymagania dla formy:
| Product Type | Typical Products | Molding Challenge | Core Mold Objective |
|---|---|---|---|
| Small bottles | Shampoo bottles, pharma bottles | Surface defects, fine details | Precision, venting, polishing |
| Medium bottles | 5L edible oil bottles | ciśnienie wybuchowe uniformity, cycle time | Cooling, parison guidance |
| Large drums | 20L chemical drums, jerry cans | Thick bottom, thin shoulder, deformation | Forced material guidance, demolding, cooling |
| Extra-large parts | IBC inner tanks | Slow heat dissipation, deformation | Zoned cooling, structural strength |
Im większy produkt, tym coraz większą rolę odgrywają rozprowadzanie ciepła i projekt struktury.
2 Niebieska strona projektowania formy: "nie tworzenie formy, ale sterowanie przepływem materiału"
Dobry projektant formy nie rysuje kształtu butelki. O dirinya zajmuje projektowanie:
Jak parison będzie kierowany do odpowiednich obszarów w ciągu 3 sekund, aby utworzyć poprawną grubość ścianki.
Key design points:
Projekt przejścia skośnego (korzeń problemu w 90% przypadków trudności z grubością ścianek).
Ostre lub nieswoiste przejścia powodują:
- Thin shoulders
- Excessively thick bottoms
Musi zostać zastosowana duża krawędź prowadząca, która kieruje materiał, aby rozsiąść się na zewnątrz.
Bottom material distribution arc
Dół nie może być płaski. Powinien kierować materiał, aby się rozlał na zewnątrz.
Kąt lodowego dla demopłukania (często ignorowany).
- Small bottles: ≥1°
- Large drums: 1.5°–3°
- IBC: ≥3°
Otherwise:
Trudne wywózanie → zarysowywanie produktów → zużycie formy → dysbalans partii cisa.
Parting line positioning
Partia cisa musi unikać:
- Handle stress areas
- Label surfaces
- Appearance-critical faces
3. Wybór materiałów do formy: Decyduje o prędkości chłodzenia, czasie cyklu i żywotności.
To najbardziej pomijany czynnik przez klientów, jednak ma największy wpływ na produktywność.
| Materiał | Thermal Conductivity | Characteristics | Odpowiednie produkty | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Cheap, slow cooling | Small bottles | Short |
| P20 | Moderate | Standard material | Regular bottles | Medium |
| 7075 Aluminum | Very high | Fast cooling, easy machining | ≤5L bottles | Medium |
| Beryllium Copper (BeCu) | Extremely high | Best heat transfer | 20L+, IBC | Very long |
| S136 | Moderate | Excellent polish | High-gloss bottles | Long |
Critical conclusion:
W formach o pojemności powyżej 20 litrów właściwa struktura to: ciało z aluminium 7075 + wstawki BeCu.
Benefits:
- 30–50% faster cooling
- Shorter cycle time
- More uniform wall thickness
- Much longer mold life
4. Proces obróbki formy: Decyduje o precyzji i stabilności
Wysokiej jakości formy przechodzą przez rygorystyczne procedury:
- CNC rough machining
- Stress relief (aging treatment)
- Finish machining
- High-speed CNC engraving
- Deep cooling channel drilling
- Polishing / texturing
- Inspekcja montażu i dopasowywania formy
Formy niskiej jakości często pomijają uszczelnienie przed naprężeniem, co może prowadzić do:
Deformacji po 3–6 miesiącach → nieprawidłowe ukierunkowanie linii rozdzielniających → wytryski i wycieki
5. Projekt kanału chłodzenia: bezpośrednio wpływa na czas produkcji
Wielu form "ma kanale chłodzenia", ale profesjonalny projekt oznacza:
Incorrect cooling design:
- Straight channels
- Dalszy od wnętrza formy (> 20 mm)
Correct cooling design:
- 3D kanały wokół wnętrza formy
- Odległość od wnętrza formy: 8–12 mm
- Independent bottom cooling circuit
- Independent handle cooling circuit
Niedostateczny projekt chłodzenia może spowolnić czas produkcji o ponad 20%.
6. Projekt systemu wentylacji: decyduje o jakości powierzchni
Without proper venting:
- Air bubbles
- Whitening marks
- Unclear textures
- Visible parting lines
Profesjonalne formy zawierają mikro-wenty w następujących miejscach:
- Parting surfaces
- Bottom areas
- Handle areas
7. Dlaczego wiele form zwiększa się po jakimś czasie?
Nie ze względu na maszynę, ale z powodu wad konstrukcyjnych formy:
- Poor material choice
- No stress relief treatment
- Bad cooling design
- No BeCu inserts
- Insufficient draft angle
Tańsze formy prowadzą do wysokich kosztów produkcji i wysokiej stopy odchodzących surowców.
8. Recommended Mold Solutions for Different Products
| Product | Recommended Material | Essential Structure | Key Design Focus |
|---|---|---|---|
| PET small bottles | S136 / Aluminum | Fine venting | Polerowanie i tekstura |
| 5L bottles | 7075 Aluminum | Surrounding cooling | Kontrola grubości ściany |
| 20L jerry cans | Aluminum + BeCu | Independent bottom cooling | Large draft angle |
| IBC inner tanks | Aluminum + extensive BeCu | Zoned cooling | Anti-deformation structure |
9. Rzeczywistość kosztoznawcza: drogie formy faktycznie są tańsze
Example:
- Ordinary mold cycle time: 45s
- Professional mold cycle time: 32s
To oznacza, że w ciągu roku uzyskasz o 30% więcej produkcji, mniej odpadów materiałowych i niższy stop odchodzących surowców.
Różnica w cenie może zostać odsuniona w okresie 6 miesięcy.
10. Poprawny proces rozwoju formy profesjonalnej
Poprawny proces powinien być następujący:
Wykres produktu → analiza grubości ścian → analiza przepływu materiałów → analiza chłodzenia → projekt formy → potwierdzenie materiałowe → potwierdzenie procesu obróbki
Not:
Pokaz zdjęcia → uzyskaj cenę formy
Wnioski
Blow-mold nie jest dodatkiem. To serce systemu produkcyjnego.
Wybierając formę, w zasadzie zdecydujemy się na:
- ciśnienie wybuchowe stability
- Production cycle time
- Finished product quality rate
- Mold lifespan
- Overall production cost
Dobra forma jest droga z powodu designu, materiałów i procesu – a nie z powodu ilości użytego stali.






