

ในโครงการผลิตขวดสลับตีถุงฉีด มีผู้ซื้อหลายคนที่เน้นใส่ใจถึงแบรนด์เครื่อง, ราคา และการตั้งค่า เนื่องจากมองข้ามความจริงที่อยู่เบื้องหลัง:
สิ่งที่เป็นตัวกำหนดคุณภาพสินค้า, เวลาคอร์ส, อัตราใช้วัสดุ และอายุของตัวพิมพ์ มันไม่ได้อยู่ที่เครื่อง แต่เป็นตัวพิมพ์
สำหรับโรงงานที่ผลิตขวด PET, ถังเคมี, ขวดพ่นข่น และถัง IBC ภายใน การมีอัตราความสามารถของตัวพิมพ์มักมีความสำคัญกว่าสิ่งอื่น ๆ เพราะมันสามารถเพิ่มผลผลิตได้ 20-40% และลดอัตราการขาดมาตั้งแต่ 8% ไปยังต่ำกว่า 1%
บทความนี้คาดว่าจะชี้แจงอย่างระบบและนำเสนอจากคุณสมบัติของผลิตภัณฑ์ → บรรยากาศของตัวพิมพ์ → ขั้นตอนทางการออกแบบ → การเปรียบเทียบวัสดุ → โปรเซสสอรในการแกะตัว → การทำความเย็น / การปล่อยอากาศ → อายุใช้งาน และค่าใช้จ่าย ว่าวิธีก�์การเลือกตัวพิมพ์ที่เหมาะสมตามผลิตภัณฑ์ที่ต้องการด้วย
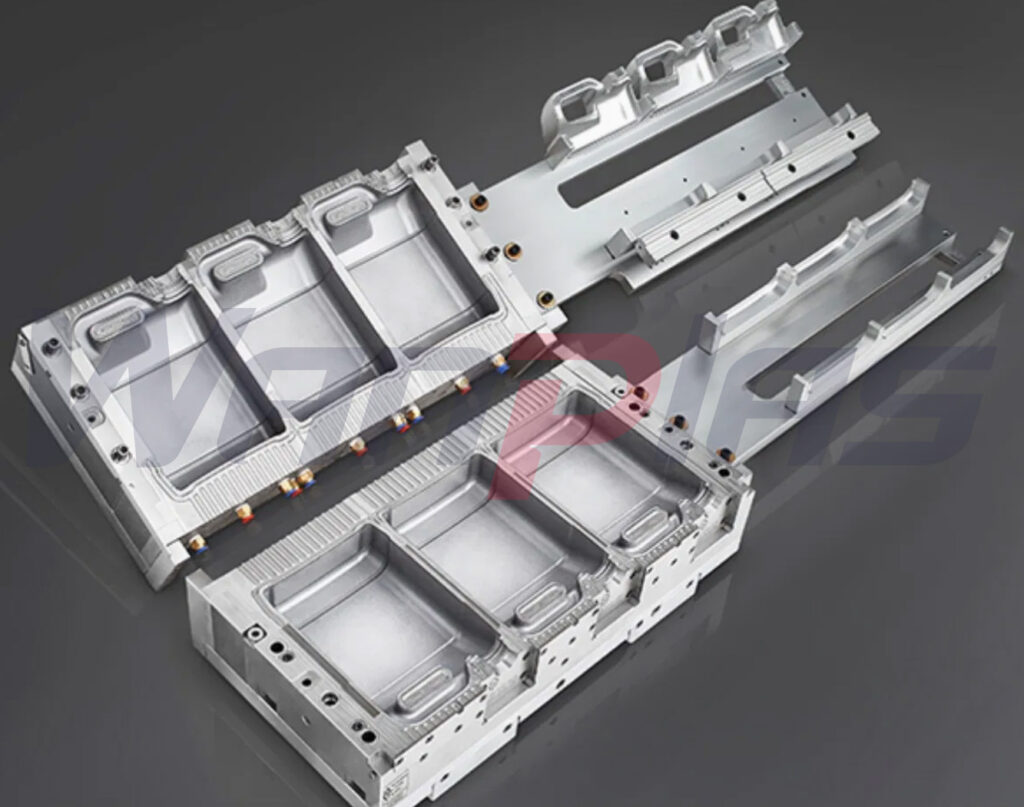
1. ผลิตภัณฑ์กำหนดตัวพิมพ์ – ไม่ใช่ข้ามไป
ในกระบวนการผลิตลักษณะร่างทรงตัวอย่างใหญ่ ๆ จากวัสดุสำเร็จรูป การขยายและการติดต่อกับผนังช่องเป็นผลมาจากการแนะนำรูปร่างของช่องอย่างเต็มที่
ผลิตภัณฑ์ต่าง ๆ มีความต้องการที่แตกต่างกันมากต่อตัวพิมพ์:
| ประเภทผลิตภัณฑ์ | Typical Products | ความท้าทายในการขึ้นรูป | ต้นแบบความต้องการ |
|---|---|---|---|
| ขวดเล็ก | ขวดแชมพูและขวดยา | ความผิดปกติของผิว และรายละเอียดเล็ก | ความกระชับ ความเปิด |
| ขวดกลาง | ขวดน้ำมันอีดี 5 ลิตร | ความสม่ำเสมอของความหนา ของผนัง | การเย็นและการดูดน้ำมัน |
| Large drums | ไดร่มยาเคมี 20 ลิตร และขวดพลาสติก | ฐานหนา คอบางและการบิดงอ | การนำทางวัสดุอย่างกะทันหัน, การถอดหม้อ, การเย็นตัว |
| ชิ้นส่วนขนาดค่อนข้างใหญ่ | ขวด IBC ภายใน | การระเหยความร้อนน้อย, การสลายตัว | การเย็นตัวตามมิติ, ความแข็งแรงของโครงสร้าง |
ความใหญ่ของผลิตภัณฑ์จะมีความสำคัญมากขึ้นในทางเชิงอิเล็กทรอนิกส์ต่อไปในการระเหยความร้อนและการออกแบบโครงสร้าง
2. ความสำคัญของการออกแบบแบบชิ้นนั้น: ไม่ใช่การโมลด์แบบที่แน่นอน, แต่เป็นการควบคุมการไหลของวัสดุ
การออกแบบแบบชิ้นที่ยอดเยี่ยมไม่ได้เป็นการวาดสำเนียงของขวด แต่เป็นการออกแบบ:
วิธีการนำชิ้นหล่อไปยังพื้นที่ที่ถูกต้องภายใน 3 วินาทีเพื่อสร้างความหนาแน่นผนังที่ถูกต้อง
จุดสำคัญของการออกแบบ:
การออกแบบการย่อยที่ขั้วไหล: (สาเหตุของปัญหา 90% สำหรับความหนาแน่นผนัง)
การย่อยที่มีเนื้อเชื่อมกรีดกรายหรือชันซึ่งส่งผลต่อดังนี้:
- ใช้รูปแบบนี้อย่างใกล้เคียง: "1. " โดยละ 1 สฏก และไม่ได้ใส่อะไรอื่น
- แผ่นล่างที่หนาเกินไป
ต้องใช้เส้นคงที่ในง่ายที่มีรัศมีใหญ่
ใช้รูปแบบอย่างไร: "1. " ต่อรายการ, ไม่มีอะไรอื่น
ฐานมิใช่สามารถเป็นแนวราบได้ จำเป็นต้องนำเสนอวัสดุให้กระจายออกไปภายนอก
มุมร่างสำหรับการถอดรอบ (มักถูกละเลย)
- ใช้รูปแบบดังนี้: "1. " ต่อลายเซ็นต์ เท่านั้น ไม่มีอะไรอื่น
- บรรจุภัณฑ์ขนาดใหญ่: 1.5°–3°
- IBC: ≥3°
Otherwise:
การกระจัดออกที่ยาก → ละอองฉีกขาดบนผลิตภัณฑ์ → ความเคลื่อนตัวของมัลติแวร์ → ไม่ตรงกับขอบแยก
การตั้งค่าเส้นขั้นต่ำ
สายรอดิบต้องหลีกเลี่ยง:
- แก้ไขพื้นที่ที่แพ้ความเครียด
- บรรจุผิว
- เซลล์ที่มีความสำคัญต่อรูปลักษณ์
3. การเลือกวัสดุครีบ: กำหนดความเร็วการเย็น, เวลาตัดหน้า, และระยะการใช้งาน
ปัจจัยนี้ถูกละเลยมากที่สุดโดยลูกค้า แต่มีผลต่อผลผลิตมากที่สุด
| วัสดุ | ความนำความร้อน | คุณสมบัติ | ผลิตภัณฑ์ที่เหมาะสม | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | ความร้อนช้า, การเย็นตัวช้า | ขวดเล็ก | Short |
| P20 | ปานกลาง | วัสดุมาตรฐาน | ขวดแบบปกติ | ปานกลาง |
| อลูมิเนียม 7075 | Very high | การเย็นตัวเร็ว, การเคลือบง่าย | ≤5L bottles | ปานกลาง |
| พลาซมิเอีย (BeCu) | อัตราส่วนโค้งเทอร์มินัลที่สูงมาก | มีความส่งความร้อนที่ดีที่สุด | 20L+, IBC | Very long |
| S136 | ปานกลาง | ระดับความเงางามสูงสุด | ขวดที่มีความเงางามสูง | Long |
ขนาดผลิตภัณฑ์และความซับซ้อนทางโครงสร้างมีโอกาสส่งผลต่อการเลือกเครื่องบํอยฉีดบวน ทําให้สามารถผลิตบรรจุภัณฑ์ขนาดเล็กสําหรับการใช้บริโภคได้สําํา 10 มล. ขนาดใช้งานป้องกันผลกระทบโดยใช้เหล็กพลาสติก เสร็จสิ้นด้วยพลาสติกเพื่อส่วนเชื่อมต่อต่าง ๆ เหล็กมะพร้าว ความหนาของผิวภายนอกควรอยู่ระหว่าง
การทำความเย็นที่รวดเร็วได้ 30–50%
Benefits:
- ช่วงเวลาระหว่างการผลิตสั้นลง
- ความหนาแน่นของผนังที่สม่ำเสมอมากขึ้น
- ความยาวอายุของเครื่องขึ้นมากยิ่งขึ้น
- อัตราส่วนโค้งเทอร์มินัลที่สร้างขึ้นโดยอุปกรณ์ผลิตดินพื้น
4. วิธีการการถอดขีดทิศทาง: สิ่งที่กำหนดความแม่นยำและความเสถียรของเครื่องมือ
ชนิดพลาสติกคุณภาพสูงจะผ่านกระบวนการที่เข้มงวด:
- การเคลียร์รูปร่างด้วยเครื่องจักร CNC
- แก้ไขปัญหาเรื่องความเครียด (การรักษาเพื่อลดความอ่อนแอ)
- เสร็จสิ้นการเคลื่อนย้ายมอเตอร์
- การแกะสลัก CNC ที่ความเร็วสูง
- การดริลลิ่งช่องระบายความเย็นอย่างลึก
- ทำความสะอาด/แต่งเนื้อผิว
- ใช้รูปแบบนี้อย่างถูกต้อง: "1. " ในแถวเดียวกัน ไม่ต้องใส่ข้อมูลอื่นใด
รูปแบบที่มีค่าใช้จ่ายต่ำมักละเลยการชะลอความกดดัน ซึ่งนำไปสู่ปัญหาเหล่านี้:
การแตกตัวหลังจาก 3–6 เดือน → ไม่ตรงกับเส้นแยก → พองขึ้น/มีการรั่วไหล
ใช้รูปแบบนี้โดยสิ้นเชิง: "1. " สามารถใช้ได้บนแถวหนึ่งเดียวเท่านั้น ไม่มีอะไรอื่นที่ว่าง
หลายชิ้นเครื่องพิมพ์มี "สายทำความเย็น" แต่การออกแบบระดับมืออาชีพหมายถึง:
การออกแบบระบายความร้อนที่ไม่ถูกต้อง:
- ใช้รูปแบบนี้มาเลย "1. ท่อตรง
- ตั้งไกลจากถาด (> 20 มม.)
การออกแบบระบายน้ำเย็นถูกต้อง
- ท่อ 3 มิติรอบถาด
- ออกจากถาด: 8–12 มม.
- ความชื้นภายในถาด
- การกระจายความเย็นด้านล่างที่แยกต่างหาก
การออกแบบระบายน้ำเย็นที่ไม่ดีสามารถทำให้เวลาในการบีบอัดช้ามากกว่า 20%
6. การออกแบบระบบระบายน้ำ: ควบคุมคุณภาพผิว
ไม่มีระบบระบายน้ำ:
- Air bubbles
- รอยเปลี่ยนสี
- ลักษณะที่ไม่ชัดเจน
- ใช้รูปแบบดังนี้อย่างตรงไปตรงมา: "
สายแยกที่น่าสังเกต
- กล่องพิมพ์แฟนซีสินีประเภทโปรเฟชชั่นรวมถึงการระบายช่องลมขนาดเล็กที่ สถานที่ต่อไปนี้:
- เขตสายแยก
- เขตด้านล่าง
เขตถือ
7. ด้วยเหตุผลอะไรหลายกล่องพิมพ์ก็จะเสียหายภายในระยะเวลาสั้นๆ
- ไม่ใช่เพราะเครื่อง แต่เนื่องจากมีข้อเสียของกล่องพิมพ์ที่เกิดจากธรรมชาติ:
- การเลือกวัสดุที่ไม่ดี
- การจัดการความเครียดไม่ถูกต้อง
- การออกแบบระบายความร้อนที่ไม่ดี
- 15-0.20 มม. อุปกรณ์บําบัดก้นสลักเกลียวใช้วงแหวนระบบเวลส์ล็อค
ถ้าสินค้าเป็นรุ่นราคาถูก อัตราความสูญเสียและต้นทุนค่อยที่จะสูงขึ้น
8. แนะนำทางเลือกชิ้นยิงสำหรับสินค้าที่แตกต่างกัน
| Product | Recommended Material | Essential Structure | การวางแบบสำคัญ |
|---|---|---|---|
| ขวด PET ขนาดเล็ก | S136 / อลูมิเนียม | การระบายอากาศอย่างละเอียด | การพ่นและตกแต่งผิว |
| 5L bottles | อลูมิเนียม 7075 | การทำความเย็นให้หมุนรอบ | ควบคุมความหนา |
| ขวด 20 ลิตร | 5, 19 และ 20 มม. ขนาดของแรงกดที่จำเป็นในการขึ้นรูปผลิตภัณฑ์อยู่ในช่วง 10 ตันสำหรับผลิตภัณฑ์ขนาดเล็กไปจนถึงมากกว่า 500 ตันสําหรับผลิตภัณฑ์ขนาดใหญ่ หายากขนาด Sa-1180 L-T(C) เท่านั้น Sa-1280 TM สำหรับ L-T (C) เท่านั้น Sa-1480 L-T-(C) เท่านั้น Sa-1680 L-T-(C) | การดูดอากาศจากด้านล่างอย่างอิสระ | ใช้รูปแบบนี้อย่างเคร่งครัด: "1. " ต่อแต่ละรูป, ไม่มีอะไรอื่น |
| ขวด IBC ภายใน | อลูมิเนียม + BeCu ซึ่งมีขนาดและความซับซ้อนของผลิตภัณฑ์มีอิทธิพลต่อการเลือกเครื่องอเนกประสงค์ นอกจากนี้ สำหรับการผลิตขวดขนาดเล็กเท่ากับ 10 ลิตร ถึงกำแพงอุตสาหกรรมขนาดใหญ่กว่า 20,000 ลิตร เครื่อง Apollo มีโมเดลที่สามารถผลิตส่วนประกอบขนาดย่อมได้ มีแรงขับเครื่องต้องเพิ่มขึ้นตามขนาดผลิตภัณฑ์ ทว่าปริมาณแรงขับจาก 10 ตันสำหรับภาชนะขนาดเล็กขึ้นไปสูงมากกว่า 500 ตันสำหรับส่วนประกอบกลวงขนาดใหญ่ นอกจากนี้ เครื่อง Apollo AB Series มีความยืดหยุ่นที่ยอดเยี่ยม โดยมีความยาวการเคลื่อนไหวที่สามารถปรับเปลี่ยนได้ และหัวแปรงทรงสี่เหลี่ยมหัวแปรงที่สามารถปรับแต่งได้ เพื่อให้เหมาะกับสภาพนิยมของผลิตภัณฑ์ เครื่องมือและอุปกรณ์ที่มีการปรับแต่งส่วนบุคคล โดยทั่วไป มีค่าตั้งแต่ $10,000 ไปถึง $80,000 ค่าตามความซับซ้อนและความจำเป็นของวัสดุ | นิทรรศการความเย็นตามเขต | ใช้รูปแบบดังนี้อย่างชัดเจน: "1. " ต่อบรรทัดเท่านั้น ไม่มีอะไรอื่น |
9. สิ่งจริงเกี่ยวกับค่าใช้จ่าย: เครื่องพิมพ์ราคาแพงมักจะถูกกว่าที่คิด
Example:
- เวลาในช่วงของรุ่นปกติ: 45 วินาที
- เวลาในการหมุนชิ้นพิมพ์: 32 วินาที
โดยมากหมายความว่าได้ผลผลิตเพิ่มขึ้น 30% ต่อปี, ความสูญเสียวัสดุลดลง, และอัตราการซื้อมาแต่ไม่ได้ใช้ลดลง
ความแตกต่างของราคาจะสามารถคืนค่าได้ภายใน 6 เดือน
10. วิธีการพัฒนาแบบฟอร์มที่ถูกต้องของผู้เชี่ยวชาญ
กระบวนการที่ถูกต้องควรเป็น:
การออกแบบผลิตภัณฑ์ → การวิเคราะห์ความหนาเส้นผนัง → การวิเคราะห์ไฟล์วัสดุ → การวิเคราะห์การทำหน้าที่เย็น → การออกแบบชิ้นยา → การยืนยันวัสดุ → การยืนยันกระบวนการขึ้นเครื่อง
Not:
ใช้รูปแบบดังนี้อย่างสุดความแม่นยำ: "1. " ต่อทั้งสองข้อความ แต่ไม่ใช่รูปแบบอื่น
ความสำคัญ
เครื่องชุบน้ำแข็งไม่ใช่อุปกรณ์เสริม แต่เป็นส่วนสำคัญของระบบการผลิต
การเลือกชิ้นพิมพ์พื้นฐานคือการเลือก:
- ใช้รูปแบบนี้: "1. " พร้อมกับเว้นวรรค, ไม่มีอะไรอื่นใด
- เวลารอบการผลิต
- อัตราคุณภาพผลิตภัณฑ์ที่เสร็จสมบูรณ์
- ใช้รูปแบบนี้อย่างใกล้เคียง: "1. " ต่อแถว, ไม่มีอะไรอื่น
- รวมค่าใช้จ่ายในการผลิต
เฟิร์มที่ดีอาจมีราคาแพงเนื่องจากคุณภาพการออกแบบ, วัสดุ, และกระบวนการผลิต - ไม่ใช่เนื่องจากปริมาณเหล็กที่ใช้






