

Dans les projets de soufflage par extrusion, de nombreux acheteurs se concentrent beaucoup sur la marque de machine, le prix et la configuration, tout en ignorant une vérité plus fondamentale :
Ce qui détermine en réalité la qualité du produit, le temps de cycle, la consommation de matière et la durée de vie du moule n’est pas la machine, mais le moule.
Pour les usines produisant des bouteilles en PET, des réservoirs chimiques, des bidons et des réservoirs intérieurs IBC, la capacité du moule est souvent plus importante que la machine elle-même.Sur la même machine, remplacer un moule moyen par un moule bien conçu peut augmenter la production de 20 à 40 % et réduire le taux d’échec de 8 % à moins de 1 %.
Cet article explique de manière systématique, depuis les caractéristiques du produit, la structure du moule, la logique de conception, la comparaison des matériaux, le processus de fabrication, le refroidissement et le ventileur, jusqu’à la durée de vie et aux coûts, comment choisir le bon moule de soufflage en fonction du produit.
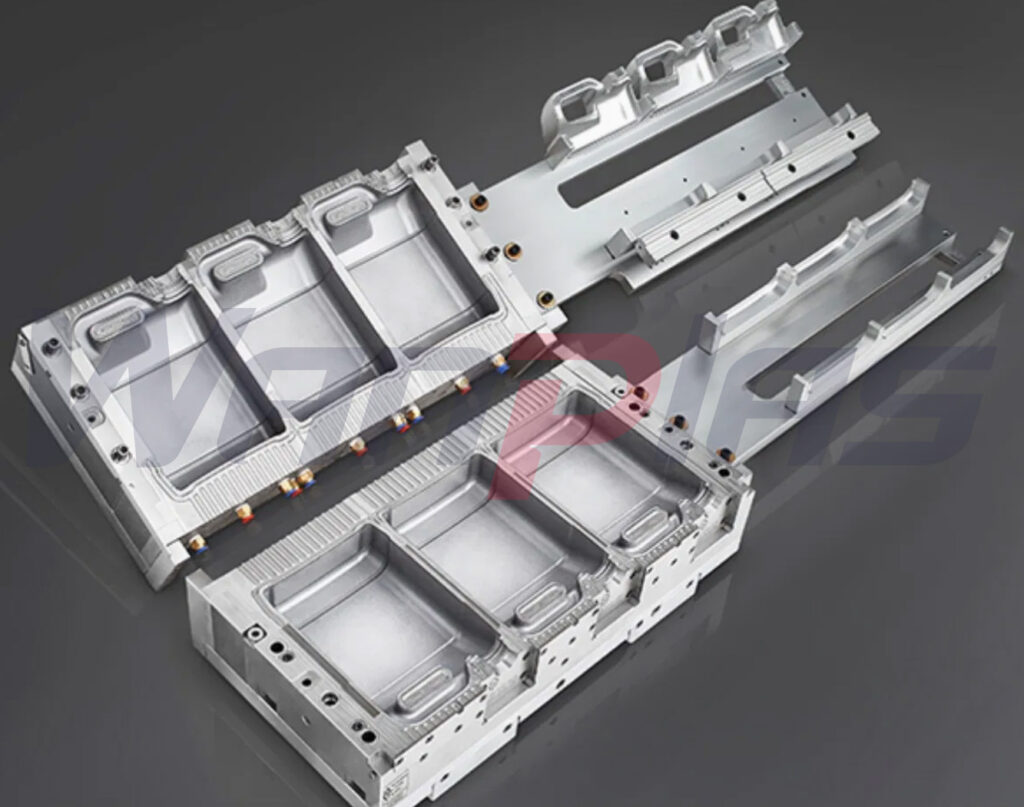
1. Le produit détermine le moule, et non l’inverse
Dans le soufflage par extrusion, le parison est un tube de matière souple et fluide.La façon dont il se dilate et contacte la paroi de la chambre est entièrement contrôlée par la guidage géométrique de la chambre.
Les différents produits font des exigences très différentes au moule :
| Type de produit | Typical Products | Défis de moulage | Objectif du moule inférieur |
|---|---|---|---|
| Bouteilles de petite taille | Bouteilles de shampoing, bouteilles pharmaceutiques | Défauts de surface, détails fins | Précision, ventilation, polissage |
| Bouteilles de taille intermédiaire | Bouteilles de pétrole comestible de 5 litres | Uniformité de l'épaisseur de la paroi, temps de cycle | Reglage de l'insonorisation, orientation du parison |
| Large drums | Tambours chimiques de 20 L, bidons à pompe | Fond épais, épaule fine, déformation | Guidage de la charge matérielle forcée, démoulage, refroidissement |
| Pièces extra-larges | Réservoirs intérieurs IBC | Dissipation de la chaleur lente, déformation | Chauffage zonal, résistance structurelle |
Plus le produit est grand, plus la dissipation de chaleur et la conception structurelle deviennent importantes de manière exponentielle.
2. L’essence de la conception du moule : ne pas « créer une forme », mais « contrôler le flux de matière »
Un excellent concepteur de moules de soufflage ne dessine pas une forme de bouteille.Il conçoit :
Comment la prise de mesure est dirigée vers les zones correctes en 3 secondes pour former l'épaisseur de mur appropriée.
Points clés de la conception :
Conception de transition de l'épaulement (cause primaire de 90 % des problèmes d'épaisseur de mur).
Les transitions décrites ou soutenues provoquent :
- Épaules fines
- Fonds excessivement épais
Il faut appliquer une courbe de guidage de rayon important.
Arc de répartition du matériau du fond
Le fond ne peut pas être plat. Il doit guider la matière pour la répartir à l'extérieur.
Angle d'étagement souhaité pour le démoulage (souvent négligé)
- Petite bouteille : ≥1°
- Grands tambours : 1,5° à 3°
- IBC: ≥3°
Otherwise:
Difficulté d'éjection → rayures du produit → usure du moule → décalage de la ligne de séparation
Positionnement de la ligne de séparation
La ligne de séparation doit éviter :
- Zones sous stress des poignées
- Surfaces d'étiquettes
- Faces présentant une importance visuelle
3. Choix du matériau du moule : détermine la vitesse de refroidissement, le temps de cycle et la durée de vie.
Ce facteur est le plus souvent négligé par les clients, et pourtant il a le plus grand impact sur la productivité.
| Matériau | Conductivité thermique | Caractéristiques | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Très faible | Matériau bon marché, refroidissement lent | Bouteilles de petite taille | Short |
| P20 | Modéré | Matériau standard | Flacons habituels | Moyen |
| Alliage 7075 d'aluminium | Très haut niveau | Réfrigération rapide, usinage facile | ≤5L bottles | Moyen |
| Béryllium cuivre (BeCu) | Extrêmement élevé | Meilleur transfert de chaleur | 20L+, IBC | Very long |
| S136 | Modéré | Excellente polissage | Bouteilles aux reflets brillants | Long |
Conclusion clé :
Pour les moulages de calibre supérieur à 20 litres, la structure appropriée est : corps en aluminium 7075 + inserts en BeCu.
Benefits:
- Levée du moule 30-50 % plus rapide
- Temps de cycle plus court
- Épaisseur de paroi plus uniforme
- Durée de vie du moule beaucoup plus grande
4. Processus d'usinage du moule : détermine la précision et la stabilité
Un moule de haute qualité doit suivre des processus rigoureux :
- Mécanique brute CNC
- Réduction des contraintes (traitement de vieillissement)
- Finition de l'usinage.
- Gravure CNC à haute vitesse.
- Perçage de canaux de refroidissement profonds.
- Polissage / texture.
- Inspection de l'assemblage et du montage du moule.
Les moules à faible prix souvent omettent le déstressage, ce qui entraîne :
Déformation après 3 à 6 mois → non-cadre d'assemblage → soufflage/perte.
5. Concept des canaux de refroidissement : détermine directement le cycle de production
Beaucoup de moules « ont des canaux de refroidissement », mais une conception professionnelle signifie :
Design de refroidissement incorrect :
- Canaux droits.
- Loin de la cavité (> 20 mm)
Design de refroidissement correct :
- Canaux 3D entourant la cavité
- Distance de la cavité : 8 à 12 mm
- Circuit de refroidissement indépendant au dessous.
- Circuit de refroidissement indépendant pour la poignée.
Une conception de refroidissement précaire peut ralentir la durée du cycle de plus de 20 %.
6. Conception du système de ventilation : détermine la qualité de la surface
Sans système de ventilation adéquat :
- Air bubbles
- Signes de décoloration.
- Textures non claires.
- Lignes de séparation visibles
Les moules professionnels comprennent un micro-ventilation à :
- Surfaces de séparation
- Zones inférieures
- Zones des poignées
7. Pourquoi de nombreux moules échouent déjà après quelques mois ?
Non pas à cause de la machine, mais en raison de défauts inhérents aux moules :
- Choix des matériaux inadéquat
- Pas de traitement de relâchement des contraintes
- Conception de refroidissement inadéquate
- Pas d'inserts BeCu
- Angle d'aération insuffisant
Les moules peu coûteux entraînent de hauts coûts de production et un taux de rebuts élevé.
8. Solutions de moules recommandées pour différents produits
| Produit. | Matériau recommandé | Structure essentielle | Priorité de la conception |
|---|---|---|---|
| Bouteilles PET de petites tailles. | S136 / Aluminium. | Ventilation raffinée. | Polissage et texture |
| 5L bottles | Alliage 7075 d'aluminium | Réfrigération d'igoudine. | Contrôle de l'épaisseur de paroi. |
| Canettes de 20 l. | Aluminium + BeCu. | Réfrigération indépendante du fond. | Angle de prise large. |
| Réservoirs intérieurs IBC | Aluminium + BeCu de plus grande étendue. | Réfrigération zontale. | Structure anti-déformation. |
9. La vérité sur les frais : les moules chers sont en fait plus économiques
Example:
- Temps de cycle normal du moule : 45s.
- Temps de cycle du moule professionnel : 32s.
Cela signifie 30 % de production supplémentaire par an, moins de déchets et un taux de rebuts inférieur.
La différence de prix peut être récupérée en 6 mois
10. Le processus professionnel de développement de moules correct
Le processus correct devrait être :
Dessin du produit → Analyse de l'épaisseur des parois → Analyse du flux des matériaux → Analyse du refroidissement → Concevoir le moule → Confirmation des matériaux → Confirmation du processus d'usinage
Not:
Montrer une image → Recevoir un prix de moule
Conclusion.
Un moule à souffler n'est pas un accessoire. C'est le cœur du système de production.
Choisir un moule, c’est essentiellement choisir :
- Stabilité de l'épaisseur de paroi.
- Temps de cycle de production.
- Taux de qualité des produits finis.
- Durée de vie du moule.
- Coût de production global.
Un moule de qualité est coûteux en raison de sa conception, de ses matériaux et de son procédé, et non à cause de la quantité d'acier utilisée.






