

Dalam proyek cetak botol dipesan, kebanyakan pembeli akan mengfokuskan perhatian mereka kepada merk mesin, harga, dan konfigurasi, meskipun terlalu melupakan kebenaran yang lebih mendasar:
Apa yang sebenarnya menentukan kualitas produk, waktu siklus, konsumsi bahan, dan masa pakai perangkat jalur adalah bukanlah mesin itu sendiri, melainkan perangkat cetak itu sendiri.
Untuk pabrik yang menghasilkan botol PET, drum kimia, jerrycan, dan tangki IBC internal, kapasitas perangkat seringkali lebih penting daripada mesin itu sendiri. Pada mesin yang sama, mengganti sebuah perangkat cetak biasa dengan yang didesain dengan baik, dapat meningkatkan produksi sebanyak 20-40% dan mengurangi kerapuhan dari 8% menjadi 1% atau kurang.
Artikel ini secara sistematis menjelaskan, dari karakteristik produk → struktur perangkat → logika desain → perbandingan bahan → proses pemesinan → pendinginan/ventilasi → masa pakai dan biaya, cara untuk memilih perangkat cetak yang tepat berdasarkan produk.
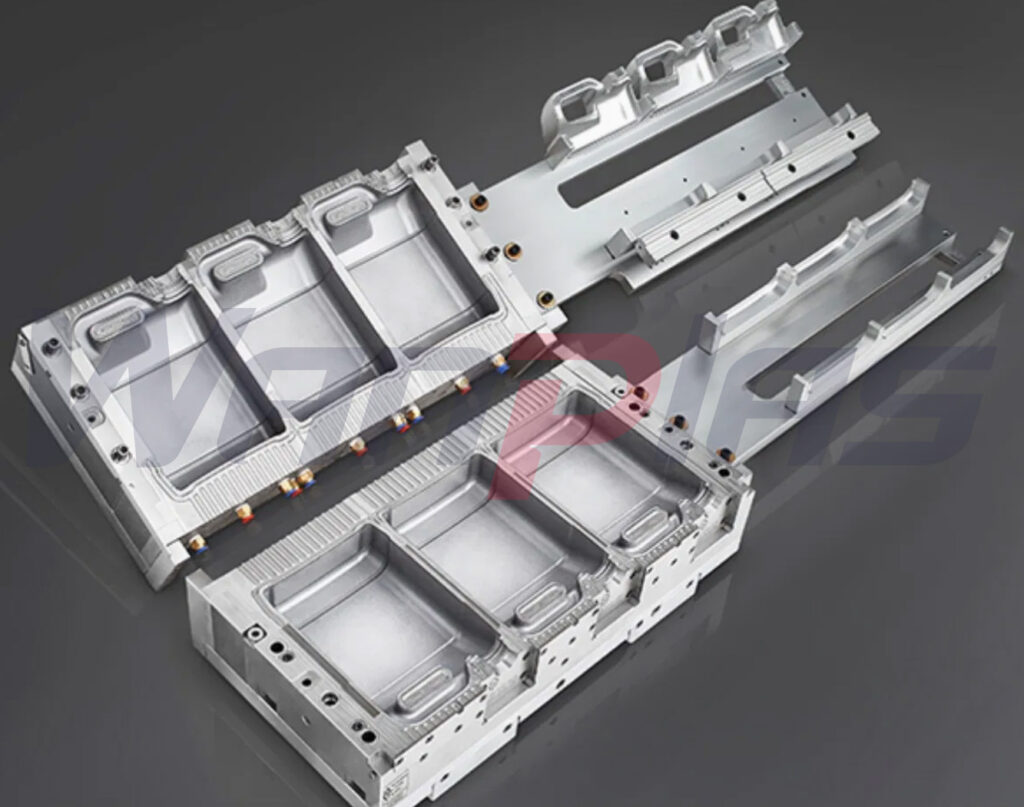
Gunakan format ini secara tepat: "1. " per baris, tidak ada yang lain.
Produk menentukan alat cetak – bukan sebaliknya Dalam pembentukan sabun dengan proses pemerasan, parison adalah tabung lembut dan berair dari bahan. Bagaimana ia mencair dan menyentuh dinding lubang tergantung pada panduan geometris dari lubang. Produk yang berbeda membawa tuntutan yang sangat beragam pada alat cetak:
Produk-produk yang berbeda menuntut permesinan dalam perspektif yang sangat berbeda:
| Product Type | Typical Products | Molding Challenge | Core Mold Objective |
|---|---|---|---|
| Small bottles | Shampoo bottles, pharma bottles | Surface defects, fine details | Precision, venting, polishing |
| Medium bottles | 5L edible oil bottles | Keseragaman ketebalan dinding, cycle time | Cooling, parison guidance |
| Large drums | 20L chemical drums, jerry cans | Thick bottom, thin shoulder, deformation | Forced material guidance, demolding, cooling |
| Extra-large parts | IBC inner tanks | Slow heat dissipation, deformation | Zoned cooling, structural strength |
Semakin besar produk, semakin penting menjadi penyebaran panas dan desain strukturalnya.
2. Esensi Desain Mold: Tidak "Membuat Bentuk", tetapi "Mempertahankan Aliran Bahan"
Seniperancang cetakan penekan yang baik tidak menarik bentuk botol. Mereka sedang mengembangkan:
Bagaimana parison akan diarahkan ke area yang benar dalam waktu 3 detik untuk membentuk ketebalan dinding yang benar.
Key design points:
Desain transisi pundak (pemicu utama 90% masalah ketebalan dinding)
Transisi tajam atau curam menyebabkan:
- Thin shoulders
- Excessively thick bottoms
Kurva pengerilan jangkauan besar harus diterapkan.
Bottom material distribution arc
Bagian bawah tidak boleh datar. Ia harus menuntun bahan untuk menyebar ke luar.
Sudut draf untuk mengekstrak bingkai (sangat sering ditinggalkan)
- Small bottles: ≥1°
- Large drums: 1.5°–3°
- IBC: ≥3°
Otherwise:
Eksploitasi yang sukar → goresan produk → usangan alat cetak → ketidaksesuaian garis pemisahan
Parting line positioning
Barang-kelakuan harus dihindari:
- Handle stress areas
- Label surfaces
- Appearance-critical faces
3. Penyeleksian bahan acuan: Menentukan kecepatan pendinginan, waktu siklus, dan masa pakai
Gunakan format ini tepat: "1. " per baris, tidak ada yang lain.
| Material | Kekonduksian Terma | Ciris | Produk Sesuai | Lifespan |
|---|---|---|---|---|
| 45# Steel | Sangat rendah | Cheap, slow cooling | Small bottles | Pendek |
| P20 | Sederhana | Standard material | Regular bottles | Katerpilar servo |
| 7075 Aluminum | Sangat tinggi | Fast cooling, easy machining | ≤5L bottles | Katerpilar servo |
| Beryllium Copper (BeCu) | Extremely high | Best heat transfer | 20L+, IBC | Sangat panjang |
| S136 | Sederhana | Excellent polish | High-gloss bottles | Long |
Critical conclusion:
Faktor ini paling banyak diabaikan oleh pelanggan, tetapi mempunyai dampak terbesar pada produktivitas.
Benefits:
- 30–50% faster cooling
- Shorter cycle time
- More uniform wall thickness
- Much longer mold life
Untuk cetakan dengan kapasitas lebih dari 20L, struktur yang benar adalah: badan aluminium 7075 + penambahan BeCu
Raja gaya berkualitas tinggi melewati proses yang ketat:
- CNC rough machining
- Stress relief (aging treatment)
- Finish machining
- High-speed CNC engraving
- Deep cooling channel drilling
- Polishing / texturing
- Pengujian pemasangan dan penyesuaian alat cetak
acuan dengan biaya rendah sering kali melewatkan meredakan stres, yang menyebabkan:
Distorsi setelah 3–6 bulan → tidak cocoknya garis pemisahan → berkedipan/kadalan
5. Desain saluran pendinginan: Menentukan siklus produksi secara langsung
Banyak bahan cetak memiliki "garis pendinginan", tetapi desain profesional berarti:
Incorrect cooling design:
- Straight channels
- Jauh dari lubang (>20mm)
Correct cooling design:
- Saluran 3D yang mengelilingi lubang
- Jarak ke ruang: 8–12mm
- Independent bottom cooling circuit
- Independent handle cooling circuit
Desain pendinginan yang buruk dapat memperlambat waktu siklus hingga lebih dari 20%.
6. Desain Sistem Pemecah: Menentukan Kualitas Permukaan
Without proper venting:
- Air bubbles
- Whitening marks
- Unclear textures
- Visible parting lines
Forma profesional mencakup pembukaan mikro pada:
- Parting surfaces
- Bottom areas
- Handle areas
Mengapa banyak cetakan gagal setelah beberapa bulan?
bukan karena mesin, tetapi karena kerugian inherent pada cetakan:
- Poor material choice
- No stress relief treatment
- Bad cooling design
- No BeCu inserts
- Insufficient draft angle
cetakan yang murah menyebabkan biaya produksi tinggi dan tingkat pembongkaran yang tinggi.
8. Solusi cetakan yang dianjurkan untuk produk yang berbeda
| Produk | Recommended Material | Essential Structure | Key Design Focus |
|---|---|---|---|
| PET small bottles | S136 / Aluminum | Fine venting | pengerjaan dan tekstur |
| 5L bottles | 7075 Aluminum | Surrounding cooling | Kawalan ketebalan dinding |
| 20L jerry cans | Aluminum + BeCu | Independent bottom cooling | Large draft angle |
| IBC inner tanks | Aluminum + extensive BeCu | Zoned cooling | Anti-deformation structure |
9. Kebenaran mengenai Biaya: Cetakan yang Mahal Sebenarnya lebih Murah
Example:
- Ordinary mold cycle time: 45s
- Professional mold cycle time: 32s
Artinya, 30% lebih banyak output per tahun, lebih sedikit pembuangan bahan, dan tingkat pembongkaran yang lebih rendah.
Perbedaan harga dapat diperbaiki dalam waktu 6 bulan.
10. Proses pengembangan cetakan yang tepat untuk profesi
Proses yang tepat harus terdiri dari:
Gambar produk → Analisis tebal dinding → Analisis aliran bahan → Analisis pendinginan → Desain cetakan → Konfirmasi bahan → Konfirmasi proses pemesinan
Not:
Tunjukkan gambar → Dapatkan harga cetakan
Kesimpulan
Bentuk busur bukanlah perlengkapan. Ini adalah inti dari sistem produksi.
Memilih cetakan secara sederhana berarti memilih:
- Ketebalan dinding stability
- Production cycle time
- Finished product quality rate
- Mold lifespan
- Overall production cost
Budaya yang baik mahal kerana desain, bahan, dan proses, bukan kerana jumlah baja yang digunakan.






