

Em projetos de formagem por escada, muitos compradores se concentram fortemente na marca da máquina, no preço e na configuração, enquanto ignoram uma verdade mais fundamental:
O que realmente determina a qualidade do produto, o tempo do ciclo, o consumo de material e a durabilidade do molde não é a máquina – é o molde.
Para fábricas que produzem garrafas de PET, tampas de cilindros de produtos químicos, caçambas e tambores para caixa IBC, a capacidade do molde muitas vezes é mais importante que a própria máquina.E, na mesma máquina, a substituição de um molde médio por um bem projetado pode aumentar a produção em 20 a 40% e reduzir a taxa de rejeição de 8% para abaixo de 1%.
Este artigo explica sistematicamente, a partir das características do produto → estrutura do molde → lógica de projeto → comparação de materiais → processo de usinagem → resfriamento / ventilação → vida útil e custo, como escolher o molde de formagem por escada de acordo com o produto.
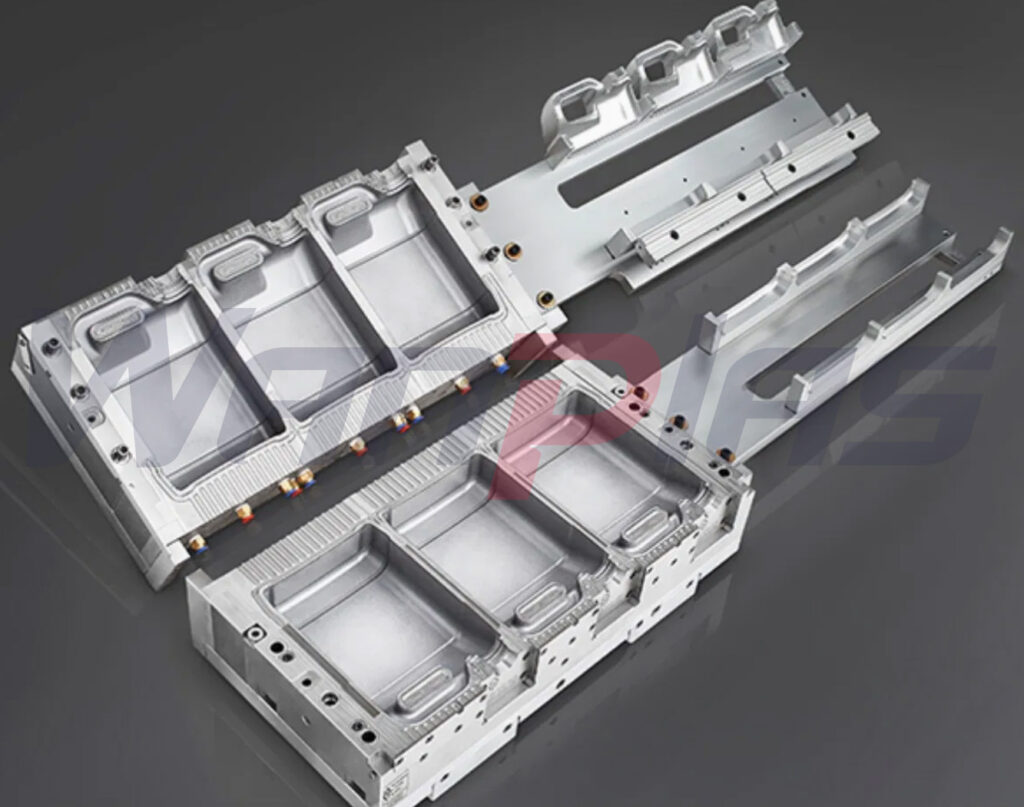
1. O Produto Determina o Molde – Não o Invés
Na formagem por escada, o parison é um tubo de material líquido e fluido. Como ele se expande e entra em contato com a parede da cavidade está completamente controlado pela orientação geométrica da cavidade.
Produtos diferentes impõem demandas muito diferentes ao molde:
| Product Type | Typical Products | Molding Challenge | Core Mold Objective |
|---|---|---|---|
| Small bottles | Shampoo bottles, pharma bottles | Surface defects, fine details | Precision, venting, polishing |
| Medium bottles | 5L edible oil bottles | Wall thickness uniformity, cycle time | Cooling, parison guidance |
| Large drums | 20L chemical drums, jerry cans | Thick bottom, thin shoulder, deformation | Forced material guidance, demolding, cooling |
| Extra-large parts | IBC inner tanks | Slow heat dissipation, deformation | Zoned cooling, structural strength |
Quanto mais grande é o produto, mais exponencialmente importante se torna o dissipação de calor e o projeto estrutural.
2. A essência do projeto do molde: não "criar uma forma", mas "controlar o fluxo de material"
Um excelente designer de molde não está desenhando uma forma de garrafa.Ele está projetando:
Como o parison é guiado para as áreas corretas dentro de 3 segundos para formar o espessamento da parede adequado.
Key design points:
Design da transição do ombro (causa raiz de 90% dos problemas de espessamento da parede)
Transições pontiagudas ou íngremes causam:
- Thin shoulders
- Excessively thick bottoms
É necessária a aplicação de uma curva de orientação de raio grande.
Bottom material distribution arc
O fundo não pode ser plano. Deve guiar o material para se espalhar para fora.
Ângulo de inclinação para o afrouxamento (muitas vezes ignorado)
- Small bottles: ≥1°
- Large drums: 1.5°–3°
- IBC: ≥3°
Otherwise:
Expulção difícil → arranhões no produto → desgaste do molde → alinhamento incorreto da linha de divisão
Parting line positioning
A linha de divisão não pode evitar:
- Handle stress areas
- Label surfaces
- Appearance-critical faces
3. Seleção do material do molde: determina a velocidade de resfriamento, o tempo de ciclo e a durabilidade
Este é o fator mais ignorado pelos clientes, mas tem o maior impacto na produtividade.
| Material | Thermal Conductivity | Characteristics | Suitable Products | Lifespan |
|---|---|---|---|---|
| 45# Steel | Very low | Cheap, slow cooling | Small bottles | Short |
| P20 | Moderate | Standard material | Regular bottles | Medium |
| 7075 Aluminum | Very high | Fast cooling, easy machining | ≤5L bottles | Medium |
| Beryllium Copper (BeCu) | Extremely high | Best heat transfer | 20L+, IBC | Very long |
| S136 | Moderate | Excellent polish | High-gloss bottles | Long |
Critical conclusion:
Para molas acima de 20L de capacidade, a estrutura adequada é: corpo em alumínio 7075 + peças de metal maciço BeCu
Benefits:
- 30–50% faster cooling
- Shorter cycle time
- More uniform wall thickness
- Much longer mold life
4. Processo de usinagem do molde: determina a precisão e a estabilidade
Um molde de alta qualidade passa por processos rigorosos:
- CNC rough machining
- Stress relief (aging treatment)
- Finish machining
- High-speed CNC engraving
- Deep cooling channel drilling
- Polishing / texturing
- Inspeção de montagem e ajuste do molde
Molde de baixo custo muitas vezes pára de realizar o alivio de tensão, resultando em:
Deformação após 3 a 6 meses → desassobramento da linha de separação → estrume e vazamento
5. Design do canal de resfriamento: Determina diretamente o ciclo de produção
Muitos molde usam "canais de resfriamento", mas um design profissional significa:
Incorrect cooling design:
- Straight channels
- Muito longe da cavidade (> 20mm)
Correct cooling design:
- Canais 3D em torno da cavidade
- Distância para a cavidade: 8 a 12 mm
- Independent bottom cooling circuit
- Independent handle cooling circuit
Um design de resfriamento deficiente pode atrasar o tempo de ciclo em mais de 20%.
6. Design do sistema de ventilação: Determina a qualidade da superfície
Without proper venting:
- Air bubbles
- Whitening marks
- Unclear textures
- Visible parting lines
Molde profissional inclui ventilação micro em:
- Parting surfaces
- Bottom areas
- Handle areas
7. Por que muitos moldes falham depois de alguns meses
Não é por causa da máquina, mas porque os defeitos inerentes dos moldes:
- Poor material choice
- No stress relief treatment
- Bad cooling design
- No BeCu inserts
- Insufficient draft angle
Moldes baratos levam a custos de produção altos e alta taxa de rejeição.
8. Soluções de moldes recomendadas para diferentes produtos
| Product | Recommended Material | Essential Structure | Key Design Focus |
|---|---|---|---|
| PET small bottles | S136 / Aluminum | Fine venting | Polimento e textura |
| 5L bottles | 7075 Aluminum | Surrounding cooling | Wall thickness control |
| 20L jerry cans | Aluminum + BeCu | Independent bottom cooling | Large draft angle |
| IBC inner tanks | Aluminum + extensive BeCu | Zoned cooling | Anti-deformation structure |
9. A verdade sobre os custos: os moldes caros são realmente mais baratos
Example:
- Ordinary mold cycle time: 45s
- Professional mold cycle time: 32s
Isto significa 30% mais produção por ano, menos desperdício de material e menor taxa de rejeição.
A diferença de preço pode ser recuperada em 6 meses.
10. O processo adequado de desenvolvimento de moldes de profissionais
O processo correto deve ser:
Desenho do produto → Análise do espessamento das paredes → Análise do fluxo de material → Análise de esfriamento → Projeto do molde → Confirmação do material → Confirmação do processo de usinagem
Not:
Mostre uma imagem → Obtenha o preço do molde
Conclusão
Um molde de sopro não é um acessório. É o centro do sistema de produção.
Escolher um molde é essencialmente escolher:
- Wall thickness stability
- Production cycle time
- Finished product quality rate
- Mold lifespan
- Overall production cost
Um bom molde é caro por causa do design, dos materiais e do processo, e não por causa da quantidade de aço utilizada.






