

Dalam proyek pemanasan lji, banyak pembeli berkonsentrasi secara ekstrim pada merek mesin, harga, dan konfigurasi, sementara melewatkan kebenaran yang jauh lebih mendasar:
Yang sebenarnya menentukan kualitas produk, waktu siklus, konsumsi bahan, dan usia jepit bukanlah mesin, melainkan jepit itu sendiri.
Untuk pabrik yang memproduksi botol PET, drum kimia, kaleng plastik, dan tangki IBC bawaan, kemampuan cetakan seringkali lebih penting daripada mesin itu sendiri. Pada mesin yang sama, mengganti cetakan rata-rata dengan salah satu yang dirancang dengan baik dapat meningkatkan produksi hingga 20-40% dan mengurangi tingkat pemborosan dari 8% menjadi di bawah 1%.
Artikel ini secara sistematis menjelaskan, dari karakteristik produk → struktur cetakan → logika desain → perbandingan bahan → proses pemesinan → pendinginan/pencairan → umur dan biaya, bagaimana cara memilih cetakan injeksi yang tepat sesuai dengan produk.
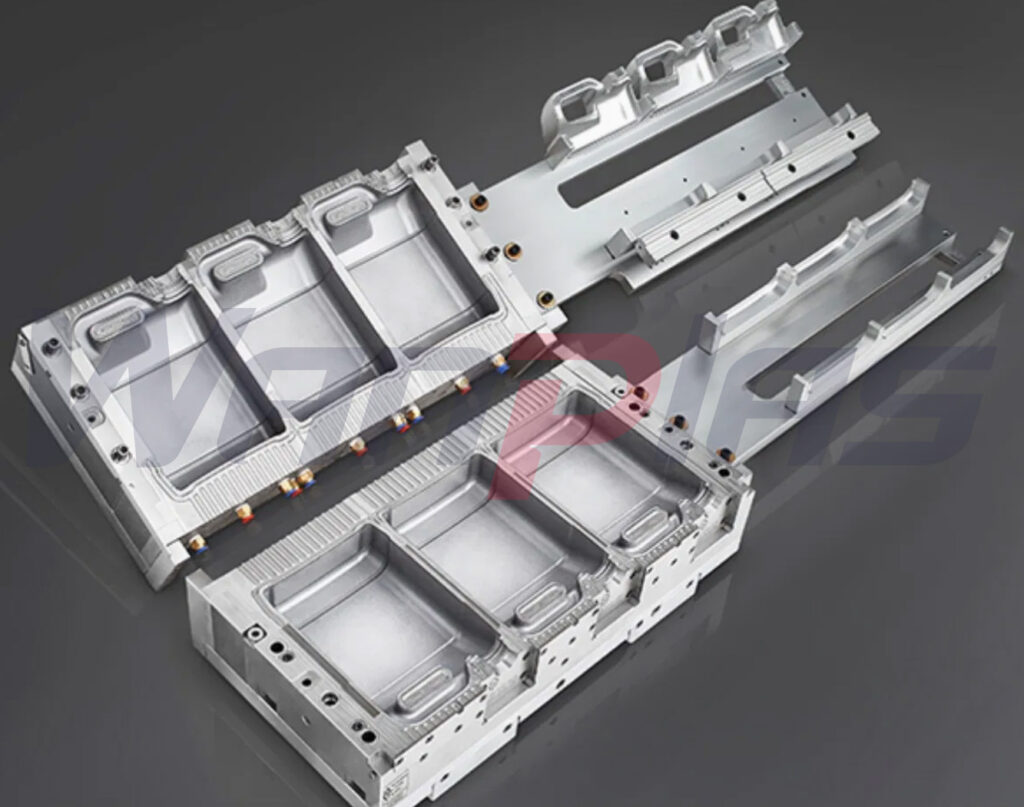
1. Produk Menentukan Bentuk - Bukan Sebaliknya
Dalam proses ekstrusi pembentukan tiup, parison adalah tabung lembut dan alir yang terbuat dari bahan. Cara peningkatan dan kontak dengan dinding ruangan sepenuhnya dikendalikan oleh panduan geometris dalam ruangan.
Produk-produk yang berbeda menuntut permintaan yang sangat berbeda pada cetakan:
| Jenis Produk | Typical Produk | Tantangan Penyelesaian Bentuk | Tujuan Bentuk Kernal |
|---|---|---|---|
| Botol Kecil | Botol Shampoo, botol obat | Kesalahan pada permukaan, detail halus | Presisi, menutup, pengeritkan |
| Botol Sedang | Botol Minyak 5 L | Keseragaman tebal dinding, waktu siklus | Pengecatan, pemandu parison |
| Besar drums | Tabung kimia 20L, jerry can | Bagian dasar yang tebal, pundak yang tipis, deformasi | Pengekatan bahan, pembekuan, pendinginan |
| Bagian yang sangat besar | tangki bagian dalam IBC | Penyerapan panas yang lambat, deformasi | Pendinginan yang terpisah, kekuatan struktural |
Semakin besar produk, semakin penting pula peran pelurusan panas dan desain struktur.
2. Esensi Desain Mol: Bukan “Membuat Bentuk”, melainkan “Mengontrol Aliran bahan”
Desainer cetakan injeksi yang baik tidak menggambar bentuk botol. Mereka melakukan desain:
Bagaimana parison akan diarahkan ke area yang benar dalam 3 detik agar membentuk ketebalan dinding yang benar.
Suhuat-tempat penting dalam desain:
Desain transisi lengan (salah satu penyebab 90% masalah ketebalan dinding)
Peringkat yang tajam atau curam menyebabkan:
- Pundak yang tipis
- Bagian dasar yang terlalu tebal
Kurva panduan jarak yang jauh harus diterapkan.
Busur distribusi bahan bagian bawah
Bagian bawah tidak bisa datar. Ia harus mengarahkan bahan untuk menyebar ke luar.
Sudut untuk penyolderan (sering diabaikan)
- Botol kecil: ≥1°
- Drum yang besar: 1,5° – 3°
- IBC: ≥3°
Otherwise:
Gunakan format yang persis seperti ini: "1. Perubahannya" pada setiap baris, tidak ada yang lain.
Memposisikan garis pemisah
Ejektan yang sulit → produk tergores → pengikatan mesin mengalami kerusakan → garis pemisahan tidak sejalan
- Menghilangkan area tegang pada pegangan
- Menandai permukaan
- Permukaan yang penting dari tampilan
Garis pemisahan harus dihindari:
Ini adalah faktor yang paling dilupakan oleh pelanggan, namun memiliki dampak terbesar pada produktivitas.
| Material | Konduktivitas termal | Karakteristik | Produk yang sesuai | Lifespan |
|---|---|---|---|---|
| 45# Steel | Sangat rendah | Harga murah, pendinginan lambat | Botol Kecil | Pendek |
| P20 | Moderat | Bahan standar | Botol biasa | Sedang |
| Aluminium 7075 | Sangat tinggi | Pengendalian panas yang cepat, pemotangan yang mudah | ≤5L bottles | Sedang |
| Perunggu Beryllium (BeCu) | Sangat tinggi | Pengeperahan panas terbaik | 20L+, IBC | Sangat panjang |
| S136 | Moderat | Pola hasil yang sangat bagus | Botol dengan permukaan terang | Panjang |
Kesimpulan penting:
Untuk bahan cetakan dengan kapasitas lebih dari 20L, struktur yang tepat adalah: tubuh aluminium 7075 + pelapis BeCu
Benefits:
- Peningkatan suhu pembekuan 30–50 persen
- Waktu siklus lebih singkat
- Kepadatan dinding yang lebih seragam
- Umur alat cetak yang jauh lebih lama
4. Proses pemesinan cetakan: Menentukan akurasi dan stabilitas
Bentuk cetakan berkualitas tinggi akan melewati proses yang ketat:
- Pemesinan kasar dengan CNC
- Penghambatan tekanan (proses pengawetan)
- Akhir proses pemesinan
- Penghancuran CNC dengan kecepatan tinggi
- Boring jalur pendinginan yang dalam
- Polandiaing / tekstur
- Inspeksi montase dan pasangan cetakan
Cetakan dengan biaya rendah sering melewatkan proses relaksasi tekanan, yang menyebabkan:
Deformasi setelah 3–6 bulan → ketidakcocokan garis pemisah → pencelupan / kebocoran
5. Desain saluran pendinginan: Secara langsung menentukan siklus produksi
Banyak cetakan “memiliki saluran pendinginan,” tetapi desain profesional berarti:
Desain pendinginan yang salah:
- Jalur lurus
- Jarak dari lubang (>20mm)
Desain pendinginan yang benar:
- Saluran 3D mengelilingi lubang
- Jarak ke lubang: 8–12mm
- Sirkulasi pendinginan dasar yang terpisah
- Sirkulasi pendinginan yang terpisah pada pegangan
Desain pendinginan yang buruk dapat memperlambat waktu siklus lebih dari 20%.
Gunakan format ini secara tepat: "1. " per baris, tidak ada yang lain.
Tanpa ventilasi yang tepat:
- Air bubbles
- Gelembung berwarna putih
- Tekstur yang tidak jelas
- Garis pemisahan yang terlihat
6. Desain Sistem Ventilasi: Menentukan Kualitas Permukaan
- Permukaan pemisahan
- Wilayah bawah
- Wilayah leher
Gunakan format ini secara tepat: "1. " per baris, tidak ada yang lain!
Tidak karena mesin, tetapi karena ketidaksempurnaan yang sudah ada di dalam bentuk tersebut:
- Pilihan bahan yang buruk
- Tidak ada pengolahan untuk meredakan tekanan
- Desain pendinginan yang buruk
- Tidak ada insersi BeCu
- Sudut leasing yang tidak cukup
Mold yang murah menyebabkan biaya produksi yang tinggi dan tingkat limbah yang tinggi.
8. Solusi cetakan yang disarankan untuk produk-produk yang berbeda
| Produk | Bahan yang disarankan | Penting Struktur | Fokus desain utama |
|---|---|---|---|
| Botol PET kecil | S136 / Aluminium | Sirkulasi udara yang baik | Menghaluskan dan tekstur |
| 5L bottles | Aluminium 7075 | Penyejuk yang mengelilingi | Pengendalian tebal dinding |
| Kantong air 20L | Aluminium + BeCu | Penyejuk bagian bawah yang terpisah | Sudut keluar yang besar |
| tangki bagian dalam IBC | Aluminium + BeCu yang luas | Penyejukan yang terpisah | Struktur anti-deformasi |
9. Fakta Biaya: acuan yang Mahal Sebenarnya Lebih Murah
Example:
- Waktu siklus cetakan biasa: 45 detik
- Waktu siklus cetakan profesional: 32 detik
Itu berarti kinerja yang lebih tinggi sebesar 30% per tahun, pengurangan limbah bahan, dan tingkat limbah yang lebih rendah.
Perbedaan harga dapat dikembalikan dalam 6 bulan.
10. Proses Pengembangan acuan Profesional Yang Tepat
Proses yang tepat harus:
Gambar produk → Analisis ketebalan dinding → Analisis alur bahan → Analisis pendinginan → Desain cetakan → Konfirmasi bahan → Konfirmasi proses pemesinan
Not:
Tunjukkan gambar → Dapatkan harga cetakan
Kesimpulan
Gunakan format ini secara tepat: "1. " pada setiap baris, tidak ada yang lain.
Gunakanlah format ini persis: "1. " per baris, tidak ada yang lain.
- Stabilitas tebal dinding
- Waktu siklus produksi
- Rate kualitas produk yang selesai
- Umur cetakan
- Biaya produksi keseluruhan
Memilih cetakan sebenarnya berarti memilih:






