

Bei Projekten mit Blasfolgemolden lenken sich viele Käufer stark auf die Maschinenmarke, den Preis und die Konfiguration, während sie eine viel grundlegendere Tatsache übersehen: Was wirklich die Produktqualität, die Zyklusdauer, den Materialverbrauch und die Lebensdauer des Werkzeugs bestimmt, ist nicht die Maschine – es ist das Werkzeug.
Für Fabriken, die PET-Fläschchen, Chemiedrums, Kanistern und IBC-Innertanks produzieren, ist die Leistung des Werkzeugs oft wichtiger als die Maschine selbst.Um auf derselben Maschine eine durchschnittliche Form durch eine gut konzipierte Form zu ersetzen, kann die Produktion um 20–40 % gesteigert und die Abfallquote von 8 % auf unter 1 % gesenkt werden.
Dieser Artikel erläutert systematisch, von Produktcharakteristiken → Werkzeugstruktur → Designlogik → Materialvergleich → Bearbeitungsprozess → Kühlung / Ventilierung → Lebensdauer und Kosten, wie man die richtige Blasform entsprechend dem Produkt auswählt.
1. Das Produkt bestimmt das Werkzeug – nicht umgekehrt
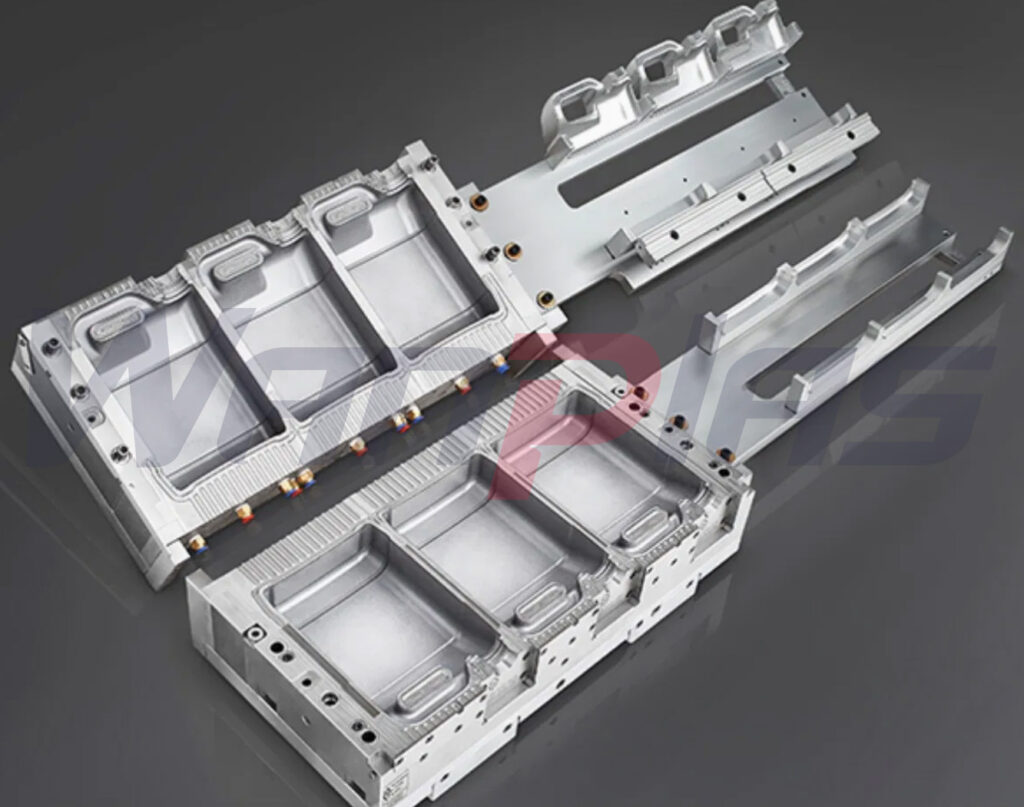
2. Der Kern der Werkzeugdesign: nicht "Einen Form herstellen", sondern "den Materialfluss kontrollieren"
Bei Blasfolgemoulden stellt das Gut, dass sich dem Gut annähert, die Form der Werkzeugkavität dar. Wie sich das Gut ganzheitlich dehnt, wird komplett von der geometrischen Gestaltung der Werkzeugkavität bestimmt.
Verschiedene Produkte stellen ganz unterschiedliche Anforderungen an das Werkzeug:
| Produktart | Typical Products | Formschlitzenchallenge | Ziel des Kernschlitzes |
|---|---|---|---|
| Kleine Flaschen | Schampoflaschen, Pharmaflaschen | Oberflächenfehler, feine Details | Präzision, Entlüftung, Polieren |
| Mittlere Flaschen | 5-Liter-Essigflaschen | Gleichmäßigkeit der Wandstärke, Zykluszeit | Kühlung, Parisonführung |
| Large drums | 20 L-Kunststoffbehälter, Jerrykannen | Dicke Unterseite, dünne Schultern, Verformung | Geförderte Materialführung, Entformen, Kühlung |
| Extrem große Teile | IBC-Innertanks | Lange Wärmeabgabe, Deformation | Gezogene Kühlung, strukturelle Festigkeit |
Je größer das Produkt ist, desto wichtiger werden die Wärmeableitung und die strukturelle Konstruktion.
2. Das Wesen des Spritzgussdesigns: Nicht "Das Erstellen einer Form", sondern "Die Steuerung des Materialflusses"12Ein hervorragender Spritzgussdesigner zeichnet keine Flaschenform.Er entwirft:
Ein hervorragender Blasformenträger gestaltet nicht eine Flaschengestalt.Er entwickelt:
Wie der Bemaßungsmessstock innerhalb von 3 Sekunden zu den richtigen Bereichen geführt wird, um die richtige Wandstärke zu bilden.
Wichtige Designthemen:
Entwurf der Übergangszone der Schulter (Urgrund für 90% der Probleme mit der Wanddicke)
Scharfe oder steile Übergänge führen dazu, dass
- Schmale Schultern
- Übermässig dickes Bodengrund
Es muss eine große Radiusführungskurve angewendet werden.
Umfangsverteilung des Bodengrundmaterials
Die Unterseite kann nicht flach sein. Sie muss Material zum Ausbreiten nach außen führen.
Entwurfswinkel für die Entformung (oft ignoriert)
- Kleine Flaschen: ≥1°
- Große Trommeln: 1,5°–3°
- IBC: ≥3°
Otherwise:
Schwierige Ejektion → Kratzer auf dem Produkt → Verschleiß der Formen → Fehljustierung der Trennlinie
Positionieren der Teilungslinie
Die Trennlinie muss folgendes vermeiden:
- Stressbereiche beheben
- Etikettenoberflächen
- Ansichts-kritische Gesichter
3. Auswahl des Formenmaterials: Bestimmt die Kühlgeschwindigkeit, die Zykluszeit und die Lebensdauer
Dies ist der Faktor, den Kunden am häufigsten übersehen, aber der größte Einfluss auf die Produktivität hat.
| Werkstoff | Thermale Leitfähigkeit | Eigenschaften | 5.1 Dachentsorgung von Regenwasser | Lifespan |
|---|---|---|---|---|
| 45# Steel | Sehr gering | Günstige, langsame Kühlung | Kleine Flaschen | Kurz |
| P20 | mittel | Standardmaterial | Reguläre Flaschen | Mittelmäßig |
| 7075 Aluminium | Sehr hoch | Schwacher Abkühlung, einfache Bearbeitung | ≤5L bottles | Mittelmäßig |
| Berylliumkupfer (BeCu) | Extrem hoch | Hochste Wärmeübertragung | 20L+, IBC | Sehr lang |
| S136 | mittel | Ausgezeichneter Polish | Flaschen mit hochglanzem Finish | Long |
Kritischer Schluss:
Für Formen mit einer Kapazität von über 20 Litern entspricht die richtige Struktur: 7075 Aluminiumgehäuse + BeCu-Inlays
Benefits:
- 30 bis 50 % schnellere Kühlung
- Kurzer Zyklus
- Verstärkte Wanddicken
- Marktlich deutlich längere Haltbarkeit der Matrizen
4. Formenbearbeitungsprozess: Bestimmt Präzision und Stabilität
Ein hochwertiges Gesenk unterliegt strengen Verfahren:
- CNC-Roughbearbeitung
- Stressentlastung (Alternbehandlung)
- Endfertigung der Bearbeitung
- Hohe Geschwindigkeit bei CNC-Gravur
- Tiefkühllochbohrung
- Polieren/Bestimmen der Textur
- Inspektion der Montage und der Formenmontage
Günstige Formen entgehen häufig der Entspannung von Spannungen, was zu den folgenden Problemen führt:
Deformation nach 3 bis 6 Monaten → Unebenheit der Trennlinie → Flackern / Leckagen
5. Kühlkanalgestaltung: Bestimmt den Produktionszyklus direkt
Viele Forme haben "Kühlkanäle", aber ein professionelles Design bedeutet:
Falscher Kühlungsdesign:
- Gerade Kanäle
- Fern von der Kavität (>20 mm)
Korrektes Kühlungsdesign:
- 3D-Kanäle, die die Kavität umgeben
- Abstand zur Kavität: 8–12 mm
- Selbständiger Kühlkreislauf für den Unterboden
- Unabhängiger Kühlkreis für den Griff
Ein schwacher Kühlungsdesign kann die Zykluszeit um über 20 % verzögern.
6. Entwurf des Ventilierungssystems: Bestimmt die Oberflächenqualität
Ohne korrekte Entlüftung:
- Air bubbles
- Bleachingzeichen
- Unklare Texturen
- Sichtbare Trennlinien
Professionelle Formen enthalten Mikrokanäle an folgenden Stellen:
- Trennflächen
- Unterste Bereiche
- Bereiche bearbeiten
7. Warum viele Formen nach wenigen Monaten scheitern, und zwar nicht aufgrund der Maschine, sondern wegen inherenten Formfehlern:
Billige Formen führen zu hohen Produktionskosten und hohen Verschwendungsraten.
- Kleiner Materialauswahl
- Keine Behandlung zur Stressbewältigung
- Kühlen des Badezimmers
- Keine BeCu-Einsätze
- Unzureichender Entwirlungswinkel
Polieren und Struktur
8. Recommended Mold Solutions for Different Products
| Produkt | Recommended Material | Essential Structure | Wichtige Designthemen |
|---|---|---|---|
| PET-Fläschchen in kleiner Größe | S136 / Aluminium | Feine Entlüftung | 9. Die Kostenwahrheit: Teure Formen sind tatsächlich günstiger. |
| 5L bottles | 7075 Aluminium | Umgebende Kühlung | Steuerung der Wandstärke |
| 20L Jerrican Flaschen | Aluminium + BeCu | Unabhängige Unterkühlung | Großer Schnitthinkewinkel |
| IBC-Innertanks | Aluminium + umfangreiches BeCu | Zonengeregte Kühlung | Antideformationsstruktur |
Das bedeutet 30% mehr Output pro Jahr, weniger Materialverschwendung und eine niedrigere Verschrottungsrate.
Example:
- Reguläre Moldenzykluszeit: 45 s
- Professionelle Formzykluszeit: 32 s
Die Preisdifferenz kann innerhalb von 6 Monaten wieder aufgelöst werden.
10. Der korrekte fachmännische Formerstellungsprozess
Der richtige Prozess sollte folgendermaßen sein: Produktzeichnung → Wanddickenanalyse → Materialflussanalyse → Kühlungsanalyse → Formenkonstruktion → Materialbestätigung → Bearbeitungsprozessbestätigung
Bild anzeigen → Preis für eine Form erhalten
Ein Blasform ist kein Zubehör. Sie ist der Kern des Produktionssystems.
Not:
Bild zeigen → Preis für ein Formwerkzeug erhalten
Fazit
Ein Blasform ist kein Zubehör. Es ist der Kern des Produktionssystems.
Die Wahl einer Form bedeutet im Wesentlichen die Wahl:
- Stabilität der Wandstärke
- Produktionszykluszeit
- Qualitätsrate des fertigen Produkts
- Leistungsdauer der Schimmelputzer
- Gesamte Produktionskosten
Ein guter Spritzguss ist aufgrund des Designs, der verwendeten Materialien und des Produktionsprozesses teuer – nicht wegen der Menge an Stahl, die verwendet wird.






