

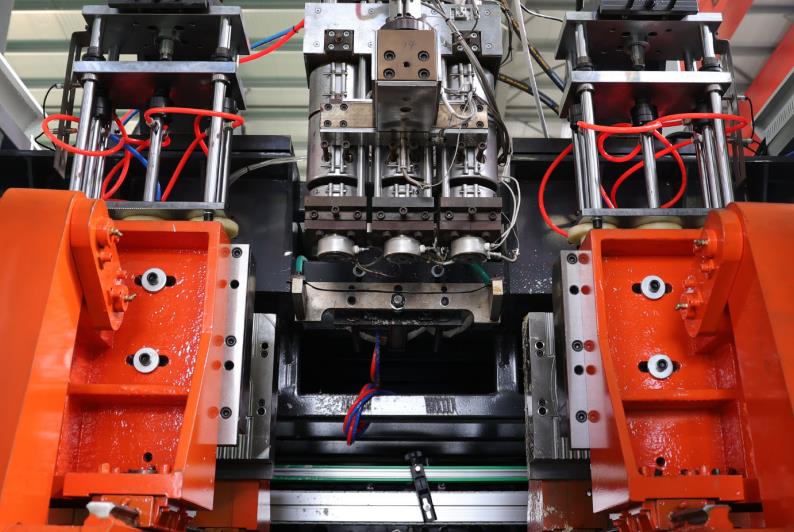
Ⅰ. التعريف الأساسي وأهدافه الأساسية
آلة estão تشكيل الرّأس هي معدات رئيسية لإنتاج المنتجات البلاستيكية المحفورة عن طريق عملية "قطعة ترابز ذات درجة حرارة عالية - تضخيم الهواء المضغوط - تبريد القالب وتشكيله". وتستخدم على نطاق واسع في الإنتاج الضخم للمنتجات المحفورة مثل زجاجات المشروبات، برميلات الكيماويات، خزانات وقود السيارات، حاويات التعبئة، إلخ. والمقصد الأساسي هو بلسم المواد الخام الحرارية (مثل بولي إيثيلين، و بولي كلوريد الفينيل، و بولي إثيلين تيريفثاليت، و البولي فينيل كلوريد، إلخ) إلى قضبان أنبوبية مستمرة من خلال نظام التبுள்ள، ثم استخدام بيئة القالب كي يتم تقييد الشكل. من خلال تأثير التصريف، يتم دفع القوط ضد الجدار الداخلي للمould، وبعد تبريد وتصلب، يتم الحصول على منتجات هشة تتوافق مع متطلبات التصميم.
وفقا لأساليب الطحن المختلفة، تنقسم آلات Blasoring للتحضير بالخرطوم بشكل أساسي إلى آلات بلة لتسخين الخرطوم المستمر (طحن kontinuum من المواد الثقيلة، وتغيير العمل في القالب) وآلات Blasoring متقطعة (طحن كمية من المادة الثقيلة، والانتهاء من منتج واحد أو مجموعة من المنتجات). والمبدأ الأساسي للكلاين هو نفسه، باستثناء الفروق في إعداد المادة الثقيلة وتempo تنسيق القالب.
Ⅱ. المكونات الأساسية (مرتبط بقوة بمبدأ العمل)
لفهم مبدأ العمل، من الضروري أولاً توضيح المكونات الوظيفي الأساسية وأداء آلة بث البثق بالفراغ:
1. نظام البثق
الوظيفة الأساسية هي ذوبان المواد البلاستيكية الصلبة وتكييسها وأيضًا بث المكعبات المتسولة بشكل مستمر، وتتضمن أساسًا:
صهريج: يخزن جزيئات البلاستيك الصلبة، ومجهز جزئيًا بجهاز تجفيف (يحيد العفاة من المواد الخام لتجنب فقاعات في المنتج).
المسمار والكرات: العنصر الأساسي لتكييس المواد البلاستيكية، مع حلقة تسخين (تسجيل التحكم في درجة الحرارة) على الجزء الخارجي من الحاوية. يضغط المسمار المواد الخام من خلال الدوران، وبالتسخين، تذوب المواد الخام تدريجياً من الجسيمات الصلبة إلى حالة تدفقية متجانسة.
رأس القالب (رأس الماكينة): يتم بث البلاستيك المنصهر من خلال قناة تدفق دائرية لتكوين كسارة طويلة شكلها. مجهز رأس القالب بقضيب أنهائي ومزلق، ويمكن التحكم في قدر تناسق سمك الشك والمقاس من خلال ضبط الفجوة بين الاثنين.
نظام إغلاق القالب
القالب: يتكون من قفلان للصفوف اليسرى واليمنى، مع فتحة داخلية تتوافق مع شكل المنتج (وهي تشمل تفاصيل مثل المسام والتوقيتات)، ومحافظة على مياه التبريد وخانق الصرف في القالب؛
القالب: يتكون من هلامين نصفين، مع جوف داخلهم يتطابق مع شكل المنتج (بما في ذلك التفاصيل مثل الخيوط والنمط)، وممر مياه البرد وافراغ على القالب.
جهاز تثبيت البليت: يقع في أسفل القالب، ويمسك به قاع البليت ليشكل فجوة مغلقة عندما يتم إغلاقه، مما يوفر مساحة مغلقة من أجل النفخ في المرحلة التالية.
3. نظام النفخ
تتمثل المهمة الأساسية في ضخ الهواء المضغوط إلى البليت ودفعه للتقارب مع القالب، وتشمل بشكل رئيسي ما يلي:
مسبار/مسمار النفخ: وهو عادة ما يدخل إلى داخل البليت من上面 أو القاع في القالب، ويمثل قناة للنفخ المضغوط.
مضخة الهواء ومصباح تثبيت: توفر الهواء المضغوط بضغط مستقر (يتراوح ضغطه من
2-1.0 ملليمتر زركونيا، ويتم تنظيمه وفقًا لحجم وقوة المنتج)، ويضمن مصباح التثبيت ضغطًا موحدًا خلال عملية النفخ لتجنب تشوه المنتج.
4. نظام التبريد
تتمثل المهمة الأساسية في تبريد البليت المنفوخ بسرعة وتصلبه، وتشمل بشكل رئيسي ما يلي:
قناة تبريد القالب: مبنية حول فجوة القالب، وتتم ملئها بمياه التبريد (يتم التحكم في درجة حرارتها بين 15-30 درجة مئوية)، وهي تعيد إلى مياه التبريد جسم البليت عن طريق التبادل الحراري؛
جهاز التبريد المساعد بالهواء (بعض الموديلات): بالنسبة للمنتجات ذات الجدران الرفيعة أو الكهفيات المعقدة، يستخدم تبريد الهواء لتسريع تبريد السطح وتحسين كفاءة الإنتاج.
5. نظام التحكم
الوظيفة الأساسية هي تنسيق إجراءات الأنظمة المختلفة والتحكم بدقة في مشكلات العملية، وتشمل في الغالب:
نظام التحكم في درجة الحرارة: التحكم zufolgeي في درجة حرارة تسخين برميل المادة والقاع الأساسي (يتم ضبطها وفقًا لنوع البلاستيك، مثل درجة حرارة تجهيز البولي إيثيلين من 150-220 درجة مئوية، ودرجة حرارة تجهيز البولي إيثيلين من 260-280 درجة مئوية).
نظام التحكم في الإجراءات: التحكم بنكونة في سرعات المضخة، وسرعة إغلاق القالب وضغط النفخ والوقت، ووقت التبريد ومقاييس أخرى من خلال PLC أو الكمبيوتر الصناعي لضمان التشغيل المنسق لكل حلقة؛
نظام التحكم بسمك الجدران (النسخة المتقدمة): عن طريق تعديل الفجوة بين رأس القالب والقضارف الأساسية من خلال محرك servo، يتم التحكم في سماكة جدران شرائح مختلفة في الوقت الحقيقي، مما يحسّن قوة المنتج واستخدام المواد.
Ⅲ. تدفق العمل الكامل (يُستخدَم جهاز إفراغ القالب المستمر كإنموذج)
عملية العمل في آلة الإفراغ الصلاة بالقذف هي دورة متقطعة من الإجراءات المتناسقة لأنظمة مختلفة، ويمكن تقسيم العملية الكاملة إلى 5 خطوات أساسية تكرر داخل حلقة لتحقيق الإنتاج الكمي:
1. إعداد المواد الخام وتشكيل البلاستيك الانبوبي المستمر
الخطوة 1: إضافة الجسيمات الصلبة البلاستيكية المجففة (مثل البولي إيثيلين العالي للاستخدام الحقل الكيميائية و البولي إيثيلين التريبرا التبغ للاستخدام والمشروبات) إلى الحامل، وتدخل المواد الخام إلى الفجوة بين المضخة والبرميل من خلال الحامل؛
الخطوة 2: يتم تسخين برميل المواد أجزاءم، مما يؤدي إلى تبريد المادة تدريجيا و ذوبانا الجسيمات البلاستيكية. في الوقت نفسه، تتحرك الأسلة بقدرة ثابتة (عادة 30-100 دورات في الدقيقة) لزيادة الانبوبية الصف البلاستيك عن طريق قوة القص، مما يساعد على منع حركة الجسيمات غير الذائبة.
الخطوة 3: يتم دفع المادة المنصهر باستمرار من خلال قناة التدفق الأنيقة بين القالب تحت ضغط دفع من مضخة، مما يؤدي إلى تشكيل قضيب داخلي أنبوبي (قلع القالب عادة
2. إغلاق القالب وتوضع القوالب بذاتها
الخطوة 1: عندما يصل طول الحزمة المنسوجة إلى ارتفاع المنتج المطلوب (يتم الكشف عنه من خلال أجهزة استشعار بلوتوث أو مبادلات الحركة)، يرسل نظام التحكم إشارة، وتقوم آلية إغلاق القالب بدفع نصفين الأيمن والأيمن للقالب لاختفتان بسرعة.
الخطوة 2: خلال عملية إغلاق القالب، قم أولاً بتثبيت رأس القوالب وقبضة القالب: تقع نقطة التثبيت العلوية أسفل رأس القالب لضمان إحكام ختم المنتج برأس القالب؛ تقع نقطة التثبيت السفلية أسفل القالب وتختم اللحظة، مما تؤدي إلى تكوين تجويف مملوء وغير مغلق
الخطوة 3: بعد إغلاق القالب، يتم إدخال إبرة التهوية بسرعة إلى المنطقة المغلقة في الجزء العلوي من الحزمة المحunta، preparing لإثارة الهواء المضغوط في وقت لاحق. في الوقت نفسه، يتم احتواء الحزمة تمامًا داخل لوعاء القالب.
3. عزل التخلص من الزوائد.
الخطوة 1: يتم ضخ الهواء المضغوط عند ضغط معين داخل الحزمة المحتة من خلال إبرة التهوية (يتم ضبط الضغط وفقًا لنوع المنتج: الزجاجات الرقيقة المشروبات من
3-0.6MPa، براميل المواد الكيميائية ذات الجدران السميكة
6-1.0MPa)
الخطوة 2: يعمل ضغط الهواء المضغوط على الجدار الداخلي للقوالب ي دفع القالب اللاصاق إلى التوسع في جميع الاتجاهات وتتماشى تدريجيًا مع جدار تجويع القالب. يتم نسخ شكل القالب بالكامل بواسطة تجويع القالب (بما في ذلك الطرازات السطحية، الترابط، العلامات، وغيرها من التفاصيل)
3-0.6MPa، براميل الكيميائية السميكة من
4. التبريد والتشكيل
الخطوة 1: بعد الانتهاء من التعبئة، تستمر نظام التبريد في توصيل مياه التبريد إلى نافذة الماء بالقالب، وتخفيض حرارة الصفيحة بسرعة عبر التوصيل الحراري
5. إزالة القوالب και سحب المنتجات
5- إزالة القوالب ومنتجتها
الخطوة 1: بعد أن يتم الانتهاء من التبريد، ترسل النظام التحكم إشارة، وتحرك آلية إغلاق القالب لتفتح؛
الخطوة 3: بعد إخراج المنتج، من الضروري أن يقوم الشخص مباشرة أو الأتمتة بقص العلامة اللاصقة في الجزء السفلي وعلامة إفراغ الإبرة في أعلى الجزء (بعض النماذج مجهزة بأجهزة تقص الإلكتروني، والتي يمكن قصها مباشرة بعد فك القالب) للحصول على المنتج النهائي. وفي نفس الوقت، بعد فتح القالب، يستمر نظام القذف في إخراج قضبان جديدة ويدخل في دورة الإنتاج التالية.
Ⅳ. نقاط المراقبة الرئيسة (المبادئ الأساسية التي تؤثر على جودة المنتج)
1. مراقبة الجودة لتنعيم المواد البلاستيكية
المبدأ: يمكن أن يؤدي تداخل التجميل إلى عيوب مثل البقع والجسيمات غير الذائبة وشفافية غير متجانسة لجدار المنتج. يمكن تحقيق ذلك من خلال التحكم في درجة حرارة كل قسم من المادة، وسرعة التسريب، والضغط الداعم.
قواعد التحكم: درجة حرارة زائدة يمكن أن تؤدي إلى حرمان التشكة، بينما درجة الحرارة غير الكافية يمكن أن تؤدي إلى عدم تبسيط كاف. السرعة الزائدة للسعر يمكن أن تؤدي إلى توليد حرارة قصوى، في حين أن السرعة المتواضعة يمكن أن تؤدي إلى انخفاض كفاءة التشكة. يتطلب الأمر تقليلًا دقيقًا بناءً على خصائص المواد الخام ومتطلبات المنتج؛
التحكم في سمك جدار البليت
الخطوة 1: بعد الانتهاء من Bulging، تستمر نظام التبريد في توفير المياه الم Buffered إلى قناة المياه الخاصة بالقالب، ويتناثر حرار الحزمة على الفور من خلال التوصيل الحراري.
سيناريو التطبيق: فيما يتعلق بالمنتجات الكبيرة أو غير المنتظمة (مثل خزانات وقود السيارات)، يمكن التحكم في ضغط النضاح والوقت زيادة سمك المناطق الحساسة (مثل نقاط الإجهاد) وتقليل سمك المناطق غير المتصورة، مما يضمن قوة هذا وتوفير المواد.
3. ضغط النضاح وحول الوقت
المبدأ: insuficiency elpression آركدriction، يمكن أن يؤدي إلى عدم تماسك القالب مع التجويف، مما يؤدي إلى عدم إكمال شكل المنتج ونمط سطح غير واضح؛ إذا كان الضغط مرتفعًا جدًا، فقد يؤدي إلىEn زيادة تخفيف سماكة الجدار أو حتى انفجار المنتج.
منطق التحكم: يتعين مطابقة وقت التضخم مع وقت التبريد لضمان أن تتم تذوب القطعة وتصلبها تحت الضغط، وتجنب الإفراج المبكر عن الضغط الذي قد يؤدي إلى ارتداد المنتج وتشويهه.
4. التحكم في درجة حرارة التبريد وزمنه
المبدأ: في حالة كان درجة حرارة المياه البردية عالية demais، فإن ذلك يؤدي في تمديد فترة التبريد وتقليل كفاءة الإنتاج؛ إذا كانت درجة المياه منخفضة، يمكن أن يتسبب ذلك في تيار الادماع على سطح القالب، مما يؤثر على جودة سطح المنتج.
منطق التحكم: تعدد زمن التبريد وفقًا لسمك المنتج. يمكن أن تعتمد المنتجات ذات الجدران السميكة على طريقة "التبريد بالتدريج" لتجنب الشد الداخلي الناجم عن الفارق الشديد في درجة الحرارة بين الخارج والداخل، والذي قد يؤدي إلى تشققات أثناء الاستخدام اللاحق للمنتج.
Ⅴ. أوجه الاختلاف في مبادئ العمل لمختلف أنواع آلات القص وضخ النفخ التجويفية.
1. آلة الصحافة بالاستنشاق المستمرة
Ⅰ. الترابط الأساسي: إن سير العمل الأساسي المتسق.
المزايا الأساسية: التسييل المستمر والمتواصل للبله، وإنتاج عالي لكل وحدة من الوقت، وبنية محدثة نسبيًا، وتكاليف صيانة منخفضة.
2. آلة الصحافة بالاستنشاق المتقطعة
مبدأ الدفع: تستخدم عدة محركات خلوية مستقلة كمصادر طاقة لدفع كل جهاز تحكم مباشرة من خلال مكونات نقل ميكانيكية دقيقة (شرائط بكرة، أحزمة مطابقة، معازمات ومعاول)، دون الحاجة إلى زيت هيدروليكي كوسيط. يتم تحويل الطاقة الكهربائية مباشرة إلى طاقة ميكانيكية.
الميزة الأساسية: تحديد الكمية المطلوبة للبله، ملائمة لإنتاج المنتجات الكبيرة والسامكية أو المجسمة المعقدة (مثل صهاريج وقود السيارات والدبابات الكيميائية الضخمة والأجزاء الداخلية غير المستوية)، ويمكن أن تفادي مشكلة الذبول الناتج عن الطول الزائد للبله خلال التسييل المستمر، ولديها تناسق أفضل بسماكة الجدران.
توافق مع السيناريوهات العامة وتطبيقاتها ومبادئ العمل
زجاجة المشروبات (مواد PET): باستخدام آلة تشكيل القالب ذات التأثير المستمر، يمكن تحقيق إنتاج منتج ذات جدران رقيقة ومتوهج عالي الجودة وعالي الإنتاج من خلال تحضير البلاستيك في درجات حرارة عالية (260-280 ℃)، وانخفاض ضغط الانثقاب (0.3-0.5 MPa) والتهدئة السريعة (3-5 ثوان)؛
طしたら الكيميائي (مواد HDPE): باستخدام آلة تشكيل القالب ذات التأثير المتقطع، يمكن إحداثихمدات ذات جدران سميكة على نطاق كمي، مع ضغط انضغاط يبلغ
6-0.8 MPa ووقت تبريد 10-20 ثانية، مما يضمن سمك الجدران الذي يتجاوز متطلبات المنتج ومقاومته للتأثير ومقاومته للتآكل الكيميائي؛
خزان الوقود للسيارات (مادة تمتص المزيد من الطبقات، مثل PE/طبقة حاجزة/PE): باستخدام آلة تشكيل القالب ذات التأثير المتعدد الطبقات، تقوم أنظمة إيثاء متعددة بخراطة مواد forem مختلفة في وقت واحد لتشكيل روفات بلاستيكية مركبة متعددة الطبقات، والتي يتم فكها وتهديتها بواسطة القالب لتحقيق وظيفة حاجز الوقود؛
زجاجات التغليف الصغيرة (مواد PP): باستخدام آلة تشكيل القالب ذات التأثير المستمر، يتم من خلال تحضير بلاستيك منخفض الحرارة (180-200 ℃) و ضغط الانضغاط
4-0.6 MPa، إنتاج حاويات تغليف رفيعة الجدران ويمكن تصفيتها بسهولة.
ميزة أساسية: يمكن للمحرك الخفيف تحقيق ردود تلقمية للأوضاع والسرعة من خلال جهاز تسجيل، مما يشكل نظام تحكم مغلق؛ لا توجد خسائر في الوسيط أثناء انتقال الطاقة، يتميز انتقال الميكانيكا بدقة نقل عالية وسرعة استجابة سريعة ولا يتأثر بعوامل بيئية مثل Temperatur وتجمد.
مقارنة بين مبدأ العمل لأجهزة تشكيل القالب الكهربائية والأجهزة التقليدية لمقبلات المستطيل الهيدروليكية
Ⅰ. المشترك الأساسي: سير عمل يوافق عليه
الإطار الأساسي لمبدأ عمل آلة تشكيل القالب الكهربائية (النوع تماما الكهربائية) هو تماما نفس آلة تشكيل القالب الهيدروليكي التقليدية (النوع الهيدروليكي)، وكلاهما يتبع المنطق الأساسي لتشكيل القالب المسبب: من خلال دورة مستمرة من “ذوبان البلاستيك وإنتاجه كمحضن جوفاء – تلvide billets مكافع – إغلاق نموذج ووضعه – ضغط هواء للإنفجار – التهيأ وتعقيمه – خلع النماذج واخذ القطاعات” يتم تشكيل المنتجات الجوفاء. الأهداف الأساسية ومبادئ الإنتاج (بلاستيكسشح ومركز بتسخين وبرال سريع) ومبادئ التشكيل (ضغط الهواء على البليت لجعله يتمسك بالمظروف) ومبادئ تعقيمها (تبادل الحرارة في قنوات المياه بالمظروف) للكليتين لا تختلف كلية كما أن جميعها تنطبق على إنتاج المنتجات الجوفاء من مختلف أنواع البلاستيكات الص emergenceية مثل PE، PP، PET، إلخ. يمكن تلخيص ما يتفق عليه في النقاط التالية:
سريان مبدأ تحضير البلاستيك بوضوح: يتم تحويل جزيئات البلاستيك الصلبة إلى حالة رافٍ متساوية من خلال تدفئة المواد ببرال وتدوير ومقصف.
عملية الدورة ثابتة: جميع الأنواع تستخدم"تعذيب القالب بالنبض التبريد ثم التفريغ"كالبينة رئيسية لإنتاج المنتجات المغلفلة بالجملة.
الاختلافات الأساسية: نظام الدفع ومبدأ نقل الطاقة
والفرق الأساسي بين الاثنين يكمن في مختلف مبادئ نظام محرك الطاقة – النوع الكهربائي يعتمد على"الدفع المباشر من قبل محرك سيرفو"، بينما النوع الهيدروليكي التقليدي يعتمد على"نقل الطاقة من الزيت الهيدروليكي". هذا الفرق يؤدي مباشرةً إلى اختلاف كبير في مبدأ العمل ودقة التحكم وسرعة الاستجابة ومرور وقت وغيرها من الخصائص الرئيسية لكل نظام تنفيذه.
1 - مقارنة المبادئ الرئيسية للشركة
1 آلة صب مهكرة قوالب تقليدية: الزيت الهيدروليكي كوسيلة للطاقة
مبدأ الدفع: بشكل عام، يتم قيادة المضخة الهيدروليكية بواسطة محرك كهربي، ثم يتم تحويل الطاقة الميكانيكية إلى طاقة ضغط الزيت الهيدروليكي. ثم, يتم التحكم في اتجاه التدفق وضغط وعيار تصريف الزيت الهيدروليكي من خلال صمامات هيدروليكية، والتي تدفع أجزاء التشغيل مثل اسطوانات الزيت والمركبات الهيدروليكية إلى التحرك، وبالتالي تدفع إجراءات مثل إغلاق القالب، والصب، ونبض النفخ. مسار نقل الطاقة: المحرك → المضخة الهيدروليكية → الزيت الهيدروليكي (مرور خطى) → صمام هيدروليكي → اسطوانة زيتية/موتور → وحدة تحكم (قالب/ميناء/نبض تنفخ).
السمات الرئيسية: الزيت الهيدروليكي قابل للانضغاط، وهناك تسرب الزيت، وفقدان الضغط، وفقدان الحرارة أثناء نقل الطاقة؛ يعتمد التحكم بالعمل على توازن ضغط المنظومة الهيدرولية، ويعتمد دقة التحكم إلى حد كبير على تغيرات لزوجة الزيت ودرجة الحرارة.
مبدأ الدفع: يتم استخدام عدة محركات سيرفو مستقلة كمصدر للطاقة لتدوير كل وحدة تحكم مباشرةً من خلال مكونات نقل الميكانيكية الدقيقة (أساريع الكرة، الأحزمة المتزامنة، العجلات والقواعد)، دون الحاجة إلى الزيت الهيدروليكي كوسيلة متوسطة. يتم تحويل الطاقة الكهربائية إلى طاقة ميكانيكية مباشرة. مسار نقل الطاقة: محرك سيرفو → مكون نقل دقيق (أسطوانة البكرة / الحزام المتزامن) → وحدة تحكم (قالب/ميناء/نبض تنفخ).
1.2 آلة العوج بالهواء المضغوط بالتدوير الكهربائي: تتم مدها مباشرة بواسطة محرك سيرفو.
نظام الطرف: مقارنة بين مبادئ دفع وتحكم الضغط عن المثاقل.
2. الاختلافات في أساليب العمل لكل نظام أساسي
نوع كهربائي: يتم دفع حركة القفل بواسطة 2-4 سرفوف servo بواسطة براغي أو معازمات آلية بشكل مزمن، ويتم التحكم في قوة القفل بشكل دقيق من خلال عزم المحرك (متفاوتة بين ± 1 و2٪)، ويمكن للسيارة الخفيفة الحصول على ردود تلقمية للأوضاع بشكل حقيقي من خلال جهاز تسجيل، مما يتيح تحديد موضع الدقة للمصبوب، مع دقة إعادة ضبط على ±
2. الاختلافات في مبادئ العمل في كل نظام أساسي
2.1 نظام التدوير: مقارنة مبادئ الدفع بالثدي.
نوع الهيدروليكي التقليدي: يتم تشغيل دوران المسمار بواسطة محرك هيدرولي، وتعديل سرعة المحرك الهيدرولي عن طريق التحكم في معدل تدفق الزيت الهيدرولي. وdue إلى قابلية الزيت الهيدرولي للضغط والتباطؤ في التحكم في التدفق، فان استقرار سرعة المسمار ضعيف (متوسط التقلب ±3-5 االقرب/دقيقة)، مما ينتج عنه تذبذبات كبيرة في ضغط اللدونة ونقص في الاتساق في جودة العود (عدم اتساق سمك الجدران ±3-5%).
النوع الكهربائي: يتم قيادة المسامير مباشرة بواسطة محرك سيرفو خاص بالخرطوم، ويتم التحكم في سرعة المحرك بدقة بواسطة إشارات النبض، مع نطاق تذبذب السرعة لا يتعدى ±
1 ميل في الدقيقة. يمكن أن تُعوض إدارة الدوائر المغلقة للمحركات الخارجة عن نطاق التأثير في الوقت الحقيقي (مثل تقلبات لزوجة المواد الأولية)، مما يضمن ضغط تشحيم ملائم ورفعة جدارة الجدار بشأن ≤ ± 1٪، وهي مناسبة بشكل خاص لإنتاج المنتجات ذات الجدران الرقيقة والمحاذية للغاية.
2.2 نظام المشبك.: مقارنة بين مبادئ قيادة القوالب وضبط الضغط
1 ثانية، مما يسمح بالإغلاق السلس للمصبوب ومعالجة الطينة بشكل سلس، وتجنب استرسالها بسبب سرعة الإغلاق المنخفضة.
نظام القبض: مقارنة بمبادئ محرك والمحاسَب الضغط.
النوع الهيدروليكي التقليدي: يتم دفع حركة إدراج الإبهام عن طريق احدثسيسيسيسوسايوسيسيسسيسوسيسيسوسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسسيوسوسوسوسوسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيسيس
05-0.1MPa.
نظام النفخ: مقارنة بمبادئ محرك إبرة النفخ والمحاسَب الضغط.
النوع الكهربائي: تحرك إبرة الضخ بواسطة محرك سيرفو مختص، ويمكن البرمجة والتحكم بدقة في موضع وبعدد الإدراج. يكون خطأ التزامن مع تحركات إغلاق القالب وعمليات الطهي أقل من
05 ثانية؛ يتم تغذية ضغط التفليش في الوقت الفعلي من خلال أجهزة استشعار الضغط الإلكترونية وتعديله بدقة بواسطة مركز التحكم الرقمي (PLC)، مع نطاق تقلب يصل إلى ±
نظام التبريد: مقارنة بمبادئ الدفع المكملة.
النظام الهيدروليكي التقليدي: عادة ما يتم تشغيل المعدات المساعدة مثل مضخات المياه المبردات ومروحة باستخدام موتور غير متزامن دائم السرعة. لا يمكن ضبط كمية المياه المبردية والبيئة الجوية ديناميكياً وفقا لسمك وإيقاع إنتاج المنتج، مما يؤدي إلى انخفاض كفاءة التبريد ودورات إنتاج طويلة (خاصة بالنسبة للمنتجات ذات الجدران السميكة).
نظام التحكم: مقارنة بمبادئ تنفيذ التعليمات والرجوعاء.
النوع الكهربائي: يعتمد نظام التحكم على نمط"حاسوب شخصي صناعي + وحدة تحكم خارقة متعددة المحاور"، حيث يتحكم الإشيرَة الكهربائيّة مباشرة في المحرك الخارجي، ويقوم محسَب الدورات المحسوبة علىEncoder بمحاسَباتٍ على الموقع، السرعة، الدوران وغيرها من البيانات في الوقت الفعلي، مما يُشكل من النظام نظامَ تحكم مغلق بالكامل على أساس "تحَقيق الفتْوى والمحاسِبات التصويبيّة". يمكن لأنظمة التحكم أن تعوض تلقائياً عوامل مثل التقلبات في tải أو تغيرات خصائص المواد الخام، مما يؤدى إلى تهيئةٌ دقيقةٍ لازمة المعلمات العملية دون الحاجة إلى تعديلات يدوية بشكل متكرر.
ملخص أهم أساسات الاختلافات.
اختلاف مبدأ العمل بين آلة الخرطوم حقن الحقن الكهربائيية والنوع الهيدروليكي التقليدي هو أساسًا الاختلاف في المسار التقني بين "الانتقال المباشر + التحكم المغلق" و"الانتقال غير المباشر + التحكم شبه المغلق":
نقل الطاقة: loại الموجود يعمل الكهربائية، يُحدِث ذلك فقدانًا وارتفاعًا ناتجين عن الزيت الهيدروليكي كوسيلة وسيطة، ويؤدي إلى تحويل مباشر للطاقة الكهربائيّة إلى طاقة ميكانيكية، مما يؤدّي إلى زيادة كفاءة النقل وسرعة الاستجابة.
المنطق التحكم: تعمل النوع الموجود على تشكيل التحكم المغلق من خلال الاستجابة المباشرة من قبل المحركات الخارجة، مما يمنع التحكم الدقيق في المواقع، السرعة، والضغط، في حين تعتمد النوع الهيدروليكي على التوازن الهيدروليكي للنظام، ويخضع دقة التحكم لعوامل بيئية.
استخلاص الأداء: يميز اختلاف مبادئ الدفع مزايا الأجهزة الكهربائية في الدقة، استهلاك الطاقة، الصيانة، الامتثال للبيئة، إلخ، بينما يعتمد النوع الهيدروليكي على التكنولوجيا الهيدروليكية المتطورة وسيبقى هناك مزايا في صورة المهمات الثقيلة منخفضة السرعة.
النوع الهيدروليكي التقليدي: بسبب معياره الخاص بالخصائص ذات الحمل الثقيل (يمكن زيت الهيدروليك أن ينقل ضغطًا كبيرًا)، فهو مناسب لإنتاج منتجات ذات حوائط سميكة كبيرة (مثل براميل المواد الكيميائية التي تزيد عن 20 لتراً والأجزاء ذات الأشكال الكبيرة).كلفة المعدات الأولية منخفضة، ولكن التشغيل على المدى الطويل يستهلك طاقة كبيرة والصيانة معقدة.يكون مناسبًا للسيناريوهات التي لا تتطلب دقة عالية (اختلاف سماكة الجدار ≥ 3٪) وبوتيرة إنتاج بطيئة؛
النوع الكهربائي: بناءً على مزايا مبدأه في التحكم الدقيق والاجابة السريعة، فهو مناسب لإنتاج المنتجات ذات الجدران الرقيقة والدقة العالية والمدى الإنتاجي العالي (مثل زجاجات الطبية وزجاجات التعبئة الغذائية وأجزاء السيارات الخفيفة)، ويناسب بشكل خاص المرافق النقاوة (عدم التسرب الفادح) والسيناريوهات المُوفرة للطاقة. ومع أن الاستثمار الأولي مرتفع، إلا أن تكلفة التشغيل على المدى الطويل أقل والكفاءة أعلى.
إطار المبدأ الأساسي للعمل في آلة القذف بالطرد الكهربائي هو نفسه مثل آلة القذف بالطرد الهيدروليكي التقليدية (كلااهما يتبعان العملية الأساسية للقذف بالطرد)، ولكن الفرق الأساسي يكمن في مبدأ النظام الداعم – حيث يعتمد الأول على “محرك سيرفو القيادة المباشرة + التحكم بالتحكم المغلق”، بينما يعتمد الثاني على “محرك نقل الزيت الهيدروليكي + التحكم المتداخل”. وهذا الاختلاف يؤدي إلى تمايز كبير بين الاثنين من حيث كفاءة نقل الطاقة، ودقة التحكم، وسرعة الاستجابة، واستهلاك الطاقة، والصيانة، مما يؤثر في النهاية على مدى ملائمة كل منهما للسيناريوهات التطبيقية: حيث تعتمد الماكينات الهيدروليكية على خصائص الحمل الثقيل للتكيف مع المنتجات ذات الجدران السميكة الكبيرة، بينما أصبحت الماكينات الكهربائية الخيار الرئيسي لإنتاج المنتجات الصحية دقيقة والجيدة المردود العالية بفضل مزاياها الدقيقة والكفؤة.






