

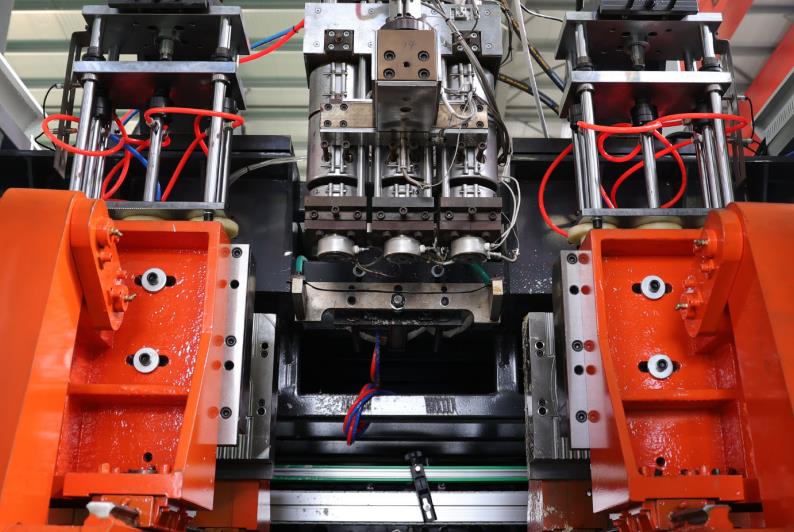
1. คำอธิบายทั่วไปและเป้าหมายหลัก
เครื่องผลิตผนังละลายด้วยการฉีดเป็นเครื่องจักรกลสำคัญในการผลิตผลิตภัณฑ์พลาสติกที่มีช่องดังกล่าวผ่านกระบวนการ "บิลเลต์ละลายด้วยความร้อน - การฉีดด้วยอากาศที่บีบอัด - ผนังที่เย็นและแทงตัว" หลังจากประมวลผลบิลเต็มที่ผ่านระบบแม่พิมพ์ จึงสามารถใช้งานได้อย่างกว้างขวางในการผลิตผลิตภัณฑ์ที่มีช่องใด ๆ ที่จำเป็น เช่น ขวดเครื่องดื่ม กระป๋องเคมี เครื่องยนต์เติมน้ำมัน ขวดบรรจุภัณฑ์ ฯลฯ เป้าหมายหลักคือการชุบเคลือบวัสดุต้นฉบับอิเล็กทริกเพื่อความยืดหยุ่น (เช่น PE, PP, PET, PVC ฯลฯ) เป็นบิลเต็มขนาดเส้นผ่าศูนย์กลางสี่เหลี่ยมผ่านระบบแม่พิมพ์ และใช้ช่องบำบัดของชิ้นบรรจุเพื่อจำกัดรูปร่าง หลังจากกระบวนการฉีดอากาศ กระบอกจะถูกกดเข้าสัมผัสผิวจรดในของชิ้นบรรจุ หลังจากการเย็นตัวและการยึดตัว จะได้ผลิตภัณฑ์ที่มีช่องใด ๆ ที่เป็นผลลัพธ์ตามแบบที่กำหนดขึ้นไว้
ตามวิธีการแทงแบบต่าง ๆ เครื่องผลิตผนังละลายด้วยการฉีดโดยทั่วไปแบ่งเป็นเครื่องผลิตผนังละลายด้วยการฉีดแบบต่อเนื่อง (บิลเต็มขนาดที่ต่อเนื่องด้วยการแทง บำบัดบนชิ้นบรรจุซ้อนที่ระบุ) และเครื่องผลิตผนังละลายด้วยการฉีดแบบไม่ต่อเนื่อง (บิลขนาดปริมาณที่กำหนดอย่างเป็นระบบ ใช้เวลาร่วมกันในการบรรจุผลิตภัณฑ์ 1 ชิ้นหรือกลุ่มผลิตภัณฑ์ 1 กลุ่ม) ประเภทของทั้งสองมีความหมายเชิงกลที่เป็นเอกภพเดียวกัน (เฉพาะความต่างระหว่างการเตรียมบิลและความสมดุลของจรดในชิ้นบรรจุ)
2. ชิ้นบรรจุ
สำหรับการเข้าใจหลักการทำงาน จำเป็นต้องชี้แจงวัตถุประสงค์และองค์ประกอบระบบหลักของเครื่องผลิตผนังละลายด้วยการฉีดเป็นอย่างต่อเนื่อง ดังนี้:
1. ระบบแทง
เป้าหมายหลัก ความร้อนและบำบัดวัสดุต้นฉบับอย่างเหลว และชุบเคลือบบิลล์ความยาวสายท่อโดยการแทง โดยส่วนใหญ่ไปรวมถึง:
ถัง: สดุดจำหน่ายลูกพลาสติกแข็ง ส่วนหนึ่งของถังมีอุปกรณ์ทำให้แห้ง (ลบความชื้นจากวัสดุต้นฉบับ ทำให้ลดปัญหาบูบเบอร์ที่เกิดขึ้นในผลิตภัณฑ์);
หัวแทงและหม้อ: ประดิษฐ์ความยืดหยุ่นวัสดุพลาสติกโดยการหมุน หัวแทงติดกับเส้นนำภายในหม้อที่ติดกับอุปกรณ์รักษาระดับอุณหภูมิ ส่วนของหัวแทงจะทำให้กระบอกผ่านการหมุน ตัวของแม้จะต้องมีการทำความร้อน กระบอกจะดูดจัดสัดส่วนของวัสดุต้นฉบับ (ซึ่งมีประเภทยี่ห้อและสีที่แตกต่างกัน) จนสามารถกระบอกสะดวกได้อย่างลงตัว;
ค็อกไลน์ (กังหัน) และแม่พิมพ์: บิลเต็มที่ที่ปนเปื้อนด้วยแนวนอนผ่านพื้นที่กว้างของแม่พิมพ์ โดยปราศจากการรวมกัน (เครื่องผลิตผนังละลายด้วยการฉีดแบบต่อเนื่อง) หรือจะแทนกับการบำบัดในชิ้นบรรจุแต่ละช่อง (เครื่องผลิตผนังละลายด้วยการฉีดแบบไม่ต่อเนื่อง)
2. ระบบปิดชิ้นพิมพ์
ฟังก์ชันหลักคือการยึดผืนชิ้นนั้น, การสร้างช่องผลิต, และการร่วมมือกับการเย็น, ซึ่งรวมถึง:
เครื่องขึ้นรูป: ประกอบด้วยเครื่องขึ้นรูปด้านซ้ายและด้านขวา มีช่องภายในที่ตรงกับรูปร่างของผลิตภัณฑ์ (รวมถึงรายละเอียดเช่นลวดและลาย) และช่องน้ำเย็นและร่องระเหยบนเครื่องขึ้นรูป
ใช้รูปแบบดังนี้: "1. อุปกรณ์ปิดกล่อง: ขับเคลื่อนด้วยเครื่องยนต์ไฮดรอลิกหรือเซิร์บโมเตอร์ ช่วยให้กล่องปิดและเปิดได้อย่างรวดเร็ว และแรงปิดต้องเพียงพอที่จะป้องกันแผ่นไม้ไม่ให้ไหลออกจากช่องแยกของกล่องขณะเติมอากาศ;
อุปกรณ์ติดแผ่นไม้: ตั้งอยู่ที่ด้านล่างของกล่องและติดแผ่นไม้ลงด้านล่าง ทำให้กล่องมีช่องปิดเมื่อปิด ป้องกันการไหลออกในพื้นที่ที่ปิด
3. ระบบฉีดพลาสติก
บุคคลหลักของเครื่องนี้คือการฉีดอากาศเข้าไปในยางดัดและทิ้งให้ติดแผ่นพิมพ์ ซึ่งรวมถึง 2 บุคคลใหญ่คือ
เจาะปาก/ปากฉีด: ใช้ถูกนำเข้าสู่ส่วนในของชิ้นสำเร็จรูปจากด้านบนหรือด้านล่างของช่องแผ่นแม่พิมพ์ โดยเป็นช่องส่งอากาศที่ดินเหนียว
เครื่องปรับอากาศและเครื่องปรับความเข้ม: ป้อนอากาศที่มีความดันที่คงที่ (ช่วงความดัน 0.2-1.0MPa ซึ่งจะปรับตามขนาดและความหนาของผลิตภัณฑ์) และเครื่องปรับความเข้มจะให้ความดันที่สม่ำเสมอในระหว่างกระบวนการดึงอากาศเพื่อป้องกันการหักตัวของผลิตภัณฑ์
4. ระบบทำความเย็น
หน้าที่หลักของเครื่องนี้คือทำความเย็นและเข้าสู่สภาวะแข็งแรงของบล็อกพลาสติกที่ถูกฉีดขึ้นอย่างรวดเร็ว โดยประกอบด้วย:
ช่องน้ำเย็นสำหรับเครื่องแกะพิมพ์: นำมาใส่รอบช่องเครื่องแกะพิมพ์ นำเย็น (อุณหภูมิของน้ำควบคุมอยู่ที่ 15-30 ℃) ซึ่งจะนำความร้อนจากแผ่นเงินไปผ่านการแลกเปลี่ยนความร้อน
เครื่องอำนวยความสะดวกระบายความร้อนด้วยอากาศ (บางรุ่น): สำหรับสินค้าที่ผนังบางหรือมีช่องซับซ้อน ใช้ระบายความร้อนด้วยอากาศเพื่อเร่งความชื้นผิวและเพิ่มประสิทธิภาพการผลิต
5. ระบบควบคุม
ส่วนประกอบหลักคือการจัดการช่วงการเคลื่อนไหวของระบบต่างๆ และควบคุมสมมติฐานของกระบวนการอย่างแม่นยำ ส่วนใหญ่รวมถึง:
ระบบควบคุมอุณหภูมิ: การควบคุมตามช่วงของอุณหภูมิในแท่งพิมพ์อัดและหัวมอฟล์ (ปรับตามประเภทธุรกิจพลาสติก เช่น อุณหภูมิการผลิต PE อยู่ระหว่าง 150-220 ℃ อุณหภูมิการผลิต PET อยู่ระหว่าง 260-280 ℃)
ระบบควบคุมการเคลื่อนไหว: ปรับความเร็วของสปริงยาง ปรับความเร็วการปิดตัวหัวมอฟล์ ปรับความดันอัดปรับเวลาและค่าอื่น ๆ ผ่าน PLC หรือคอมพิวเตอร์อุตสาหกรรมเพื่อประเมินการทำงานที่มีความละเอียดของแต่ละลิงค์
ระบบควบคุมความหนา (รุ่นระดับสูง): โดยปรับความระหว่างหัวมอฟล์และแท่งสปริงผ่านตัวเครื่องยนต์เซอร์โวมอเตอร์ จะควบคุมความหนาของส่วนต่างๆ ของแท่งอัดได้ในขณะที่กำลังดำเนินการ สามารถเพิ่มความแข็งแรงของผลิตภัณฑ์และลดการใช้วัสดุได้
Ⅲ. ระบบการทำงานครบวงจร (นำเครื่องอัดบล็อกย้อนกลับแบบต่อเนื่องเป็นตัวอย่าง)
วิธีการทำงานของเครื่องอัดบล็อกย้อนกลับแบบต่อเนื่องเป็นกระบวนการวนซ้ำของการจัดการการเคลื่อนไหวของระบบต่างๆ โดยสามารถแบ่งระบบเพื่อให้ครบวงจรออกเป็น 5 ขั้นตอนสำคัญ ที่ซ้ำกันขึ้นมาเป็นวงกลมเพื่อผลิตปริมาณมากได้ ดังนี้
1. การเตรียมวัสดุต้นทางและการผสมพลาสติกโดยการอัด
ขั้นตอนที่ 1: เพิ่มเม็ดส่วนผสมพลาสติกที่แห้ง (เช่น HDPE สำหรับถังเคมี และ PET สำหรับขวดเครื่องดื่ม) ลงในถังควบคุม ฤทธิ์ดาวเคราะห์เข้าไปผ่านช่องว่างระหว่างหม้อและสปริง
ขั้นตอนที่ 2: หม้อควบคุมความร้อนแบ่งเป็นสัดส่วน (เพิ่มอุณหภูมิขึ้นเรื่อยๆ เริ่มจากสัดส่วนอัดก่อนไปยังสัดส่วนออก สำหรับ HDPE ความร้อนอยู่ในช่วง 120-150 ℃ ในสัดส่วนอัดเมล็ด และ 180-220 ℃ ในสัดส่วนละลาย ขณะที่ความร้อนอยู่ในช่วง 200-230 ℃ ในสัดส่วนออก) เพื่อให้นมจากพลาสติกที่แห้งซึ่งเป็นรูปเม็ดผสมเข้าสู่รูปน้ำยา นอกจากนี้ สปริงทำงานไปตามความเร็วที่คงที่ (โดยทั่วไปอยู่ในช่วง 30-100 รอบต่อนาที) เพื่อกระตุ้นระบายการผสมให้ทั่วถึง โดยการยึดโรยจุดแรงทางการบาดเจ็บตัวกันนั้น ไม่ให้มีเม็ดที่ยังไม่ละลาย
ขั้นตอน 3: เหล็กเกลือที่ไหลผ่านช่องน้ำนูนของแบบกึ่งกลม (annular flow channel) ตามแรงกดจากลูกสูบ โดยจะสร้างชิ้นงานเป็นรูปทรงท่อของเหล็กชุบหล่อ (หักลวง) ที่มีเส้นผ่าศูนย์กลางประมาณ
ขั้นตอน 1: เมื่อความยาวของบิลเล็ตที่ระเบิดจนถึงระดับความสูงของผลิตภัณฑ์ที่จำเป็น (ตรวจจับด้วยเซนเซอร์ฟอโต้และสวิตช์ระยะทาง) ระบบควบคุมจะส่งสัญญาณ และเครื่องรองว่างจะทำให้กล่องหยุดสร้างใบงานล็อคอย่างเร็ว;
ขั้นตอน 2: ในขณะที่กำลังล็อคขวด กล่องจะทิ้งด้านบนและด้านล่างของบิลเล็ตไว้ก่อน: ความจุมอับแนบแนวบนของบิลเล็ตตั้งอยู่ด้านล่างเหนือหัวกล่องเพื่อให้แน่ใจว่าบิลเล็ตปิดด้วยได้กับหัวกล่อง; ในขั้นตอนท้าย ความจุมอับแนบด้างบิลเล็ตจะตัดและยึดขอยืดขอบขวดให้มิดทางและยึดได้กันทุกด้าน;
ขั้นตอน 3: เมื่อกล่องล็อคเสร็จแล้ว ปลายปากกาตัดบรรจุจะแทรกเข้าไปในพื้นที่ปิดเครื่องของบิลเล็ตที่ชั้นบนเป็นการเตรียมความพร้อมสำหรับการฉีดอากาศดินเหนียวต่อไป ในขณะนี้บิลเล็ตถูกปิดอย่างทะลุทุกมุมในพื้นที่หยุดสร้าง;
ขั้นตอน 4: การบล็อว์กล่อง
ขั้นตอน 1: ควบคุมการฉีดอากาศดินเหนียวที่แรงดันตั้งไว้สู่ในบิลเล็ตผ่านปากกาตัด (แรงดันจะปรับตามประเภทของผลิตภัณฑ์: ขวดเครื่องดื่มที่มีผนังบาง
3-0.6MPa, ถังเคมีคุณภาพที่มีผนังหนา
6-1.0MPa) ;
ขั้นตอน 2: แรงดันอากาศดินเหนียวกดลงไปบนผนังในขวด ทำให้ผนังของขวดผลักออกไปทุกทิศทางและยืดตัวตามจังหวะผนังพื้นที่หยุดสร้าง; รูปร่างของขวดถูกย่อยแบบเอาต์จากจอรูปร่างขวด (รวมถึงรูปแบบขอบผนัง ข้อตี หมายเลข และข้อมูลอื่น ๆ) ;
ขั้นตอน 3: ในกระบวนการการขยายข้างขึ้น ในช่องใส่ถ่านของหยุดสร้างจะชักอากาศออกสู่สารกึ่งเหลวและละสียังเหลืออยู่บริเวณกลางขวดเพื่อป้องกันความเสียหายของทางที่ไม่ต้องการอย่างรอยยับ โบล บางบริเวณในผลิตภัณฑ์ ระยะเวลาการซื้อขนาดของผลิตภัณฑ์จะปรับระดับแรงดันอากาศ (ขนาดของขวดที่มีผนังบางรวดเร็วกว่าขนาดของถังที่มีผนังหนา) ;
4. การเย็นและการบังคับรูป
ขั้นตอน 1: หลังจากกระบวนการขยายข้างขึ้นเสร็จสิ้น การระบบเย็นดำเนินต่อไปด้วยการฉีดน้ำเย็นสู่สายระบบน้ำของหยุดสร้าง ชำระความร้อนของบิลเล็ตด้วยการนำความร้อนผ่านกระบวนการการคงร้อนโดยการประสานตัว;
ขั้นตอน 2: ในกระบวนการเย็นของบิลเล็ต อันด์เชนที่เรืองแสงจะจัดวางคู่กันอย่างราบเรียบ ชักแผ่นสายไปจากอันด์เชนที่เหลวชนิดสายสื่อของเปลือกแข็ง และรูปของบิลเล็ตถูกผูกติดอยู่ ในกระบวนการเอาตั้งแต่หลังการเลื่อนหยุดสร้าง จะมีเวลาของการเย็นเป็นตัวปรับที่สำคัญ เหมาะกับความก้าวหน้าของผลิตภัณฑ์และคุณภาพของผู้ผลิต: การเย็นน้อยลงจะนำไปสู่การหักจนอ่อนอายและผิวติดแน่นของผลิตภัณฑ์หลังจากการสร้างกล่อง; การเย็นมากจะยืดเวลาการผลิตและลดความสามารถ; ค่าของเวลาเย็นปกติจะอยู่ใน 3-10 วินาที (ขนาดของขวดที่มีผนังบางจะน้อยลง ขณะที่ขนาดของถังที่มีผนังบางจะยืดไป) ;
ขั้นตอนการถอดและนำผลิตภัณฑ์ออกจากคอนกรีต
ขั้นตอนที่ 1: หลังจากทำความเย็นแล้ว ระบบควบคุมจะส่งสัญญาณ และมอเตอร์เครื่องเปิดคอนกรีตจะดูดเครื่องเปิดคอนกรีตออก
ขั้นตอนที่ 2: เครื่องถอดคอนกรีต (เช่นปุ่มดึง, แผ่นรูปแบบการถอดคอนกรีต หรืออัรรูปมนุษย์) จะดันหรือนำผลิตภัณฑ์ที่เย็นและแข็งตัวออกจากช่องคอนกรีต
ขั้นตอนที่ 3: หลังจากนำผลิตภัณฑ์ออกไปแล้ว จะต้องตัดแต่งคอดยางกึ่งสำเร็จรูปที่ด้านล่างและป้ายกำกับเขี่ย (บางรุ่นประกอบด้วยอุปกรณ์ตัดแต่งออนไลน์ที่สามารถตัดใด ๆ ได้โดยตรงหลังจากถอดคอนกรีต) เพื่อให้ได้ผลิตภัณฑ์ที่สำเร็จ ร่วมมือกันด้วยนี้ หลังจากเปิดคอนกรีต ระบบการปลอกผลกระทบจะยังคงปูผนังบิลล์ใหม่และเข้าสู่รอบการผลิตต่อไป
คุณลักษณะควบคุมสำคัญ (นายทุนสำคัญที่มีผลต่อคุณภาพผลิตภัณฑ์)
การควบคุมคุณภาพการเฟลด์ละลายของประกาย
ความทรงจำ: การเฟลด์ละลายที่ไม่สมดุลอาจกลายเป็นจุดข้อบกพร่องเช่นกลุ่มน้ำค้าง, ความเดือดร้อนของยาง, และความหนาแคนของผนังที่ไม่เท่ากันในผลิตภัณฑ์ ความรุนแรงนี้สามารถควบคุมได้โดยควบคุมอุณหภูมิของแต่ละตอนของบีบอัดวัสดุ, ความเร็วของถังมอเตอร์, และกดหลัง
การควบคุมสูตร: อุณหภูมิที่สูงเกินไปอาจทำให้ยางเสื่อมลง ส่วนที่อุณหภูมิไม่เพียงพออาจทำให้การเฟลด์ละลายไม่เพียงพอ การหมุนที่เร็วเกินไปอาจทำให้เกิดความร้อนเชิงแรงสูง ส่วนที่หมุนช้าเกินไปอาจทำให้เกิดประสิทธิภาพการเฟลด์ละลายต่ำ ต้องมีการจัดเรียงที่แม่นยำโดยอิงจากคุณสมบัติของวัสดุต้นน้ำและความต้องการของผลิตภัณฑ์
การควบคุมความหนาของบิลล์
ความทรงจำ: ความมาตรฐานของความหนาของบิลล์มีความสำคัญต่อความแม่นยำของความหนาของผนังผลิตภัณฑ์ ในรุ่นทั่วไป ควบคุมได้โดยปรับระยะห่างระหว่างหัวดัดและแนวดิ่งกลาง; ในรุ่นมาตรฐานสูงๆ แบบ "ระบบควบคุมความหนาแคนผนังแบบกระจัดกระจาย" ควบคุมได้โดยปรับความห่างกันทางพิเศษโดยใช้มอเตอร์เซอร์โว เพื่อปรับค่าไปในทางลบ ความล้มเหลวของความหนาของบิลล์จากแรงโน้มถ่วงและความบาง ความอยากต้องได้อย่างแม่นยำจากข้อตกลง ความสามารถในการปรับที่แม่นยำมากขึ้นสามารถยืดหยุ่นให้กับการปรับเพิ่มความหนาของส่วนสำคัญ (เช่นแนวเส้นที่รับแรง) และลดความหนาของส่วนที่ไม่สำคัญ แม้ว่าเนื้อหาจะช่วยเพิ่มความแข็งแกร่งและประหยัดวัสดุ
สถานการณ์การใช้งาน: สำหรับผลิตภัณฑ์ที่ใหญ่หรือไม่ซ้ำกัน (เช่น ขดน้ำมันรถ) การควบคุมความหนาแน่นผนังแบบดิจิตอลสามารถเพิ่มความหนาแน่นของส่วนสำคัญ (เช่น จุดทีทึง) และลดความหนาแน่นของส่วนที่ไม่สำคัญได้ ช่วยให้หักทอนความแข็งแรงและประหยัดวัสดุ
3. ควบคุมแรงดันและเวลาเพื่อลดความเค็ม
ใช้แบบนี้อย่างถูกต้อง "1. " ต่อแต่ละรูปและไม่ใช่ตัวอื่นใด
มาตรฐาน: ความดันอัดไอ้ไม่เพียงพออาจทำให้รูปทรงไม่แน่นหนาและผลิตภัณฑ์มีรอยเยื่อใย และการดันที่มันเกินไปอาจทำให้มีความหนาแน่นของผนังที่ละเอียดหรือเกิดรอยรั่วขึ้นในตัวผลิตภัณฑ์
การควบคุมปริมาณ: ความยาวเวลาการอัดไปต้องควบคุมกับเวลาการเย็นให้แน่นถึกว่ารูปทรงเย็นตัวและแข็งตัวในขณะที่มีความดันอยู่ เพื่อหลีกเลี่ยงการปล่อยความดันก่อนครบกำหนดอาจทำให้รูปทรงลดน้อยลงและดูดบิดเบี้ยว
หลักการ: หากอุณหภูมิของน้ำเย็นสูงเกินไป จะทำให้ช่วงเวลาพัฒน์ความเย็นยาวขึ้น และลดความคล่องเครื่องจักร; อุณหภูมิของน้ำต่ำอาจทำให้เกิดการกระจายตัวบนผิวของชิ้นพิมพ์ ซึ่งส่งผลต่อคุณภาพผิวของผลิตภัณฑ์
โลจิกควบคุม: ปรับเวลาเย็นตามความหนาของผลิตภัณฑ์ ปฏิบัติตามวิธีการ "เย็นอย่างช้าๆ" เพื่อป้องกันความเครียดภายในที่เกิดจากความแตกต่างของอุณหภูมิระหว่างบริเวณภายในและภายนอก ซึ่งอาจส่งผลให้เกิดรอยแตกเมื่อใช้งานในภายหลัง
Ⅴ. ความแตกต่างของหลักการทำงานของเครื่องผลิตสินค้าด้วยกระบวนการแรงเฉือนและการบ่มชนิดต่าง ๆ
เครื่อง Blow Molding โดยกระบวนการดัดยางเกลียวอย่างต่อเนื่อง: ระบบดัดยางเกลียวดัดยางเกลียวอย่างต่อเนื่อง และระบบปิดพื้นหลังมือถือใช้โหมด "งานเปลี่ยนผ่านเฟืองอัด" (คือ เมื่อเฟืองหนึ่งปิดเพื่ออัดและเย็นลง เฟืองอีกชุดพร้อมเปิดเพื่อถอดและพร้อมรับส่วนต่อไปของบล็อกสำหรับตัด) ปราศจากความล่าช้าจากการกดเครื่อง และมีอัตราการผลิตที่สูง (เหมาะสำหรับการผลิตจำนวนมากของผลิตภัณฑ์รูปทรงง่าย ๆ เช่น ขวดเครื่องดื่ม และถ้วยน้ำแร่)
คุณสมบัติการทำงาน: ระบบฉีดจะฉีดชิ้นเหล็กตลับออกไปอย่างต่อเนื่อง และระบบปิดตัวแบบร้อยโลหะใช้โหมด "การทำงานถล่มแบบเปลี่ยนขนาดแบบร้อยโลหะหลายชิ้น" (คือ เมื่อตัวร้อยโลหะหนึ่งชิ้นปิดเพื่อให้ปะเกลือและเย็นลง ตัวร้อยโลหะอีกตัวก็เปิดเพื่อถลุงชิ้นเหล็กไว้ และพร้อมที่จะรับชิ้นเหล็กส่วนต่อไป) มีประสิทธิภาพการผลิตที่สูง (เหมาะสำหรับการผลิตจำนวนมากของผลิตภัณฑ์รูปทรงง่ายๆ เช่น ขวดเครื่องดื่ม และกระป๋องน้ำเปล่า)
ประโยชน์หลัก: การฉีดแบบต่อเนื่องและไม่มีสายหยุด, อัตราการผลิตที่สูงต่อหน่วยเวลา, สร้างเครื่องจักรที่มีรูปแบบที่ง่ายกว่า และค่าบำรุงรักษาที่ต่ำ
เครื่องบีบน้ำแรงดันชั้นนอกแบบขนาน: ระบบบีบประกอบด้วยวิธีการ "บีบปริมาณ" ที่ใช้เครื่องยกหรือเครื่องวัดความดันพร้อมการเคลื่อนไหวไปกลับเพื่อบีบท่อสำรองที่มีความยาวและความจุที่ถูกกำหนดอยู่เสมอในแต่ละครั้ง ท่อสำรองจะถูกปิดตัว ใช้แรงอัดในตัวพิมพ์ ประกอบด้วยการยืดตัว การทำความเย็น และการถอดตัวพิมพ์ หลังจากเสร็จสิ้นกิจวัตรหนึ่งครั้ง จะนำกระบวนการบีบถัดไปมาใช้ในการผลิต
คุณสมบัติของหลักการทำงาน: ระบบฉีดขึ้นรูปใช้วิธี "ฉีดขึ้นรูปเชิงปริมาณ" ซึ่งใช้การเคลื่อนที่ถอยรบกวนของแปรงหรือลูกบดเพื่ออัดแม่พิมพ์ให้มีความยาวและความจุที่ตั้งถ่ายในแต่ละครั้ง ต่อมา พื้นผิวแม่พิมพ์จะถูกปิด, สร้างความดัน, ทำความเย็น และถอนออก จากนั้นจะดำเนินการฉีดขึ้นรูปครั้งถัดไป หลังจากเสร็จสิ้นวงการหนึ่ง ระบบจะดำเนินการฉีดขึ้นรูปครั้งต่อไป
ประโยชน์หลัก: การคำนวณปริมาณที่แม่นยำ เหมาะสำหรับผลิตผลิตภัณฑ์ขนาดใหญ่มีผนังหนา หรือรูปทรงซับซ้อน (เช่น ถังน้ำมันรถยนต์ ถังเคมีขนาดใหญ่ และส่วนที่มีรูปร่างไม่นิ่ง) สามารถหลีกเลี่ยงปัญหาความหย่อนตัวจากแรงโน้มถ่วงที่เกิดขึ้นจากความยาวของปริมาตรที่น้อยเกินไปในขณะของการอัดต่อเนื่อง และมีความสม่ำเสมอมาตรฐานในความหนาให้ดีขึ้น
Ⅵ. ความสามารถในการปรับเปลี่ยนให้เหมาะกับสถานการณ์การใช้งานและหลักการทำงานที่เป็นปกติ
ขวดเครื่องดื่ม (วัสดุ PET): ด้วยเครื่องบ่มแบบกระบอกฉีดแบบต่อเนื่อง, ทำให้ได้ผลิตภัณฑ์ที่มีผนังบางและมีความใสสูง, และมีอัตราการผลิตที่สูง, ผ่านการถนอมพลาสติกที่อุณหภูมิสูง (260-280 ℃), ความดันอัดลมต่ำ (0.3-0.5MPa), และการเย็นเร็ว (3-5 วินาที);
ลูกกระผมทางเคมี (วัสดุ HDPE): ด้วยเครื่องบ่มกระบอกฉีดที่มีการหยุดชะงัก, ใช้การฉีดกระบอกบิลต์ที่มีผนังหนา, โดยมีความดันอัดลม
6-0.8MPa และเวลาเย็น 10-20 วินาที, ทำให้ได้ผนังที่หนาและแข็งแรงต่อการสั่นสะเทือน, และมีการกันก๊าซเคมีของผลิตภัณฑ์;
แท้งจุ่มเชื้อเพลิงรถยนต์ (วัสดุสร้างขึ้นจากการสร้างผงหลายชั้น, เช่น PE/ผนังล้วน/PE): ด้วยเครื่องบ่มกระบอกฉีดที่มีการหยุดชะงัก, โครงการการฉีดบิลต์หลายชั้นทำให้เกิดท่อหลายชั้นที่สร้างขึ้นจากปริมาตรของวัสดุที่แตกต่างกันเพื่อรักษาสายลมยาง, ซึ่งถูกฉีดและพักให้เย็นด้วยตัวประกบรูปให้ได้ผลิตภัณฑ์ที่มีคุณสมบัติรักษาความสามารถในการหลีกเลี่ยงก๊าซ;
ขวดบรรจุภัณฑ์ขนาดเล็ก (วัสดุ PP): ด้วยเครื่องบ่มกระบอกฉีดแบบต่อเนื่อง, การถนอมที่มีอุณหภูมิต่ำ (180-200 ℃), ความดันอัดลม
4-0.6MPa, เหมาะสำหรับการผลิตกล่องบรรจุที่มีผนังบางและง่ายในการฉีดออก;
หลักการทำงานของเครื่องบ่มกระบอกฉีดถูกจำแนกเป็นกระบวนการแบบวงจรต่อเนื่องของ"การละลายและการถนอมพลาสติกที่เป็นพลาสติก - การผลิตรูปร่างท่อ - การบ่มลมและการบ่มแบบถูกต้อง - การเย็นและการกลั่นตัว" โดยในส่วนสำคัญคือการเปลี่ยนวัสดุแข็งให้เป็นผลิตภัณฑ์ช่องที่เหมาะสมกับข้อกำหนดการออกแบบผ่านการควบคุมที่เข้มแข็งของระบบหลายประเภท เครื่องหมายสำคัญอยู่ในการควบคุมอย่างถูกต้องสำหรับอุณหภูมิการถนอม, คุณภาพบิลต์, ความดันการบ่ม, และเวลาเย็น โดยเครื่องบ่มกระบอกฉีดประเภทต่าง ๆ (แบบต่อเนื่อง/แบบหยุดชะงัก) ทำการปรับปรุงวิธีการฉีดบิลต์เพื่อตอบสนองความต้องการของความสามารถการผลิตในปริมาณที่แตกต่างกัน, ขนาด, และความซับซ้อนของผลิตภัณฑ์ ประกอบด้วยเครื่องหมายสำคัญเทคโนโลยีที่ใช้ในการผลิตผลิตภัณฑ์พลาสติกช่อง
การเปรียบเทียบหลักการทำงานระหว่างเครื่องบ่มกระบอกฉีดแบบไฟฟ้าและเครื่องบ่มกระบอกฉีดแบบเครื่องยนต์ไฮดรอลิกแบบเดิม
Ⅰ. ความคิดเห็นที่ร่วมกัน: วิธีการทำงานที่สม่ำเสมอ
เฟรมแรงงานหลักของเครื่องบ่มกระบอกฉีดแบบไฟฟ้า (ประเภทที่ใช้พลังงานเต็มรูปแบบ) บ่งบอกข้อกำหนดการทำงานที่เหมือนรูปแบบเครื่องบ่มกระบอกฉีดแบบเครื่องยนต์ไฮดรอลิก (ประเภทที่ใช้เครื่องยนต์) ทั้งสองใช้ล็อกิกที่สมบูรณ์แบบ: ผ่านวงจรที่ต่อเนื่องของ"การละลายนิพพานพลาสติกและการถนอม → การสร้างรูปร่างบิลต์ท่อ → ปิดและยึดตัวแม่พิมพ์ → การอัดลมด้วยอากาศ → การเย็นและการกลั่นตัว → การระบายตัวและการเก็บกลุ่มชิ้น" ผลิตภัณฑ์ช่องจะได้รับการรักษาส่วนหลัก, ได้แก่การถนอมและการฉีด, (การนำอุณหภูมิที่อร่อยและการพันพลาสติกของหม้อใส), การบ่มและการรักษาผ่านอากาศ (การอัดลมอากาศที่พยายามทำให้บิลต์ติดกับแม่พิมพ์), และการเย็นและการกลั่น (การแลกเปลี่ยนความร้อนในช่องน้ำของแม่พิมพ์) ของทั้งสองไม่แตกต่างกันอย่างมาก โดยทั้งสองสามารถใช้สำหรับการผลิตผลิตภัณฑ์พลาสติกช่องทรงรีของวัสดุพลาสติกอิเล็กทรัลที่แตกต่างกันเช่น PE, PP, PET, ฯลฯ
ใช้รูปแบบดังต่อไปนี้: "1. " ในแต่ละแถวไม่มีอะไรอื่น
วัสดุการผลิตเป็นแบบเดียวกัน: ทุกคนใช้ "การฉีดกระบวนการชุบการบีบอัดการระบายความร้อนการถอดครอบ" เป็นหน่วยการผลิตจำนวนมากเพื่อผลิตสินค้าสูงในระบบเครื่องจักร
2. คุณลักษณะหลัก: ระบบกำเนิดไฟฟ้า และกฎการนำเสนอพลังงาน
ความต่างสำคัญระหว่างทั้งสองชนิดอยู่ที่กฎของระบบเครื่องกำเนิดไฟฟ้าของทุกชนิด ทั้งแบบไฟฟ้าใช้ "เครื่องกำเนิดไฟฟ้าโดยเครื่อง Servo" ในขณะที่แบบไฮโดรลิกใช้ "การนำเสนอพลังงานด้วยน้ำมัน" ทำให้เกิดความต่างในพฤติกรรมในการทำงาน ความแม่นยำในการควบคุม ความเร็วในการตอบสนอง และการให้ผลกระทบอื่น ๆ เพื่อเพิ่มประสิทธิภาพในระบบการดำเนินงาน
1. การวิเคราะห์พื้นฐานของหลักการขับเคลื่อน
1.1 เครื่องบีบอัดบล็อกแบบดิจิตอลแบบฮิดรอลิกแบบดั้งเดิม: น้ำมันฮิดรอลิกเป็นกลางกำลัง
หลักการทำงาน: ผ่านการดำเนินการเครื่องสูบน้ำมันด้วยเครื่องยนต์ สามารถเปลี่ยนพลังงานทางเคมีเป็นพลังงานแรงดันของน้ำมันน้ำมัน ต่อมา พื้นที่กระแสหรือแรงดัน และความเร็วของน้ำมันน้ำมันจะถูกควบคุมโดยวาล์วน้ำมัน ซึ่งจะนำส่วนประกอบแรงบิดเช่นปลายสารดินฝุ่น และเครื่องยนต์น้ำมันไปให้เคลื่อนไหว นำไปสู่การดำเนินการเช่น ปิดแบบชิ้นงาน แบบเคลื่อนย้าย และการพ่นด้วยเปลตาล
ทางการนำพลังงาน: มอเตอร์ → ปั๊มไฮดรอลิก → น้ำมันไฮดรอลิก (การขนส่งทางท่อ) → ท่อไฮดรอลิก → ซีลน้ำมัน / มอเตอร์ → ออปเจ็กเตอร์ (มัลด / สปริง / เบียร์เร่ง)
คุณสมบัติสำคัญ: น้ำมันไฮดรอลิกมีความสามารถในการขยายตัวและมีการรั่วไหลของน้ำมัน อัตราเสียกำลัง และอัตราตกความร้อนในขณะที่นำพลังงาน การควบคุมปฏิบัติการขึ้นอยู่กับการคงความสมดุลของระบบไฮดรอลิก และความแม่นยำของการควบคุมถูกแข็งขันหนักด้วยการเปลี่ยนแปลงของความหนืดและอุณหภูมิของน้ำมัน
1.2 เครื่องบำบัดด้วยการปลายยางมุงแบบไฟฟ้า: directly driven by servo motor
ความเชี่ยวชาญ: ใช้เครื่องยนต์เซอร์โวอิสระหลายตัวเป็นแหล่งพลังงานเพื่อขับเคลื่อนออปเจ็กเตอร์แต่ละเครื่องผ่านตัวประกอบการถ่ายโอนอุปทานที่มีความแม่นยำ (กระบอกสปริง, ซันกรีเธอร์, เครื่องกล และระบบ) โดยไม่จำเป็นต้องใช้น้ำมันไฮดรอลิกเป็นสื่อกลาง มีพลังงานไฟฟ้าที่ถูกแปลงเป็นพลังงานเครื่องจักรโดยตรง
ระบบโครงการขนส่งพลัง: โมดูลเครื่องยนต์เซอร์โว → ชิ้นส่วนการนำพลังงาน (เบลล์เกลียว / ระบบสายรัดแบบซิงโครไนซ์) → เครื่องปรับ / เติมแรง (เฟืองตัน / ควบแกน / ท่อส่งแรง)
คุณสมบัติหลัก: โมดูลเครื่องยนต์เซอร์โวสามารถส่งข้อมูลความเร็วและระดับขั้นตอนมาตรฐานไปยังอินเซอร์ (เครื่องรับข้อมูล)ได้อย่างทันท่วงที เปรียบเทียบได้กับการควบคุมแบบปิดสาย (closed loop) การนำแรงไม่เกิดการสูญเสียของกลไกกลางตัว ระบบการนำส่งมีความแม่นยำทางเครื่องจักรสูง ความเร็วในการตอบสนองรวดเร็ว และไม่ได้รับผลกระทบจากปัจจัยด้านสิ่งแวดล้อมเช่น อุณหภูมิ และความหนืด
2. ความแตกต่างของหลักการทำงานของระบบหลักแต่ละระบบ
2.1 ระบบปั้น: การเปรียบเทียบเทคนิคการขับเคลื่อนล้อวน
ประเภทไฮดรอลิกแบบดั้งเดิม: การหมุนของล้อวนถูกขับเคลื่อนโดยมอเตอร์ไฮดรอลิก และความเร็วของมอเตอร์ไฮดรอลิกถูกปรับแต่งโดยควบคุมความเร็วของน้ำมันไฮดรอลิก ด้วยความสามารถในการอัดของน้ำมันไฮดรอลิกและความล่าช้าในการควบคุมไหล ทำให้ความเสถียรของความเร็วของวัสดุอ่อนแย่ลง (ช่วงการสั่นสะเทือน ± 3-5 รอบต่อนาที) ทำให้เกิดการสั่นสะเทือนอย่างมากต่อแรงกดการเผาพลาสติก และผลิตภัณฑ์ที่ไม่สม่ำเสมอ (ความมัวหรือความหนาของผนังแตกต่างกัน ± 3-5%)
ประเภทไฟฟ้า: ชุดเบรคถูกขับเคลื่อนโดยมอเตอร์เซอร์โวที่ใช้สำหรับฉีดแบบละเอียดโดยตรง, และความเร็วของมอเตอร์ถูกควบคุมอย่างระมัดระวังโดยสัญญาณที่กระตุ้น, มีช่วงการเปลี่ยนความเร็ว ≤ ±
1 รอบต่อนาที。ระบบควบคุมแบบปิดเป็นสายของมอเตอร์เซอร์บินสามารถปรับตัวความเปลี่ยนแปรที่เกิดขึ้นในขณะจริง (เช่นการเปลี่ยนแปลงความหนาแน่นของวัตถุต้นสนับสนุน) ได้, ทำให้แรงดันการสกัดพลาสติกที่เป็นเอกภาพ และความผิดเพี้ยนของความหนาที่ไม่สมบูรณ์ในผนังชิ้นงาน ≤ ± 1%, เรียกว่าเหมาะสำหรับการผลิตผลิตภัณฑ์ที่มีผนังบางและความละเอียดสูง。
ประเภทฮีดรอลิกตามแบบดั้งเดิม: การกดทับจะถูกดำเนินการโดยเซนเซอร์ฮีดรอลิก และกำลังทับที่เกิดขึ้นจะได้รับการควบคุมด้วยระบบน้ำมันฮีดรอลิค โดยเนื่องจากความลามทั้งของน้ำมันฮีดรอลิกและค่าการขับเคลื่อนสายพาน จึงมีความเลยทะยานในอัตราการปิดของตัวแท่ง (อัตราการตอบสนองประมาณ 0.5 วินาที) และความแม่นยำของการควบคุมกำลังปิดตัวแท่งต่ำ (ช่วงการปรับ +/- 5-8%) นอกจากนี้ ยังทำให้เกิดปัญหาได้ง่ายเช่น "การทำลายตัวแท่งเนื่องจากปิดตัวแท่งมีแรงมาก" หรือ "การปล่อยโลหะของตัวแท่งเนื่องจากปิดตัวแท่งไม่แน่นพอ" การวางตัวแท่งขึ้นอยู่กับการจำกัดด้วยกำลังอัดแท่ง และความแม่นยำในการวางซ้ำประมาณ +/- 0.5-1มิลลิเมตร
ระบบไฟฟ้า: การยึดดัเนินถูกกระตุ้นด้วย 2-4 สวิทซ์โมเตอร์ผ่านลูกหมายนหรือระบบเกียร์อย่างเชื่อมต่อกัน และกำลังยึดที่มีประสิทธิภาพถูกควบคุมอย่างได้มาตรฐานด้วยแรงบิดของมอเตอร์ (ช่วงความแปรปรวน 1-2%) สามารถให้ข้อมูลภาพถ่ายตำแหน่งทั้งเรื่องของสวิทซ์โมเตอร์ที่สามารถใช้งานได้ผลอย่างแม่นยำเพื่อกำหนดตำแหน่งของชิ้นงานโดยมีความแม่นยำในการทำซ้ำที่
01-0.1 มม. เวลาประสานการปิดเป็นอย่างมากน้อยกว่า
รุ่นน้ำมันเหล็ก: แรงกระตุ้นการกระทำของแหนบควบไอดำเนินด้วยสายคอนแทรคขนาดเล็ก และแรงกดควบออกปรับบังคับด้วยวาล์วน้ำมันเพื่อปรับแรงดันออกของอากาศ ความเร็วสูงของระบบน้ำมันเหล็กทำให้เกิดความล่าช้าของการแลกเปลี่ยนระหว่างความทันสมัยของการปล่อยแหนบและแรงกดควบออก จึงมีความเสี่ยงที่จะส่งผลให้เกิดปัญหาความปลอดภัยด้านการทนแน่นที่ด้านบนของใบชิ้นงาน หรือข้อบกพร่องในช่วงการควบไอ อุณหภูมิของแรงกดควบออกมีค่าระหว่าง ±
05 -
1 วินาที ซึ่งสามารถให้ผลของการปิดชิ้นงานทรงพลังและการยึดที่มีความเรียบร้อย อ่อนโยนอย่างไม่อาจกล่าวถึงภาวะอ่อนตัวจากความเร็วในการปิดของชิ้นงานที่ช้ากว่า
1 มปา (เมกะปาสกาล)
ระบบตลับไฟฟ้า: เครื่องอุปกรณ์ของจำเป็นจะถูกขับเคลื่อนด้วยมอเตอร์เซโรโว และประสิทธิภาพการทำความเย็น (ปริมาณน้ำ, ปริมาณอากาศ, เวลาในการทำความเย็น) สามารถเชื่อมต่อกับกระบวนการผลิตสินค้าด้วยกัน และปรับใช้อัตโนมัติผ่าน PLC ได้ นอกจากนี้ สินค้าที่มีผนังบางสามารถลดความดันการทำความเย็นและลดเวลาในการทำความเย็น สำหรับสินค้าที่มีผนังหนาแตกต่างกันจะเพิ่มความดันการทำความเย็นและเพิ่มเวลาในการทำความเย็น โดยทำให้ได้ผลการทำความเย็นที่แม่นยำและรวดเร็วในการผลิตที่ได้ผล 20–50% เมื่อเทียบกับสินค้าประเภทไฮดรอลิก
2.5 ควบคุมระบบ: การเปรียบเทียบการดำเนินคำสั่งและหลักการคืนความสัมพันธ์
ประเภทไฮโดรลิกแบบดั้งเดิม: ใช้โหมดควบคุมแบบ "PLC + กลุ่มวาล์วไฮโดรลิก", และสัญญาณควบคุมถูกแปลงเป็นการเปลี่ยนแปลงความดันและไหลของน้ำมันผ่านวาล์วไฮโดรลิก, ซึ่งเป็นการควบคุมแบบ "โดยตรง"。เนื่องจากความนิ่งของน้ำมันและความล่าช้าในการส่งสัญญาณ, มีข้อกลางระหว่างการปฏิบัติคำสั่งควบคุม, และเป็นไปไม่ได้ที่จะให้ข้อมูลแบบเรียลไทม์เกี่ยวกับสถานะจริงของเครื่องทำงาน (เช่น ตำแหน่งจริงของชิ้นงานและความเร็วจริงของแผ่นเกลียว), ซึ่งเป็นการควบคุมแบบสายส่งไม่ปิดเต็มที และต้องพึ่งพาอาศัยประสบการณ์ของผู้ควบคุมในการปรับแต่ง
ประเภทไฟฟ้า: การใช้โหมดควบคุม "PC ประชาชน + ควบคุมเซอร์โวหลายแกน", สัญญาณควบคุมจะขับเคลื่อนเซอร์โวมอเตอร์โดยตรง และอินเวอร์เตอร์ของมอเตอร์จะนำความสัมพันธ์ของตำแหน่ง, ความเร็ว, น้ำหนักและข้อมูลอื่น ๆ มาให้ข้อมูลแบบ real-time ซึ่งจะไปรวมเป็นระบบควบคุมแบบปิดสายแบบ "การดำเนินคำสั่งอัปโหลดความคืบเนื่อง" ระบบควบคุมนี้สามารถปรับค่าได้โดยอัตโนมัติเมื่อมีสาเหตุดังต่อไปนี้ เช่น ตกลงความแข็ง (น้ำหนัก) และเปลี่ยนคุณภาพของวัตถุดิบได้อย่างรวดเร็ว พร้อมทั้งทำให้ปรับค่าพารามิเตอร์กระบวนการอย่างตรงจุดโดยไม่ต้องปรับตำแหน่งด้วยมือบ่อย ๆ
Ⅲ. บทสรุปแก่นแท้ของความแตกต่างหลัก
ความแตกต่างระหว่างเครื่องฉีดและบลองแบบไฟฟ้า และเครื่องฉีดและบลองแบบไฮโดรลิกประเภทเก่าโดยทั่วไปอยู่ที่วิธีการทำงานแบบ "ขนส่งตรง+ ควบคุมแบบปิดสาย" และ "ขนส่งผ่านตัวกลาง + ควบคุมแบบประกอบ"
การส่งกำลัง: แบบไฟฟ้าขจัดการสูญเสียและความล่าช้าที่เกิดจากน้ำมันไฮดรอลิกเป็นสื่อกลาง ทำให้เกิดการแปลงพลังงานไฟฟ้าเป็นพลังงานกลโดยตรง ส่งผลให้มีประสิทธิภาพการส่งกำลังสูงขึ้นและตอบสนองเร็วขึ้น
ตรรกะการควบคุม: แบบไฟฟ้าสร้างการควบคุมแบบปิดผ่านการป้อนกลับแบบเรียลไทม์ของมอเตอร์เซอร์โว บรรลุการควบคุมตำแหน่ง ความเร็ว และความดันอย่างแม่นยำ ในขณะที่แบบไฮดรอลิกพึ่งพาสมดุลความดันของระบบไฮดรอลิก และความแม่นยำในการควบคุมถูกจำกัดด้วยปัจจัยสิ่งแวดล้อม
ที่มาของประสิทธิภาพ: ความแตกต่างของหลักการขับเคลื่อนนำไปสู่ข้อได้เปรียบของรุ่นไฟฟ้าในด้านความแม่นยำ การใช้พลังงาน การบำรุงรักษา ความเป็นมิตรต่อสิ่งแวดล้อม เป็นต้น ในขณะที่รุ่นไฮดรอลิกพึ่งพาเทคโนโลยีไฮดรอลิกที่พัฒนาแล้ว และยังคงมีข้อได้เปรียบด้านต้นทุนในสถานการณ์งานหนักความเร็วต่ำ
Ⅳ. ความแตกต่างในการปรับตัวให้เข้ากับการใช้งาน (ตามลักษณะหลักการ)
ประเภทไฮโดรลิกแบบเดิม: เนื่องจากเหตุนี้การใช้ไฮโดรลิกจะส่งต่อแรงที่มีคุณภาพเกิน (น้ำมันไฮโดรลิกสามารถส่งต่อแรงสูง) จึงเหมาะสำหรับการผลิตผลิตภัณฑ์ความหนาแน่น (เช่นถังเพื่อการจัดเก็บสารเคมีที่มีความจุมากกว่า 20 ลิตรและชิ้นส่วนตัวใหญ่ในรูปร่าง) ราคาการประกอบเครื่องจักรในตอนแรกค่อนข้างต่ำ แต่การดำเนินการจนแล้วจนเลยใช้พลังงานสูงและการดูแลมีความซับซ้อน ค่อนข้างเข้ากับสถานการณ์ที่มีค่าความละเอียดต่ำ (ตัวแปรความหนาแน่นอ้างอิง 3% หรือมากกว่านั้น) และอัตราการผลิตช้า
ประเภทไฟฟ้า: ด้วยคุณสมบัติของการควบคุมที่แม่นยำและความเร็วสำหรับการตอบสนอง ค่อนข้างเหมาะสำหรับการผลิตผลิตภัณฑ์ความหนาแน่นน้อย, คุณภาพสูง และอัตราการผลิตมาก (เช่นร่างแท่งและร่างบรรจุภัณฑ์การแพทย์ และส่วนประกอบรถยนต์ที่เบาที่สุด) โดยเฉพาะสถานการณ์ห้องปฏิบัติการที่สะอาด (ความรั่วไหลเป็นศูนย์) และการประหยัดพลังงาน ขณะที่ราคาการลงทุนสูง แต่ค่าการดำเนินธุรกิจในทิศทางยาวนานมีค่าลดลงและความแม่นยำมีมากกว่านั้น
รูปกรอบการทำงานหลักของเครื่องฉีดบลองแบบไฟฟ้าและเครื่องฉีดแบบไฮโดรลิกแบบเก่าเหมือนกัน (ทั้งสองประเภทมุ่งเน้นไปด้านกระบวนการฉีด&บลอง) แต่ความแตกต่างแห่งปรัชญาจำเป็นที่อยู่ในระบบขับเคลื่อน – ประเภทแรกมุ่งเน้นไปทาง "เครื่องยนต์เซอร์โวดำเนินการโดยตรง + ควบคุมแบบปิดสาย" และประเภทที่สองมุ่งเน้นไปทาง "พลังงานนำส่งผ่านน้ำมันไฮดรอลิก + ควบคุมแบบประกอบ" ความแตกต่างที่สำคัญนี้ยังพบอยู่ในด้านความสามารถในการนำพลังงานไปเป็นพลังงาน, ความแม่นยำในการควบคุมความเร็วในการตอบสนอง, ค่าใช้พลังงาน, และการดูแล จุดจบของการนี้ต่อการปรับตัวให้เข้ากับสถานการณ์การใช้งานล้วนมาเกิดจากความแตกต่างระหว่างชนิดของเครื่องจักรนี้: เครื่องฉีดไฮโดรลิกที่มุ่งเน้นไปทางคุณสมบัติของความหนาแน่นที่หนัก (น้ำมันไฮโดรลิกสามารถส่งต่อแรงที่สูง) จึงเหมาะสำหรับการผลิตผลิตภัณฑ์ความหนาแน่นใหญ่ (เช่นถังกำจัดสารเคมีขนาด 20 ลิตรและชิ้นส่วนตัวใหญ่ในรูปร่าง) ส่วนเครื่องฉีดแบบไฟฟ้าเป็นตัวเลือกที่เป็นจำนวนหลักสำหรับผลิตสินค้าที่มีแนวรอยกร่อนและความประณีตที่สูง, และมีอัตราการผลิตสูง (เช่นแท่งและร่างบรรจุภัณฑ์ใช้สำหรับฮาลาล, ภาชนะบรรจุอาหารและส่วนประกอบรถยนต์ที่เบาที่สุด), โดยเฉพาะอย่างยิ่งสถานการณ์ห้องปฏิบัติการที่สะอาด (ความรั่วไหลเป็นศูนย์) และการประหยัดพลังงาน การลงทุนในงบประมาณเท่าที่ใช้ในทิศทางยาวนานก็มีค่าลดลงและความแม่นยำมีมากกว่านั้น






