

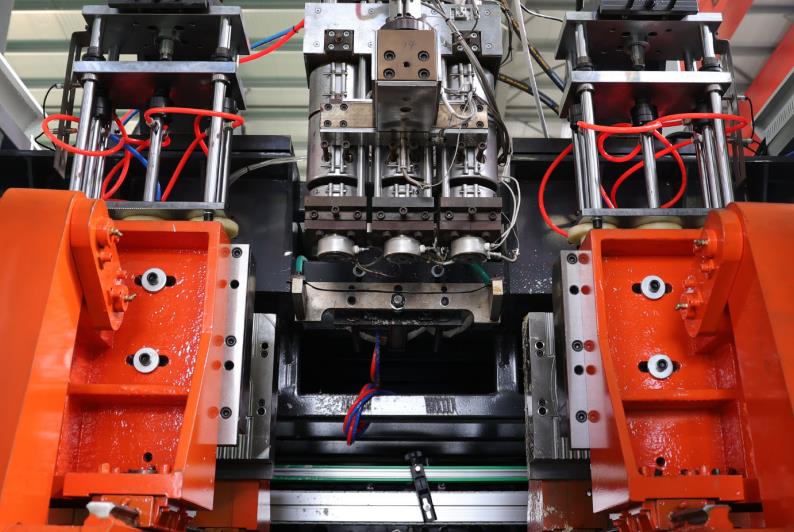
Ⅰ. Definição básica e objetivos principais
A máquina de moldagem por sopro de extrusão é um equipamento central para a produção de produtos plásticos côncavos por meio do processo “carregamento de fio polimerizado – injeção de ar comprimido – resfriamento e formatura do molde”. É amplamente utilizada na produção em grande escala de produtos côncavos, tais como garrafas para bebidas, barris químicos, tanques de combustível automotivo, recipientes de embalagem, etc. O objetivo central é plasmar matérias-primas termoplásticas (tais como PE, PP, PET, PVC, etc.) em fios tubulares contínuos através de um sistema de extrusão, e, em seguida, utilizar a cavidade do molde para restringir a forma. Através do efeito de sopro, os fios são pressionados contra a parede interna do molde, e após o resfriamento e a solidificação, são obtidos produtos côncavos que atendem aos requisitos de projeto.
De acordo com os diferentes métodos de extrusão, as máquinas de moldagem por sopro de extrusão são principalmente divididas em máquinas de moldagem por sopro de extrusão contínua (extrusão contínua do fio, trabalho alternado do molde) e máquinas de moldagem por sopro de extrusão intermitente (extrusão quantitativa do fio, finalização única de um ou um grupo de produtos). O princípio básico dos dois é o mesmo, exceto pelas diferenças na preparação do fio e no ritmo de coordenação do molde.
Ⅱ. Componentes principais (fortemente relacionados com o princípio de funcionamento)
Para entender o princípio de funcionamento, é necessário primeiro esclarecer os componentes e suas funções principais da máquina de moldagem por sopro de extrusão:
1. Extrusion system
A função principal é fundir e plastificar matérias-primas de plástico sólidas e extrusar continuamente porcas tubulares, incluindo principalmente:
Tamper (talheta): armazena partículas de plástico sólido, parcialmente equipado com um dispositivo de secagem (remoção da humidade das matérias-primas para evitar bolhas no produto);
Parafuso e tambor: o componente central da plastificação de materiais plásticos, com uma argola de aquecimento (controle de temperatura segmentado) no exterior do tambor. O parafuso empurra a matéria-prima através da rotação, e, com aquecimento, a matéria-prima gradualmente se funde das partículas sólidas em um estado de fluxo viscoso uniforme;
Cabeça de molde (cabeça da máquina): a molécula fundida é extruída através de um canal de fluxo circular para formar uma porca tubular contínua. A cabeça do molde está equipada com um rolo central e um esboço, e a uniformidade do espessamento da porca pode ser controlada ajustando a distância entre os dois.
2. Mold closing system
Use EXATAMENTE este formato: "1. " por linha, nada mais.
Moldo: composto de meios partes laterais, com uma cavidade interna que é coerente com a forma do produto (incluindo detalhes como fios e padrões), e um canal de água de resfriamento e uma fenda de exaustão no molde;
Mecanismo de fechamento do molde: acionado por motores hidráulicos ou servo, ele consegue o rápido fechamento e abertura do molde, e a força de fechamento precisa ser grande o suficiente para evitar que a peca saia do espaço do molde durante a enrijecimento;
Dispositivo de fixação da peca: situado na parte inferior do molde, ele fixa a parte inferior da peca para formar uma cavidade selada quando fechado, fornecendo um espaço fechado para o posterior enrijecimento;
3. Blow molding system
A função principal é injetar ar comprimido na peca e impulsioná-lo para grudar no molde, incluindo principalmente o seguinte:
Agulha/bujão de sopro: geralmente inserido no interior da peca da parte superior ou inferior do molde, é um canal de injeção para ar comprimido;
Compressor de ar e dispositivo de estabilização: fornece ar comprimido com pressão estável (intervalo de pressão de 0,2 a 1,0MPa, ajustado de acordo com o tamanho e espessura do produto), e o dispositivo de estabilização garante a pressão uniforme durante o processo de enrijecimento, para evitar a deformação do produto;
4. Cooling system
A função principal é resfriar e solidificar rapidamente a peca de termoplástico inflada, incluindo principalmente o seguinte:
Canal de água de resfriamento do molde: construído em torno da cavidade do molde, é enchido com água de refrigeração (temperatura da água controlada a 15-30 ℃), que retira o calor da peca através de troca de calor;
Dispositivo de resfriamento aeróbio auxiliar (alguns modelos): para produtos de parede fina ou cavidades complexas, é utilizado resfriamento aéreo para acelerar o resfriamento da superfície e melhorar a eficiência de produção;
5. Control system
A função principal é coordenar as ações de vários sistemas e controlar precisamente parâmetros de processo, incluindo principalmente:
Sistema de controle da temperatura: controle segmentado da temperatura de aquecimento do tambor de material e da cabeça do molde (ajustado de acordo com o tipo de plástico, como temperatura de processamento de PE de 150-220 ℃, temperatura de processamento de PET de 260-280 ℃);
Sistema de controle de ações: controle a velocidade da rosca, a velocidade de fechamento do molde, a pressão e o tempo de injeção, o tempo de resfriamento e outros parâmetros através de PLC ou de um computador industrial para garantir o funcionamento coordenado de cada elo.
Sistema de controle de espessura da parede (modelo de alta gama): ajustando a diferença entre a cabeça do matriz e o rolo do núcleo através de um motor servo, a espessura da parede de diferentes partes da peça é controlada em tempo real, melhorando a resistência do produto e a utilização do material.
Ⅲ. Fluxo de trabalho completo (tomando como exemplo a máquina de injeção a frio e malhação contínua)
O processo de trabalho de uma máquina de injecção a frio e malhação é um ciclo contínuo de ações coordenadas de vários sistemas, e o processo completo pode ser dividido em 5 passos principais, que se repetem em um loop para alcançar a produção em massa:
1. Preparação de matéria-prima e extrusão de plástico
Etapa 1: adicione as partículas de plástico sólidas secas (como HDPE para caixas químicas e PET para garrafas de bebidas) à bandeja, e as matérias-primas entram no espaço entre o parafuso e a tambor através da bandeja;
Etapa 2: o tambor de matéria-prima é aquecido em seções (incrementando gradualmente a temperatura da seção de alimentação para a seção de descarga, como 120-150 °C na seção de alimentação, 180-220 °C na seção de fusão e 200-230 °C na seção de descarga) para gradually amolecer e derreter as partículas de plástico. Simultaneamente, o parafuso gira a uma velocidade constante (geralmente 30-100r/min) para promover uniformemente a plasticização das matérias-primas através da força de frição, evitando a ocorrência de partículas não derretidas;
Etapa 3: o plástico fundido é continuamente extrudado através do canal de fluxo anelar do matriz sob a pressão de empuxo do parafuso, formando um barril tubular vazio (o diâmetro do barril é geralmente 1,2-1,5 vezes o diâmetro máximo do produto, a espessura da parede é 2-5 vezes a espessura da parede do produto e o espaço de inflação é reservado). O barril é suspenso verticalmente abaixo do matriz.
2. Fechamento da matriz e posicionamento do barril
Etapa 1: quando a comprimento do barril extrudado atinge a altura do produto exigida (detectada por sensores fotoelétricos ou switches de deslocamento), o sistema de controle envia um sinal, e o mecanismo de fechamento da matriz aciona as duas metades esquerda e direita da matriz para que fecham rapidamente;
Etapa 2: durante o processo de fechamento da matriz, primeiro fixe o topo e o fundo do barril: o ponto de fixação superior está localizado abaixo da cabeça da matriz para garantir que o barril esteja hermeticamente fechado com a cabeça da matriz; o ponto de fixação inferior transça e fecha o barril, formando uma cavidade em forma de tubo com extremidades fechadas;
Etapa 3: depois que a matriz é fechada, a agulha de sopro é rapidamente inserida na área hermética no topo do barril para preparar para a subsequente injeção de ar comprimido. Neste momento, o barril está completamente confinado dentro da cavidade da matriz.
3. Blow molding
Etapa 1: inje o ar comprimido a uma pressão definida no interior do barril através de uma agulha de sopro (a pressão é ajustada de acordo com o tipo de produto: garrafas de bebidas de parede fina 0,3-0,6 MPa, caixas químicas de parede espessa 0,6-1,0 MPa);
Passo 1: A pressão do ar comprimido atua na parede interna do garfo, empurrando o garfo termoplástico para se expandir em todas as direções e gradualmente adaptar-se à parede interna da cavidade do molde. A forma do garfo é completamente replicada pela cavidade do molde (incluindo padrões de superfície, roscas, marcas e outros detalhes);
Passo 2: Durante o processo de injeção de ar, a fenda de escape na cavidade do molde descarrega o ar entre o garfo e o molde para evitar defeitos como amassados, bolhas ou padrões inexistentes na superfície do produto resultantes da resíduo de ar. O tempo de injeção é normalmente de 1 a 5 segundos (ajustado de acordo com o espessamento da parede do produto);
4. Resfriamento e modelagem
Passo 1: Após a conclusão da injeção de ar, o sistema de resfriamento continua a fornecer água de resfriamento ao canal de água do molde, dissipando rapidamente o calor do garfo por condução térmica;
Passo 2: Durante o processo de resfriamento do garfo, as cadeias moleculares se organizam gradualmente de uma maneira regular, transformando-se de um estado viscoso em um estado sólido, e seu formato é fixado. O tempo de resfriamento é um parâmetro chave que afeta a eficiência de produção e a qualidade do produto: o resfriamento insuficiente pode levar à deformação e à aderência superficial do produto após a demoldagem; O resfriamento excessivo pode prolongar o ciclo de produção e reduzir a eficiência. O tempo de resfriamento habitual é de 3 a 10 segundos (os produtos de paredes finas têm menor tempo, os de paredes espessas têm maior tempo);
Passo 3: Alguns modelos de alto nível adotarão uma estratégia de “resfriamento gradativo” durante a etapa de resfriamento, resfriando rapidamente a superfície do produto primeiro e, em seguida, resfriando lentamente o interior para evitar estresse interno causado por excesso de diferença de temperatura entre o interior e o exterior do produto;
5. Demoldagem e remoção do produto
Passo 1: Após a conclusão do resfriamento, o sistema de controle envia um sinal e o mecanismo de fechamento do molde move o molde para abrir;
Passo 2: O mecanismo de demoldagem (como um pino ejector, um modelo de demoldagem ou um braço robótico) empurra ou remove o produto resfriado e solidificado da cavidade do molde;
Passo 3: Após a remoção do produto, é necessário manualmente ou automaticamente cortar o brilho de fixação na parte inferior e a marca da agulha de sopro na parte superior (alguns modelos estão equipados com dispositivos de corte online, que podem ser cortados diretamente após a demoldagem) para obter o produto final; Ao mesmo tempo, após a abertura do molde, o sistema de extrusão continua a extrudir novos garfos e entra no próximo ciclo de produção.
Ⅳ. Pontos-chave de controle (princípios fundamentais que afetam a qualidade do produto)
1. Controlo de qualidade da plasticização da preform
Princípio: A falta de plasticização pode levar a defeitos como bolhas, partículas não derretidas e espessuras irregulares da parede do produto. Este problema pode ser resolvido controlando a temperatura de cada seção da bobina de matérias-primas, a velocidade do parafuso e a pressão negativa;
Logica de controle: A temperatura excessiva pode levar à deterioração do plástico, enquanto uma temperatura insuficiente pode resultar em insuficiente plasticização; Uma velocidade excessiva do parafuso pode provocar uma alta geração de calor de cisalhamento, enquanto uma velocidade muito baixa pode resultar em baixa eficiência de plasticização. É necessário uma correspondência precisa baseada nas características das matérias-primas e nas exigências do produto;
2. Controle da espessura da parede do bastão
Princípio: A uniformidade da espessura da parede do bastão determina diretamente a precisão final da espessura da parede do produto. Modelos comuns conseguem controlar estaticamente ajustando a distância entre a cabeça do matriz e o rolo do núcleo; Modelos de alta qualidade adotam um “sistema de controle dinâmico da espessura da parede”, que ajusta a distância em tempo real por meio de motores servo para compensar os problemas de espessura superior e inferior causados pelo efeito de inclinação do bastão;
Cenário de aplicação: Para produtos grandes ou irregulares (como tanques de combustível de automóveis), o controle dinâmico da espessura da parede pode aumentar a espessura das partes críticas (como pontos de pressão) e reduzir a espessura das partes não críticas, garantindo a resistência e economizando materiais;
3. Controle da pressão e do tempo de injeção
Princípio: Uma pressão insuficiente de injeção pode fazer com que o bastão não aderisse completamente à cavidade do molde, resultando em uma forma incompleta do produto e desenhos estragados na superfície;
Logica de controle: O tempo de injeção precisa ser ajustado com o tempo de refrigeração para garantir que o bastão se resfriie e solidifique sob pressão, evitando a liberação prematura da pressão, o que pode causar o produto a se mover e se deformar;
4. Controle da temperatura e do tempo de resfriamento
Princípio: Se a temperatura da água de resfriamento for demasiado alta, prolongará o tempo de resfriamento e reduzirá a eficiência da produção; Uma temperatura da água muito baixa pode causar condensação na superfície do molde, afetando a qualidade da superfície do produto;
Logica de controle: É necessário ajustar o tempo de resfriamento de acordo com a espessura do produto. Produtos de parede espessa podem adotar um método de resfriamento gradativo para evitar tensões internas causadas por uma diferença excessiva de temperatura entre o interior e o exterior, que podem levar à rachadura durante o uso subsequente do produto..
V. As diferenças nos princípios de funcionamento de diferentes tipos de máquinas de moldagem por moagem
1. Continuous Máquina de moldagem por sopro e extrusão: A Zhangjiagang Apollo Machinery Co., Ltd. (Grup WANPLAS), localizada na cidade de Zhangjiagang, que fica convenientemente próxima à maior cidade da China, Shanghai. Nossa empresa ocupa uma área de
Características do princípio de funcionamento: O sistema de extrusão extrui continuamente a matéria-prima, e o sistema de fechamento do molde adota um modo de "trabalho alternado de dois moldes" (ou seja, quando um molde é fechado para inchação e refrigeração, o outro molde é aberto para desenformação e pronto para receber a próxima seção da matéria-prima), com alta eficiência de produção (adequado para a produção em massa de produtos de formato simples, como garrafas de bebidas e baldes de água mineral).
Vantagens principais: extrusão contínua e ininterrupta de pré-formas, alta produção por unidade de tempo, estrutura de equipamento relativamente simples e baixos custos de manutenção.
2. Intermittent Máquina de moldagem por sopro e extrusão: A Zhangjiagang Apollo Machinery Co., Ltd. (Grup WANPLAS), localizada na cidade de Zhangjiagang, que fica convenientemente próxima à maior cidade da China, Shanghai. Nossa empresa ocupa uma área de
Características do princípio de funcionamento: O sistema de extrusão adota um método de "extrusão quantitativa", que utiliza o movimento alternado de um pistão ou parafuso para extruir uma extensão e volume fixos de matéria-prima cada vez. Em seguida, o molde é fechado, incha, resfriado e desmoldado. Após a conclusão de um ciclo, é realizada a próxima extrusão;
Vantagem principal: quantificação precisa do parison, adequada para produzir produtos de grande tamanho, de paredes espessas ou de formas complexas (como tanques para combustível de automóveis, grandes tambores químicos e peças vazadas irregulares), podendo evitar o problema da descrença gravitacional causada pela longitude excessiva do parison durante a extrusão contínua e apresentar maior uniformidade no espessamento das paredes.
VI. Adaptabilidade a cenários de aplicação típicos e princípios de funcionamento
Garrafa de bebidas (material PET): Utilizando uma máquina de blow molding de extrusão contínua, consegue se produzir de paredes finas, altamente transparentes e com alta rendibilidade através de plastificação a alta temperatura (260-280 ℃), de baixa pressão de inflação (0,3-0,5MPa) e de resfriamento rápido (3-5 segundos);
Tanque químico (material de HDPE): usando uma máquina de moldagem por sopro intermitente de extrusão contínua para extruir quantitativamente paletes de parede espessas, com uma pressão de injeção de 0,6-0,8 MPa e um tempo de resfriamento de 10-20 segundos, garantindo espessura de parede uniforme, resistência ao impacto e resistência à corrosão química do produto;
Tanque de combustível para automóveis (material co-extrudido multilicenciado, como PE/camada de barreira/PE): usando uma máquina de moldagem por sopro intermitente multilicenciada, vários sistemas de extrusão extram simultaneamente preformas de diferentes materiais para formar bloco de tubo composto multilicenciado, que são soprados e resfriados por moldes para obter a função de barreira de combustível;
Garrafas de embalagem pequenas (material PP): usando uma máquina de moldagem por sopro contínua de extrusão, plastificação flexível a baixa temperatura (180-200℃), pressão de sopro de 0,4-0,6 MPa, adequada para produzir recipientes de embalagem de parede fina e facilmente extrudáveis.
O princípio de funcionamento da máquina de moldagem por sopro de extrusão é essencialmente um processo de ciclo contínuo de "melhoramento e plasticização do termoplástico – formação do tubo de palete – injeção e modelagem de ar comprimido – resfriamento e solidificação". O centro é transformar matérias-primas sólidas em produtos retos que atendem aos requisitos de projeto através do controle coordenado de vários sistemas. O segredo reside no controle preciso da temperatura de plasticização, da qualidade da palete, da pressão de sopro e do tempo de resfriamento. Os diferentes tipos de máquinas de moldagem por sopro de extrusão (contínua/intermitente) adaptam o método de extrusão da palete para atender às necessidades de diferentes volumes de produção, tamanhos e complexidade dos produtos. Elas são os equipamentos técnicos principais para a produção industrial de produtos plásticos retos.
Comparação dos princípios de funcionamento entre a máquina de extrusão por sopro elétrica e a máquina de extrusão por sopro hidráulica tradicional.
Ⅰ. Core commonality: Consistent basic workflow
A estrutura do princípio de funcionamento da máquina de extrusão por sopro elétrica (tipo completamente elétrico) é exatamente a mesma da máquina de extrusão por sopro hidráulica tradicional (tipo hidráulico), ambas seguindo a lógica essencial da extrusão por sopro: através do ciclo contínuo de "melhoramento e plastificação de plásticos → extrusão de rolo tubular → fecho do molde e fixação → injeção de ar comprimido → frio e solidificação → demoldagem e separação da peça", produtos internos são formados. Os objetivos centrais, os princípios de plastificação e extrusão (aquecimento e corte na plastificação do cilindro roscado), os princípios de sopro e modelagem (impulsão de ar comprimido para que o rolo fique aderido ao molde) e os princípios de frio e solidificação (intercâmbio de calor no canal de água do molde) dos dois não são fundamentalmente diferentes, e todos são aplicáveis à produção de produtos internos em vários plásticos termoplásticos, como PE, PP, PET, etc.
As principais semelhanças podem ser resumidas da seguinte forma:
O princípio de plasticização é coerente: partículas de plástico sólidas são transformadas em um estado fluido viscoelástico uniforme através do aquecimento segmentado do barril de material e da rotação e cisalhamento do parafuso;
Lógica de moldagem consistente: ambos se baseiam na cavidade do molde para limitar a forma e utiliza-se injeção de ar comprimido para alcançar a ligação do botão ao molde;
O processo de circulação é consistente: todos utilizam a chamada "extrusão, moldagem, sopro, resfriamento, desmoldagem" como a unidade básica de circulação para produzir em série produtos perfurados.
Ⅱ. Core Differences: Sistém de acionamento. and Power Transmission Principle
A principal diferença entre os dois tipos reside nos princípios diferentes do sistema de acionamento de força – o tipo eletrico é baseado em "motor servo de acionamento direto", enquanto o tipo hidráulico tradicional é baseado na "transmissão de força por óleo hidráulico". Essa diferença leva diretamente a uma diferença significativa no princípio de funcionamento, na precisão de controle, na velocidade de resposta e em outros aspectos-chave de cada sistema de execução.
1. Comparação dos principais princípios direccionais
1.1 Máquina tradicional de moldagem por injeção hidráulica: óleo hidráulico como meio de energia
Princípio de acionamento: ao acionar a bomba hidráulica com um motor, a energia mecânica é convertida em energia de pressão do óleo hidráulico. Em seguida, a direção de fluxo, a pressão e a taxa de fluxo do óleo hidráulico são controladas por válvulas hidráulicas, o que faz com que os componentes atuadores, como cilindros de óleo e motores hidráulicos, se movam, o que aciona ações como fechamento do molde, extrusão e sopro por agulha.
Caminho de transmissão de energia: motor → bomba hidráulica → óleo hidráulico (transporte por tubulação) → válvula hidráulica → cilindro de óleo/motor → atuador (molde/perfil/agulha de sopro).
Características principais: o óleo hidráulico tem compressibilidade e há perdas de pressão, perdas de calor e vazamentos durante a transmissão de energia; o controle de ação depende do equilíbrio de pressão do sistema hidráulico e a precisão de controle é fortemente influenciada pelas mudanças na viscosidade e temperatura do óleo.
1.2 Máquina de blown molding por extrusão elétrica: directly driven by servo motor
Princípio de acionamento: vários servomotores independentes são usados como fontes de energia para acionar diretamente cada atuador por meio de componentes de transmissão mecânica de precisão (esferas de parafuso, correias sincronizadas, engrenagens e carris), sem a necessidade de óleo hidráulico como meio intermediário. A energia elétrica é diretamente convertida em energia mecânica.
Caminho de transmissão de energia: motor servo → componente de transmissão de precisão (esfera de parafuso/correia sincronizada) → atuador (molde/perfil/agulha de sopro).
Funcção principal: o motor servo pode obter feedback de posição e velocidade em tempo real através de um encoder, formando um controle de loop fechado; a transmissão de energia não apresenta perdas no meio intermediário, possui precisão mecânica de transmissão elevada, velocidade de resposta rápida e não é afetada por fatores ambientais como temperatura e viscosidade.
2. Diferenças nos princípios de funcionamento de cada sistema principal
2.1 Sistema de extrusão.: Comparison of Screw Drive Principles
Tipo hidráulico tradicional: a rotação do parafuso é acionada por um motor hidráulico e a velocidade do motor hidráulico é ajustada controlando a taxa de fluxo do óleo hidráulico. Devido à compressibilidade do óleo hidráulico e ao atraso no controle de fluxo, a estabilidade da velocidade do parafuso é baixa (intervalo de flutuação de ± 3-5 r/min), resultando em flutuações significativas na pressão de plastificação e insuficiência de consistência na qualidade do fusel (desvio do espessamento da parede de ± 3-5%).
Tipo elétrico: o parafuso é acionado diretamente por um motor servo de extrusão dedicado e a velocidade do motor é controlada com precisão por sinais de pulso, com um intervalo de flutuação de velocidade de ≤ ± 0,1 r/min. O controle de loop fechado dos motores servo pode compensar as alterações de carga em tempo real (como flutuações na viscosidade da matéria-prima), garantindo uma pressão de plastificação uniforme e um desvio do espessamento da parede do fusel de ≤ ± 1%, especialmente adequado para a produção de produtos de parede fina e de alta precisão.
2.2 Sistema de fixação: Comparison of Mold Drive and Pressure Control Principles
Tipo hidráulico tradicional: a ação de travamento é acionada por um cilindro hidráulico e a força de travamento é obtida através da regulação da pressão do sistema hidráulico. Devido à compressibilidade do óleo hidráulico e à resistência das tubulações, há um atraso na velocidade de fechamento da matriz (tempo de resposta > 0,5 segundos) e a precisão do controle da força de fechamento da matriz é baixa (intervalo de flutuação de ± 5-8%), o que pode facilmente levar a problemas como "danos à matriz causados por um fechamento da matriz muito apertado" ou "surtos da matriz causados por um fechamento da matriz muito solto"; a posicionamento da matriz se baseia em um limite mecânico, com uma precisão de posicionamento repetido de ± 0,5-1 mm.
Tipo elétrico: a ação de travamento é acionada de forma sincronizada por 2 a 4 motores servo através de parafusos de esferas ou trilhos, e a força de travamento é controlada com precisão pelo torque do motor (intervalo de flutuação de ± 1-2%). A feedback de posição em tempo real do motor servo pode atingir uma posição de posicionamento precisa da matriz, com uma precisão de posicionamento repetida de ± 0,01-0,1 mm; o tempo de resposta ao fechamento é inferior a 0,1 segundos, o que permite a fechamento da matriz em alta velocidade e um travamento suave, evitando o encolhimento sob gravidade causado pela lenta taxa de fechamento da matriz do fusel.
2.3 Sistema de Inflação: Comparação dos Principios de Movimentação da Agulha de Prancha e Controle da Pressão
Tipo hidráulico tradicional: A ação de elevação da agulha de prancheta é movimentada por um pequeno cilindro hidráulico, e a pressão de inflação é ajustada por uma válvula hidráulica para regular a pressão de saída do ar comprimido. Devido ao retardamento da resposta do sistema hidráulico, a sincronização entre o momento da inserção da agulha e a pressão de inflação é ruim, o que pode facilmente levar a uma má vedação na parte superior do botão ou a uma inflação irregular; A faixa de variação da pressão de inflação é de ±0,05 a 0,1MPa.
Tipo elétrico: A agulha de prancheta é acionada por um motor servo dedicado, e a posição e a velocidade de inserção podem ser programadas e controladas com precisão. O erro de sincronização com as ações de fechamento da matriz e de extrusão é inferior a 0,05 segundos; A pressão de inflação é alimentada em tempo real por meio de sensores de pressão eletrônicos e corrigida de forma precisa pelo PLC, com uma faixa de variação de ±0,01 a 0,03MPa, garantindo uma inflação uniforme do botão, padrões de superfície claros e espessura da parede consistente do produto.
2.4 Sistema de resfriamento: Comparison of Auxiliary Drive Principles
Tipo hidráulico tradicional: Equipamentos auxiliares, como bombas de arrefecimento e ventoinhas, são geralmente acionados por motores assíncronos comuns com velocidade fixa. O volume de água de refrigeração e de ar não podem ser ajustados dinamicamente de acordo com o espessura e o ritmo de produção do produto, resultando em baixo eficiência de refrigeração e ciclos de produção prolongados (especialmente para produtos de parede espessa).
Tipo elétrico: Os equipamentos auxiliares são acionados por um motor servo de frequência variável, e os parâmetros de refrigeração (volume de água, volume de ar, tempo de refrigeração) podem ser ligados ao processo de produção do produto e otimizados automaticamente através do PLC. Por exemplo, produtos de parede fina podem reduzir a intensidade de refrigeração e reduzir o tempo de refrigeração, ao passo que produtos de parede espessa podem aumentar a intensidade de refrigeração e prolongar o tempo de refrigeração, realizando uma refrigeração precisa e reduzindo o ciclo de produção em 20-50% em relação aos produtos hidráulicos.
2.5 Sistema de controlo: Comparação dos princípios de execução das instruções e de feedback
Tipo hidráulico tradicional: adota o modo de controle de "PLC + grupo de válvulas hidráulicas", e o sinal de controle é convertido em alterações de pressão/fluxo do óleo através da válvula hidráulica, o que pertence ao controle indireto. Devido à compressibilidade e ao atraso de transmissão do óleo, há um atraso na execução das instruções de controle, e não é possível fornecer feedback em tempo real sobre o estado atual do atuador (como a posição real da matriz e a velocidade real do parafuso), o que pertence ao controle de circuito semi-fechado e depende de experiência manual para a regulagem.
Tipo elétrico: adotando o modo de controle de "PC industrial + controlador servo de vários eixos", o sinal de controle aciona diretamente o motor servo e o encoder do motor fornece feedback em tempo real sobre posição, velocidade, torque e outros dados, formando um controle totalmente fechado de "correção de feedback de execução do comando". O sistema de controle pode compensar automaticamente fatores como flutuações de carga e alterações nas características da matéria prima, alcançando a otimização precisa dos parâmetros do processo sem necessidade de ajustes manuais frequentes.
Ⅲ. Resumo da essência das diferenças fundamentais
A diferença no princípio de funcionamento entre a máquina de extrusão por sopro hidráulica e o tipo hidráulico tradicional é essencialmente a diferença na rota técnica entre "transmissão direta + controle fechado" e "transmissão indireta + controle de circuito semi-fechado":
Transmissão de energia: o tipo elétrico elimina a perda e o atraso causados pelo óleo hidráulico como meio intermediário, conseguindo a conversão direta de energia elétrica em energia mecânica, resultando em uma eficiência de transmissão mais alta e uma resposta mais rápida;
Logica de controle: o tipo elétrico forma o controle fechado através do feedback em tempo real dos motores servo, alcançando o controle preciso da posição, velocidade e pressão, enquanto o tipo hidráulico se baseia no equilíbrio de pressão do sistema hidráulico e a precisão de controle é limitada por fatores ambientais;
Derivação de desempenho: a diferença no princípio de acionamento leva diretamente à vantagem dos modelos elétricos em termos de precisão, consumo de energia, manutenção, amigabilidade ambiental, etc., ao passo que os modelos hidráulicos se baseiam na tecnologia hidráulica madura e ainda apresentam vantagens de custo em cenários para carga pesada e baixa velocidade.
Ⅳ. Diferenças na adaptabilidade à aplicação (com base nas características de princípio)
Tipo hidráulico tradicional: devido à sua característica de grande carga (o óleo hidráulico pode transmitir grande pressão), é adequado à produção de produtos de parede grossa (tais como barris químicos acima de 20 litros e peças conformadas grandes). O custo inicial do equipamento é baixo, mas a operação a longo prazo consome energia elevada e a manutenção é complexa. É adequado a cenários que exigem baixa precisão (desvio de espessura da parede ≥ 3%) e ritmo de produção lento;
Tipo elétrico: com base nas vantagens de princípio da precisão de controle e resposta rápida, é adequado à produção de produtos de paredes finas, de alta precisão e alto rendimento (tais como frascos médicos, embrulhos para alimentos e componentes automotivos leves), especialmente adequado para cenários com oficinas limpas (sem vazamento) e de economia de energia. Embora o investimento inicial seja elevado, o custo de operação a longo prazo é menor e a eficiência é maior.
A estrutura do princípio de funcionamento da máquina de extrusão por sopro elétrica é a mesma da máquina de extrusão por sopro hidráulica tradicional (ambos seguem o processo básico de extrusão por sopro), mas a diferença fundamental está no princípio do sistema de acionamento – o primeiro se baseia em "motor servo de acionamento direto + controle fechado", enquanto o segundo se baseia em "transmissão de poder por óleo hidráulico + controle de circuito semi-fechado". Essa diferença leva a uma diferenciação significativa entre os dois em termos de eficiência de transmissão de energia, precisão de controle, velocidade de resposta, consumo de energia e manutenção, afetando, no fim, sua adaptabilidade aos cenários de aplicação: os modelos hidráulicos se baseiam nas características de carga pesada para se adaptar a produtos de parede grossa, enquanto os modelos elétricos se tornaram a escolha dominante para a produção de produtos em forma oca de alta qualidade, precisão e alto rendimento devido às suas vantagens precisas e eficientes.






