

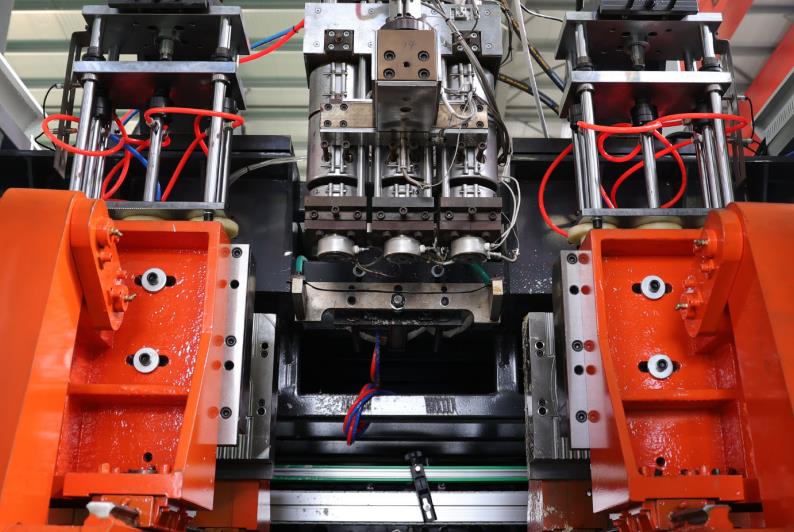
Ⅰ. Temel Tanım ve Temel Amaçlar
Ekstrüzyon blower makinesi, "ergimekte olan katı polimer ham maddesi – sıkıştırmalı hava kabartma – kalıplama soğutma ve şekillendirme" sürecinin sonucunda boş plastik ürünler üretmek için temel bir ekipmandır. Spora, saz ve motor tuzu, araba yakıt deposu, paketleme kapları ve benzeri diğer boş ürünlerin büyük ölçekli üretiminde yaygın olarak kullanılır. Temel hedef, termoplastik ham madde (örneğin PE, PP, PET, PVC vb.)'yi bir ekstrüzyon sisteminin aracılığıyla sürekli tüplü tünekler haline getirmek ve ardından kalıbın boşluğunun yardımıyla şekli sınırlamaktır. Kabartma etkisiyle, tünekler kalıbın iç duvarına karşı sıkışır ve soğutma ve katılaşma sonrasında tasarım gereklerine uygun boş ürünler elde edilir.
Farklı ekstrüzyon yöntemlerine göre, ekstrüzyon blower makineleri temel olarak ekstrüzyonlu ekstrüzyonlu blower makineleri (tünek sürekli ekstrüzyon, kalıbın değişken çalışması) ve aralıklı ekstrüzyonlu blower makineleri (tünek sayısal ekstrüzyon, bir veya bir grup ürünün tek tek tamamlanması) olarak ayrılır. İki makinenin temel prensibi, tünek hazırlama ve kalıbın koordinasyon ritmi açısından farklılıklar dışında aynıdır.
Ⅱ. Temel bileşenler (çalışma prensibine güçlü bir şekilde bağlıdır)
Çalışma prensibini anlamak için, en başta ekstrüzyonlu blower makinesinin temel fonksiyonel bileşenlerini ve işlevlerini açıklamak gerekir:
1. Extrusion system
Temel işlev, katı plastik ham maddeleri ergitmek ve plastikleştirmek ve tünek şeklinde devamlı tünekler ekstrude etmek, kendisi içerir:
Konveyör: katı plastik parçacıkları depolamak, az miktarda dehidratizasyon aleti ile donatılmıştır (ürünlerde balon oluşumunu önlemek için ham maddeden su kaldırır).
Mili ve boru: Plastik plastikleştirmenin temel bileşeni, borunun dışında bir ısıringi (segmentli ısı kontrolü) vardır. Mili ham maddeyi dönüş yardımıyla sürdürür ve ısıtma sayesinde ham madde katı parçacılardan birbirine geçen homojen viskoz bir akış durumuna geçer.11. Kalıp kapısı (makine kafası): Sıvılaşmış polimer, çemberli akış kanalı aracılığıyla bir devamlı tünek haline getirilmek üzere ekstrüze edilir. Kalıp kafası bir çekirdek çubuğu ve bir die ile donatılmıştır ve tünekin duvar kalınlığı homojenliği, iki arasında boşluk ayarlamak suretiyle kontrol edilebilir.
Temel işlev, tüneki sıkıştırmak, şekillendirme boşluğunu sağlamak ve soğutma ile işbirliği yapmaktır, kendisi içerir:
2. Mold closing system
Ana işlev; tahta bloğu sıkıştırarak kalıb için bir boşluk sağlayarak soğutmaya yardımcı olmaktır. Bunlar başlıca şunları içerir:
Kalıp: Sol ve sağ yarı kalıplardan oluşur ve içerisinde ürünün şekline uygun bir boşluk vardır (nişler ve desenler dahil). Kalıbın içersinde soğutma su kanalı ve atık çukuru vardır;
Kalıp kapanma mekanizması: Hidrolik veya servomotorlar tarafından kullanılır, kalıbın hızlı bir şekilde kapatılmasını ve açılmasını sağlar ve kapanma kuvveti, bilyenin kalıbın farkından aşan aşamada dışarı kaçmasını önlemek için yeterlidir;
Bilye sıkıştırma aleti: Kalıbın alt kısmında yer alır, kapalı olduğunda bilyenin altında bir kapalı boşluk oluşturur ve sonrasında inflasyona izin verir;
3. Blow molding system
Temel işlev, bilyeye basınçlandırılmış hava enjekte etme ve onu kalıba sıkıştırmaya yönelttir, bunlar arasında şu özellikler bulunur:
Fırlatma iğnesi/torba: Genellikle kalıbın üst kısmından veya alt kısmından bilyenin içine yerleştirilir ve basınçlı hava iletim kanalını oluşturur;
Hava kompresörü ve sabitleme cihazı: Sabit basınçla (basınç aralığı 0,2-1,0 MPa, ürünün boyutuna ve kalınlığına göre ayarlanır) basınçlı hava sağlar ve sabitleme cihazı, inflasyon sürecinde ürünün bozulmasını önlemek için eşit basınç sağlar;
4. Cooling system
Temel işlev, inflattılan termoplastik bilyeyi hızla soğutmak ve katılaştırmaktır, bunlar arasında şu özellikler bulunur:
Kalıbın boşluğunun etrafında inşa edilen soğutma su kanalı, bilyenin ısısını soğutma ile giderir (su sıcaklığı 15-30 ℃'de kontrol edilir);
Hava soğutma yardımcı cihazı (bazı modeller): İnce duvarlı ürünler veya karmaşık boşluklar için, kalıbanın yüzeyini hızlı bir şekilde soğutmak ve üretim verimliliğini artırmak için hava soğutması kullanılır;
5. Control system
Temel işlev, çeşitli sistemlerin işlemlerini koordinasyonu sağlayarak prosesteki parametreleri doğru bir şekilde kontrol etmektir, bunlar arasında şu özellikler bulunur:
Sıcaklık kontrol sistemi: Plastik tipine göre (örneğin, PE işlem sıcaklığı 150-220 ℃, PET işlem sıcaklığı 260-280 ℃) malzeme tartı ve kalıbın üst kısmının ısıtma sıcaklığını segmentel olarak kontrol eder;
Eylem kontrol sistemi: PLC veya endüstriyel bilgisayara aracılığıyla, tipten kalıba, bilyeye, kalıbın kapanma hızına, inflasyon basıncı ve süresine, soğutma süresine ve diğer parametrelere erişerek her bağlantının uyumlu çalışmasını sağlar.
Duvar kalınlığı kontrol sistemi (üst düzey model): Die kapağı ile çekirdek çubuğu arasındaki boşluğu servo motor vasıtasıyla ayarlayarak, bilgenin farklı bölgelerinin duvar kalınlığını gerçek zamanlı olarak kontrol eder ve ürün dayanıklılığını ve malzeme kullanımını artırır.
Ⅲ. Tam iş akışı (devamlı extrüzyon üflemeli pres makinesi örnek olarak):
Bir extrüzyon üflemeli pres makinesinin işlem süreci, çeşitli sistemlerin koordineli hareketlerinin sürekli döngüsü olup, ürün üretimini gerçekleştirmek için tekrarlanan 5 temel adımla ayrılabilir:
1. Malzemenin hazırlanması ve plastize edilmesi:
Adım 1: Küp esterlerin (kimyasal damgalara yönelik HDPE ve içecek şişelerine yönelik PET) kuru bir halde bulunan partiküllerini kapaya koyun ve bu malzemeler kafa ve sele sütun arasına gelen hopper tarafından girer;
Adım 2: Malzeme sele sütunu bölümlere ayrılıp (torbaya girişi olan bölümden patlama dönemi olan bölüme olan sıcaklık kat sayısı yavaşça artırılır: 120–150 ℃, 180–220 ℃ ve 200–230 ℃), plastik parçaların yavaşça yumuşaması ve erimesi sağlanır. Aynı zamanda, kaideler sabit bir hızda (genellikle 30-100 r/min) döndüğünden, malzemelerin şiddetli karışımı önlenerek kuvvetle malzemelerin plastize edilmesi sağlanır ve erimemiş partiküllerin oluşmasını önlenir;
Adım 3: Malzeme kaide esaslı ekstrüzyon kanalında, kaideyi çektiren parça tarafından çok yüksek bir basınç altında, boş boğumlu bir tabaka halini alır. (tabakanın çapı ürünün maksimum çapının 1,2–1,5 katı arasındadır, duvar kalınlığı ürünün duvarlık kalınlığının 2-5 katı arasındadır ve şişirme toleransı ayrılmıştır.) Tabaka yukarıdan lokomotifle birlikte aşağıya doğru yerleştirilmiştir.
Kalıbın kapatılması ve bilgenin konumlandırılması:
Adım 1: Ekstrude edilmiş tabakanın uzunluğu ürünün gerektiği yüksekliğe ulaştığında (fotoelektrik sensörler ve yola alma anahtarları tarafından algılandığında), kontrol sistemi bir sinyal gönderir ve kalıp kapanma sistemi, kalıbın sol ve sağ yanlarını hızla kapatır.
Adım 2: Kalıbın kapatılması sürecinde, önce bilgenin üst ve alt kısmının sabitlenmesi: üst sabitleme noktası kalıbın başına yerleştirilerek kalıbın başıyla bilgenin iyi olarak tamamen kapanmasını sağlar; alt sabitleme noktası bilgenin kesilmesi ve kapanmasında görev alır.
Adım 3: Kalıbın kapatıldığı zaman, bilgenin ufalaması için, özel bir şişiren ipliğe gergin bir şekilde parmağın içine yerleştirilir. Bu sırada, bilge tamamen kalıbın boşluğunda sıkışık bir halde bulunur.
3. Blow molding
Adım 1: Dövme gövdesinin içeriğine özel bir basınç ile kompresör hava verilmesi (basınç, ürün türüne göre ayarlanır: ince duvarlı içecek şişeleri için 0,3–0,6 MPa, kalın duvarlı kimyasal silindirler için 0,6–1,0 MPa);
2. Adım: Kompresöre basıncı, billetin iç duvarına uygulandığında, termoplastik billeti tüm yönlerde genişler ve kurutma form iç duvarına yumuşaktır. Billetin şekli tamamen form deliğinde (yani, yüzey desenleri, konikler, işaretler ve diğer detaylar dahil) yeniden yaratılır;
3. İnisasyon sürecinde, form deliğinin çıkış yuvası, ürünün yüzeyinde hava boşluğu, çukur, kabarcık ya da açık desen nedenleri gibi sorunlar çıkmasını önlemek için billetin ve form arasında bulunan havayı dışarı atar. İnisasyon süresi genellikle 1-5 saniyedir (ürünün duvar kalınlığına bağlı olarak ayarlanır).
4. Soğutma ve şekillendirme
1. İnisasyon tamamlandıktan sonra, soğutma sistemi, form suyu kanalı yoluyla soğutma suyunu sürekli olarak sağlar ve billetin ısı bağışı yoluyla hızla yayılır;
2. Billetin soğutma sırasında, moleküler zincirler düzenli bir şekilde dizilir, yumuşak bir halden katı bir hale dönüşür ve şekli korunur. Soğutma süresi, üretim verimliliği ve ürün kalitesini etkileyen önemli bir parametredir: yetersiz soğutma, demoldajdan sonra ürünün deformasyonu ve yüzey yapışkanlığını doğurabilir; aşırı soğutma, üretim döngüsünü uzatır ve verimi düşürür. Normalde soğutma süresi 3-10 saniyedir (ince duvarlı ürünler daha kısa, kalın duvarlı ürünler daha uzun sürer).
3. Üst düzey modeller, soğutma aşamasında “düzensiz soğutma” stratejisini benimseyerek, ürünün yüzeyini önce hızla soğutur ve iç kısımları yavaş yavaş soğutarak ürünün iç ve dışının arasında fazla ısı farkından kaynaklanan iç çaprazlama stresini önlerler.
5. Demoldaj ve ürün çıkartma
1. Soğutma tamamlandıktan sonra, denetim sistemi bir sinyal gönderir ve form kapanma mekanizması formu açar;
2. Demoldaj mekanizması (örneğin, bir indükleyici çubuğu, demoldaj şablonu veya robot kolu) soğutulmuş ve katılaşmış ürünü form deliğinden itip çıkartır;
3. Ürün alınması sonrasında, otomatik olarak veya manuel olarak aşağıdaki klem cıvıtı ve yukarıdaki inşaat iğnesi işareti düzenlenir (bazı modeller online düzenleme cihazları ile donatılmıştır, bu nedenle demoldaj sonrasında doğrudan düzenlenebilir) ve ürünün sonuç ürünü elde edilir; Aynı zamanda, form açıldıktan sonra, ekstrüzyon sistemi yeni billetler üretir ve sonraki üretim döngüsüne girer.
Bunu BURADA KOPYALAYIN: "1. Çeviri>)" şeklinde olmalıdır, başka bir şey olmamalıdır.
1. Preform plastifikasyonunun kalite kontrolü
İlke: Bir seviyede olmayan plastikleştirme, ürünlerde kabarcıklar, erimemiş parçacıklar ve dengesiz duvar kalınlığı gibi kusurlara neden olabilir. Bu, malzeme tüpünün her bölümünün sıcaklığı, tornavidasın hızı ve geri basıncını kontrol ederek sağlanabilir;
Kontrol mantığı: Fazla sıcaklık, plastik bozulmasına yol açabilirken, yetersiz sıcaklık, yeterli plastikleştirmeyi engelleyebilir; Fazla tornavidas hızı, yüksek kesme ısı üretebilirken, çok yavaş hız, yetersiz plastikleştirme üretimidir. Raw malzemelerin özelliklerine ve ürün gereksinimlerine bağlı olarak doğru eşleştirme gerekir.
Bardak duvar kalınlığının kontrolü
İlke: Bardak duvar kalınlığının birliği, ürünün son duvar kalınlığı doğruluğunu doğrudan belirler. Normal modeller, matkap başlığı ile çekirdek çubuk aralığını ayarlamakla statik kontrol sağlar; Yüksek teknoloji modeller “davul duvar kalınlığı kontrol sistemi”ni uygularken, billetin yerçekimi sarkmasını önlemek için, matkap aralığını servo motorları aracılığıyla gerçek zamanlı olarak ayarlar. Bildiğimiz gibi, yerçekimi sarkması, kirli kalınlık ve yüksek kalınlıktaki katman kusurları olabilir.
Uygulama senaryosu: Büyük veya düzensiz şekildeki ürünler için (örneğin, araba yakıt tankları), dinamik duvar kalınlığı kontrolü, kritik alanlar (örneğin, stres noktaları) için duvar kalınlığını artırır ve kritik olmayan alanların duvar kalınlığını azaltır ve gücü ve malzemeleri tasarruflu bir şekilde sağlar.
3. İnhalasyon basıncı ve zaman kontrolü
İlke: Yeterli inşalasyon basıncı olmadan billet, kalıba tam olarak oturmayabilir ve ürün biçiminin tamamlanmamasına ve yüzey desenlerinin kararmasına neden olabilir; Eğer basınç çok yüksekse, ürünün kalın duvar kalınlığı veya hatta delinmesine neden olabilir;
Kontrol mantığı: İnşalasyon zamanı, billetin basınç altındaki durumda soğuması ve sertleşmesine izin vermek için, kalıbın yüzey kalitesini etkileyebilecek su sıcaklığının yeterli olup olmadığına göre ayarlanmalıdır.
4. Soğutma sıcaklığı ve zaman kontrolü
İlke: Soğutma suyunun sıcaklığı çok yüksekse, soğutma süresi uzar ve üretim verimliliği düşer; Düşük su sıcaklığı, kalıbin yüzeyinde su tozunun oluşmasına neden olabilir ve ürünün yüzey kalitesini etkileyebilir;
Kontrol mantığı: Ürünün kalınlığına göre soğutma süresini ayarlayın. Kalın duvarlı ürünler, ürünün sonraki kullanımında çatlama meydana getirebilecek iç ve dış bölgelerde aşırı sıcaklık farkından kaynaklanan iç mekanik yüklenmeye karşı korunmak için “aşamalı soğutma” yöntemi uygulanabilir.
V. Farklı tip extrüzyon blow molding makinelerinin çalışma prensipleri
1. Continuous extrüzyon dokunmatik ekran makinesi
Çalışma ilkesi özellikleri: Ekstrüzyon sistemi sürekli olarak levhanın ekstrüzyonunu gerçekleştirir ve kalıbın kapanma sistemi "çift kalıp değişen çalışma" modunu (yani, bir kalıbın şişirme ve soğutma için kapatılırken, diğer kalıp boşaltma ve sonraki parison bölümü almak için hazırdır) kullanarak yüksek üretim verimliliğine sahiptir (poşetli ürünler vb. gibi basit şekilli ürünlerin masal üretimi için uygundur).
Kerne avantajları: Preformların sürekli ve kesintisiz ekstrüzyonu, her birim zaman içindeki yüksek üretim verimliliği, genel olarak basit ekipman yapısı ve düşük bakım masraflarıdır.
2. Intermittent extrüzyon dokunmatik ekran makinesi
Çalışma ilkesi özellikleri: Ekstrüzyon sistemi bir "kademe ekstrüzyon" yöntemini kullanır ve bir piston veya şaftın geri ve ileri hareketini kullanarak her seferinde belirli bir uzunluk ve hacimde bir parison ekstrüdes eder. Daha sonra, kalıp kapatılır, şişirilir, soğutulur ve boşaltılır. Bir döngüyü tamamladıktan sonra, bir sonraki ekstrüzyon gerçekleştirilir;
Kerne avantajı: Parisonun doğru olarak nicelendirilmesi, büyük, kalın duvarlı veya kompleks şekilli ürünler (örneğin, otomobil yakıt tankları, büyük kimyasal bidonlar ve düzensiz boş parça) üretmek için uygundur; devamlı ekstrüzyon sırasında parisonun uzunluğunda neden olan ağırlık düşmesinin sorununu önler ve duvar kalınlığı homojenliğinde daha iyi sağlar.
VI. Tipik uygulama senaryolarına ve çalışma ilkelerine uyumluluk
İçecek şişesi (PET malzemesi): Devamlı ekstrüzyon şişme makinesi kullanılarak, yüksek sıcaklıkta plastikleştirme (260-280 ℃), düşük şişme basıncı (0.3-0.5MPa) ve hızlı soğutma (3-5 saniye) ile ince duvarlı, yüksek kesim kalitesine sahip, yüksek verimli üretim elde edilir;
Kimyasal bidon (HDPE malzemesi): aralıklı ekstrüzyon şişme makinesini kullanarak kalın duvarlı levhanın nicelendirilmesi,
6-0.8MPa şişme basıncı ve 10-20 saniye soğutma süresi ile ürünün birincil duvar kalınlığı, darbe dayanımı ve kimyasal çürüme direncini garanti eder;
Otomobil yakıt tankı (birden fazla katmanlı eş zamanlı ekstrüzyon malzemesi, PE/baraj tabakası/PE gibi): birden fazla ekstrüzyon sistemi kullanılarak, birbirinden farklı malzemeden oluşan levhanın aynı anda ekstrüze edilmesi ile birden fazla katmanlı kompozit boru bloku elde edilir; bu boru şişirilir ve soğutulurken kalıplarla üretilir ve yakıt barriyercilik fonksiyonunu gerçekleştirir;
Küçük paketleme şişeleri (PP malzemesi): Devamlı ekstrüzyon şişme makinesi kullanılarak, düşük sıcaklıkta esnek plastikleştirme (180-200 ℃),
4-0.6MPa şişme basıncı, ince duvarlı ve kolay ekstrüze edilebilen paketleme kabı üretmek için uygundur.
Ⅰ. Core commonality: Consistent basic workflow
Ekstrüzyon şişme makinesinin çalışma prensibi esas olarak "termoplastikler'in ısınma ve plastikleştirme - tüplü parison'un ekstrüzyonu - kompresör havası ile şişirme ve şekillendirme - soğutma ve katılaşma" sürecidir. Kerne, tasarım gereksinimlerine uygun boş ürünlere, çeşitli üretim kapasiteleri, boyutları ve karmaşıklıkları doğrultusunda, çeşitli ekstrüzyon şişme makineleri (devamlı/aralıklı) aracılığıyla levhanın ekstrüzyon yöntemini ayarlayarak ulaşılabilir. Bu makineler, plastik ürünlerin endüstriyel üretiminin temel teknolojik ekipmanlarıdır.
Temel benzerlikler şöyle özetlenebilir:
Plastikleştirme ilkesinde tutarlılık vardır: katmanlı malzeme tüpünün ısıtılması ve vida dönme ve kesme işlemi sayesinde, katı plastik parçaları birleşik akış haline dönüştürülür;
Mühürleme mantığı tutarlıdır: her ikisi de kalıp boşluğuna dayanarak şeklinin sınırlandırılmasıyla ve dikilinin kalıba yapışmasını sağlayan kompresör hava şişirilmesi kullanılır;
Sirkülasyon işlemi tutarlıdır: bütün boş ürünlerin seri üretimi için "kalınlaşma mühürleme ısıtma soğutma demontaj" temel sirkülasyon ünitesi olarak kullanılmaktadır.
Ⅱ. Temel farklılıklar: Güç aktarma sistemi ve güç aktarım ilkesi
İki makinenin temel farkı, güç aktarma sisteminin farklı ilkelerinden gelmektedir – elektrikli tip, "servo motor tarafından direkt hareket" ile, konvansiyonel hidrolik tip ise "hidrolik yağ gücü aktarımı" ile çalışmaktadır. Bu fark, her çalışma sisteminin çalışma ilkesi, kontrol doğruluğu, reaksiyon hızı ve diğer önemli özelliklerinde önemli farklılıklara neden olmaktadır.
1. Comparison of core driving principles
1.1 Klasik hidrolik kalınlaşma mühürleme makinesi: hidrolik yağ güç ortamı olarak kullanılır
Motorlama ilkesi: Hidrolik pompayı bir motor ile hareket ettirerek mekanik enerji, hidrolik yağın basınç enerjisine dönüştürülür. Daha sonra, hidrolik valfler ile hidrolik yağın akış yönü, basıncı ve akış hızı kontrol edilir ve hidrolik motor ve yağ silindirleri gibi aktüatör komponentleri hareket ettirerek kalıbın kapatılması, kalınlaşma ve iğne mühürleme gibi hareketleri sürdürür. Güç aktarım yolunun anahtarı: motor → hidrolik pompa → hidrolik yağ (petrol hattı taşıması) → hidrolik valf → yağ silindiri/motor → aktüatör (kalıp/vida/mühürleme iğnesi).
Ana özellikler: Hidrolik yağ, kompresülebilir bir malzemedir ve güç aktarımında yağ kaçağı, basınç kaybı ve ısı kaybı görülür; İşlem kontrolü, hidrolik sistemin basınç dengesine dayanır ve yağ viskozitesi ve sıcaklığının değişimiyle kontrol doğruluğu büyük ölçüde etkilenir.
1.2 Elektrikli kalınlaşma mühürleme makinesi: servo motor tarafından doğrudan hareket edilir
Motorlama ilkesi: Birden fazla bağımsız servo motor, güç kaynağı olarak kullanılarak, her aktüatörü mükemmel mekanik iletim bileşenleri (bola vida, sinüslu bantlar, dişliler ve reketler) sayesinde, hidrolik yağ gibi bir ara malzeme kullanmadan doğrudan hareket ettirir. Elektrik enerjisi doğrudan mekanik enerjiye dönüştürülür.
İşlem prensibi: Birden fazla bağımsız servo motor, güç kaynakları olarak kullanılır ve her aktüatörü, hidrolik yağ gibi bir araç gerektirmeden, hassas mekanik iletim bileşenleri (top havuçları, sinamikos çemberler, dişli ve rakorlar) yoluyla doğrudan hareket ettirir. Elektrik enerjisi doğrudan mekanik enerjiye dönüştürülür.
Güç iletim yolu: servo motor → hassas iletim bileşeni (topuzlu vida/sesli kemer) → aktüatör (kalıp/vidalar/şişirici iğne).
Ayrıntılı özellik: Servo motor, bir şifreleyici aracılığıyla gerçeğe yakın bir konum ve hız geri bildirimi sağlayabilir ve bir kapalı döngü kontrol sistemi oluşturur; güç iletimi, bir ortam kaybı olmadan, yüksek mekanik iletim doğruluğu, hızlı tepkime hızı ve sıcaklık ve viskozite gibi çevresel faktörlerden etkilenmez.
2. Her temel sistemin çalışma prensibindeki farklılıklar
2.1 Ekstrüzyon sistemi: Comparison of Screw Drive Principles
Temel hidrolik tip: Vida, bir hidrolik motor tarafından döndürülür ve hidrolik motorunun hızı, hidrolik yağın akış hızını kontrol etmek suretiyle ayarlanabilir. Hidrolik yağın kompresibliliği ve akış kontrolünde gecikme nedeniyle, vida hızı sabit değildir (değişkenlik aralığı ± 3 – 5 r/dak), bu nedenle plastifiye basıncının büyük ölçüde değişmesine ve takkadaki kalıpların kalitesi için yeterli birbirini izleme özellikleri olmayabilir (% 3 – 5'lik duvar kalınlığı sapması).
Elektrikli tip: Vidayı özel bir extrüzyon servo motoru doğrudan hareketlendirir ve motor hızını puls sinyalleriyle daima kontrol eder, ve hız değişkenliğinin aralığı ≤ ±
2.2 Sarma sistemi: Comparison of Mold Drive and Pressure Control Principles
1 r/dak'tır. Servo motorların kapalı döngü kontrolü, gerçek zamanlı olarak yük değişimlerini telafi ederek (örneğin hammaddenin viskozitesi değişimleri), plastifiye basıncının ve takkadaki duvar kalınlığı sapmasının % 1'le birlikte uyumlu olmasını sağlar ve ince duvarlı ve yüksek hassasiyetli ürünlerin üretimi için çok uygun hale gelir.
Temel hidrolik tip: Oturma hareketi, bir hidrolik silindir aracılığıyla hareketlendirilir ve oturma kuvveti hidrolik sisteminin basınç düzenlemeleriyle sağlanır. Hidrolik yağın kompresibliliği ve boru hattı direnci nedeniyle, kalıbın kapanma hızında gecikme (0.5 saniye'den fazla) vardır ve kalıbın kapanma kuvveti kontrollerinin doğruluğu düşüktür (değişkenlik aralığı ± 5 – 8%). Bu durum, “fazla sık kalıbın kapanmasından kaynaklanan kalıbın zarar görmesi” veya “fazla gevşek kalıbın kapanmasından kaynaklanan kalıbın geçer” gibi sorunlara neden olabilir; Kalıbın konumlandırılması mekanik sınırlara dayanmaktadır ve tekrarlanan konumlandırma doğruluğu ±
5 – 1 mm'dir.
Elektrikli tip: Oturma hareketi, 2-4 servo motor aracılığıyla topuzlu vida veya dişli raylar yoluyla sinerjik olarak hareketlendirilir ve oturma kuvveti motor torkuyla (değişkenlik aralığı ± 1 – 2%) detaylı olarak kontrol edilebilir. Servo motorunun gerçek zamanlı konum geri bildirimiyle kalıbın doğru konumlandırılması sağlanır, tekrarlanan konumlandırma doğruluğu ±
01 –
2.4 Soğutma sistemi: Comparison of Auxiliary Drive Principles
1 mm'dir; kapanma tepkime süresi
1 saniyenin altında olabilir, bu da ürünün yüksek hızda kapanması ve düzgün bir oturması sağlar, kalıbın kapanma hızının yavaş olması sonucu oluşan ürünün yer çekimi çökmemesi için önlenir.
2.5 Kontrol Sistemi: Komut uygulama ve geri bildirim prensiplerinin karşılaştırılması
Klasik hidrolik tipi: "PLC + hidrolik valf grubu" kontrol modunu benimsiyor ve kontrol sinyali hidrolik valfinin parçası olan yağı basınç/sıcaklık değişimlerine dönüştürülerek "direkt kontrol" sunmaktadır. Yağın kompresizliği ve iletim gecikmesi nedeniyle kontrol komutlarının uygulanmasında gecikme olur ve aktüatörün (örneğin kalıbın gerçek konumu ve vidanın gerçek hızının) gerçek durumunu gerçek zamanlı olarak geri bildirmek imkânsızdır, bu da yarı kapalı döngü kontrol ve ayar için manuel deneyime dayanmakta bulunur.3. Elektrikli tip: "Endüstriyel PC + çok eksenli servo kontrolcü" kontrol modunu benimsiyor, kontrol sinyali doğrudan servo motoru yönlendiriyor ve motor enkoderi konum, hız, tork ve diğer veriler hakkında gerçek zamanlı geri bildirim sağlıyor, böylelikle "komut uygulama geri bildirim düzeltmesi"ni oluşturan tam kapalı döngü bir kontrol elde ediliyor. Kontrol sistemi yük dalgalanmaları ve hammadde özellikleri değişimleri gibi faktörleri otomatik olarak telafi edebileceğinden, sıklıkla manuel ayarlamalara ihtiyaç olmadan prosedür parametrelerini çok yakın bir şekilde optimize edebilir.
Elektrikli tipi: "Endüstriyel PC + çok eksenli servo kontrolcü" kontrol modunu kullanır, kontrol sinyali doğrudan servo motoru çalıştırır, ve motor endekser konum, hız, moment ve diğer verilerle ilgili gerçek zamanlı geri besleme sağlar, bu da "komut uygulama geri bildirim düzeltmesi"nin tam olarak kapalı döngü kontrolden oluşur. Kontrol sistemi yük dalgalanmaları, ham madde özelliklerideki değişiklikler gibi faktörleri otomatik olarak kompensasyon edebilir ve sık manuel ayar yapmaya gerek kalmadan işlem parametrelerini hassas bir şekilde optimize edebilir.
Aşağıdaki formatı kullanın: "1. < / script>" her satır için, başka bir şey yoktur.
2. Elektrikli ekstrüzyon fıstık şekil verme makinesi ile geleneksel hidrolik tipi arasındaki çalışma prensibinin farkı, "direkt aktarım + kapalı zincir kontrol" ve "dolaylı aktarım + yarı kapalı zincir kontrol" arasındaki teknik yol arasındaki farktır:
Güç aktarımı: Elektrikli tip, hidrolik yağı arasında meydana gelen kayıp ve gecikmeyi ortadan kaldırarak, elektrik enerjisinin mekanik enerjiye doğrudan dönüşmesini sağlamakta ve bu sayede daha yüksek bir aktarım verimliliği ve daha hızlı bir cevap sağlanmaktadır;
Kontrol mantığı: Elektrikli tipler, servo motorların gerçek zamanlı geri bildirimi yoluyla kapalı dolaşım kontrolü sağlayarak konum, hız ve basınçta düzenli bir kontrol sağlarken, hidrolik tipler ise hidrolik sistemin basınç dengesi üzerine dayanır ve kontrol doğruluğu çevresel faktörlere bağlıdır;
Performans çıkarma: İletim prensibinin farklılığı doğrudan elektrikli modellerin doğruluğu, enerji tüketimi, bakım, çevre dostluğu vb. yönlerde avantajını yaratırken, hidrolik tipler daha gelişmiş hidrolik teknolojiye güvenerek ağır yük düşük hızlı senaryolarda mali avantaj sağlar;
İV. Uygulama uyarlamalığının farklılıkları (prensip özelliklerine dayalı)
Geleneksel hidrolik tip: Ağır yük özelliklerinin prensibi (hidrolik sıvı büyük bir basıncı iletebilir) bakımından büyük kalın duvarlı ürünler (20L üzerinde kimyasal damgalar ve büyük şekil parçaları) üretmeye uygundur. İlk kurulum maliyeti düşüktür, ancak uzun süreli çalışma yüksek enerji tüketir ve bakımı karmaşıktır. Düşük doğruluk gereksinimleri ve yavaş üretim hızlarıyla uyumlu senaryolar için uygundur;
Elektrikli tipi: Doğrudan kontrol ve yüksek hızlı yanıt prensibine dayanan avantajları nedeniyle ince duvarlı, yüksek doğruluk ve yüksek verimli ürünler (medikal şişeler, gıda ambalaj şişeleri ve hafif otomotiv bileşenleri) üretmeye uygundur, özellikle temiz atölyelere (sızdırmazlık sıfır) ve enerji tasarruflu senaryolara uygun bir seçimdir. İlk yatırım yüksek olurken, uzun dönemli işletme maliyeti daha düşüktür ve verimlilik daha yüksektir.
Elektrikli sıkıştırma blower makinasının temel çalışma mantığı geleneksel hidrolik sıkıştırma blower makinasına benzerdir (her ikisi de sıkıştırma blower başlangıç sürecini takip ederler), ancak temel fark motor sistemi prensibinde yatar: birinci "servo motor direkt sürüş+kapalı dolaşım kontrolü", ikincisi "hidrolik sıvı aktarma gücü+semi kapalı dolaşım kontrolü" üzerine dayanır. Bu fark iki sistemin gücü iletim verimliliği, kontrol doğruluğu, yanıt hızı, enerji tüketimi ve bakım açısından önemli farklılıklara yol açar ve nihayetinde uygulama senaryolarına uyarlanma yeteneklerini etkiler: hidrolik modeller ağır yük özelliklerine güvenerek büyük kalın duvarlı ürünlere uyum sağlamakta iken, elektrikli modeller hassas ve verimli avantajlarına bağlı olarak yüksek kaliteli, yüksek doğruluk ve yüksek verimli dolu ürün üretiminin anahtar seçeneği haline geldi.






