

Ⅰ. Basic Definition and Core Objectives
Máy đúc cuộn chảy và thổi là trang thiết bị thiết yếu để sản xuất các sản phẩm nhựa rỗng thông qua quá trình "chảy cuộn đồng – thổi bằng không khí – nguội và tạo hình gai". Nó được sử dụng rộng rãi trong sản xuất hàng loạt các sản phẩm rỗng như bình chứa đồ uống, thùng chứa hóa chất, ổ cứng xe hơi, hộp chứa đóng gói, v.v. Mục tiêu chính là tiểu hóa vật liệu nguyên liệu thermoplastic (như PE, PP, PET, PVC, v.v.) thành cuộn đồng dạng thông qua hệ thống chảy, sau đó sử dụng khe thấu của mô hình để hạn chế hình dạng. Nhờ hiệu ứng thổi, cuộn đồng được ép sát vào thành trong của mô hình, và sau khi làm nguội và đông lại, được sản xuất các sản phẩm rỗng đáp ứng yêu cầu thiết kế.
Dùng trong KHÔNG phương thức này: "1. " trong mỗi dòng, không có gì khác.
II. Các thành phần chính (có liên quan lớn đến nguyên lý hoạt động)
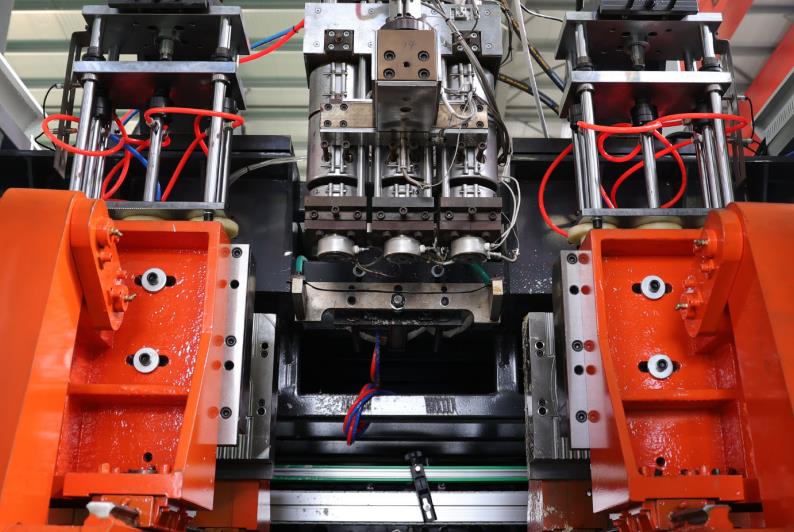
Để hiểu nguyên lý hoạt động, cần phải xác định đầu tiên các bộ phận chức năng chính và chức năng của máy ép phun:
1. Extrusion system
Công năng chính là nấu chảy và làm mềm các nguyên liệu nhựa rắn và thao tác chuyền băng dài dạng ống, chủ yếu bao gồm:
Hopper: chứa các hạt nhựa rắn, được trang bị một thiết bị sấy (để loại bỏ nước từ nguyên liệu để tránh bong tróc trong sản phẩm);
Máy vặn và bình: Là thành phần chính của quy trình biến chất nhựa, có vòng căng nhiệt (kiểm soát nhiệt độ phân khúc) ở bên ngoài bình. Máy vặn đẩy vật liệu nguyên liệu qua quay, và với chức năng căng nhiệt, vật liệu nguyên liệu dần tan thành dạng chảy sền sệt đồng nhất;
Sử dụng định dạng này chính xác: "1. " mỗi dòng, không có gì khác
2. Mold closing system
Nhiệm vụ chính là nắm giữ thanh cốt, tạo một lỗ rỗng để tạo mẫu, và hợp tác với quá trình làm mát, bao gồm chủ yếu:
Nồi khuôn: gồm hai nửa khuôn trái và phải, bên trong có một lỗ tương ứng với hình dạng của sản phẩm (tối thiểu bao gồm các chi tiết như gai và mẫu), và một ống thông nước lạnh và rãnh xả trên khuôn;
Cơ chế khóa mẫu: được điều khiển bằng các động cơ thủy lực hoặc servo, nó làm cho mẫu đóng mở nhanh chóng, và lực khóa phải đủ lớn để ngăn chặn viên mẫu tràn ra từ khe mẫu trong quá trình bơm không khí;
Thiết bị ấn giữ viên mẫu: nằm ở phần dưới của mẫu, nó giữ chặt phần dưới của viên mẫu, tạo thành một hốc kín khi đóng, cung cấp không gian kín cho việc bơm sau đó;
3. Blow molding system
Cái chính là cung cấp không khí áp suất vào viên mẫu và đẩy nó để dính vào mẫu, chủ yếu bao gồm:
Mũi bắn/lòng bằng gió: thường được gắn vào bên trong viên mẫu từ trên hoặc dưới mẫu, nó là ống đường ống cho không khí áp suất;
Máy nén khí và thiết bị ổn định: cung cấp không khí áp suất ổn định (từ 0,2 đến 1,0 MPa, được điều chỉnh tùy theo kích thước và độ dày của sản phẩm) và thiết bị ổn định đảm bảo áp suất đồng đều trong quá trình bơm để tránh biến dạng của sản phẩm;
4. Cooling system
Thế cốt chính là làm mát và kết тнг viên mẫu đã được bơm, chủ yếu bao gồm:
kênh nước làm mát mẫu: được xây dựng xung quanh hốc mẫu, nó được chứa đầy nước làm mát (temperaturу nước được điều chỉnh ở mức 15-30 ℃), nó lấy đi nhiệt từ viên mẫu thông qua trao đổi nhiệt;
Cấu trúc làm mát bằng không khí (một số mẫu): đối với các sản phẩm có vách mỏng hoặc hốc phức tạp, làm mát bằng không khí được sử dụng để tăng tốc độ làm mát bề mặt và nâng cao hiệu quả sản xuất;
5. Control system
Cái chính là điều phối hành động của các hệ thống khác nhau và kiểm soát chính xác các thông số quá trình, chủ yếu bao gồm:
hệ thống điều khiển nhiệt độ: điều khiển phân đoạn nhiệt độ nóng của ống chứa vật liệu và đầu mẫu (điều chỉnh theo loại nhựa, chẳng hạn như nhiệt độ xử lý PE từ 150 đến 220 ℃, nhiệt độ xử lý PET từ 260 đến 280 ℃);
hệ thống điều khiển hành động: kiểm soát tốc độ vít, tốc độ đóng mẫu, áp suất và thời gian bơm, thời gian làm mát và các tham số khác thông qua PLC hoặc máy tính công nghiệp để đảm bảo hoạt động đồng bộ của từng liên kết;
hệ thống kiểm soát độ dày bề mặt (mẫu đẳng cấp cao): bằng cách điều chỉnh khoảng cách giữa đầu die và bật lõi thông qua một động cơ servo, độ dày bề mặt của các bộ phận khác nhau của viên mẫu được điều khiển trực tiếp, tăng cường độ vững chắc của sản phẩm và hiệu quả sử dụng vật liệu.
Dùng đúng định dạng này: "1. " trên một dòng, không thêm bất cứ thứ gì khác.
Quá trình hoạt động của máy gia công dạng nén bằng thùng phun là một chu trình liên tục các hành động đồng bộ của các hệ thống, và quá trình hoàn chỉnh có thể được chia thành 5 bước cơ bản, được lặp lại trong một vòng để đạt được sản xuất hàng loạt:
1. Xử lý nguyên liệu và phun nhựa
Bước 1: Xả các hạt tái tạo rắn đã được khô (như HDPE cho chai hóa chất và PET cho lọ uống) vào khoang nạp, và nguyên liệu vào khoảng cách giữa nam châm và bồn thông qua khoang nạp;
Bước 2: Người ta nấu chảy nguyên vật liệu bồn (đường nhiệt tăng dần từ chỗ nạp đến chỗ xả, ví dụ: 120-150 ℃ ở chỗ nạp, 180-220 ℃ ở chỗ thổi và 200-230 ℃ ở chỗ xả) để dần làm mềm và nấu các hạt nhựa. Đồng thời, nam châm quay với tốc độ không đổi (thường là 30-100 vòng/phút) để giúp thúc đẩy sự hòa trộn đồng đều nguyên liệu thông qua sự nén, tránh sự hình thành các hạt chưa lỏng;
Bước 3: Các chất nhựa nóng được thổi tiếp tục qua đường ống hình bánh ít của khuôn dưới áp lực đẩy của cơ cấu xoắn, tạo thành một thanh nguyên liệu dạng ống lõm (chiều đường kính của thanh nguyên liệu thường là 1,2-1,5 lần kích thước lớn nhất của sản phẩm, độ dày tường là 2-5 lần độ dày tường của sản phẩm và có đệm bơm được giữ lại). Thanh nguyên liệu được treo thẳng đứng bên dưới khuôn.
Sử dụng đúng định dạng này: "1. " trên mỗi dòng, không có gì khác.
2. Hộp đóng và vị trí biết liệu
Bước 1: Khi chiều dài biết liệu được nén đạt chiều cao sản phẩm yêu cầu (được phát hiện bởi cảm biến quang hoặc các cảm biến chuyển động), hệ thống điều khiển sẽ gửi tín hiệu, và cơ chế đóng hộp sẽ đẩy hai nửa bên trái và bên phải của hộp để đóng nhanh chóng;
Bước 3: Sau khi khung mẫu được đóng, kim thổi được đặt nhanh chóng vào khu vực hoàn toàn được khóa ở phần trên thanh mút để chuẩn bị cho sự phun khí nén tiếp theo. Tại thời điểm này, thanh mút hoàn toàn bị khóa trong hốc mẫu.
3. Blow molding
Bước 1: Hãy bơm không khí nén ở áp suất đã đặt trước vào phần bên trong khuôn chai thông qua kim thổi (áp suất được điều chỉnh theo loại sản phẩm: chai nước uống có quy cách mỏng: 0,3 – 0,6 MPa, chai nhựa có các thành bền bao: 0,6 – 1,0 MPa).
Bước 2: áp suất của khí nén tác dụng lên thành trong tấm nguyên liệu, đẩy tấm nguyên liệu nhiệt dẻo phát triển theo mọi hướng và dần dần phù hợp với thành trong buồng đúc. Hình dạng của tấm nguyên liệu được sao chép hoàn toàn bởi buồng đúc (bao gồm các đường viền, các ốc vít, các thương hiệu, và các chi tiết khác);
Bước 3: Trong quá trình nén, các vết lõm trên lỗ xả của thân rô được liên kết với nhau, xả hết không khí giữa tốp và khuôn, tránh các mặt hỏng như vết lõm, lốt khí, hoặc các đường vân không rõ trên bề mặt sản phẩm do còn lại các khí tồn dư. Thời gian nén thường là từ 1 – 5 giây (điều chỉnh theo độ dầy của bức tường sản phẩm).
4. Làm mát và định hình
Bước 1: Sau khi phun khí hoàn thành, hệ thống làm mát tiếp tục cung cấp nước làm mát vào đường dẫn nước khuôn, nhanh chóng phân tán nhiệt lượng của thanh gỗ thông qua dẫn truyền nhiệt.
Bước 2: Trong quá trình làm nguội cuộn, các chuỗi phân tử sẽ dần sắp xếp theo thứ tự, chuyển từ trạng thái đặc thành trạng thái rắn, và hình dáng của chúng được xác định. Thời gian làm nguội là một tham số quan trọng ảnh hưởng đến hiệu quả sản xuất và chất lượng sản phẩm: thời gian làm nguội không đủ có thể gây ra biến dạng và độ bám bề mặt của sản phẩm sau khi xả. Thời gian làm nguội quá lâu có thể kéo dài chu kỳ sản xuất và làm giảm hiệu quả. Thông thường, thời gian làm nguội là 3 – 10 giây (sản phẩm có mặt bên trong mỏng hơn, mặt bên ngoài dày hơn).
Bước 3: Một số mẫu cao cấp sẽ áp dụng chiến lược "sưởi ải" trong giai đoạn làm lạnh, tức là làm lạnh mặt ngoài sản phẩm nhanh chóng trước, sau đó làm lạnh phần bên trong một cách từ từ để tránh gây ra căng thẳng nội bộ do sự khác biệt nhiệt độ đáng kể giữa bên trong và bên ngoài sản phẩm.
5. Lá vỏ và lấy sản phẩm
Bước 1: Sau khi làm nguội hoàn thành, hệ thống kiểm soát sẽ gửi tín hiệu, và cơ cấu đóng khuôn sẽ điều khiển khuôn mở ra;
Bước 2: Cơ chế chiết khuôn (chẳng hạn như móc đẩy, khuôn chuyển, hoặc cánh tay robot) sẽ đẩy hoặc loại bỏ sản phẩm đã nguội và đông lại từ trong rãnh khuôn;
Bước 3: Sau khi sản phẩm được lấy ra, cần cần thực hiện thủ công hoặc tự động cắt các tàn mớm kẹp ở phía dưới và dấu véc niêm trên (một số mẫu được trang bị các thiết bị cắt trực tuyến, có thể được cắt ngay sau khi tháo thành phần) để thu được sản phẩm hoàn thiện; Đồng thời, sau khi khuôn mở ra, hệ thống nạp đúc sẽ tiếp tục nạp cục gỗ mới và tiến vào chu trình sản xuất tiếp theo.
Sử dụng đúng dạng này: "1. " trên mỗi dòng, không có gì khác.
Ⅳ. Các điểm kiểm soát chính (principle cơ bản ảnh hưởng đến chất lượng sản phẩm)
1. Kiểm soát chất lượng quá trình hóa chất mẫu
Logica điều khiển: nhiệt độ quá cao có thể dẫn đến suy giảm chất lượng gỗ, còn nhiệt độ không đủ có thể khiến quá trình làm mờ không đủ; tốc độ vặn quá nhanh có thể dẫn đến tăng nhiệt độ cắt, trong khi tốc độ quá chậm có thể gây hiệu quả làm mờ kém. Cần điều khiển một cách chính xác dựa trên đặc tính của nguyên liệu đầu vào và yêu cầu của sản phẩm.
2. Điều khiển độ dày cổ khuôn
Nguyên lý: độ dày đồng nhất của cổ khuôn trực tiếp quyết định độ chính xác của độ dày lõi cuối cùng của sản phẩm. Các mẫu thông thường đạt được kiểm soát một cách tĩnh bằng cách điều chỉnh khoảng cách giữa đầu khuôn và cán lõi; các mẫu cao cấp sử dụng "hệ thống kiểm soát độ dày đồng nhất", điều chỉnh khoảng cách trong thời gian thực thông qua các thanh điều khiển servo để khắc phục các vấn đề về độ dày bên dưới và độ dày bên trên do sự lún của khuôn khuôn gỗ do lực trọng lực gây ra;
trường hợp ứng dụng: đối với các sản phẩm lớn hoặc không đều (như bình chứa nhiên liệu ô tô), hệ thống kiểm soát độ dày đồng nhất có thể tăng độ dày các phần quan trọng (như điểm chịu lực) và giảm độ dày các phần không quan trọng, đảm bảo độ bền và tiết kiệm nguyên liệu.
3. Kiểm soát áp suất và thời gian phình
Nguyên lý: áp suất không đủ có thể dẫn đến gỗ không chặt với hình dạng lỗ khuôn, gây ra kết quả của sản phẩm không hoàn chỉnh và vết mờ trên bề mặt; nếu áp suất quá cao, có thể dẫn đến độ dày khoang mỏng hoặc thậm chí khiến sản phẩm bung vỡ;
Logica điều khiển: thời gian phình cần được tuỳ chỉnh cùng với thời gian làm nguội để đảm bảo rằng gỗ nguội và cặn dính trong áp suất, tránh quá sớm trong quá trình giảm áp suất có thể dẫn đến phản ứng của sản phẩm và biến dạng.
4. Kiểm soát nhiệt độ và thời gian làm nguội
Nguyên lý: nếu nhiệt độ nước làm nguội quá cao, nó sẽ kéo dài thời gian làm nguội và giảm hiệu suất sản xuất; nhiệt độ nước thấp có thể gây ra kết tủi trên bề mặt khuôn, ảnh hưởng đến chất lượng bề mặt của sản phẩm;
Logica điều khiển: Điều chỉnh thời gian làm nguội theo độ dày của sản phẩm. Các sản phẩm có dày dặn có thể áp dụng phương pháp làm nguội dần dần để tránh các lực nội xung đột do sự khác biệt nhiệt độ lớn giữa bên trong và bên ngoài, có thể dẫn đến biến dạng trong việc sử dụng sau này của sản phẩm.
V. Sự khác biệt trong nguyên lý hoạt động của các loại máy ép phun đóng tạo hình khác nhau: Hệ thống ép liên tục bơm thép viên, và hệ thống đóng khuôn áp dụng cách thức “đóng khuôn xoay chuyển việc” (có nghĩa là khi một khuôn đã được đóng để thổi hơi và làm lạnh, khuôn kia được mở để tháo sản phẩm và sẵn sàng tiếp nhận đoạn thép viên tiếp theo), với hiệu quả sản xuất cao (phù hợp cho sản xuất hàng loạt các sản phẩm có dạng đơn giản như lọ nước giải khát và thùng nước khoáng);
1. Continuous Máy gia công đùn phun
Tính chất hoạt động: Hệ thống nén nấm nặn liên tục nén nấm nặn và hệ thống đóng mẫu áp dụng chế độ "du nhà máy đổi mẫu" (cụ thể là khi một mẫu được đóng để co nếp và làm lạnh, mẫu kia mở để lấy sản phẩm và sẵn sàng nhận khuôn tiếp theo), với hiệu quả sản xuất cao (hay hợp lý cho sản xuất số lượng lớn các sản phẩm có hình dạng đơn giản như chai đồ uống và khay nước khoáng).
Ưu điểm chính: Xuất bản liên tục và không ngừng của phôi, năng suất cao trong mỗi đơn vị thời gian, cấu trúc thiết bị tương đối đơn giản và chi phí bảo trì thấp.
2. Intermittent Máy gia công đùn phun
Cấu trúc hoạt động: Hệ thống chảy sử dụng phương pháp "chảy lượng" – sử dụng chuyển động duỗi của búa hoặc trụ để chảy một đoạn và khối lượng cố định của phôi mỗi lần. Sau đó, khuôn được đóng lại, nén, làm lạnh và đóng gói. Sau khi hoàn thành một chu kỳ, quá trình chảy tiếp theo được tiến hành;
Ưu điểm chính: Xác định chính xác lượng phôi, thích hợp cho sản xuất các sản phẩm có kích thước lớn, tường dày hoặc hình dạng phức tạp (chẳng hạn như bình xăng ô tô, thùng hóa chất lớn và bộ phận trống không regulate), có thể tránh vấn đề uốn cong do chiều dài phôi quá dài khi chảy liên tục, và có sự thoải đồng về độ dày tường tốt hơn;
VI. Phù hợp với các kịch bản ứng dụng và các nguyên lý hoạt động tiêu biểu
Chai nước uống (Vật liệu PET): Sử dụng máy tạo bóng chảy liên tục, nó đạt được sản xuất có tường mỏng, rất thông suốt và hiệu quả cao thông qua quá trình làm mềm tại nhiệt độ cao (260-280 °C), áp suất nén thấp (0,3-0,5 MPa) và làm lạnh nhanh (3-5 giây);
Thùng hóa chất (Vật liệu HDPE): sử dụng máy tạo bóng chảy gián đoạn để chảy lượng định lượng các phôi dày, với áp suất nén là 0,6-0,8 MPa và thời gian làm lạnh là 10-20 giây, đảm bảo độ dày tường đồng đều, khả năng chống va đập và khả năng chống ăn mòn hóa học của sản phẩm;
Hộp bình xăng ô tô (một số chất liệu được tạo ra từ nhiều lớp, chẳng hạn như PE/gián cách/PE): sử dụng máy tạo bóng chảy liên tiếp nhiều lớp, các hệ thống chảy đồng thời chảy ra các lớp vật liệu khác nhau để tạo nên phôi ống nhiều lớp composite, được nén và làm lạnh bởi khuôn để đạt được chức năng ngăn cách hơi xăng;
Chai đóng gói nhỏ (Vật liệu PP): sử dụng máy tạo bóng chảy liên tục, làm mềm ở nhiệt độ thấp (180-200 °C), áp suất nén 0,4-0,6 MPa, thích hợp cho việc sản xuất các dụng cụ đóng gói có tường mỏng và dễ chảy.
Nguyên lý hoạt động của máy tạo bóng chảy lò là cơ chế chu trình liên tục gồm "tồn mát và làm mềm chất liệu hình thành chất – chế tạo phôi ống – nén và tạo hình khí nén – lạnh và kết tinh". Chìa khóa nằm ở việc kiểm soát chính xác nhiệt độ làm mềm, chất lượng phôi, áp suất nén, và thời gian làm lạnh. Các loại máy tạo bóng chảy (liên tục/gián đoạn) điều chỉnh phương pháp chảy để đáp ứng nhu cầu về kích thước, số lượng sản xuất và mức độ phức tạp khác nhau của sản phẩm. Đây là các thiết bị kỹ thuật chính trong sản xuất sản phẩm nhựa trống.
So sánh các nguyên lý hoạt động giữa máy tạo bóng chảy điện tử và máy tạo bóng chảy truyền thống
Ⅰ. Core commonality: Consistent basic workflow
Khung cấu tạo cơ bản của máy ép phun tán khí (loại điện) hoàn toàn giống với máy ép phun tán khí (loại thủy lực) truyền thống, cả hai đều dựa trên nguyên lý cơ bản của ép phun tán khí: qua chu trình liên tục "làm nóng và dẻo hóa khối nhựa → ép thành thanh bánh → đóng nắp máy ép và cài đòn → thổi khí tạo áp → làm nguội và cứng khối → tháo ra và lấy sản phẩm" để tạo thành sản phẩm có hình dạng trống. Các mục tiêu cơ bản, nguyên tắc dẻo hóa và ép (sao nạp và gỡ nồi đập dẻo nhựa), nguyên tắc thổi và tạo hình (gió nén đẩy phần bị ép trùng với lỗ dẻo hệ thống nắp máy ép) và nguyên tắc làm nguội và cứng (trạng thái chuyển nhiệt trong lò nước) của hai loại đều không có sự khác biệt cơ bản và đều có thể áp dụng cho sản xuất các sản phẩm có hình dạng trống bằng các loại nhựa nhiệt dẻo khác nhau như PE, PP, PET, v.v..
Các điểm chung cơ bản có thể được tổng hợp như sau:
Nguyên tắc làm mềm giống nhau: các phân tử nhựa rắn được chuyển đổi thành trạng thái lưu chuyển đặc quánh đồng đều thông qua các bước làm nóng phân đoạn của thùng vật liệu và chuyển động và cắt của trục;
Lập luận định dạng phù hợp: cả hai đều dựa trên hốc khuôn để giới hạn hình dạng, và dùng khí nén nén để đạt được sự liên kết của gò với khuôn;
Quá trình lưu động giống nhau: đều sử dụng “tạo hình ém thổi lạnh tháo khuôn” như đơn vị lưu động cơ bản để sản xuất hàng loạt các sản phẩm vuông.
Ⅱ. Core Differences: Hệ thống điều khiển and Power Transmission Principle
Sự khác biệt cơ bản giữa hai loại máy nằm ở nguyên lý truyền động khác nhau – loại điện sử dụng “tương tác bằng động cơ servo”, trong khi loại truyền thống sử dụng dầu thủy lực truyền động năng lượng. Sự khác biệt này trực tiếp dẫn đến sự phân biệt đáng kể trong nguyên lý thực hiện, độ chính xác điều khiển, tốc độ phản hồi và các tiêu chuẩn khác của hệ thống thực hiện.
1. So sánh các nguyên tắc truyền động cơ bản
1.1 Máy ép thổi khuôn truyền thống bằng dầu thủy lực: dầu thủy lực là chất trung gian truyền động
Nguyên tắc truyền động: bằng cách truyền động bơm thủy lực bằng động cơ, năng lượng cơ học được biến đổi thành năng lượng áp suất của dầu thủy lực. Sau đó, hướng luồng, áp suất và tốc độ dòng chảy của dầu thủy lực được kiểm soát bởi các van thủy lực, điều khiển các bộ phận hoạt động như bình dầu và động cơ thủy lực để chuyển động, từ đó truyền động các hành động như đóng khuôn, ép và thổi mũi lăn.
Đường truyền năng lượng: động cơ → bơm thủy lực → dầu thủy lực (dịch chuyển bằng đường ống) → van thủy lực → bình dầu / động cơ thủy lực → bộ điều khiển (khuôn / trục / mũi thổi).
Sản phẩm chính: Dầu thủy lực có khả năng nén, và có sự rò rỉ dầu, mất áp suất và mất nhiệt trong quá trình truyền năng lượng; Hành động kiểm soát dựa trên cân bằng áp lực của hệ thống thủy lực, và độ chính xác điều khiển bị ảnh hưởng ở mức cao do sự thay đổi độ sệt và nhiệt độ của dầu.
1.2 Máy ép chai phun quay bằng điện: directly driven by servo motor
Nguyên tắc truyền động: sử dụng nhiều động cơ servo độc lập làm nguồn cung cấp năng lượng để truyền động trực tiếp mỗi bộ điều khiển thông qua các thành phần truyền quá trình máy tính (biện trục lăn/dây đồng bộ, răng và lưới). Không cần dầu thủy lực làm trung gian. Năng lượng điện trực tiếp được chuyển đổi thành năng lượng cơ học.
Đường truyền năng lượng: động cơ servo → thành phần truyền động chính xác (biện trục lăn/dây đồng bộ) → bộ điều khiển (khuôn / trục / mũi thổi).
Sản phẩm chính: động cơ servo có thể đạt được phản hồi vị trí và tốc độ trực tiếp thông qua một máy đọc, tạo thành một vòng điều khiển tự đóng; truyền năng lượng không có mất trung gian, độ chính xác truyền động cơ học cao, tốc độ phản hồi nhanh và không bị ảnh hưởng bởi các yếu tố môi trường như nhiệt độ và độ sệt.
2. Khác biệt về nguyên lý hoạt động của các hệ thống trung tâm
2.1 Hệ thống dẫn cứng: Comparison of Screw Drive Principles
Loại thủy lực truyền thống: Quỹển xoay của ốc vặn được truyền động bởi một máy thủy lực, và tốc độ máy thủy lực được điều chỉnh bằng cách kiểm soát tốc độ dòng chảy của dầu thủy lực. Do tính nén của dầu thủy lực và sự chậm trễ trong việc điều khiển dòng chảy, ổn định tốc độ của ốc vặn kém (dòng chênh lệch ± 3-5 vòng/phút), dẫn đến sự thay đổi đáng kể trong áp suất làm nhũ và sự không đồng đều trong chất lượng đốt (khác biệt về độ dày của bức tường ± 3-5%).
Loại điện: bu lông được truyền động trực tiếp bởi máy cắt bê tông servo chuyên dụng, và tốc độ của động cơ được kiểm soát chính xác bằng tín hiệu xung, với phạm vi dao động tốc độ ≤ ± 0,1 r/min. Kiểm soát vòng lặp của động cơ servo có thể bù lại thay đổi tải thực tế (như biến động về độ nhớt nguyên liệu), đảm bảo áp lực lyên hóa đồng đều và sai lệch độ dày của lớp vỏ thanh ≤ ± 1%, đặc biệt thích hợp cho sản xuất các sản phẩm có mép dày mỏng và độ chính xác cao.
2.2 Hệ thống cài dầm: Comparison of Mold Drive and Pressure Control Principles
Loại thủy lực truyền thống: Hành động ép được điều khiển bằng một xi-lanh thủy lực, và lực ép được thực hiện thông qua điều chỉnh áp suất của hệ thống thủy lực. Do tính co-động cao của dầu thủy lực và độ cản của đường ống, có sự gián đoạn trong tốc độ đóng của khuôn (thời gian phản hồi > 0,5 giây), và độ chính xác kiểm soát lực đóng khuôn thấp (khả năng thay đổi trong khoảng ± 5-8%), có thể dễ dẫn đến những vấn đề như “kéo khuôn gây hư hỏng do khuôn đóng quá chặt” hoặc “ngập dư khuôn do khuôn đóng quá lỏng”. Vị trí của khuôn phụ thuộc vào giới hạn cơ học, với độ chính xác tái lập vị trí ± 0,5-1mm.
Loại điện: Hành động cương chặt được truyền đồng bộ bằng 2-4 động cơ servo thông qua trục tròn hoặc khung răng, và lực cương chặt được kiểm soát chính xác bằng chuyển động cồng của động cơ (tầm biến động ±1-2%). Gửi phản hồi vị trí trực tiếp của động cơ servo có thể đạt được vị trí chính xác của bể, với độ chính xác lặp lại vị trí ±0,01-0,1mm; thời gian phản hồi đóng lại trong vòng ít hơn 0,1 giây, có thể đạt được quá trình đóng bể với tốc độ cao và cương chặt linh hoạt, tránh sự phình ra do tốc độ đóng bể chậm của nhũ kim.
2.3 Hệ thống lạm phát: so sánh nguyên tắc điều khiển Needle Blow và kiểm soát áp suất
Loại thủy lực truyền thống: Hành động nâng của mũi thổi được điều khiển bởi một xi lanh thủy lực nhỏ, và áp suất hút vào được điều chỉnh thông qua van thủy lực để điều chỉnh áp suất không khí nhân tạo. Do sự phản hồi chậm của hệ thống thủy lực, sai lệch sự đồng bộ giữa thời điểm nạp thiết bị và áp suất hút vào là rất lớn, dễ dẫn đến sự kín khí kém ở phía trên củi hoặc độ hút khí không đều; Khoảng cách biến đổi áp suất hút vào là ±0.05-0.1MPa.
Loại điện: Mũi thổi được điều khiển bởi máy servo độc quyền, và vị trí và tốc độ thao tác có thể được biên dịch và kiểm soát một cách chính xác. Sai lệch sự đồng bộ với các hoạt động đóng khung và nén là nhỏ hơn ±0.05 giây; Đầu vào áp suất hút vào được thu thập thông tin phản hồi trực tuyến thông qua cảm biến áp suất điện tử và được điều chỉnh chính xác bằng PLC, với khoảng cách biến đổi ±0.01-0.03MPa, đảm bảo độ hút khí đồng đều của củi, hình dạng bề mặt rõ ràng và độ dày rào của sản phẩm.
2.4 Hệ thống làm mát: Comparison of Auxiliary Drive Principles
Loại thủy lực truyền thống: Thiết bị trợ giúp như máy bơm nước làm mát và quạt thường được điều khiển bởi các động cơ đồng bộ thông thường với tốc độ cố định. Lượng nước làm mát và không khí không thể được điều chỉnh theo dẫm tính độ dày và nhịp độ sản xuất của sản phẩm, dẫn đến hiệu quả làm mát thấp và chu kì sản xuất dài (đặc biệt là đối với các sản phẩm có lòng rỗng dày).
Loại điện: Thiết bị hỗ trợ được điều khiển bởi các động cơ servo biến tần, và các tham số làm mát (lượng nước, lượng không khí, thời gian làm mát) có thể được gắn kết với quá trình sản xuất sản phẩm và được điều chỉnh tự động thông qua PLC. Ví dụ, với các sản phẩm dày có lòng rỗng, có thể giảm độ làm mát và kéo dài thời gian làm mát, trong khi các sản phẩm có lòng rỗng dày có thể tăng độ làm mát và kéo dài thời gian làm mát, đạt được việc làm mát chính xác và rút ngắn chu kì sản xuất từ 20-50% so với các sản phẩm thủy lực.
2.5 Hệ thống điều khiển: Comparison of Instruction Execution and Feedback Principles
Loại thủy lực truyền thống: sử dụng phương thức điều khiển "PLC + nhóm van thủy lực", và tín hiệu điều khiển được chuyển đổi thành sự thay đổi áp suất/lượng dầu thông qua van thủy lực, thuộc loại "điều khiển gián tiếp". Do sự dễ bị biến dạng và sự trễ truyền của dầu, có sự chậm trễ trong việc thực hiện các chỉ dẫn điều khiển, và là không thể cung cấp thông tin phản hồi trực tiếp về tình trạng tương ứng của thiết bị điều khiển (ví dụ như vị trí thực tế của khuôn và tốc độ thực tế của nam châm), thuộc loại kiểm soát vòng đóng lại hình bán, và dựa vào kinh nghiệm tay nghề của người điều khiển để điều chỉnh.
Loại điện: sử dụng phương thức điều khiển "PC công nghiệp + bộ điều khiển servo đa trục", tín hiệu điều khiển trực tiếp điều khiển động cơ servo, và bộ đếm của động cơ cung cấp thông tin phản hồi liên tục về vị trí, tốc độ, mômen xoắn và các dữ liệu khác, hình thành một hệ thống kiểm soát vòng đóng hoàn hảo "phiên bản trích dẫn phản hồi và sửa chữa". Sinh hệ kiểm soát có thể tự động khắc phục các yếu tố như thay đổi tải trọng và thay đổi đặc điểm nguyên liệu đầu vào, đạt được việc tối ưu hóa chính xác các tham số quy trình mà không cần phải điều chỉnh thủ công thường xuyên.
Ⅲ. Kết quả căn bản của sự khác biệt cốt lõi
Sự khác biệt về cơ chế làm việc giữa máy ép và phun thổi bằng điện và loại máy thủy lực truyền thống chính là sự khác biệt về đường đi kỹ thuật giữa "xuất chuyển trực tiếp + điều khiển vòng lặp" và "xuất chuyển gián tiếp + điều khiển vòng lặp bán kín":
Xử lý năng lượng: Loại điện loại bỏ các mất mát và độ trễ do dầu thủy lực là môi trường trung gian, thực hiện biến đổi trực tiếp từ năng lượng điện sang năng lượng cơ học, dẫn đến hiệu quả truyền năng lượng cao hơn và phản ứng nhanh hơn;
Kinh nghiệm điều khiển: Loại điện hình thành điều khiển vòng lặp thông qua phản hồi trực tiếp của các bộ cảm biến servo, đạt được kiểm soát chính xác về vị trí, tốc độ và áp suất, trong khi loại thủy lực dựa trên cân bằng áp lực của hệ thống thủy lực và độ chính xác điều khiển bị giới hạn bởi các yếu tố môi trường;
Sản lượng do đào tạo: Sự khác biệt về cơ chế điều khiển dẫn trực tiếp đến những ưu điểm của các thiết bị điện trong độ chính xác, hiệu suất năng lượng, bảo trì, thân thiện với môi trường, v.v., trong khi các thiết bị thủy lực dựa vào công nghệ thủy lực đã thành công và vẫn có các ưu điểm về chi phí trong các tình huống vận hành tải nặng tốc độ thấp;
Ⅳ. Sự khác biệt về khả năng thích ứng cho các ứng dụng (tương tác theo đặc tính cơ bản)
Loại thủy lực truyền thống: Do đặc điểm khả năng chịu tải nặng (dầu thủy lực có thể truyền áp suất lớn), nó thích hợp cho sản xuất các sản phẩm có lớp vỏ dày lớn (như các thùng chứa hóa chất trên 20L và các bộ phận có hình dạng lớn). Chi phí đầu tư ban đầu thấp, nhưng hoạt động dài hạn tiêu tốn nhiều năng lượng và bảo trì phức tạp. Nó thích hợp cho các tình huống có yêu cầu độ chính xác thấp (nhieu chênh lệch độ dày lớp vỏ ≥ 3%) và bước tiến sản xuất chậm;
Loại điện: dựa trên các ưu điểm cơ bản về kiểm soát chính xác và tốc độ phản ứng nhanh chóng, nó thích hợp cho sản xuất các sản phẩm hình trong có độ dày sợi mỏng, chính xác cao và hiệu suất cao (như chai ô tô, chai đựng đồ ăn và bộ phận nhẹ của ô tô), đặc biệt thích hợp với các trường hợp làm việc sạch sẽ (không có rò rỉ) và tiết kiệm năng lượng. Mặc dù đầu tư ban đầu cao, chi phí hoạt động dài hạn thấp hơn và hiệu quả cao hơn.
Kiến trúc nguyên lý làm việc chính của máy ép khuôn phun là giống như máy ép khuôn phun truyền hơi truyền thống (cả hai đều theo quy trình cơ bản của ép khuôn phun), nhưng sự khác biệt căn bản nằm ở nguyên lý của hệ thống điều khiển – loại đầu tiên dựa trên “máy biến đổi tần số trực tiếp + điều khiển vòng lặp kín”, trong khi loại thứ hai dựa trên “tải truyền bằng dầu hơi + điều khiển vòng lặp bán kín”. Sự khác biệt này dẫn đến sự phân biệt rõ rệt giữa hai loại về hiệu quả truyền năng lượng, độ chính xác kiểm soát, tốc độ phản ứng, tiêu thụ năng lượng và bảo trì, cuối cùng ảnh hưởng đến khả năng thích ứng của chúng với các trường hợp ứng dụng: các loại truyền hơi dựa trên đặc điểm tải nặng linh hoạt để thích ứng với các sản phẩm có bức tường dày lớn, trong khi các loại điện trở thành lựa chọn chính cho sản xuất sản phẩm trống cao cấp, chính xác và năng suất cao vì tính chính xác và hiệu quả.






