

Ⅰ. Grundlegende Definition und Kernziele
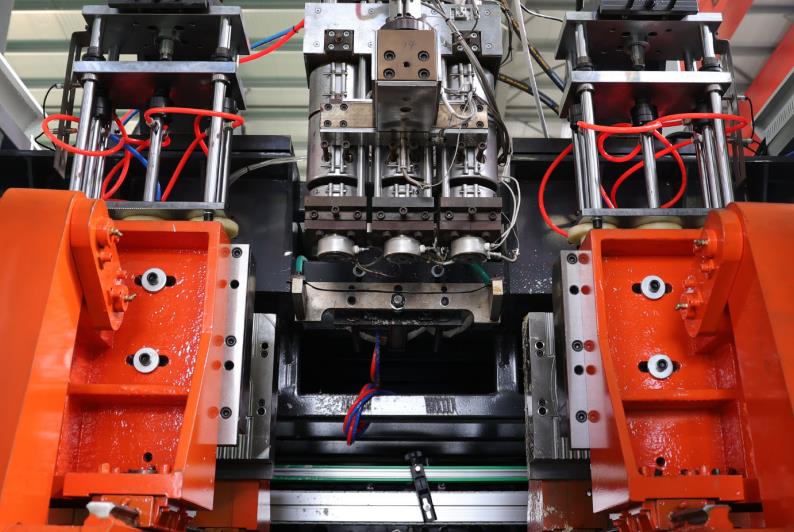
Die Extrusionsblasformanlage ist ein Kernausrüstungselement für die Fertigung von hohlen Kunststoffprodukten durch den Prozess „Schmelzextrudierte Barren – Komprimierte Luftblasen – Formschmierung und –kühlung“. Sie findet weitverbreitet Anwendung bei der massenhaften Produktion von hohlen Produkten wie Flaschen für Getränke, Behälern für chemische Produkte, Brennstofftanks im Automobilbau, Verpackungsbehältern usw. Das Kernziel besteht darin, thermoplastische Rohstoffe (z. B. PE, PP, PET, PVC usw.) durch ein Extrusionssystem zu plastifizieren und in kontinuierliche, rohrförmige Barren zu verformen und diese anschließend in der Formkammer zu formen. Durch den Blaseneffekt werden die Barren an die Innenwand der Form gepresst, und nach der Abkühlung und Verfestigung erhält man hohle Produkte, die die Designanforderungen erfüllen.
Je nach unterschiedlicher Extrusionsmetode werden Extrusionsblasformanlagen hauptsächlich in kontinuierliche Extrusionsblasformanlagen (ununterbrochenes Extrudieren von Barren, abwechselendes Vorgehen des Moulds) und intermittierende Extrusionsblasformanlagen (quantitatives Extrudieren von Barren, Fertigstellung eines einzelnen Produkts oder einer Gruppe von Produkten) unterteilt. Das Kernprinzip der beiden ist das gleiche, mit der Ausnahme unterschiedlicher Abfertigungsvorgänge für die Barren und des Koordinierungsrhythmus der Form.
Ⅱ. Kernkomponenten (stark mit der Arbeitsweise in Zusammenhang stehend)
Um das Arbeitsprinzip zu verstehen, ist es zunächst notwendig, die Kernfunktionskomponenten und -funktionen der Extrusionsblasformanlage zu klären:
1. Extrusionssystem
Die Kernfunktion besteht darin, feste Kunststoffrohstoffe zu schmelzen und zu plastifizieren und kontinuierlich rohrförmige Barren zu extrudieren, einschließlich:
Schaufel: Aufbewahrung der festeren Kunststoffpartikel, teilweise ausgestattet mit einem Trocknungsgerät (entfernt Feuchtigkeit aus den Rohstoffen, um Bläschen im Produkt zu vermeiden);
Schraube und Hülle: Kernkomponente der Kunststoffplastifizierung, mit einer Heizringscheibe (segmentierte Temperatursteuerung) auf der Außenseite der Hülle. Die Schraube schiebt die Rohstoffe durch Rotation heraus und bei der Erwärmung übergehen die Rohstoffe allmählich von festeren Partikeln in einen einheitlichen viskosen Flusszustand;
Mouldkopf (Maschinekopf): Das geschmolzene Kunststoff wird durch eine kreisförmige Fließkanaleinrichtung extrudiert, um ein kontinuierliches rohrförmiges Barette zu bilden. Der Mouldkopf ist mit einem Kernstock und einem Steg versehen, und sich die Wandstärkegleichheit des Barette durch Einstellen des Abstandes der beiden Komponenten kontrollieren lässt.
2. Schließsystem für die Form
Die Kernfunktion besteht in der Verankerung des Barette, der Bereitstellung der Formhülle und der Zusammenarbeit mit der Kühlung, einschließlich:
Form – besteht aus links- und rechtshälften, mit einer Innenkavität, die der Form des Produkts entspricht (inklusive Details wie Gewinde und Muster) und einem Kühlwasserkanal und einer Ablaufrinne im Formteil;
Formschließungsmechanismus – angetrieben von hydraulischen oder Servomotoren, ermöglicht ein schnelles Schließen und Öffnen der Form und die Schließkraft muss groß genug sein, um beim Aufblähen zu verhindern, dass das Wälzwerk aus den Formspalten austritt;
Wälzwerkfeststellungsvorrichtung – befindet sich am unteren Ende der Form, fixiert das Wälzwerk am Boden, sodass bei geschlossenem Zustand eine abgedichtete Kammer entsteht, die für eine nachfolgende Inflation als geschlossenes Raum dient;
3. Blow-Molding-System
Der Kernaufgabe besteht darin, Druckluft in das Wälzwerk zu injizieren und es zur Abnahme an die Form zu bewegen. Dazu gehören insbesondere:
Blasdüse (Blasnadel): Geometrisch vorgeschoben innerhalb des Wälzerinneren, befindet sie sich oben oder unten an der Form und ist ein Blaskanal für Druckluft;
Druckluftkompressor und Stabilisierungsvorrichtung: Bereiten Druckluft mit stabiler Druckstufe (Druckbereich 0,2-1,0 MPa, je nach Größen- und Stärke des Produkts) vor und die Stabilisierungsvorrichtung sorgt während des Aufblasungsprozesses für eine gleichmäßige Druckstufe, um Verklebungen des Produkts zu vermeiden;
4. Kühlsystem
Kernaufgabe ist es, das aufgeblasene termoplastische Wälzwerk schnell abkühlen und zur Vernetzung zu bringen. Zu diesem Zweck gehören u.a.:
Kühlwasserkanal der Form: mit Formkanal verbunden, gefüllt mit Kühlwasser (Wassertemperatur auf 15-30°C eingestellt) und nimmt die Wärme des Wälzwerks über die Wärmeübertragung auf;
Zusätzliche Luftkühlung (einige Modelle): für dünnwandige Produkte oder komplexe Gefäße wird zur Beschleunigung der Oberflächenabkühlung und zur Erhöhung der Produktionsleistung Luftkühlung eingesetzt;
5. Kontrollsystem
Kernaufgabe besteht darin, die Aktionen der verschiedenen Systeme zu koordinieren und die Prozessparameter genau zu steuern. Hierzu gehören unter anderem:
Temperaturregelungssystem: segmentierte Steuerelemente zur Kontrolle der Aufheiztemperatur von Materialtrommel und Formkopf (je nach Typ des Kunststoffs, z. B. für die Verarbeitung von PE zwischen 150-220 °C und PET zwischen 260-280 °C);
Aktionssteuerungssystem: Steuert die Drehzahl des Schraubens, die Schließgeschwindigkeit der Form, Druck und Zeit beim Aufblasen, die Abkühlzeit und weitere Parameter über ein PLC oder einen Industriecomputer, um eine koordinierte Funktionsweise aller Teile sicherzustellen.
Gelingendes Produktionsverfahren (als Beispiel eine kontinuierliche Extrusionsblasformmaschine)
Wandstärkekontrollsystem (high-end-Modell): Durch die Einstellung des Spaltes zwischen Diekopf und Kernstange mittels eines Servomotors wird die Wandstärke verschiedener Teile der Stab in Echtzeit kontrolliert, wodurch die Festigkeit des Produkts und die Materialausnutzung verbessert werden.
III. Komplettes Produktionsablauf (beispielsweise eine kontinuierliche Extrusionsblasformmaschine)
Das Arbeitsverfahren einer Extrusionsblasformmaschine ist ein kontinuierlicher Zyklus koordinierter Maßnahmen verschiedener Systeme und kann in fünf Kernschritte unterteilt werden, die sich in einem Schleife wiederholen, um die Massenproduktion zu erfüllen:
1. Vorbereitung der Rohstoffe und Extrusion mit Plastifizierung
Schritt 1: Legen Sie die getrockneten festen Kunststoffpartikel (z. B. HDPE für chemische Speicherbehälter und PET für Getränkeflaschen) in den Eingangsbehälter, und die Rohstoffe gehen über den Eingangsbehälter in den Spalt zwischen Schaft und Zylinder;
Schritt 2: Der Materialzylinder wird Abschnitt für Abschnitt erwärmt (der Temperatur steigt schrittweise von der Zufuhrseite zur Abfuhrseite, z. B. 120 bis 150 ℃ im Zuflusbereich, 180 bis 220 ℃ im Schmelzprozeß und 200 bis 230 ℃ in der Abfuhrzone), um die Kunststoffpartikel zu erweichen und zu schmelzen. Gleichzeitig dreht sich der Schaft mit einer konstanten Geschwindigkeit (normalerweise 30 bis 100 U / min), um mithilfe der Spleiswirkung eine einheitliche Plastifizierung der Rohstoffe zu gewährleisten und das Auftreten unverflittertbildeter Partikel zu verhindern.
Schritt 3: Das geschmolzene Kunststoff wird unter dem Zugdrücken des Schafts kontinuierlich durch den ringförmigen Stromkanal der Matrize gepresst und bildet einen hohlen rohrförmigen Stab aus (die Durchmesser des Stabes liegen normalerweise zwischen 1,2 und 1,5-fachem des maximalen Produktdurchmessers, die Wandstärke beträgt 2 bis 5-fache des Produktwandstärke, und es ist Ausweichprofil für das Aufblasen vorgesehen). Der Stab hängt senkrecht unterhalb der Matrize.
Schließen der Matrize und Positionierung des Stabes
Schritt 1: Wenn die Länge des herausgepressten Stabes die erforderliche Produkthöhe erreicht hat (detektiert durch photoelektrische Sensoren oder Reise-Schalter), sendet das Steuerungssystem ein Signal, und das Matrizenverschließungsmechanismus bewegt die linke und rechte Hälfte der Matrize, um diese schnell zu verschließen.
Schritt 2: Während des Faltenprozesses bettet man zuerst oben und unten den Stab ein: Der oberer Befestigungspunkt befindet sich unter dem Matrizenkopf, um sicherzustellen, dass der Stab mit dem Matrizenkopf verschweißt wird; Der untere Befestigungspunkt verwaltet und verschließt den Stab und bildet eine hohle Kammer mit verschlossenenenden.
3. Blow-Moulding
Schritt 3: Nachdem die Matrize geschlossen ist, wird eine Blasnadel schnell in das geschlossene Gebiet oben am Stab eingeführt, um für die nachfolgende Einspritzung von Druckluft vorzubereiten. Zu diesem Zeitpunkt ist der Stab vollkommen im Innern der Matrizenkammer eingeschlossen.
Schritt 2: Der Druck der komprimierten Luft wirkt auf die innere Wand des Barren und treibt das thermoplastische Barren dazu, sich in alle Richtungen zu erweitern und allmählich der inneren Wand der Formenkavität anzupassen. Die Form des Barren wird vollständig von der Formenkavität repliziert (einschließlich Oberflächendekorationen, Gewinde, Markierungen und anderer Details);
Schritt 3: Im Verlauf des Aufblasvorgangs entweicht die Ausblasnut auf der Formenkavität die Luft zwischen dem Barren und der Form, um Defekte wie Falten, Blasen oder unklare Muster auf der Oberfläche des Produkts aufgrund von Luftresten zu vermeiden. Die Aufblaszeit beträgt üblicherweise 1-5 Sekunden (abgestimmt auf die Wandstärke des Produkts).
4. Kühlung und Formgebung
Schritt 1: Nach der Inflation führt das Kühlsystem während des Erhitzungsvorgangs weiterhin Kühlwasser in den Formenwaschkanal und verteilt die Hitze des Rohlings schnell über thermische Wärmeleitung;
Schritt 2: Während der Erwärmung des Rohlings ordnen sich die molekularen Ketten allmählich in einer regelmäßigen Weise, verwandeln sich aus einem viskosen Zustand in einen festen Zustand und ihre Form wird fixiert. Die Kühlzeit ist ein wichtiger Parameter, der die Produktionseffizienz und die Produktqualität beeinflusst: Eine unzureichende Kühlung kann zur Verformung und zum Haften der Produkte beim Entformen führen; Eine übermäßige Kühlung verlängert den Produktionszyklus und senkt die Effizienz. Die üblicherweise erforderliche Kühlzeit beträgt 3-10 Sekunden (dünne Produkte werden schneller gekühlt, dicke Produkte hingegen etwas länger).
Schritt 3: Einige Hochend-Modelle verfolgen während der Kühlphase eine „stufige Kühlung“. Zunächst wird die Oberfläche des Produktes schnell gekühlt, gefolgt von einer langsamen Abdichtung des Inneren, um interne Spannungen aufgrund eines zu großen Temperaturunterschieds zwischen der Innenseite und der Außenseite des Produkts zu vermeiden.
5. Demontage und Entnahme des Produkts
Schritt 1: Nach Ablauf der Abkühlung sendet das Steuerungsgerät ein Signal, und der Schließmechanismus des Ofens bewegt den Ofen zu öffnen;
Schritt 2: Der Demontagemechanismus (z. B. ein Ejektorstift, ein Entformungsvorrichtung oder ein Roboterarm) schiebt oder entfernt das abgekühlte und verfestigte Produkt aus dem Formraum;
Schritt 3: Nachdem das Produkt herausgenommen wurde, ist es erforderlich, die Spannklammer am Boden und die Abschnitte des Blasnadels am oberen Ende (einige Modelle sind mit Online-Schneideeinrichtungen ausgestattet, die direkt nach Demontage abgeschärft werden können), um das fertige Produkt zu erhalten; Gleichzeitig öffnet man nach dem Öffnen des Ofens den Extruder, der weiterhin neue Granulate extrudiert und in den nächsten Produktionszyklus eintreten lässt.
IV. Schlüsselkontrolleinheiten (Kernprinzipien, die die Produktqualität beeinflussen)
1. Qualitätskontrolle der Vorformplastifizierung
Grundprinzip: Ungleichmäßige Plastifizierung kann zu Defekten wie Blasen, unverhärteten Partikel und ungleichmäßiger WanddICke im Produkt führen. Dies kann durch die Steuerung der Temperatur jeder Abschnitt des Materialtanks, der Schraubgeschwindigkeit und des Rückdrucks erreicht werden;
Steuerungslogik: Eine übermäßige Temperatur kann zu einer Absenkung der Qualität des Kunststoffs führen, während eine Untertemperatur zu einer unzureichenden Plastifizierung führen kann; Eine übermäßige Schraubgeschwindigkeit kann zu einer großen Generierung von Schergwärme führen, während eine zu niedrige Geschwindigkeit zu einer niedrigen Effizienz der Plastifizierung führen kann. Eine genaue Abgestimmung ist erforderlich, basierend auf den Eigenschaften der Rohstoffe und den produktbezogenen Anforderungen;
2. Steuerung der WanddICke der Barren
Grundprinzip: Die Gleichheit der WanddICke des Barren bestimmt unmittelbar die Genauigkeit der WanddICke des fertigen Produkts. Durchschnittliche Modelle erreichen eine statische Steuerung durch einstellen des Spaltes zwischen dem Düsenkopf und der Kernstange; Hochend-Modelle verwenden ein „dynamisches WanddICke-Steuerungssystem“, das den Spalt in Echtzeit durch Servomotoren anpasst, um die Probleme mit der Boden- und OberwanddICke zu kompensieren, die durch die Schwächung des Barren durch die Schwerkraft entstehen;
Anwendungsszenario: Für große oder unregelmäßige Produkte (wie Benzintanks von Fahrzeugen) kann eine dynamische WanddICke-Steuerung die WanddICke kritischer Teile (wie Stresspunkte) erhöhen und die WanddICke nichtkritischer Teile verringern, um ein hohes Maß an Belastbarkeit zu gewährleisten und Material zu sparen;
3. Bedienung des Druck- und Zeitsteuerungssystems
Grundprinzip: Unzureichendes Druckerhebungsgestell kann dazu führen, dass das Barren nicht vollständig an der Gusseigel anliegt,was zu einer unvollständigen Produktform und zu verschwommenen Oberflächenmustern führt; Wenn der Druck zu hoch ist, kann es zur Herstellung einer dünnen WanddICke oder sogar zu einer Bruchung des Produkts führen;
Steuerungslogik: Die Druckerhebungszeit muss mit der Kühlzeit übereinstimmen, um sicherzustellen, dass das Barren unter Druck abrct und erstarrt, und um vorzeitige Druckfreisetzung zu vermeiden, die eine Rückschlagbewegung und Deformation des Produkts verursachen kann;
4. Steuerung der Kühlwassertemperatur und -zeit
Grundprinzip: Wenn die Kühl- oder Wasser-temperatur zu hoch ist, wird die Kühlzeit verlängert und die Produktionsleistung verringert; Eine zu niedrige Wassertemperatur kann zu Kondensbildung auf der Oberfläche der Matrises führen, was die Oberflächenqualität des Produkts beeinträchtigen könnte;
Steuerungslogik: Die Kühlzeit sollte an die Dicke des Produkts angepasst werden. Dicke Bache können eine „übergangsweise der Kühlung“ anwenden, um interne Spannungen zu vermeiden, die durch eine zu große Temperaturdifferenz zwischen Innen und Außen entstehen können, was bei einer späteren Verwendung des Produkts zu Rissen führen kann.
V. Die Unterschiede in den Aufbauprinzipien verschiedener Extrusions – Blasformung Maschinen
1. Kontinuierliche Extrusion-Blow-Molding-Maschine
Funktionsprinzip Eigenschaften: Das Extrusionssystem extrudiert die Walzstange kontinuierlich, und das Formschließungssystem verwendet einen Modus mit „zweifache Vormaßung“ (d. h. während einer Form geschlossen wird, um sich zu entspannen und auskühlen, wird die andere Form geöffnet, um die Walzstange zu entnehmen und die nächste Teilstrecke zu bereitstellen), mit einer hohen Produktionseffizienz (eignet sich für die Massenproduktion einfacher formgefertigter Produkte wie Getränkeflaschen und Mineralwasserbehälter).
Kernvorteile: kontinuierliche und ununterbrochene Extrusion von Vormaterialien, hohe Leistung pro Zeit-einheit, relativ einfache Ausrüstungstruktur und niedrige Wartunkosten.
2. Intermittente Extrusion-Spritzgußformmaschine
Funktionsprinzip Eigenschaften: Das Extrusionssystem verwendet einen „quantitativen Extrusions“-Method, bei dem eine Hebewelle oder eine Schraube eine festgelegte Länge und Volumen der Walzstange jedes Mal extrudiert. Dann wird die Form geschlossen, aufgeblasen, gekühlt und entrostet. Nach Abschluss eines Zyklus wird die nächste Extrusion durchgeführt.
Kernvorteil: genaue Quantifizierung des Vormmaterials, geeignet für die Produktion schwerer, dickerwandiger oder komplexer Formteile (wie Kraftstofftanks für Kraftfahrzeuge, größere chemische Behälter und undefinierte Hohlteile), kann das Problem der gravitatorische Ausbuggelung vermeiden, das durch eine übermäßige Länge des Vormmaterials bei der kontinuierlichen Extrusion verursacht wird, und hat eine bessere Wanddickeausgleichung.
VI. Anpassungsfähigkeit an typische Anwendungsprozesse und Funktionsprinzipen
Getränkeflasche (PET-Material): Mit einer kontinuierlichen Extrusionsblasformzusage werden dünnwandige, hoch transparente und hochertragreiche Produkte durch eine hohe Temperaturplastifizierung (260-280 °C), niedrigen Aufblasen-Druck (0,3-0,5 MPa) und schnelle Abkühlung (3-5 Sekunden) erzielt.
Chemischer Behälter (HDPE-Material): Mit einer intermittierenden Extrusionsblasformzusage wird quantitativerweise eine dickwandige Walzstange extrudiert, mit einem Aufblasen-Druck von 0,6-0,8 MPa und einer Abkühlzeit von 10-20 Sekunden, was eine gleichmäßige Wanddicke, Schlagfestigkeit und chemische Korrosionsbeständigkeit des Produkts gewährleistet.
Kraftstofftank für Kraftfahrzeuge (mehrschichtiges Co-Extrusionsmaterial, wie PE-Barriere-Schicht-PE): Mit einer Mehrschicht-Co-Extrusions-intermittierenden Blasformzusage extrudieren mehrere Extrusionssysteme gleichzeitig Preformen aus unterschiedlichen Materialien, um Mehrschichtverbundrohre zu bilden, die durch Formen aufgeblasen und gekühlt werden, um eine Kraftstoffbarrierefunktion zu gewährleisten.
Kleine Verpackungsbehälter (PP-Material): Mit einer kontinuierlichen Extrusionsblasformzusage, niedriger Temperaturflexible Plastifizierung (180-200 °C), Aufblasen-Druck von 0,4-0,6 MPa, eignet sich für die Herstellung dünnwandiger und leicht extrudierbarer Verpackungsbehälter.
Das Funktionsprinzip der Extrusionsblasformzusage ist im Wesentlichen ein kontinuierlicher Zyklus von „Schmelzen und Plastifizieren von thermoplastischen Materialien – Formen von rohrförmigen Rohlingen – Aufblasen und Verformen mit komprimierter Luft – Abkühlen und Versteifung“. Der Kernpunkt ist die Transformation von soliden Rohstoffen in hohlgeformte Produkte, die den Designanforderungen entsprechen, durch die koordinierte Steuerung verschiedener Systeme. Der Schlüssel liegt in der präzisen Steuerung der Plastifizier- und Extrudiertemperaturen, die Qualität der Rohlinge, des Aufblasen-Drucks und der Abkühlzeit. Verschiedene Typen von Extrusionsblasformzuschüssen (kontinuierlich/von Zeit zu Zeit) passen die Rohlingextraktionsmethode an, um die Anforderungen verschiedener Produktionsvolumina, Größen und Komplexität von Produkten zu erfüllen. Sie sind die kerntechnischen Geräte für die industrielle Fertigung hohlgemäßter Kunststoffprodukte.
Vergleich der Funktionsprinzipien zwischen elektrischer Extrusionsblasformzusage und traditioneller hydraulischer Extrusionsblasformzusage
Ⅰ. Kernsicherheit: Konsistenter Grundablauf
Der Kern funktionellen Rahmen der elektrischen Extrusionsblasformzusage (vollständig elektrischer Typ) ist vollständig identisch mit dem des traditionellen hydraulischen Extrusionsblasformzuschusses (hydraulischer Typ), beide folgen dem essentiellen Wahrnehmungsprinzip der Extrusionsblasformzusage: durch den kontinuierlichen Kreislauf von „Plasthermung und Plastifizierung → rohrförmige Rohlingextraktion → Verschluss und Klemmung der Form → Aufblasen mit komprimierter Luft → Abkühlen und Versteifung → Entrostung und Partennehmen“ entstehen hohlgeformte Produkte. Die Kernziele, Plastifizierungs- und Extrusionsmethoden (Aufwärmen und Schenken von Plastifizierung durch die Schnecke), Aufblasen- und Formungsmethoden (treibende Wirkung der komprimierten Luft auf die Rohlinge, so dass diese an der Form kleben), sowie Abkühlungs- und Versteifungsmethoden (Wärmetausch im Formwasserkanal) der beiden sind sich grundlegenderweise nicht unterschiedlich und sind alle für die Herstellung hohlgeformter Produkte aus verschiedenen thermoplastischen Kunststoffen wie PE, PP, PET usw. geeignet.
Die grundlegenden Gemeinsamkeiten lassen sich wie folgt zusammenfassen: Das Prinzip der Plasticisierung ist konsistent: fassförmige Kunststoffpartikel werden durch eine segmentierte Erwärmung des Materialtanks und die Rotation und Schneidung des Schraubens in einen einheitlichen viskosen Fließzustand transformiert.
Konsistente Formulierung: Beide Produkte basieren auf der Form des Modells, um die Form zu beschränken, und der Druckluftbelebung wird zum Zusammenkleben des Langobs mit dem Modell verwendet.
Konsistenter Arbeitsprozess: Beide benutzen die Grundschrittabfolge "Extrusion, Formverpackung, Luftblasen, Kühlung, Entformung" als grundlegende Abfolge, um Hohlprodukte in großer Stückzahl herzustellen.
Ⅱ. Die grundlegenden Unterschiede: Antriebs-und Übertragungsprinzip
Der grundlegende Unterschied zwischen den beiden Systemen liegt in den unterschiedlichen Prinzipien des Antriebsystem, das elektrische System basiert auf dem "direkten Antrieb durch Servomotoren", während das traditionelle hydraulische System auf der "Übertragung der Kraft durch hydraulisches Öl" basiert. Dieser Unterschied führt direkt zu signifikanten Unterschieden bei der Arbeitsweise, der Kontrollgenauigkeit, der Reaktionsgeschwindigkeit und anderen wichtigen Parametern der einzelnen Ausführungsgrößen.
1.1 Traditionelle hydraulische Extrusionsblowmouldingmaschine: Das hydraulische Öl ist das Kraftmedium
1. Comparison of core driving principles
Triebsprinzip: Durch Antrieb der Hydraulikpumpe mit einem Motor wird mechanische Energie in Druckenergie des hydraulischen Öls umgewandelt. Anschließend werden Durchflussrichtung, Druck und Durchflussrate des hydraulischen Öls durch Hydraulikventile gesteuert, wodurch Aktuatoren wie Ölkörper und Hydromotoren bewegt werden und Abläufe wie das Schließen des Modells, die Extrusion und das Blasen der Injektionsnadeln angetrieben werden.
Kraftübertragungsweg: Motor → Hydraulikpumpe → Hydraulisches Öl (Pipeline-Transport) → Hydraulikventil → Ölkörper/Motor → Aktuator (Modell/Schraube/Injektionsnadel)
Hauptmerkmale: Hydraulisches Öl ist komprimierbar, während während der Kraftübertragung zum einen zu Ölleckagen, Druckverlusten und Wärmeverlusten ebenso kommt wie bei der Regelung ist die Kontrolle der Regelung von der Druckbalance des Hydrauliksystems abhängig und die Regelungsgenauigkeit wird stark durch Änderungen der Ölviskosität und der Temperatur beeinflusst.
1.2 Elektrische Extrusionsblowmouldingmaschine: Direkt angetrieben durch Servomotoren
Triebsprinzip: Mehr als ein unabhängiges Servomotor wird als Kraftquelle verwendet, um jeden Aktuator indirekt über präzise Mechaniktransmissionskomponenten (Ballschrauben, Synchronbänder, Getriebe und Zahnräder) zu bewegen, ohne auf hydraulisches Öl als Zwischenmedium zurückzugreifen. Elektrische Energie wird direkt in mechanische Energie umgewandelt.
Schaltprinzip: Mehrere unabhängige Servomotoren werden als Stromquellen eingesetzt, um jeweils einen Aktuator durch präzise mechanische Übertragungskomponenten (Kugelnähte, Synchronbänder, Getriebe und Staunen) direkt zu drehen, ohne dass es erforderlich ist, Hydrauliköl als Zwischenmedium zu verwenden. Die elektrische Energie wird direkt in mechanische Energie umgewandelt.
Powerübertragung: Servomotor → präzisionsgetriebene Komponente (Kugelgewinde/Synchronbänder) → Aktuator (Form → Schraube → Blasdüse)
Kernmerkmal: Der Servomotor kann durch Regelung der Drehzahl der Schraube in Echtzeit die Position und die Geschwindigkeit erzeugen, was eine geschlossenes Rückmeldesystem ermöglicht. Die Übertragung ohne Vermittler reduziert die mechanischen Verluste, der geschlossene Regelkreis macht eine stabile Drehzahl möglich, die sich um ±3-5 rpm bewegt, und die Faktoren wie Temperatur und Viskosität wirken sich nicht auf die Leistung aus.
1 Extrusionssystem: Vergleich der Druckprinzipien bei Schraubenantrieben
2 Italienisches typ Abtriebsband: Die Rotation des Schraubenantriebs wird durch ein Bändergetriebe mit kleinen Schraubenwellen angeregt. Das Bändergetriebe hat einen patentierten, in Italien entwickelten, designbasierten „China High Accuracy“ Standard. Durch den störungsfreien Betrieb wird eine sehr reibungslose Schraubendrehzahl erzielt. Rotationsgeschwindigkeit ist konstant und von ±0.1rpm. Die industrielle etablierte Maschine hat eine sehr hohe Genauigkeit, führt normalerweise ein kundenseitiges Prüfprogramm durch. Das Produkt ist in der ersten dreidimensionalen Konfiguration.
3 Gandner-und Servomotortyp: Der Schraubenantrieb wird entweder von einem Servomotor (mechanisch oder elektrisch) oder von einem Schraubenmotor angetrieben.
Elektrischer Typ: Die Schraube wird direkt von einem speziellen Extrusions-Servomotor angetrieben, und die Motorgeschwindigkeit wird präzise durch Impulssignale geregelt, mit einem Geschwindigkeitsfluktuationsbereich von ≤± 0,1 r/min. Die Closed-Loop-Steuerung von Servomotoren kann Belastungsänderungen in Echtzeit kompensieren (z. B. Schwankungen in der Rohstoffviskosität), was eine gleichmäßige Verplastifizierung und eine Rollladendickenabweichung von ≤± 1 % gewährleistet, was besonders geeignet ist für die Produktion von dünnwandigen und hochgenauen Produkten.
2.2 Aufspannsystem: Comparison of Mold Drive and Pressure Control Principles
Traditionelles hydraulisches System: Die Klemmwirkung wird durch einen hydraulischen Zylinder angetrieben, und die Klemmkraft wird durch eine Druckregelung des hydraulischen Systems erreicht. Aufgrund der Komprimierbarkeit von Hydrauliköl und Rohrpannen entsteht eine Verzögerung bei der Schließgeschwindigkeit der Form (Respondzeit > 0,5 Sekunden), und die Genauigkeit der Klemmkraftsteuerung ist gering (Fluktuationsbereich ± 5-8%), was leicht zu Problemen wie "Bezeichnender Schaden an der Form durch eine zu strenge Klemmung" oder "Überschuss der Form durch zu lockere Klemmung" kommen kann. Die Positionierung der Form basiert auf mechanischem Limit, mit einer wiederholten Positionierungsgenauigkeit von ± 0,5-1 mm.
Elektrisches System: Die Klemmwirkung wird synchron durch 2-4 Servomotoren über Kugelgewinde oder Zahnräder angetrieben, und die Klemmkraft wird präzise durch den Motortriebwinkel gesteuert (Fluktuationsbereich ± 1-2%). Die Echtzeit-Feedback der Servomotorposition ermöglicht eine präzise Positionierung der Form mit einer wiederholten Positionierungsgenauigkeit von ± 0,01-0,1 mm; die Schließreaktionszeit beträgt weniger als 0,1 Sekunden, wodurch eine schnelle Klemmung der Form und eine flächige Klemmung erreicht wird und ein durch eine langsame Schließgeschwindigkeit der Werkzeugglocke verursachter Drucksänkungen vermieden werden kann.
2.3 Inflationssystem: Verglichen mit dem Prinzip der Drehankerdrehimpulsanhebung und des Druckreglers
Traditionelles hydraulisches System: Die Liftwirkung der Blasnadel wird durch einen kleinen hydraulischen Zylinder angetrieben, und der Inflationsdruck wird durch eine hydraulische Ventil zur Regulierung des Drucks von komprimierter Luft verstellt. Aufgrund der verzögerten Reaktion des hydraulischen Systems sind die Synchronisationen zwischen dem Zeitpunkt der Nadelinsetzung und dem Inflationsdruck gering, was leicht zu schlechter Innenabdichtung des Werkzeugrohrs oder unregelmäßiger Inflation führen kann. Der Fluktuationsbereich des Inflationsdrucks beträgt ± 0,05-0,1 MPa.
Elektrisches System: Die Blasnadel wird von einem speziellen Servomotor angetrieben, und die Einfügenposition und Geschwindigkeit können präzise programmiert und gesteuert werden. Die Synchronisationsfehler mit der Schliess- und Extrusionsfunktion betragen weniger als 0,05 Sekunden; der Inflationsdruck wird in Echtzeit durch elektronische Drucksonden zurückgegeben und wird durch das Steuersystem genau regelt, mit einem Fluktuationsbereich von ± 0,01-0,03 MPa. Dadurch wird eine gleichmäßige Inflation des Werkzeugrohres, klar definierte Oberflächenstrukturen und eine konstante Wanddicke des Produkts garantiert.
2.4 Kühlsystem: Comparison of Auxiliary Drive Principles
Traditionelles hydraulisches System: Anwendungen von Komponenten wie Kühlwasserpumpen und Ventilatoren werden normalerweise von normalen asynchronen Motoren mit festem Drehzahl angetrieben. Der Kühlwasser- und Luftstrom kann sich nicht dynamisch an die Dicke und den Produktionsrhythmus des Produkts anpassen, wodurch eine schlechte Kühlungseffizienz und lange Produktionszyklen resultieren (besonders bei dicken Wänden der Produkte).
Electric type: The auxiliary equipment is driven by a variable frequency servo motor, and the cooling parameters (water volume, air volume, cooling time) can be linked with the product production process and automatically optimized through PLC. For example, thin-walled products can reduce cooling intensity and shorten cooling time, while thick walled products can increase cooling intensity and prolong cooling time, achieving precise cooling and shortening the production cycle by 20-50% compared to hydraulic products.
2.5 Steuerungsystem: Comparison of Instruction Execution and Feedback Principles
Die traditionelle hydraulische Art: Sie verwendet den Kontrollmodus von „PLC + hydraulisches Ventilgruppe“ und das Kontrollsignal wird durch das hydraulische Ventil in Druck- oder Durchflussänderungen des Öls umgewandelt, was zum „unmittelbaren Control“ gehört. Aufgrund der Kompressibilität und der Übertragungszögerung des Öls besteht eine Verzögerung in der Ausführung der Steuerungsbefehle, und es ist nicht möglich, Echtzeit-Feedback zum aktuellen Status des Aktuators zu geben (wie zum Beispiel die aktuelle Position der Form und die aktuelle Geschwindigkeit der Schraube), was zum halb geschlossenen Steuerkreis gehört und sich auf manuelle Erfahrung für die Anpassung stützt.
Die elektrische Bauart: Sie verwendet den Kontrollmodus von „Industrie-PC + Mehraschenservo-Bus“, in dem das Steuerungssignal den Servomotor direkt steuert, und der Motorencoder bietet Echtzeit-Feedback zu Positions-, Geschwindigkeits-, Drehmoment- und anderen Daten, was einen vollständig geschlossenen Steuerkreis des „Befehlsausführungs-Feedback-Korruptionsabbaus“ darstellt. Das Steuerungssystem kann automatisch Faktoren wie Schwankungen der Last und Veränderungen der Rohstoffbeschaffenheit ausgegleichen, was eine präzise Optimierung der Prozessparameter ermöglicht, ohne daß manuelle Anpassungen erforderlich wären.
Ⅲ. Zusammenfassung der Kernunterschiede.
Der Unterschied im Funktionsprinzip zwischen der elektrischen Extrusions-Blowformmaschine und der traditionellen hydraulischen Bauart besteht im wesentlichen in dem technischen Weg zwischen „direkter Übertragung + geschlossener Steuerkreis“ und „indirekte Übertragung + halb geschlossener Steuerkreis“.
Energieübertragung: Die elektrische Bauart eliminiert die Verluste und Verzögerungen, die durch hydraulisches Öl als Zwischenmedium verursacht werden, und erreicht eine direkte Umwandlung von elektrischer Energie in mechanische Energie, wodurch eine höhere Übertragungseffizienz und eine schnellere Reaktion erwachsen;
Steuerlogik: Die elektrische Bauart bildet einen geschlossenen Steuerkreis durch die Echtzeit-Feedback der Servomotoren, bereitet eine präzise Kontrolle von Positions-, Geschwindigkeits- und Druckparametern vor, während die hydraulische Bauart sich auf die Druckausgleichung des hydraulischen Systems stützt und die Kontrolleenzugänglichkeit durch Umweltfaktoren eingeschränkt ist;
Leistungsabfolge: Der Unterschied im Antriebsprinzip führt direkt zu den Vorteilen der elektrischen Modelle in Bezug auf Genauigkeit, Energieverbrauch, Wartung, Umweltfreundlichkeit usw., während die hydraulischen Modelle auf die vertraute hydraulische Technologie setzen und noch immer Kostenvorteile in Szenarien mit großerLast und langsamer Produktionsgeschwindigkeit haben.
Ⅳ. Unterschiede in der Anwendungsadaptierbarkeit (basierend auf den Prinzipcharakteristika)
Traditionelle hydraulische Art: Aufgrund ihrer Prinzipcharakteristik hoher Last (das hydraulische Öl kann ein großes Druck übertragen), ist sie für die Produktion von großen, dicken Wandprodukten (wie chemische Fässer über 20 L und große Formteile) geeignet. Der anfängliche Anschaffungskosten ist niedrig, aber der langfristige Betrieb verbraucht viel Energie und die Wartung ist komplex. Sie ist für Szenarien mit geringen Präzisionsanforderungen (Wandstoffabweichung ≥ 3%) und langsamer Produktionsgeschwindigkeit geeignet;
Elektrische Bauart: Basierend auf den Prinzipvorteilen von präziser Kontrolle und hoher Geschwindigkeit führt sie zu einer optimalen Notwendigkeit für die Produktion von dünnwandigen, präzisen und hochoffentlichen Produkten (wie medizinischen Flaschen, Lebensmittelpackungsflaschen und leichten Automobilkomponenten), besonders für Szenarien mit sauberen Arbeitsstätten (null Entleerung) und Energiesparen. Obwohl die anfängliche Investition hoch ist, waren die langfristigen Betriebskosten niedriger und die Effizienz höher.
Das Kernarbeitsprinzip der elektrischen Extrusions-Blowformmaschine entspricht dem der traditionellen hydraulischen Extrusions-Blowformmaschine (beide folgen dem grundlegenden Prozess der Extrusions-Blowformung), der wesentliche Unterschied schlägt sich jedoch in dem Prinzip des Antriebenssystems nieder – das erste basiert auf „Servomotoren direktes Antrieb + geschlossener Steuerkreis“, während das zweite auf „hydraulisches Öldruckprincip + halb geschlossener Steuerkreis“ basiert. Dieser Unterschied führt zu signifikantem Abprang der beiden in Bezug auf die Übertragungs-effizienz, die Kontrollgenauigkeit, die Reaktionsgeschwindigkeit, den Energieverbrauch und die Wartung, was letztendlich deren Anpassungsfähigkeit an Anwendungsszenarien beeinflußt: Die hydraulischen Modelle nutzen das Prinzip der Last mit großen Lasten, um sich an große dünnwandige Produkte anzupassen, während die elektrischen Modelle aufgrund ihrer präzisen und effizienten Merkmale die Standardauswahl für die Produktion von hochwertigen, präzisen und hoheffizientigen Hohlprodukten geworden sind.






