

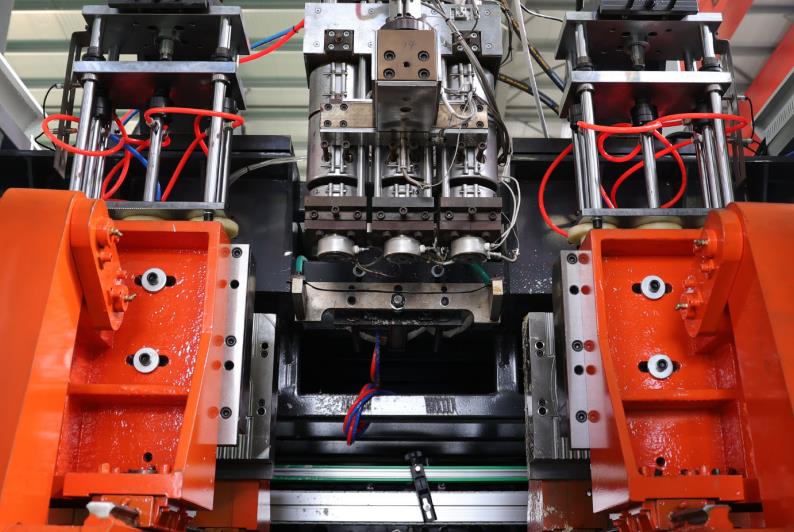
Ⅰ. Podstawowa definicja i główne cele
Maszyna do wytwarzania plastikowych produktów o pustą powierzchnię za pomocą procesu "wygięte wałki – napowietrzanie powietrzem – chłodzenie formy i wgniecenie" jest podstawowym urządzeniem stosowanym w dużym skali do produkcji produktów o pustych powierzchniach, takich jak butelki napojów, beczki chemiczne, zbiorniki na paliwa w pojazdach, pojemniki do pakowania itp. Celem głównym jest plastyfikacja tworzyw termoplastycznych (takich jak PE, PP, PET, PVC itp.) na ciepło w procesie wałkowania, a następnie wykorzystanie formy do ograniczenia wzorca. Dzięki działaniu wywietrzania, wałki są przyjmowane względem wewnętrznej ścianki formy i po solidyfikacji oraz solidyfikacji uzyskuje się produkty o pustych powierzchniach odpowiadające wymaganiom projektu.
W zależności od różnych sposobów ekspresji, maszyny do formowania i ekspresji pod ciśnieniem dzielą się głównie na maszyny do ekspresji ciągłej (kontynuacja ekspresji wałków, alternatywna praca formy) oraz maszyny do ekspresji przerywanej (ekspresja ilościowa wałków, zamknięcie jednego lub grupy produktów). Podstawowy mechanizm działań obu jest ten sam, z wyjątkiem różnic w przygotowaniu wałków i rytmie koordynacji formy.
Ⅱ. Podstawowe komponenty (stosunkowo silnie związane z zasadą działania)
Aby zrozumieć zasadę działania, należy najpierw zrozumieć podstawowe funkcjonalne komponenty i funkcje maszyny do formowania i ekspresji pod ciśnieniem:
1. Extrusion system
Jej podstawowa funkcja to plaskowanie i plastyfikowanie wyrobów z plastiku w formie stałych cząstek i ciągłe ekspresowanie wałków w formie tubularycznej, głównie obejmują:
Pion (zeszyt): magazynuje cząstki plastikowe w stanie stałym, częściowo wyposażony w urządzenie do suszenia (usuwa wilgoć z surowców, by uniknąć pęcherzyków w produkcie);
Ręka i cylindr: fundamentowy komponent plastyfikacji tworzyw, z ringiem grzewczym (poprzez segmentową kontrolę temperatury) na zewnątrz ciała silnika. Ręka przemieszcza surowce za pomocą obrotu, a w wyniku grzania surowce stopniowo rozkładane są z cząstek stałych na ciepło – na jednolitą stan wiązki;
Głowa formy (głowa maszyny): otworami w oparciu o owalowy kanał przepływu materiał na ciepło jest wygięty wałek. Głowa formy jest wyposażona w rdzeń i die, a jednorodność grubości wałka może być kontrolowana poprzez regulację odstępu między obiema częściami.
2. Mold closing system
Jej fundamentową funkcją jest przymocowanie wałka, dostarczenie formy do wytwarzenia i współdziałanie z chłodzeniem, głównie obejmuje:
Forma: skládająca się z lewej i prawej połowy form, z wnętrzną gołą, która jest zgodna z kształtem produktu (w tym szczegóły, takie jak gwinty i wzory), i kanałem chłodzącej wody i zagłębiem wycieku na formie;
Mechanizm zamykania formy: napędzany hydraulikami lub silnikami servo, osiąga szybkie zamykanie i otwieranie formy, a siła zamykania musi być odpowiednio duża, aby uniknąć przeciekania koperty poza szczelinę formy w czasie wypełniania;
Urządzenie do mocowania koperty: znajduje się na dole formy, zamyka nadaje dno koperty, tworząc szczelne wnętrze, gdy jest zamknięte, zapewniając zamknięte miejsce do wypełniania;
3. Blow molding system
Cechowa funkcja polega na wstrzykiwaniu powietrza podciśnieniowego do koperty i przesuwania jej, aby przylegała do formy, przede wszystkim obejmuje:
Ikona lub grzałka wstrzykwalka: zazwyczaj wstawiana do wnętrza koperty z dołu lub góry formy, jest kanałem do wstrzykiwania powietrza;
Kompresor powietrza i urządzenie stabilizujące: zapewnia powietrze podciśnieniowe o stabilnym ciśnieniu (rynek ciśnienia 0,2-1,0 MPa, dostosowany do wielkości i grubości produktu) i urządzenie stabilizujące gwarantuje jednolity ciśnienie podczas procesu wypełniania, aby uniknąć deformacji produktu;
4. Cooling system
Cechowa funkcja polega na szybkim chłodzeniu i utwardzaniu wypełnionej koperty termoplastycznej, przede wszystkim obejmuje:
Kanał chłodzącej wody w formie: zbudowany wokół komory formy, jest wypełniony wodą chłodzącą (temperatura wody kontrolowana na poziomie 15-30 ℃), która odprowadza ciepło koperty przez wymianę ciepła;
Pomocowe urządzenie chłodzenia powietrznego (dwa modele): w przypadku cienkich produktów lub złożonych komor, używa się chłodzenia powietrznego do przyspieszenia chłodzenia powierzchni i poprawy efektywności produkcji;
5. Control system
Cechowa funkcja polega na koordynowaniu działań różnych systemów i dokładnym kontrolowaniu parametrów procesu, przede wszystkim obejmuje:
System sterowania temperaturą: segmentowa kontrola temperatury nagrzewania barwe materiału i głowy formy (dostosowana do rodzaju tworzywa, takiego jak temperatura procesowania PE w zakresie 150-220 ℃, temperatura procesowania PET w zakresie 260-280 ℃);
Szybkość sterowania systemu: kontrola prędkości śruby, prędkości zamykania formy, ciśnienia i czasu wypełniania, czasu chłodzenia i innych parametrów za pomocą PLC lub komputera przemysłowego, aby zapewnić zgodny ruch każdej linki;
System kontroli grubości ścian (model najwyższej klasy): Dopasowując odległość między głowicą matrycy a listwą jędrowe, reguluje się grubość ścian różnych części bocianu w czasie rzeczywistym, co poprawia moc produktu i zużycie materiału.
Ⅲ. Kompleksowy proces (wzory na przykład procesu ciągłej ekstrudacji i formowania pod ciśnieniem)
Proces pracy maszyny do formowania pod ciśnieniem jest ciągłym cyklem współdziałających działań różnych systemów, a cały proces można podzielić na 5 kluczowych etapy, które powtarzają się w skończonym kroku, aby osiągnąć produkcję masową:
1. Przygotowanie surowców i ekstrudowanie plastyfikacji
Etap 1: Dodaj do bieżnika odkształcone, suche cząstki plastikowe (na przykład HDPE dla pojemników chemicznych i PET dla butelek do napojów), a surowce wejdą do przestrzeni między ślimakiem a zbiornikiem za pomocą bieżnika;
Etap 2: Zbiornik jest podgrzewany na części (powoli zwiększając temperaturę od sekcji podawania do sekcji wyciągania, na przykład 120-150 ℃ w sekcji podawania, 180-220 ℃ w sekcji topienia i 200-230 ℃ w sekcji wyciągania), aby stopniowo miękczyć i topić cząstki plastiku. W tym samym czasie ślimak obraca się z stałą prędkością (zwykle 30-100 obr./min), aby jeszcze bardziej promować jednorodną plastyfikację surowców poprzez siłę ścierania, uniemożliwiając powstawanie nie topionych cząstek;
Etap 3: Topiony plastik jest ciągłą ekstrudowany przez kanał przeciążeniowy goleni matrycy pod ciśnieniem ślimaka, tworząc bocian o kształcie rurki (przezroczysta) (przezroczystość bocianu zazwyczaj równa 1,2-1,5 razy średnicie produktu, grubość ściany to 2-5 razy grubości ściany produktu i należy uwzględnić odstęp na rozciąganie). Bocian jest zawieszony pionowo poniżej matrycy.
2. Zamknięcie formy i ustawienie bocianu
Etap 1: Kiedy długość ekstrudowanego bocianu osiągnęła wymagany wysokość produktu (detekowana przez czujniki fotoelektryczne lub przełączniki obrotowe), system sterujący wysyła sygnał, a mechanizm zamknięcia formy szybko uruchamia półki lewe i prawe formy, aby szybko je zamknąć;
Etap 2: Podczas procesu zamykania formy, najpierw uwodzimy górną i dolną część bocianu: punkt ułożenia góry znajduje się poniżej głowy formy, aby zapewnić, że bocian jest mocowany głową formy; punkt ułożenia dołu przekreśla i zamyka bocian, tworząc gniazdo bez końcówek;
Etap 3: Po zamknięciu formy igła rozprężająca jest szybko wprowadzona do zamkniętego obszaru na górze bocianu, aby przygotować do następnej iniekcji powietrza ciśnieniowego. W tym momencie bocian jest całkowicie opresowany w przestrzeni formy.
3. Blow molding
Etap 1: Do wewnętrznego obszaru bocianu wpływa się ciśnienie pianych powietrza o ustalonej presji (ciśnienie regulowane w zależności od rodzaju produktu: cienkie ścianki butelek do napojów 0,3-0,6 MPa, grube ścianki pojemników chemicznych 0,6-1,0 MPa);
Krok 2: Ciśnienie powietrza kompresowanego działa na wewnętrzną ścianę bloku, przesuwając termoplastyczny blok tak, aby w tle rozciągał się w wszystkich kierunkach i stopniowo dostosowywał się do wewnętrznej ściany półproduktu. Forma bloku jest kompletnie odtworzona przez półproduktową komorę (w tym wzory na powierzchni, rzemyki, oznaczenia i inne szczegóły);
Krok 3: Podczas procesu rozprężania, odpowietrzowa rynna na komorze półproduktowej odświeża powietrze między bloczkiem a formą, aby uniknąć wad, takich jak odciągi, pęknięcia lub nieraz rozjasnienia wzorów na powierzchni produktu, spowodowane pozostawieniem powietrza. Czas rozprężania wynosi zazwyczaj 1-5 sekund (ustalany w zależności od grubości ściany produktu).
4. Wywgrzanie i kształtowanie
Krok 1: Po skończonym rozprężeniu, system chłodzenia kontynuuje dostarczanie wody chłodzącej do kanału wodnego w formie, szybko rozpraszając ciepło bloku poprzez kondukcję termiczną;
Krok 2: Podczas procesu chłodzenia bloku, łańcuchy molekularne stopniowo organizują się w regularny sposób, przemieniając się z stanu cieczowego do stanu stałego, a ich kształt jest ustalony. Czas chłodzenia to kluczowy parametr wpływający na efektywność produkcji i jakość produktu: niewystarczające chłodzenie może powodować deformację i ścięcia wzorów na powierzchni produktu po odgrzybianiu; Nadmierne chłodzenie może wydłużyć cykl produkcyjny i obniżyć efektywność. Zwykle czas chłodzenia to 3-10 sekund (produkty o cienkiej ścianie są krótsze, natomiast produkty o grubych ścianach są dłuższe);
Krok 3: Niektóre wysokiej klasy modele stosują podejście "gradowanego chłodzenia" w fazie chłodzenia, szybko chłodząc powierzchnię produktu jako pierwsze, a następnie powoli chłodząc wewnętrznymi począwszy od bloku, aby uniknąć wewnętrznych napięć związanych z nadmiernym różnicą temperatury między wewnętrznym a zewnętrznym produktem.
5. Odgrzybianie i usuwanie produktu
Krok 1: Po skończonym chłodzeniu system sterowania wysyła sygnał, a mechanizm zamykania formy obraca formę, aby otworzyć ją;
Krok 2: Mechanizm odgrzybienia (jakiś pin wyrzutniczy, wzór odgrzybienia lub ręka robotyczna) wysuwa lub usuwa chłodzony i utwardzony produkt z komory formy;
Krok 3: Po odebraniu produktu należy ręcznie lub automatycznie skrócić odkrywkę chwytania w dół i oznakowanie igły chłodzenia w górę (niektóre modele są wyposażone w urządzenia do skracania w czasie rzeczywistym, które można bezpośrednio skrócić po odgrzybianiu), aby uzyskać gotowy produkt; W tym samym czasie po otwarciu formy system ekstruzyjny kontynuuje wyżarcie nowych bloków i wchodzi w następny cykl produkcji.
Ⅳ. Kluczowe punkty kontroli (środki wpływające na jakość produktu)
1. Kontrola jakości plastyfikacji przetworów
Przesłanym jest prążkowy, sprężysty środek cieplny
Logika sterowania: Nadmierna temperatura może prowadzić do degradacji plastiku, podczas gdy niezbędna temperatura może spowodować niewystarczającą plastyfikację; Nadmierna prędkość śrub może prowadzić do nadmiernego generowania ciepła tarcia, podczas gdy zbyt niska prędkość może skutkować niską wydajnością plastyfikacji. Wymagana jest dokładna harmonizacja na podstawie charakterystyk surowców oraz wymagań produktu
2. Kontrola grubości ścian dalekometrsza
Przesłanym jest prążkowy, sprężysty środek cieplny
Szanowny klient, polecamy dedykowany podwójny model, który może nie tylko przesuwać, ale także obracał cylindry, znacznie zwiększając efektywność wytwarzania.
3. Kontrola ciśnienia i czasu nafiankowania
Przesłanym jest prążkowy, sprężysty środek cieplny
Logika sterowania: Czas nafiankowania musi być dopasowany do czasu schładzania, aby zapewnić, że dalekometr chłodzi i solidnie obrabia się pod ciśnieniem, unikając przedwczesnego odcedzenia ciśnienia, co może spowodować odbijanie i odkształcenie produktu
4. Kontrola temperatury i czasu schładzania
Przesłanym jest prążkowy, sprężysty środek cieplny
Logika sterowania: Dopasuj czas chłodzenia do grubości produktu. Produkty o grubych ścianach mogą stosować metodę "gradualnego chłodzenia", aby uniknąć wnikania w środku, które może prowadzić do ściągania się w środku w wyniku nadmiernej różnicy temperatur, co może skutkować pęknięciami podczas kolejnego użytku produktu
Ⅴ. Różnice w zasadach działania różnych typów maszyn do formowania przez odlewanie i obniżanie ciśnienia
1. Continuous Maszyna do ekstruzji i formowania pod ciśnieniem:
Charakterystyki działania: Systém ekstruzji ciągłą ekstruje ciągłą, a system zamykania formy stosuje tryb "wzajemnego zamykania formy po kolei" (czym jest to, że gdy jedna forma jest zamykana do rozbudowy i chłodzenia, druga forma jest otwierana do usuwania formy i jest gotowa do przyjęcia kolejnej części ciętego), co zapewnia wysoką efektywność produkcji (sprawdzalne jest dla produkcji masowej prostych produktów o kształcie, takich jak butelki do napojów i pojemniki na wodę mineralną).
Główne cechy: Ciągła i nieprzerwana ekstruzja cięć, wysoka produkcja jednotkowo, stosunkowo prosta struktura urządzenia oraz niskie koszty utrzymania.
2. Intermittent Maszyna do ekstruzji i formowania pod ciśnieniem:
Charakterystyki działania: Szybka ekstruzja jednostronnie, która korzysta z ruchu wstecznego wzmacniacza lub śruby i w każdym razie wymaga ekstruzji towaru o stałej długości i objętości. Potem forma jest zamykana i rozbudowana, chłodzona oraz demolutowana. Po zakończeniu jednego cyklu następuje kolejna ekstrudacja.
Główna zaleta: Precyzyjna wielkość cięcia, nadaje się do produkcji dużych, grubych lub złożonych produktów o kształcie (takich jak zbiorniki samochodowe na paliwo, duże pojemniki chemiczne i niejednolite części płaskie), uniemożliwia problem nachylania następującego na skutek nadmiernej długości cięcia podczas ciągłego procesu ekstruzji i ma lepszą regularność grubości ścian.
VII. Dopasowanie do typowych scenariuszy zastosowania i metod działania
Butelka do napojów ( materiał PET ): Używanie maszyny ciągłej ekstruzji formowania pod ciśnieniem, w wyniku czego otrzymuje się produkty o cienkich ścianach, wysokiej przejrzystości i o wysokiej wydajności, dzięki wysokiemu powieraniu (260-280 ℃), niskiemu ciśnieniu rozbudowy (0,3-0,5 MPa) i szybkiemu chłodzeniu (3-5 sekund);
Pojemnik chemiczny ( materiał HDPE ): Korzystając z maszyny ciągłej ekstruzji formowania pod ciśnieniem, aby stosowne danym wersji dokładnie ekstruzować grubostrawne cięcia, z ciśnieniem rozbudowy 0,6-0,8 MPa i czasem chłodzenia 10-20 sekund, co zapewnia jednolitą grubość ścian, odporność na uderzenia i odporność chemiczną produktu;
zbiornik samochodowy na paliwo ( materiał coeksztracyjny, taki jak PE / bariera / PE): Korzystając z maszyny ciągłej ekstruzji formowania pod ciśnieniem, wiele systemów ekstruzji jednocześnie ekstruzuje różne materiały preform, aby utworzyć blanki rur o wielu warstwach, które są odformowane i schłodzone przez formy, aby zapewnić funkcję bloku bariery przeciwpożarowej;
Mała butelka do pakowania ( materiał PP ): Korzystając z maszyny ciągłej ekstruzji formowania pod ciśnieniem, niskotemperaturowe zmysłowe powieranie (180-200 ℃), ciśnienie rozbudowy 0,4-0,6 MPa, nadaje się do produkcji cienkich i łatwo ekstruzowanych pojemników do pakowania;
Metoda działania maszyny ciągłej ekstruzji formowania pod ciśnieniem jest w zasadzie procesem cyklu ciągłego "topienie i powieranie termoplastycznego – formowanie rur koszyczkowych – zamykanie i przytrzymywanie formy powietrzem ciśnieniowym – chłodzenie i twardnienie". Celem jest przekształcenie kruszonych surowców w produkty o wnętrzu spełniające wymagania projektowe poprzez koordynowane kontrolowanie różnych systemów. Kluczem jest precyzyjna kontrola temperatury powierania, jakości kosza, ciśnienia rozbudowy i czasu chłodzenia. Różne typy maszyn ciągłej ekstruzji formowania pod ciśnieniem (ciągłe/zawieszone) dostosowują metodę ekstruzji kosza do potrzeb różnych objętości produkcji, rozmiarów i złożoności produktów. Są to podstawowe urządzenia techniczne dla produkcji przemysłowej produktów o formie rur z tworzyw sztucznych.
Porównanie zasad działania maszyny elektrowniczej ekstruzji formowania pod ciśnieniem i tradycyjnej maszyny hydraulicznej ekstruzji formowania pod ciśnieniem
Ⅰ. Core commonality: Consistent basic workflow
Struktura głównego protokołu działania maszyny elektrowniczej ekstruzji formowania pod ciśnieniem (typ całkowicie elektryczny) jest kompletnie identyczna z tradycyjnej maszyny hydraulicznej ekstruzji formowania pod ciśnieniem (typ hydrauliczny), obie działają zgodnie z zasadniczymi logiką ekstruzji formowania pod ciśnieniem: poprzez ciągły cykl "powieranie i powieranie plastiku → ekstruzja rur koszyczkowych → zamykanie i przytrzymywanie formy → podciśnienie powietrzem → chłodzenie i twardnienie → demoulding i odbieraniu elementów", tworzone są produkty o formie rur. Celem, zasadom powierania i ekstruzji (nawiewanie i rozdrabnianie plastiku w cylindrze włącznika), zasadom podciśnienia i uformowania (pokierowanie powietrza ruchem naprzód, aby przerzucić produkty w formę ) oraz zasadom chłodzenia i twardnienia (odwrócenie ciepła odprężnego w kanale wody pochłaniającej w formie) obu są w zasadzie nie różnią się i mogą być stosowane do produkcji produktów o formie rur z różnych termoplastycznych tworzyw sztucznych, takich jak PE, PP, PET itp.
Założenia podstawowe można podsumować następująco:
Pruszka jest stosowana w celu zamknięcia modelu i na pewno zostaną podane instrukcje. Wszystkim powinna być przekazywana kompresja powietrza, aby uzyskać połączenie pręta z modelu.
Logika formowania jest zgodna: obie zależy od wnętrza formy, aby ograniczyć kształt, a do osiągnięcia połączenia pręta z formą używa się podciągania powietrza.
Proces obiegu jest zgodny: wszystkie stosują „trzymający przepychanie odkręcający chłodzenie demoldowanie” jako podstawową jednostkę obrotu, by masowo produkować produkty perforowane.
Ⅱ. Różnice elementowe: Sytem napędowy i zasadę transmisji energii
Podstawowa różnica między tymi dwoma systemami polega na odróżniających zasadach systemu napędowania – typ elektryczny opiera się na „dzierżawienie napędem motorym serwisowym”, podczas gdy tradycyjny typ hydrauliczny opiera się na „przekazywaniu energii olejem hydraulicznym”. Ta różnica bezpośrednio prowadzi do znacznej różnicy w zasadzie działania, dokładności sterowania, prędkości reakcji oraz innych kluczowych parametrach każdego systemu realizacji.
1. Porównanie zasad napędowania podstawowych
1.1 Tradycyjnie wysmarowana statycznie maszyny deblu przemysłowego: olej hydrauliczny jako roztwór energii
Przez napędzanie pompy hydraulicznej silnikiem, energia mechaniczna jest zamieniana w energię ciśnienia oleju hydraulicznego. Następnie kierunku przepływu, ciśnienie i przepływ oleju hydraulicznemu kontrolują wały hydrauliczne, które napędzają komponenty aktywnych, takie jak pumki olejowe i silniki hydrauliczne, do ruchu, co prowadzi do czynności takich jak zamykanie formy, rozerwanie i wypuszczanie igły.
Szlaki przekazu energii: silnik → pompa hydrauliczna → olej hydrauliczny (logistyka drogowa) → wał hydrauliczny → cylinder olejowy / silnik → aktywność (forma / śrubka / igła wypychająca).
Kluczowe cechy: olej hydrauliczny jest elastyczny, a występują ubytki olejowe, straty ciśnienia i straty energii podczas przekazywania energii; kontrola działania opiera się na balansie ciśnienia systemu hydraulicznego, a dokładność sterowania jest silnie zależna od zmiany wizkości i temperatury oleju.
1.2 Zmasowańka pistoletowa do formowania rozpuszczonym plastem: directly driven by servo motor
Przezście: do bezpośredniego napędzania każdego aktywnika korzysta się z wielu niezależnych silników serwomocyjną, które są źródłem energii, a przesylanie energii odbywa się poprzez precyzyjne komponenty mechaniczne przekazu (sługiki kuli, taśmy synchroniczne, koła i ścięgna), nie ma potrzeby oleju hydraulicznego jako intermedialnego środka. Energia elektryczna jest bezpośrednio zamieniana w energię mechaniczną.
1 Licznik tranzymentu mocy: serwomotor → komponent transferu precyzji (štwornica/gondola synchronizująca) → czynnik aktywujący (forma/skręt/sztuczka oddzielająca).
2 Kluczowa cecha: serwomotor może uzyskać odczyt bieżącej pozycji i prędkości za pomocą zaawansowanego silnika pozornego, co tworzy obieg zamknięty. Przekaz mocy nie zawiera strat środka intermedijarnego, co zapewnia wysoką precyzję mechanicznego przekazu, szybką prędkość reakcji i nie jest wpływany przez czynniki zewnętrzne, takie jak temperatura i wizkość.
3
2.1 System zgniecenia.: Comparison of Screw Drive Principles
Różnice w zasadach działania poszczególnych systemów głównych
4 Tradycyjny typ hydrauliczny: obrót skrętki jest zasilany silnikiem hydraulicznym, a prędkość silnika hydraulicznego jest regulowana poprzez kontrolę prędkości przepływu oleju hydraulicznego. Ze względu na elastyczność oleju hydraulicznego i opóźnienie w regulacji przepływu, stabilność prędkości skrętki jest niewystarczająca (interwał wahanie ± 3-5 r/min), dzięki czemu występują znaczące wahania ciśnienia plastyfikacji i niską jednolitość jakości rusztu (odchylenie grubości ściany ± 3-5%).
2.2 System zamykania: Comparison of Mold Drive and Pressure Control Principles
5 Typ elektryczny: skrętka jest bezpośrednio napędzana dedykowanym serwomotorem ekstruzji, a prędkość motora precyzyjnie kontrolowana jest sygnałami impulsu, z interwałem wahania prędkości równa ≤ ± 0,1 r/min. Kontrola zamknięta serwomotorów może kompensować zmiany obciążeń w czasie rzeczywistym (takie jak wahania wizkości surowcową), co zapewnia jednolite ciśnienie plastyfikacji i odchylenie grubości ściany rusztu ≤ ± 1%, co jest szczególnie odpowiednie dla produkcji produktów o cienkiej ścianie i wysokiej precyzji.
6 Tradycyjny typ hydrauliczny: działanie zaciskania jest napędzane ciałem nacisku, a nacisk mocujący jest osiągany poprzez regulację ciśnienia systemu hydraulicznego. Ze względu na elastyczność oleju hydraulicznego i opór w przewodach, istnieje opóźnienie w prędkości zamknięcia formy (czas reakcji> 0,5 sekundy), a dokładność kontrolowania siły nacisku formy jest niska (interwał wahania ± 5-8%), co może łatwo prowadzić do problemów takich jak "uszkodzenie formy spowodowane zbyt twardym zamknięciem formy" lub "przeciek formy spowodowany zbyt rzadkim zamknięciem formy"; pozycjonowanie formy jest opartą na granicy mechanicznej, z dokładnością powtarzalnego pozycjonowania równa ± 0,5-1 mm.
7. Typ elektryczny: działanie zaciskania jest synchronizowane napędzane przez 2-4 serwomotory dzięki zakrętkom kulkowym lub silnikom kołowych, a siła mocujące jest dokładnie kontrolowana przez moment obrotowy motora (interwał wahania ± 1-2%). Odczyt bieżącej pozycji serwomodułu może osiągnąć dokładne pozycjonowanie formy, z dokładnością powtarzalnego pozycjonowania równa ± 0,01-0,1 mm; czas reakcji zamknięcia jest krótszy niż 0,1 sekundy, co pozwala na szybkie zamknięcie formy i gładkie naciskanie, unikając opadania masy rusztu pod wpływem wolnej prędkości zamknięcia formy.
8
3 System wstrzykiwania: porównanie zasad napędzania i regulacji ciśnienia igły rzucających
2.4 System chłodzenia: Comparison of Auxiliary Drive Principles
9 Tradycyjny typ hydrauliczny: działanie wstrzykiwania igły rzucającej jest napędzane małym ciałem nacisku, a ciśnienie wstrzykiwania regulowane jest zasilaczem hydraulicznym do regulacji ciśnienia gazu kompresowanego. Ze względu na opóźnione działanie systemu hydraulicznego, synchronizacja między czasem wprowadzenia igły rzucającej a ciśnieniem wstrzykiwania jest niska, co może powodować złe osadzenie na górze masy rusztu lub niejednorodne wstrzykiwanie; interwał wahania ciśnienia wstrzykiwania to ± 0,05-0,1 MPa.
Electric type: The auxiliary equipment is driven by a variable frequency servo motor, and the cooling parameters (water volume, air volume, cooling time) can be linked with the product production process and automatically optimized through PLC. For example, thin-walled products can reduce cooling intensity and shorten cooling time, while thick walled products can increase cooling intensity and prolong cooling time, achieving precise cooling and shortening the production cycle by 20-50% compared to hydraulic products.
2.5 Systém sterowania: Comparison of Instruction Execution and Feedback Principles
10 Typ elektryczny: igła rzucająca jest napędzana dedykowanym serwomotorom, a pozycja i prędkość wstrzykiwania mogą być precyzyjnie programowane i kontrolowane. Błąd synchronizacji z akcjami zamknięcia formy i ekstruzji jest mniejszy niż 0,05 sekundy; ciśnienie wstrzykiwania jest odczytane w czasie rzeczywistym za pomocą czujników ciśnienia elektronicznych i dokładnie regulowane przez PLC, z interwałem wahania to ± 0,01-0,03 MPa, co zapewnia jednolite wstrzykiwanie masy rusztu, wyraźne wzory powierzchni i konsekwentną grubość ścian produktu.
Typ elektroniczny: przyjęto tryb kontroli "industrialnego komputera + sterownika serwomechanicznego wieloprzyjemu", sygnał sterujący bezpośrednio steruje silnikiem serwomechanicznym, a enkoder silnika zapewnia real-time feedback w zakresie położenia, prędkości, momentu obrotowego oraz innych danych, tworząc pełne obwody zamknięte sterowania "feedbacku zrealizowania polecenia korekcji". System sterowania może automatycznie kompensować czynniki takie jak wahania obciążenia i zmiany cech surowców, osiągając precyzyjne optymalizację parametrów procesu bez konieczności częstych korektów ręcznych.
Ⅲ. Resümum zasadniczych różnic
Różnica w zasadzie działania maszyny cięcia i formowania przez wybuhana elektromagnetycznej od tradycyjnego typu hydraulicznego polega w zasadzie na różnicy drogi technicznej pomiędzy "przesyłanie bezpośrednie+sterowanie w obrębie zamkniętego cykla" i "przesyłanie pośrednie+sterowanie częściowo w obrębie zamkniętego cykla":
Przesyłanie mocy: typ elektroniczny eliminuje stratę i opóźnienie spowodowane olejem hydraulicznym jako środkiem pośrednim, osiągając bezpośrednie przekształcanie energii elektrycznej w energię mechaniczną, co prowadzi do wyższej efektywności transmisji i szybszej reakcji;
Logika sterowania: typ elektroniczny tworzy sterowanie w obrębie zamkniętego przez reakcje czasowe sterowników serwomechanicznych, osiągając precyzyjne sterowanie położeniem, prędkością oraz ciśnieniem, podczas gdy typ hydrauliczny opiera się na równowadze ciśnienia systemu hydraulicznego i precyzji sterowania jest zunifikowana przez czynniki środowiskowe;
Wysoka wydajność: Różnica w zasadzie sterowania bezpośrednio prowadzi do atutów typów elektronicznych w zakresie precyzji, zużycia energii, konserwacji, społeczności przyjaznej dla środowiska itp., podczas gdy typy hydrauliczne opierają się na rozwiniętej technologii hydraulicznej i nadal mają korzyści w zakresie kosztów w scenariuszach o dużej mocy i niskiej prędkości;
Ⅳ. Różnice w przystosowalności do zastosowań (na podstawie charakterystyk zasadowych)
Typ hydrauliczny tradycyjny: ze względu na swoją zasadę cech ciężkiej obciążenia (olej hydrauliczny może przekazywać duże ciśnienie), nadaje się do produkcji produktów o dużej grubości ścian (takich jak beczki chemiczne powyżej 20 l i duże detale profilowane). Początkowe koszty urządzenia są niskie, ale długotrwałe działanie zużywa dużo energii i konserwacja jest złożona. Nadaje się do scenariuszy o niskich wymaganiach precyzji (odchylenie grubości ściany ≥ 3%) i wolnego tempa produkcji;
Typ elektroniczny: na podstawie jego zasadniczych cech precyzyjnego sterowania i szybkiej reakcji, nadaje się do produkcji produktów o cienkich ścianach, z wysoką precyzją, a także dużego wyprodukowania (takich jak butelki medyczne, opakowania spożywcze, elementy samochodowe lekkie), szczególnie nadaje się do dworów czystych (zero wyciek) i scenariuszy oszczędzających energię. Choć koszty początkowe są wysokie, koszty trwałego działania są niższe, a efektywność wyższa.
Kluczowy ram mierniczy działania maszyny cięcia i formowania przez wybuhana elektromagnetycznej to samo, co w przypadku tradycyjnej maszyny cięcia i formowania przez wybuhanie hydraulicznego (obie postępują przez podstawowy proces cięcia i formowania), jednak podstawowa różnica polega na zasadzie systemu napędowego – w przypadku pierwszego stosuje się zasadę "szybkiego sterowania bezpośredniego silnikiem serwomechanicznym+sterowanie w obrębie zamkniętego", natomiast w przypadku drugiego zasada to "przesyłanie mocy olejem hydraulicznym+sterowanie częściowo w obrębie zamkniętego". Ta różnica prowadzi do znaczącej różnicy pomiędzy tymi dwoma pod względem efektywności przesyłu mocy, precyzji sterowania, osiągów odpowiedzi, zużycia energii oraz konserwacji, w końcowym efekcie wpływając na ich kompatybilność z scenariuszami aplikacyjnymi: modele hydrauliczne opierają się na cechach ciężkiej obciążenia, aby dostosować się do produkcji dużych produktów o grubych ścianach, podczas gdy modele elektroniczne stały się standardowym wyborem do produkcji produktów wykopanych z wysoką precyzją, wysokim obrotnictwem oraz dużej produktywnością ze względu na ich cechy precyzyjne i efektywne.






