

Ⅰ. Basic Definition and Core Objectives
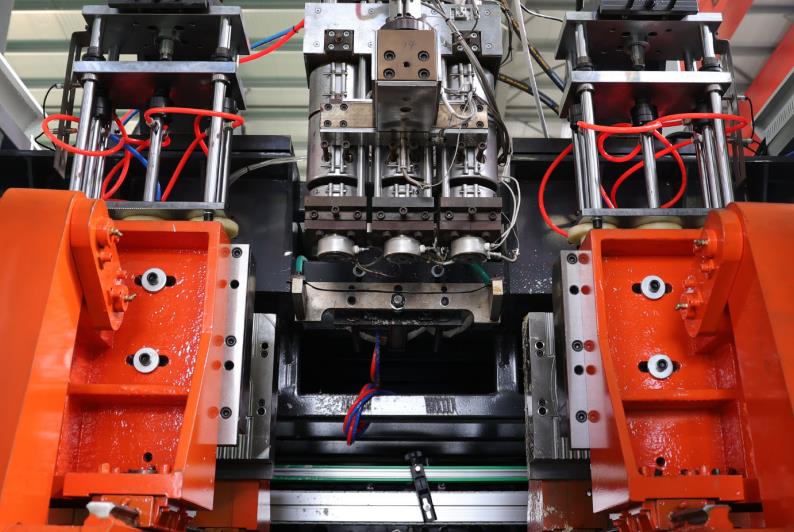
Машина екструзіонно-виливного формовання є основним обладнанням для виробництва порожнистих пластикових виробів за допомогою процесу «розплавлення екструзії бруска – нагнітання стисненим повітрям – охолодження та формування формочки». Вона широко застосовується у масштабному виробництві порожнистих виробів, таких як пляшки для напоїв, бочки для хімічних речовин, баки для пального для автомобіля, контейнери для упаковки та ін. Головна мета полягає у пластифікації термопластичних сировинних матеріалів (наприклад ПЕ, ПП, ПЕТ, ПВХ тощо) у вигляді безперервних трубчастих брусків за допомогою системи екструзії, а потім за допомогою порожнини формочки обмежування форми. За допомогою ефекту нагнітання бруски притиснуті до внутрішньої стінки формочки, і після охолодження та затвердіння отримують порожнисті вироби, які відповідають передбаченим вимогам проекту.
Залежно від різних методів екструзії машини екструзіонно-виливного формовання поділяються головним чином на безперервні машини екструзіонно-виливного формовання (екструзія бруску безперервно, чергування роботи формочки) і стихійні машини екструзіонно-виливного формовання (екструзія бруска квотно, завершення однієї або групи виробів). Основний принцип цих двох однаковий, крім відмінностей в підготовці бруска та ритмі координації формочки.
2. Основні компоненти (швидко пов’язані з принципом роботи)
Щоб розуміти принцип роботи, спочатку необхідно прояснити основні функціональні компоненти та функції машин екструзіонно-виливного формовання:
1. Система екструзії
Основна функція полягає у розплавленні та пластифікації твердих пластикових сировинних матеріалів та безперервному екструзії трубчатих формованих брусків, головним чином включаючи:
Бункер: зберігає тверді частинки пластика, частиною обладнаний пристроєм сушіння (видаляє вологу з сировини, щоб уникнути бульбашок у вироби);
Шнек і балон: центральний компонент пластифікації пластика, у якому на зовнішній стороні балона встановлений нагрівний кільце (сегментоване керування температурою). Шнек грає рухливий вплив і відпливає сировиною через обертання, і згідно з нагрівом сировина поступово розплавиться від твердих частинок у гладкий стан в'язкої рідини;
Голова формочки (машинна голова): розплавлений пластик екструдується через циркулярний канал потоку у вигляді безперервного трубчастого бруска. Голова формочки обладнана робочою сталкою і пресовою формочкою, а однорідність товщини стінки бруска можна контролювати шляхом регулювання зазору між ними.
Використовуйте саме такий формат: "1. " на одній рядку, нічого іншого.
Основна функція полягає в заклинюванні заморозки, забезпеченні формованого розміру і співпраці з охолодженням, і включає в себе:
Форма: складається з лівої та правої половин форм, з порожниною всередині, яка збігається з формою продукту (включаючи деталі, такі як метри та орнаменти), а також канал для охолоджувальної води та виливний профіль на формі;
Механізм закривання форм: приводяться в дію за допомогою гідравлічних або сервоприводних моторів, завдяки чому можливе швидке закриття і відкриття форм, а сила закриття повинна бути достатньо великою, щоб не допустити переповнення заморозки з зазорів форм під час надування;
Пристрій для закріплення заморозки: розташований внизу форм, він закриває дно заморозки для формування герметичного порожнини, коли форму закрита, забезпечуючи закриту порожнину для подальшого надування.
3. Система надування з виливкою
Основна функція полягає в подачі стисненого повітря в заморожку та просуванні його до приклеювання до форми, і включає в себе:
Жолоб або голка для надування: зазвичай вставні в середину заморозки з верхньої або нижньої частини форми, це канал живлення стисним повітрям;
Компресор повітря та пристрій стабілізації: забезпечують стиснене повітря з постійним тиском (диапазон тиску 0,2-1,0 МПа, який регулюється відповідно до розмірів та товщини продукту) і пристрій стабілізації гарантує рівномірний тиск під час процесу надування, щоб уникнути деформації продукту.
4. Система охолодження
Основна функція полягає в швидкому охолодженні та вищоложенні надуту пластмасового заготовки, і включає в себе:
Канал для охолоджувальної води форм: розташований по периметру порожнини форми, він заповнений охолоджувальною водою (температура води регулюється в діапазоні 15-30 ℃), яка забирає тепло заготовки за допомогою теплового обміну;
Допоміжне обладнання для охолодження повітрям (у деяких моделях): Для виробів з тонкими стінками або складними порожнинами використовується охолодження повітрям для прискорення охолодження поверхні та підвищення ефективності виробництва.
5. Система керування. Основна функція полягає у координації дій різних систем і точно містять контроль параметрів процесу, включаючи:
Система керування температурою: сегментне керування температурою нагріву барабана з матеріалом і голови преса (налаштовано в залежності від типу пластика, наприклад, температура обробки PE становить від 150 до 220 ℃, температура обробки PET становить від 260 до 280 ℃);
Система керування дії: регулює швидкість обертання шнека, швидкість закриття преса, тиск та час надування, час охолодження та інші параметри за допомогою PLC або промислового комп'ютера, щоб забезпечити скоординовану роботу кожного з елементів;
Система керування товщиною стінки (вищій моделі): шляхом регулювання відстані між головою преса та гвинтовою штангою за допомогою сервоприводу керується товщина стінки різних частин блока;
Ці дії повторюються в циклі, і силовий електродвигун нагрівається та охолоджується реєстартори.
Ⅲ. Повний робочий цикл (наприклад, для безперервного екструзії техніки).
Робочий процес машини екструзії з обдувом - це послідовне циклічне виконання взаємозалежних дій різних систем, і повний процес можна розділити на 5 основних кроків, які повторюються у циклі для забезпечення безперервного виробництва.
1. Підготовка та пластифікація сировини.
1. крок: матеріал (наприклад, целюлозно-картонна коробка або пластмасова пляшка для води) завантажується у завантажувальну лійку.
2. крок: сировина подається на послідовне нагрівання в барабані з двома роздільними зонами коливання температури протягом 10-60 с.
3. крок: тепло генерується у барабані з двома зонами тривалого нагрівання. Температура в частині нагріву становить 140-170 ℃, а у частині розплавлення - 220-280 ℃.
3. тривалість та швидкість нагрівання регулюються автоматично;
Крок 1: Коли довжина екструдованої заготовки досягає необхідної висоти виробу (виявляється за допомогою фотоелектричних датчиків або перемикачів положення), система керування посилає сигнал, і механізм закриття прес-форми приводить дзеркальні половини прес-форми до швидкого закриття;
Крок 2: В ході закриття прес-форми спочатку затискається верхня і нижня частина заготовки: верхня точка затиску розташовується нижче голови прес-форми, щоб гарантувати, що заготовка щільно охоплена головою прес-форми; нижня точка затиску перерізає і закриває заготовку, формуючи порожнисту порожнину з закритими кінцями;
Крок 3: Після закриття прес-форми деформуючий штифт швидко вводиться в даний закритий район на верхній частині заготовки для підготовки до подальшого закачування стисненого повітря. В цей час заготовка повністю знаходиться у запечатаній обсязі прес-форми;
3. Деформування при нагнітанні
Крок 1: Закачується стиснуте повітря за відповідним тиском у внутрішній об'єм заготовки через деформуючий штифт (тиск регулюється відповідно до типу виробу: тонкостінні пляшки для напоїв – 0,3-0,6 МПа, товсті труби для хімічних препаратів – 0,6-1,0 МПа);
Крок 2: Довжина стисненого повітря з тиском діє на внутрішню стінку заготовки, примушуючи термопластичну заготовку розширюватися в усі сторони і поступово зближуватися з внутрішньою стінкою обсягу прес-форми. Форма заготовки повністю копіюється прес-формою (включаючи поверхневі малюнки, резьби, позначки і інші деталі);
Крок 3: Під час процесу інфільтрації повітря вигвинчується із ванну на прес-формове дно, щоб уникнути дефектів, таких як вигини, бульбашки чи незрозумілі дрібні дефекти на поверхні виробу, спричинених залишками повітря. Час інфільтрації звичайно становить 1-5 секунд (регулюється відповідно до товщини стінки виробу);
4. Охолодження та формування
Крок 1: Після завершення процесу інфільтрації, система охолодження продовжує подавати охолоджуючу воду у водотрубну систему прес-форми, швидко віддаючи тепло заготовки через тепловий контакт;
Крок 2: В ході процесу охолодження заготовки молекулярні ланцюжки поступово розміщуються в регулярному порядку, перетворюючись з вязкого стану на твердий стан, а його форма фіксується. Час охолодження є ключовим параметром, що впливає на ефективність виготовлення та якість виробу: недостатнє охолодження може спричинити деформацію та прилипання поверхні виробу після вилучення з прес-форми; надмірне охолодження може продовжити виробничий цикл та знизити ефективність. Обичайний час охолодження становить 3-10 секунд (тонкостінні вироби – коротше, товстостінні вироби – довше);
Крок 3: У деяких роздільнях вищої лінійки застосовується тактика «стадії з поступовим охолодженням» під час стадії охолодження, швидко охолоджуючи поверхню виробу спочатку, а потім поступово охолоджуючи внутрішній простір для усунення внутрішнього натягу, викликаного надмірними температурними перепадами між внутрішнім та зовнішнім простіром виробу.
Використовувати ТОЛЬКО цей формат: "1. " на одній рядку, ніякого іншого.
крок 1: після закінчення охолодження керуюча система передає сигнал, і механізм закриття вжинового корпусу приводить в рух форму для відкриття;
крок 2: механізм вилучення (наприклад, викидаючий штифт, шаблон вилучення або роботський рукав) виштовхує або вилучає охолоджений і застигнутий продукт з порожнини вжинового корпусу;
крок 3: після того, як продукт вилучено, необхідно вручну або автоматично обрізати приливання на дні та позначку обгону голови вгорі (на деяких моделях є пристрої онлайн обрізки, які можна обрізати безпосередньо після вилучення продукту), щоб отримати готовий продукт; В той же час, після відкриття вжинового корпусу, система екструзії продовжує екструдировать новий брусок і входить у наступний цикл виробництва.
IV. Основні пункти керування (основи, що впливають на якість продукції)
1. Контроль пластифікації преформ
Принцип: нерівномірне пластифікування може призвести до дефектів, таких як бульбашки, не розплавлені частинки та нерівномірність товщини стінки продукту. Цей результат можна досягти шляхом контролю температури кожного сектору барабану з матеріалом, швидкості винта та тиску зворотного потоку;
Логіка керування: надмірна температура може призвести до деградації пластмаси, а недостатня температура — до недостатнього пластифікації; надмірна швидкість винта може призвести до утворення високого торсивно-зчеплювального тепла, занадто повільна — до недовгої ефективності пластифікації. Потрібних точного узгодження на основі характеристик сировини та вимог до продукції.
2. Контроль товщини стінки брикету
Принцип: однорідність товщини стінки брикету напряму впливає на точність кінцевої товщини стінки продукції. Стандартні моделі досягають статичного керування, регулюючи зазор між головкою штампа і поршнем для формування; Моделі вищого класу застосовують "динамічну систему керування товщиною стінки", яка одночасно регулює зазор за допомогою сервомоторів, щоб компенсувати проблеми з нижньою товщиною та верхньою товщиною, викликані опусканням брикету під дією сили тяжіння;
Сценарій застосування: для великих або нестандартних продуктів (наприклад, бензобаки автомобілів) динамічне керування товщиною стінки може викликати збільшення товщини критичних частин (наприклад, точок напруги) та зменшення товщини некритичних частин, що забезпечує стійкість та економію матеріалів.
3. Контроль тиску та часу надування
Принцип: недостатній тиск надування може призвести до того, що брикет не повністю прилипатиме до порожнини штампа, в результаті чого боже продукт недосконало оформлений та матиме розмиті малюнки на поверхні; При занадто високому тиску це може призвести до тонкої товщини стінки або навіть розриву продукту;
Логіка управління: час надування потрібно синхронізувати з часом охолодження, щоб забезпечити, що заготовка охолоджується та твердне під тиском, уникнувши передчасного зняття тиску, що може призвести до відскоку готового виробу та його деформації.
4. Контроль температури та часу охолодження
Принцип: якщо температура охолоджувальної води занадто висока, це продовжить час охолодження та знизить ефективність виробництва; низька температура води може спричинити конденсацію на поверхні форми, що впливає на якість поверхні готового виробу;
Логіка управління: регулюйте час охолодження залежно від товщини виробу. Високотехнічні продукти можуть використовувати метод «поступового охолодження», щоб уникнути внутрішнього напору, спричиненого надмірною різницею між температурою всередині та зовні, що може призвести до тріщин через подальше використання продукту.
Ⅴ. Відмінності принципів роботи різних типів машин екструзійного формозміни
1. Машина екструзійного формозміни постійного типу
Характеристики принципів роботи: система екструзії постійно екструдує заготовки, а системазакриття форми використовує режим «альтернативного відкриття та закриття форм» (тобто, коли одна форма закрита для надування та охолодження, друга форма відкрита для демольдингу та готова приймати наступний відрізок заготовки), що характеризується високою ефективністю виробництва (придатне для масової виготовлення простих за формою виробів, таких як пляшки для напоїв та кошики для мінералки);
Основні переваги: безперервний і неперервний екструзія горішків, висока витрата на одиницю часу, відносно проста структура обладнання і невеликі витрати на технічне обслуговування.
2. Машина екструзійного формозміни інтервального типу
Характеристики принципів роботи: система екструзії використовує метод «квалітативної екструзії», що застосовує регулярно пересувний рух поршня або гвинта для нагнітання стабільної довжини та об'єму горішка на кожний раз. Потім форма закривається, надувається, охолоджується і демольдируется. Після завершення одного циклу здійснюється наступна екструзія;
Основна перевага: точне визначення об'єму горішка, придатне для виробництва великих, товстобілих або складних за формою виробів (таких як авіаційні баки для палива, великі баки для хімічних речовин та нерухомі деталі неправильної форми), можливий запобігання проблемі просягання під дією сили тяжіння, що викликається надмірною довжиною горішка при безперервній екструзії, і який має кращу єдність товщини стінок.
Ⅵ. Придатність до типових сценаріїв застосування та принципів роботи
Пляшка для напоїв (матеріал PET): за допомогою машини для безперервного екструзійного формоутворення досягається тонкостінне, високо прозоре та високо продуктивне виробництво за допомогою високотемпературної пластифікації (260-280 °C), низького тиску інфляції (0,3-0,5 МПа) та швидкого охолодження (3-5 секунд);
Пластикова бадья (матеріал HDPE): за допомогою машини каскадного екструзійного формоутворення щільно-шовним бітом вільно екструдують декілька шарів матеріалу і виготовляють безшовний пластиковий трубопровід, паровим струменем добре розганяють верхню і нижню частини труби, краще зв'язують її з формою, що має низьке тиск і тривалі охолодження (10-20 секунд), це подовження і поліпшення товщини стінок, ударна міцність та корозійна стійкість продукту;
Бензобак для автомобіля (матеріал багатошарового спрямованого екструзійного матеріалу, наприклад PE/бар'єрний шар/PE): за допомогою машини багатошарового спрямованого екструзійного неоднакового процесу екструзії одночасно екструдують декілька різних матеріалів полуват, що формують трубні заготовки, які піддаються формоутворюванню з застосуванням форм, що виготовлені ендотермічним способом;
Малозміщені пляшки (матеріал PP): за допомогою машини безперервного екструзійного формоутворення менш інтенсивної пластифікації (180-200 °C), тиску інфляції 0,4-0,6 МПа, який відповідає характеристикам виробництва тонкостінних та легко екструдувальних упаковок;
Початковий принцип роботи машини екструзійного формоутворення можна розуміти як послідовну робочу операцію «пластичний розплав та пластифікація – виготовлення трубчастої заготовки – формоутворення стисненим повітрям – охолодження та затвердіння». Ключовий момент полягає в точному контролі температури пластифікації, якості виготовленої заготовки, тиску інфляції та часу охолодження. Сучасні машини екструзійного формоутворення (безперервного/перервного типу) відповідно адаптують спосіб екструзії заготовок для задоволення різних потреб замірів випуску, розмірів та складності виробів. Вони є основним технічним обладнанням для промислового виробництва порожнинних виробів з пластмаси.
Сравнительний підхід до принципів роботи електричного екструзійного формоутворюючого обладнання та традиційного гідравлічного екструзійного формоутворюючого обладнання
Ядро спільного: послідовна основна робоча схема
Основа принципів роботи електричного екструзійного формоутворюючого обладнання (комплексно електричного типу) повністю відповідає традиційному гідравлічному екструзійному формоутворюючому обладнанню (гідравлічного типу), обидва процеси дотримуються основного логіку екструзійного формоутворення: через послідовний цикл «пластичне плавлення та пластифікація → виготовлення трубчастої заготовки → закриття та притискання форм → інфляція стисненим повітрям → охолодження та затвердження → від'єднання форм та збирання виробу», створюються порожнинні виробки. Основні цілі, принципи пластифікації та екструзії (нагрівання та роздільне розмелювання пластифікованого матеріалу в гвинтовій посуді), принципи інфляції та формоутворення (подавання стисненого повітря, що дозволяє з'єднати заготовку із формою) та охолодження та затвердження (обмін теплотою в каналі води форм) приладів не суттєво відрізняються між собою, і вони, в обох випадках, застосовують до виробництва порожнинних виробів з різних термопластичних пластмас, таких як ПЕ, ПП, ПЕТ та ін.
Ядро спільності можна звести до наступного:
Принцип пластифікації є єдиним: твердих пластикових частинок, що формують однорідну в'язку хмару, досягають за допомогою сегментованого нагрівання матеріалу шнека та перекочування та роздільного розмелювання шнека;
Послідовність формування є стандартною: дії конструкції форм, забезпечуючи обмеження форми та інфляцію через стисне повітря, що досягає з'єднання деталі з формою;
Цикл є сталім: усі вони використовують «екструзія, формоутворення, інфляція, охолодження, від'єднання форми та відбір виробу» як основний цикл для масового виробництва порожнинних виробів;
Ⅱ. Core Differences: Система приводу and Power Transmission Principle
Система приводу і принцип передачі потужності: головна відмінність між цими двома полягає в різних принципах роботи системи приводу – електрична система базується на «прямому приводі за допомогою сервоприводів», в той час як традиційна гідравлічна система – на «передачі потужності гідравлічним маслом». Ця відмінність прямо обумовлює значні відмінності в робочому принципі, точності керування, швидкості реагування та інших ключових характеристиках кожної системи виконання.
1. Comparison of core driving principles
Принцип привода: приводячи гідравличний насос мотором, механічна енергія перетворюється у енергію тиску гідравлічного масла. Потім напрямок, тиск і швидкість потоку гідравлічного масла управляються гідравлічними клапанами, що приводять в рух дії апаратури, таких як маслоблочні циліндри та гідравлічні двигуни, завдяки чому здійснюються дії, такі як закривання матриці, пресування та роздування.
Шлях передачі потужності: двигун → гідравлічний насос → гідравлічне масло (транспортування по трубопроводу) → гідравлічний клапан → маслоблочний циліндр/двигун → апаратура (матриця/винт/ротор).
Основні характеристики: гідравлічне масло має зв´язаний об´єм, та під час передачі потужності виникають витікання масла, втрати тиску та тепловиділення. Керування діїми залежить від балансу тиску гідравлічної системи, а на точність керування істотно впливає змінний здатність та температура масла.
Принцип приводу: як джерела потужності використовуються декілька незалежних сервоприводів, які прямувавми подіями, такими як обертання валу, коливання почергу та обертання рами через прецизійні механічні передавальні елементи (штокових гвинтів, синхронних ременів, зубчатих коліс і пасалів), без потреби в гідравлічному масле чи іншому інтерфейсійному середовищі. Електрична енергія безпосередньо перетворюється у механічну.
1.2 Машина гнутого екструзійного лиття під тиском: directly driven by servo motor
Шлях передачі потужності: сервопривід → прецизійний передавальний елемент (штоковий гвинт/синхронний ремішок) → дії (матриця/шток/ротор).
Основна характеристика: сервопривід може реалізовувати обратну обробку позиції та швидкості через енкодер, утворюючи закритий ланцюжок керування.
2. Відмінності в робочих принципах кожної основної системи.
Традиційна гідравлічна система: обертання штока приводиться гідравлічним двигуном, а швидкість гідравлічного двигуна настроюється керуванням потікм гідравлічного масла. Через компресійну здатність гідравлічного масла та затримок керування потоком, стабільність швидкості обертання штока низька (диапазон коливань ± 3-5 об/хв), внаслідок чого мале коливання тиску пластифікації та недостатня однорідність якості шматка (відхилення товщини стінки ± 3-5%).
2.1 Система екструзії.: Comparison of Screw Drive Principles
Традиційний гідравлічний тип: Обертаючі Двигун виконується за рахунок гідравлічного двигуна, а швидкість гідравлічного двигуна регулюється за допомогою управління потоком гідравлічного масла. Через компресію гідравлічного масла та затримку в управління потоком масла стабільність швидкості шнека погана (діапазон коливань ± 3-5 об./хв.), що призводить до значних коливань тиску пластифікації та недостатньої однорідності якості вихідних заготовок (відхилення від завданого розміру стінки ± 3-5%).
Електричний тип: Винт прямо приводять спеціальний сервопривід для екструзії, і швидкість двигуна точно управляється імпульсними сигналами, з діапазоном коливань швидкості ≤ ± 0,1 з. о. Розрахунок закритого ланцюга сервоприводів може компенсувати зміни навантаження у реальному часі (наприклад, коливання вязкості сировини), забезпечуючи рівномірний тиск пластифікації і відхилення товщини бігунок ≤ ± 1%, що особливо відповідає виробництву товстостінних і високоточних виробів.
2.2 Система охоплення.: Comparison of Mold Drive and Pressure Control Principles
Традиційний гідравлічний тип: Дія зчеплення приводять гідравлічним циліндром, і сила зачеплення досягається завдяки регулюванню тиску гідравлічної системи. Через пружність гідравлічного масла і опір трубопроводів є затримка в швидкості закриття преса (час відгуку> 0,5 секунди), а точність контролю сили закриття преса низька (діапазон коливань ± 5-8%), що легко може призвести до проблем, таких як "пошкодження преса через перетягування занадто сильно", або "проливання преса через розслаблення занадто сильно"; позиціонування преса відбувається за рахунок механічних обмежень, з повторною точністю позиціонування ± 0,5-1 мм.
Електричний тип: Дія зчеплення синхронно приводиться 2-4 сервоприводами через кулькові гвинти або шестерні, а сила зачеплення точно контролюється моментом двигуна (діапазон коливань ± 1-2%). Реальний відгук зворотного зв'язку сервопривода забезпечує точно позиціонування преса, з повторною точністю позиціонування ± 0,01-0,1 мм; час реакції закриття менше 0,1 секунди, що дозволяє досягати швидкого закриття преса і рівномірного зачеплення, уникаючи відтягнення за допомогою повільного режиму закриття преса бігунка.
2.3 Inflation System: Comparison of Blow Needle Drive and Pressure Control Principles
Традиційний гідравлічний тип: Дія підйому голки надування приводиться дрібним гідравлічним циліндром, а тиск надування регулюють за допомогою гідравлічного клапана, щоб регулювати вихідний тиск стиснутої повітря. Через запізнювальний відгук гідравлічної системи, синхронізація між моментом вбудовування голки надування і тиском надування погана, що може легко призвести до поганої герметизації вгорі бігунок або неодинакового надування; діапазон коливань тиску надування ± 0,05-0,1 МПа.
Електричний тип: Голка надування приводиться спеціальним сервоприводом, а початкова позиція і швидкість вбудовування голки надування можна точно програмувати і контролювати. Синхронна помилка з діями закриття преса і екструзії менше 0,05 секунди; тиск надування зворотно передають у реальному часі за допомогою електронних датчиків тиску та точно регулюють за допомогою PLC, з діапазоном коливань ± 0,01-0,03 МПа, що забезпечує рівномірне надування бігунка, чіткі шаблони поверхні і стійку товщину стінки продукту.
2.4 Система охолодження: Comparison of Auxiliary Drive Principles
Традиційний гідравлічний тип: Допоміжне обладнання, наприклад, насоси охолодження води і вентилятори, зазвичай приводиться звичайними асинхронними двигунами з постійною швидкістю. Об'єм охолодження води і повітря не можуть динамічно регулюватися відповідно до товщини та темпу виробництва продукції, що призводить до низької ефективності охолодження і тривалого циклу виробництва (особливо для товстостінних виробів).
Електричний тип: Допоміжне обладнання приводиться змінним частотою серво мотором, а параметри охолодження (об'єм води, об'єм повітря, час охолодження) можуть бути сполученими з технологічним процесом виробництва продукції і налаштовані автоматично за допомогою PLC. Наприклад, для тонкостінних виробів можливо знизити інтенсивність охолодження та скоротити час охолодження, для товстостінних виробів можна збільшити інтенсивність охолодження та збільшити час охолодження, досягаючи точного охолодження та скорочення циклу виробництва на 20-50% порівняно з гідравлічними продуктами.
2.5 Система керування: Comparison of Instruction Execution and Feedback Principles
Традиційний гідравлічний тип: використовує режим керування "ПЛК+група гідравлічних клапанів", а керуючий сигнал перетворюється в змінення тиску/протитоку масла через гідравлічний клапан, який належить до "непрямого керування". Через пружність і затримку передачі масла є затримка в виконанні команд керування, і неможливо надавати реальний відгук про реальний стан пристрою (наприклад, фактична позиція преса та фактична швидкість винта), що належить до семі закрытого ланцюга керування і залежить від ручної досвіду для регулювання.
Електричний тип: використовує режим керування "промислового ПК+сервопривід багатовимірності", керуючий сигнал прямо приводить сервопривід, а обертовка двигуна забезпечує реальний відгук по позиції, швидкості, крутному моменту та іншим даним, створюючи повністю закритий ланцюг керування "виконання команди обробки обох сторін". Система керування може автоматично компенсувати фактори, такі як коливання навантаження та зміни характеристик сировини, забезпечуючи точну оптимізацію параметрів процесу без необхідності частої ручної регулювання.
III. Зведення суті ключових відмінностей
Різниця в принципі роботи електроепульпаторної машини для екструзії та виливки та традиційної гідравлічної машини полягає в перевазі технічної схеми між «пряме трансмісію + закритий ланцюг контролю» і «непряме трансмісію + півзакритий ланцюг контролю»:
Пряме передавання: електродвигун виключає втрату та затримку, викликані гідравлічною рідиною як проміжним середовищем, досягаючи прямого переходу від електричної енергії до механічної енергії, що призводить до більш високу ефективність передачі та швидше реагування;
Логіка керування: електродвигун формує закритий цикл керування через реальне зворотне зв’язок сервоприводів, досягаючи точного керування позицією, швидкістю та тиском, тоді як гідравлічна модель базується на балансі тиску гідравлічної системи і точності керування обмежується факторами навколишнього середовища;
Перше початок: різниця в принципах приводить до переваг електродвигунів у точності, споживанні енергії, обслуговуванні, дружності до довкілля та іншому, тоді як гідравлічні моделі базуються на зрілій гідравлічній технології та все ще мають переваги у важких низькоскоростних сценах;
4. Різнобразна адаптація до застосування (залежно від принципових характеристик)
Традиційна гідравлічна модель: через її принцип "важких навантажень" (гідравлічна рідина може передавати велике тиск), вона підходить для виготовлення великих товстих стінок (таких як баки для хімікатів понад 20 л та великі за формою деталі). Первинна вартість обладнання низька, але тривалий процес роботи споживає багато енергії та потребують складного обслуговування. Він підходить для сценаріїв зі слабкими вимогами до точності (відхилення від товщини стінки ≥ 3%) і повільного темпу виробництва;
Електродвигун: на основі його переваг по принципу точного керування та швидкого реагування він підходить для виготовлення рідких стінок, високоточних і високопродуктивних продуктів (таких як медичні банки, упаковки для продуктів харчування та легкі автомобільні деталі), особливо підходить для чистих цехів (без витоку) та енергозберігаючих сценаріїв. Хоча первинні інвестиції занадто високі, тривалі витрати на роботу є нижчими, а ефективність – вищою;
Основні рамки робочого принципу електричної машини виливного лиття екструзії такі ж, як у традиційної гідравлічної машини виливного лиття екструзії (обидва дотримуються основного процесу екструзії виливного лиття), але основна різниця полягає в принципі системи приводу – перший заснований на "сервоприводі пряму передачу+ закритий цикл управління ", тоді як другий заснований на "трансмісії потужності гідравлічної рідини+ полузакритий цикл керування " . Ця різниця призводить до значного відмінності між ними за ефективністю передачі потужності, точністю керування, швидкістю реагування, споживанням енергії та обслуговуванням, в кінцевому підсумку впливаючи на їх адаптацію до сценаріїв застосування: гідравлічні моделі, базуючись на характеристиках важкі навантажень, адаптуються до великих товстих стінок, в той час як електродвигуни стали основним вибором для виробництва прецизійних, високопродуктивних і рідких продуктів високого класу завдяки своїм точним і ефективним перевагам.






