

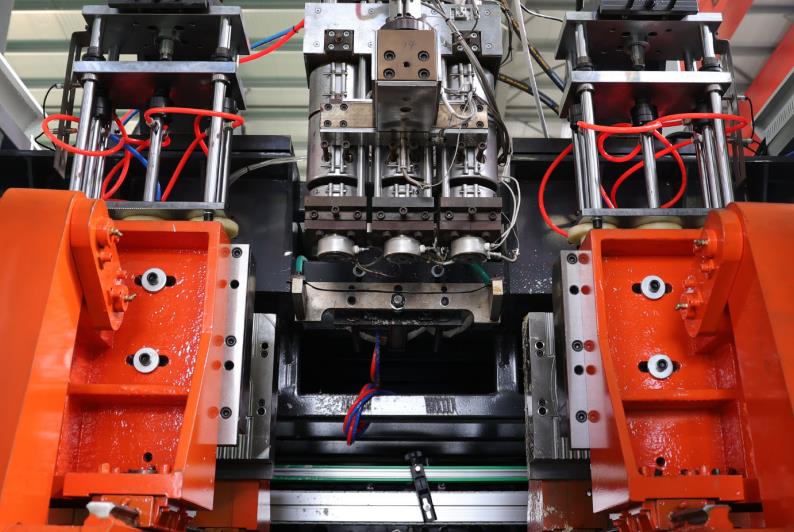
Ⅰ. Definizione di base e obiettivi fondamentali
La macchina per l'estrudazione con espulsione termobromante è un equipaggiamento fondamentale per la produzione di prodotti plastici a secco grazie al processo “esclusione del rotolo di fusione – inflazione a soffio – raffreddamento del mone e modellazione”. È ampiamente utilizzata nella produzione a grande scala di prodotti a secco come bottiglie per bevande, sottili per chimica, serbatoi per carburante per la meccanica, contenitori per packaging, ecc. L'obiettivo fondamentale è quello di plasmare materie prime termoplastiche (come PE, PP, PET, PVC ecc.) in rotoli tubolari continui attraverso un sistema di estrusione, e poi utilizzare la cavità del mone per limitare la forma. Grazie all'effetto di soppressione, i rotoli vengono compressi contro la parete interna del mone, e dopo raffreddamento e solidificazione, si ottengono prodotti a secco che soddisfano i requisiti di progettazione.
Secondo i diversi metodi d'estrusione, le macchine per l'estrusione con espulsione termobromante sono principalmente divise in macchine per l'estrusione con espulsione termobromante continuando (estrusione continua del rotolo, lavoro alternato del mone) e macchine per l'estrusione con espulsione termobromante intermittente (estrusione quantitativa del rotolo, conclusione singola di uno o più prodotti). Il principio di funzionamento fondamentale è lo stesso, a parte le differenze nella preparazione del rotolo e nel ritmo di coordinamento del mone.
Ⅱ. Componenti fondamentali (fortemente correlati al principio di funzionamento)
Per comprendere il principio di funzionamento, è necessario chiarire i componenti funzionali fondamentali e le funzioni della macchina per l'estrusione con espulsione termobromante:
1. Sistema di estrusione
La funzione principale è quella di fondere e plasmare materie prime plastiche solide e estrusare in modo continuo rondelle a forma tubolare, comprendendo principalmente:
Deposito: memorizza le particelle di plastica solide, dotato parzialmente di un dispositivo di asciugatura (rimuove l'umidità dalle materie prime per evitare bolle nel prodotto);
Asta e barile: il componente fondamentale della plasmazione del plastica, con un anello di riscaldamento (controllo termico segmentato) sul lato esterno del barile. L'asta spinge la materia prima attraverso la rotazione, e grazie al riscaldamento, la materia prima si fonde gradualmente da particelle solide in un stato fluido viscoelastico uniforme;
Capello del mone (capello della macchina): il plastico fondente viene estratto attraverso un canale di corrente circolare per formare un rotolo continuo. Il capello del mone è dotato di una barra centrale e una matrice, e il uniformismo della spessore della rotola può essere regolato tramite il vuoto tra i due.
2. Sistema di chiusura del morsetto
La funzione fondamentale è quella di bloccare il rotolo, fornire un cavo di modellazione e collaborare con il raffreddamento, comprendendo:
Molde: composto da metà molle destra e sinistra, con una cavità all'interno che si allinea con la forma del prodotto (comprese dettagli come viti e fantasie) e un canale per l'acqua di raffreddamento e una fessura di scarico sul molle;
Meccanismo di chiusura del molle: acceso tramite motori idraulici o servo, permette la rapida chiusura e apertura del molle, e la forza di chiusura deve essere sufficiente per evitare che la bilancetta sfoghi dal vuoto del molle durante la piumatura;
Dispositivo di fissaggio della bilancetta: situato sul fondo del molle, fissa il fondo della bilancetta formandone una cavità sigillata, quando chiuso, garantendo uno spazio chiuso per la successiva piumatura;
3. Sistema di formaggio a iniezione sottovuoto
La funzione principale è quella di iniezione di aria compressa nella bilancetta e di spingere quest'ultima tramite allungamento per farla aderire al molle, e comprende principalmente:
Agnello o alveolo di tosse: solitamente inserito all'interno della bilancetta da dorso o fondo del molle, è un canale di iniezione per l'aria compressa;
Compressore d'aria e dispositivo di stabilizzazione: forniscono aria compressa con una pressione stabile (intervallo di pressione di 0,2-1,0 MPa, regolata in base al peso e alla spessore del prodotto), ed il dispositivo di stabilizzazione assicura una pressione uniforme durante il processo di piumatura per evitare deformazioni del prodotto;
4. Sistema di raffreddamento
La funzione principale è quella di raffreddare e solidificare rapidamente la bilancetta piumata, ed include principalmente:
Alveolo di raffreddamento del molle: costruito attorno alla cavità del molle, è riempito di acqua di raffreddamento (temperatura dell'acqua regolata a 15-30 ℃), che scambia calore con la bilancetta;
Dispositivo di raffreddamento aereo assicurativo (alcuni modelli): per i prodotti a parete sottile o con cavità complessive, si utilizza il raffreddamento aereo per accelerare il raffreddamento superficiale e migliorare l'efficienza produttiva;
5. Sistema di controllo
La funzione principale è quella di coordinare le azioni di vari sistemi e controllare esattamente i parametri del processo, ed include principalmente:
Sistema di controllo della temperatura: controllo segmentato della temperatura di riscaldamento del barillet del materiale e della testa del molle (regolata in base al tipo di plastica, ad esempio temperatura di lavorazione di PE pari a 150-220 ℃, temperatura di lavorazione di PET da 260-280 ℃);
Sistema di controllo delle azioni: controllo della velocità delle scatole, della velocità di chiusura del molle, della pressione e del tempo di piumatura, del tempo di raffreddamento e di altri parametri tramite PLC o computer industriale per garantire l'operatività coordinata di ogni elemento.
Sistema di controllo del spessore delle pareti (modello di alta gamma): Regolando il vuoto tra la testa del matrice e il bastone del nucleo attraverso un motore servo, il spessore delle pareti di parti diverse del bastone viene controllato in tempo reale, migliorando la resistenza del prodotto e l'utilizzo del materiale.
Ⅲ. Flusso di lavoro completo (prendendo la macchina di estrusione e bustolo continuo come esempio)
Il processo di funzionamento di una macchina di estrusione e bustolo è un ciclo continuo di azioni coordinate di diversi sistemi, e il processo completo può essere suddiviso in 5 step centrali, che si ripete in un ciclo per garantire la produzione di massa:
1. Preparazione della materia prima e extrusione di plasticizzazione
Step 1: Aggiungere le particelle solide di plastica secche (ad esempio HDPE per contenitori chimici e PET per bottiglie per bevande) nel carico e le materie prime entrano nella spaziatura tra la scotia e il cilindro tramite il carico;
Step 2: Il cilindro di materiale è riscaldato in sezioni (incrementando gradualmente la temperatura dalla sezione di alimentazione alla sezione di scarico, ad esempio 120-150°C nella sezione di alimentazione, 180-220°C nella sezione di fusione ed 200-230°C nella sezione di scarico) per ammorbidire e fondere gradualmente le particelle di plastica. Al tempo stesso, la scotia gira a una velocità costante (ad esempio 30-100 r/min) per promuovere ulteriormente la plasticizzazione uniforme delle materie prime mediante la forza di taglio, evitando la formazione di particelle non fondite;
Step 3: La plastica fondente viene estrusa costantemente attraverso il canale di flusso annulo del matrice sotto la pressione di spinta della scotia, formando un bilancello tubolare vuoto (il diametro del bilancello è normalmente pari al 1,2-1,5 volte il diametro massimo del prodotto, il spessore delle pareti è pari a 2-5 volte il spessore delle pareti del prodotto e si riserva lo spreco di gonfiamento). Il bilancello è sospeso verticalmente sotto il matrice.
2. Chiudere il modello e posizionare il bilancello
Step 1: Quando la lunghezza del bilancello estruso raggiunge l'altezza del prodotto desiderato (dettagliata da sensori fotoelettici o commutatori di movimento), il sistema di controllo invia un segnale e il meccanismo di chiusura del modello accende le metà superiore e inferiore del modello per chiuderla rapidamente;
Step 2: Durante il processo di chiusura del modello, prima pungilino le parti superiore e inferiore del bilancello: il punto di incisione superiore si trova sotto la testa del modello per garantire che il bilancello sia chiuso con la testa del modello; il punto di incisione inferiore taglia e sigilla il bilancello, formando una cavità chiusa a entrambi gli estremi;
Step 3: Una volta chiuso il modello, la punta di iniezione viene inserita rapidamente nella zona sigillata nella parte superiore del bilancello per preparare l'iniezione di aria compressa successiva. In questo momento, il bilancello è completamente chiuso nell'interno della cavità del modello.
3. Formaggio a iniezione sottovuoto
Step 1: Inieziona aria compressa a una pressione impostata all'interno del bilancello tramite una punta di iniezione (la pressione viene regolata in base al tipo di prodotto: bottiglie per bevande di pareti sottili 0,3-0,6 MPa, contenitori chimici di pareti più spesse 0,6-1,0 MPa);
Passo 2: La pression dell’aria compressa agisce sulla parete interna della bastarda, spingendo la bastarda termoplasticamente a espandersi in tutte le direzioni e ad adattarsi gradualmente alla parete interna della cavità del molle. La forma della bastarda viene completamente riprodotta dalla cavità del molle (comprese strutture superficiali, filetti, marcature e altri dettagli);
Passo 3: Durante lo processo di gonfiaggio, la fessura di aspirazione sulla cavità del molle aspira l’aria tra la bastarda e il molle per evitare deficienze come smorfi, bolle o pattern inesistenti sulla superficie del prodotto causati da residui di aria. Il tempo di gonfiaggio è solitamente di 1-5 secondi (regolato secondo il diametro della parete del prodotto);
4. Raffreddamento e modellatura
Passo 1: Dopo il completamento del gonfiaggio, il sistema di raffreddamento continua a fornire acqua di raffreddamento al canale d’acqua del molle, espandendo rapidamente il calore della bastarda attraverso la conduzione termica;
Passo 2: Durante il processo di raffreddamento della bastarda, le catene molecolari si disposizionano gradualmente in modo regolare, passando da uno stato viscoso a uno solido, e la sua forma viene fissata. Il tempo di raffreddamento è un parametro chiave che influisce sull’efficienza di produzione e sulla qualità del prodotto: un raffreddamento insufficiente può causare deformazioni e una bontà superficiale del prodotto al demoltaggio; un raffreddamento eccessivo può prolungare il ciclo di produzione e ridurre l’efficienza. Il tempo di raffreddamento solitamente è di 3-10 secondi (per i prodotti da parete sottile è più breve, per i prodotti da parete spessa è più lungo);
Passo 3: Alcuni modelli di alta gamma adotteranno una strategia di “raffreddamento graduale” durante il processo di raffreddamento, raffreddando rapidamente la superficie del prodotto in primo luogo, e raffreddando poi gradualmente l’interno per evitarre stress interni causati da una differenza di temperatura eccessiva tra l’interno e l’esterno del prodotto.
5. Demoltaggio e rimozione del prodotto
Passo 1: Dopo il completamento del raffreddamento, il sistema di controllo inoltra un segnale, e il meccanismo di chiusura del molle conduce il molle a essere aperto;
Passo 2: Il meccanismo di demoltaggio (ad esempio un alveolo, un tempio di demoltaggio, o un braccio robotico) spinge o rimuove il prodotto raffreddato e solidificato dalla cavità del molle;
Passo 3: Dopo che il prodotto è stato estratto, è necessario tagliare manualmente o automaticamente la freccia di incisione al fondo e la marca della freccia di estrazione in alto (certi modelli sono dotati di dispositivi di taglio in linea, che possono essere tagliati direttamente dopo il demoltaggio) per ottenere il prodotto finito; Al contempo, dopo che il molle è stato aperto, il sistema di estrusione continua a estrusare nuovi billette e entra nel prossimo ciclo di produzione.
Ⅳ. Punti chiave di controllo (principi fondamentali che influenzano la qualità del prodotto)
1. Contrullo di qualità della plastificazione della preforma
Principio: Una plasticizzazione disomogenea può causare difetti come bolle, particelle non sciolte e una spessura di parete inadeguata nel prodotto. Si può ottenere questo mediante il controllo della temperatura di ogni sezione del tamburo del materiale, della velocità dello scaldamore e della pressione inversa;
Logica del controllo: Una temperatura eccessiva può causare la degradazione della plastica, mentre una temperatura insufficiente può dar luogo a una plastificazione insufficiente; Una velocità eccessiva dello scaldamore può portare all'originazione di una maggiore disgregazione termica, mentre una velocità troppo lenta può portare a una ridotta efficienza di plastificazione. È necessario un'adesione accurata basata sulle caratteristiche delle materie prime e sui requisiti del prodotto;
2. Controllo della spessura della parete del bastone
Principio: L'uniformità della spessura della parete del bastone determina direttamente l'accuratezza della spessura della parete finale del prodotto. I modelli ordinari ottengono un controllo statico mediante l'aziomodificazione dell'apertura tra la testa del matrone e la barra del core; I modelli di alta qualità adottano un «sistema di controllo dinamico della spessura della parete», che azione la guaina in tempo reale tramite motori a servo per compensare i problemi della spessura inferiore e della spessura superiore causati dall'obliquo dei ponti;
Scenario di applicazione: Per prodotti di grandi dimensioni o irregolari (ad esempio recipienti del carburante per auto), il controllo dinamico della spessura della parete può aumentare la spessura della parte critica (ad esempio punti stressanti) e ridurre la spessura delle parti non critiche, garantendo la resistenza e risparmiando materiali;
3. Controllo della pressione e del tempo di infissamento
Principio: Una pressione di infissamento insufficiente può far sì che il bastone non si attacchi perfettamente alla cavità del matrone, con conseguente indebolimento del prodotto in termini di forma e pattern superficiale scollegati;
Logica del controllo: Il tempo di infissamento deve essere abbinato al tempo di raffreddamento per garantire che il bastone si raffreddi e solidifichi sotto pressione, evitando una rimozione prematura della pressione che potrebbe far reboundare e deformare il prodotto;
4. Controllo della temperatura e del tempo di raffreddamento
Principio: Se la temperatura dell'acqua di raffreddamento è troppo alta, prolungerà il tempo di raffreddamento e ridurrà l'efficienza della produzione; Una temperatura dell'acqua bassa può causare la formazione di acqua condensa sulla superficie del matrone, influenzando la qualità della superficie del prodotto;
Logica del controllo: Adattare il tempo di raffreddamento in base alla spessura del prodotto. I prodotti ad alte spessure possono adottare un metodo di raffreddamento graduale per evitare la tensione interna causata da una differenze di temperatura eccessiva tra l'interno e l'esterno, che potrebbe portare alla rottura durante un successivo uso del prodotto;
Ⅴ. Le differenze nei principi di funzionamento dei diversi tipi di macchine di strozzatura a freddo
1. Macchina di stocca a processo continuo
Caratteristiche del principio di funzionamento: il sistema di estrusione estrude in modo continuo il carboncino, e il sistema di chiusura del molde adotta un modalità di “alternativa di lavoro di due moli” (cioè, quando un molle è chiuso per l’inflazione e il raffreddamento, l’altro molle è aperto per il ritiro del carboncino e pronto ad accogliere il prossimo tramezzo del carboncino), con una elevata efficienza produttiva (adatto alla produzione di massa di prodotti di forma semplice, quali bottiglie per bevande e contenitori per acqua minerale);
Vantaggi principali: estrusione continua e ininterrotta dei preform, alta produttività per unità di tempo, struttura di equipaggiamento relativamente semplice e costi di manutenzione bassi;
2. Macchina di stocca a processo discontinuo
Caratteristiche del principio di funzionamento: il sistema di estrusione adotta un metodo di “estrusione quantitativa”, che utilizza il movimento di flessione di un pistone o un motore spazzole per estrarre una lunghezza e un volume fissi di carboncino ogni volta. Poi, il molle viene chiuso, inflazionato, raffreddato e smontato. Una volta completato un ciclo, viene eseguita l’estrusione successiva;
Vantaggio principale: quantificazione precisa del carboncino, adatta a produrre parti spesse o di forma complessa (come serbatoi di carburante per automobili, enormi contenitori per prodotti chimici e parti vuote irregolari), può evitare il problema della sagomatura dovuta alla lunghezza eccessiva del carboncino durante l’estrusione continua, ed offre una maggiore uniformità della spessore delle pareti.
VI. adattabilità a scenari applicativi tipici e princìpi di funzionamento
Bottiglia per bevande (materiale PET): utilizzando una macchina di estrusione continuativa, si ottiene una produzione sottile, altamente trasparente e ad alto rendimento attraverso la plastificazione a temperatura alta (260-280 ℃), una pressione di inflazione bassa (0,3-0,5MPa) e un rapido raffreddamento (3-5 secondi);
Contenitore per prodotti chimici (materiale HDPE): utilizzando una macchina di estrusione intermittente, si estrude in modo quantitativo bilancini spessi, con una pressione di inflazione di 0,6-0,8MPa e un tempo di raffreddamento di 10-20 secondi, garantendo una consistenza uniforme delle pareti, resistenza all’impatto e resistenza alla corrosione chimica del prodotto;
Tanaro di carburante per autoveicoli (materiale coestruso multipla, come PE/strato di barriera/PE): utilizzando una macchina di estrusione intermittente multipla, più sistemi di estrusione estrue simultaneamente preform di diversi materiali per formare parti vuote composte a strati multipli, che vengono inflazionate e raffreddate dai moli per ottenere la funzione di barriera al carburante;
Bottiglie di piccole dimensioni per il packaging (materiale PP): utilizzando una macchina di estrusione continuativa, plastificazione flessibile a bassa temperatura (180-200 °C), pressione di inflazione di 0,4-0,6MPa, adatta a produrre contenitori per il packaging sottoli e facilmente estrusi.
Il principio di funzionamento della macchina di estrusione a soffiatura è fondamentalmente un processo a ciclo continuo di “melatura e plastificazione del termoplastico – formazione del bilancino tubolare – inflazione e modellatura con l’aria compressa – raffreddamento e solidificazione”. Il punto centrale consiste nel trasformare materiali solidi in prodotti vuoti che soddisfano i requisiti di progettazione attraverso il controllo coordinato di diversi sistemi. La chiave si trova nella precissima regolazione della temperatura di plastificazione, della qualità del bilancino, della pressione di soffiatura e del tempo di raffreddamento. I diversi tipi di macchine di estrusione a soffiatura (continuativa/intermittente) regolano il metodo di estrusione del bilancino per soddisfare le necessità di volumi, dimensioni e complessità di prodotti diversi. Sono l’apposito equipaggiamento tecnico per la produzione industriale di prodotti in plastica vuoti.
Comparazione dei meccanismi di funzionamento della macchina elettrica a estrusione per sopralluogo e della macchina tradizionale a estrusione per sopralluogo
1. Comunità dei componenti: workflow di base costante
Il quadro di principio di funzionamento della macchina elettrica a estrusione per sopralluogo (tipo completamente elettrico) è completamente identico a quello della macchina tradizionale a estrusione per sopralluogo (tipo idrostatico), entrambe seguono lo stesso meccanismo logico di estrusione e sopralluogo: durante il ciclo continuo di "fonditura e plastificazione del materiale plastico → estrusione del pezzo tubolare → chiusura del molle e fissaggio → infissaggio con aria compressa → raffreddamento e solidificazione → svuotamento del molle e rimozione del pezzo", si formano prodotti a secco. I principi di base, la plastificazione e l'estrusione (riscaldamento e distruzione del materiale plastico del barile a vite), la compressione e la modellatura (aria compressa che fa aderire il pezzo al molle) e il raffreddamento e la solidificazione (scambio di calore nel canale di acqua del molle) di entrambe non sono fondamentalmente diversi e possono essere applicati alla produzione di prodotti a secco in diverse plastiche termoplastiche come PE, PP, PET, ecc.
Le fondamentali caratteristiche comuni possono essere riassunte come segue:
Il principio di plastificazione è costante: le particelle di plastica solide si trasformano in uno stato flossoso omogeneo grazie ad un riscaldamento segmentato del cilindro di materiale e alla rotazione e al taglio del tornito;
Una logica di moldatura coerente: entrambe si basano sulla cavità del molle per limitare la forma e utilizzano l'infondamento dell'aria compressa per ottenere la legatura della peduna al molle;
Il processo circolatorio è costante: entrambe utilizzano "l'esplosione del roditore sciogliendo il molle" come unità di circolazione basica per produrre in massa prodotti a sezioni interne vuote.
Ⅱ. Differenze fondamentali: sistema di trasmissione della potenza e principio del trasmissione della potenza
La differenza fondamentale tra i due risiede nelle diverse caratteristiche del sistema di trasmissione della potenza - il tipo elettronico si basa sulla "transmissione diretta attraverso un servo motore", mentre il tipo tradizionale idraulico è basato sulla "trasmissione della potenza dell'olio idraulico". Questa differenza porta direttamente a significative differenze nelle caratteristiche di funzionamento, nell'accuratezza del controllo, nella velocità di risposta e in altre caratteristiche chiave di ciascun sistema esecutivo.
1. Comparazione dei principi fondamentali di avviamento
1.1 Macchina di estrusione da bocciatura a getto idraulica tradizionale: l'olio idraulico come mezzo di energia
Principio di avviamento: mediante l'avviamento della pompa idraulica con un motore, l'energia meccanica viene trasformata in energia di pressione dell'olio idraulico. Successivamente, il senso di flusso, la pressione e il flusso dell'olio idraulico vengono controllati da valvole idrauliche, che portano in movimento i componenti attuatori, come il pistone dell'olio e i motori idraulici, e quindi portano a quelle azioni come il chiusura del molle, l'esplosione e lo spingimento a getto. Pista di trasmissione di potenza: motore → pompa idraulica → olio idraulico (trasporto tramite pipeline) → valvola idraulica → cilindro di olio / motore → attuatore (molle / tornito / ago da bocciatura).
Caratteristiche principali: l'olio idraulico è compressibile e durante la trasmissione della potenza sono presenti perdite di olio, perdite di pressione e perdite di calore; il controllo dell'azione si basa sul bilancio della pressione del sistema idraulico e l'accuratezza del controllo è fortemente influenzata dalle variazioni della viscosità e della temperatura dell'olio.
Principio di avviamento: vengono utilizzati multipli servo-motori indipendenti come fonti di energia per guidare direttamente ogni attuatore attraverso componenti meccanici di trasmissione precisi (torniti a sfera, cinghie sincrone, engranaggi e rack). L'energia elettrica viene direttamente trasformata in energia meccanica.
1.2 Macchina ad avanzamento a sfiato e estrusione di tipo elettronico: directly driven by servo motor
Principio di funzionamento: È utilizzato più servo motori indipendenti come fonti di energia per far muovere direttamente ciascun attuatore grazie a componenti di trasmissione meccanica di precisione (tornelli a bollicine, cinghie sincrone, corone e poggiatrici), senza la necessità di olio idraulico come media intermedio. L'energia elettrica viene direttamente trasformata in energia meccanica.
2.2 Sistemi di gonfiaggio: confronto dei principi di comandazione della spina di aspirazione e della pressione
Percorso di trasmissione della potenza: motore servo → componenti di trasmissione di precisione (ball screw/cintura sincrona) → attuatore (molla/rughe/fila di aspirazione).
Carattere distintivo: il motore servo può fornire feedback in tempo reale sulla posizione e la velocità mediante un encoder, formando uno controllo a circuito chiuso; il trasferimento di potenza non presenta perdite di mezzo intermedio, garantisce una precisione di trasmissione meccanica elevata, una velocità di risposta rapida e non è influenzato da fattori ambientali quali temperatura e viscosità.
2.1 Sistema di estrusione: Comparison of Screw Drive Principles
2. Differenze nei principi di funzionamento di ciascuno dei sistemi di base
Tipo idraulico tradizionale: la rotazione della vite è guidata da un motore idraulico e la velocità del motore idraulico è regolata controllando il volume di olio idraulico. A causa della compressibilità dell’olio idraulico e del ritardo nel controllo del flusso, la stazionarietà della velocità della vite è scarsa (range di fluttuazioni ± 3-5 r/min), determinando significative fluttuazioni nella pressione di plasticizzazione e una scarsa coerenza nella qualità del würstel (discrepanza della spessore delle pareti ± 3-5%).
2.2 Sistema di serraggio: Comparison of Mold Drive and Pressure Control Principles
Tipo elettrico: la vite è guidata direttamente da un motore servo di estrusione dedicato e la velocità del motore è controllata con precisione tramite segni pulzanti, con un range di fluttuazioni della velocità di ≤± 0,1 r/min. Il controllo a circuito chiuso dei motori servo può compensare in tempo reale le variazioni della carico (ad esempio le fluttuazioni della viscosità della materia prima), garantendo una pressione di plasticizzazione uniforme e una discrepanza della spessore delle pareti ≤± 1%, particolarmente idonea alla produzione di prodotti a pareti sottili e di alta precisione.
Tipo idraulico tradizionale: l’azione di compressione è guidata da un cilindro idraulico e la forza di compressione viene conseguita mediante la regolazione della pressione del sistema idraulico. A causa della compressibilità dell’olio idraulico e della resistenza dei tubi, c’è un ritardo nella velocità di chiusura del molle (tempo di risposta > 0,5 secondi) e la precisione del controllo della forza di compressione del molle è bassa (range di fluttuazioni ± 5-8%), il che può facilmente portare a problemi come “danni alla molle causati da un chiusura del molle troppo stretta” o “intralcio della molle causato da un chiusura del molle troppo flessibile”; la posizione della molle dipende dalla limitazione meccanica, con una precisione ripetitiva della posizione di ± 0,5-1 mm.
Tipo elettrico: l’azione di compressione è guidata in modo sincronizzato da 2-4 motori servo tramite viti a sfere o tracciate dentate, e la forza di compressione viene regolata con precisione dal momento motore (range di fluttuazioni ± 1-2%). Il feedback della posizione in tempo reale del motore servo può conseguire una posizione precisa della molle, con una precisione ripetitiva della posizione di ± 0,01-0,1 mm; il tempo di risposta alla chiusura è inferiore a 0,1 secondi, consentendo un chiusura rapida della molle e un appiattimento uniforme, evitando sbuffi dovuti alla lenta velocità di chiusura del molle causata dalla gravità.
2.3 Sistema di gonfiaggio: confronto dei principi di comando della spina di aspirazione e della pressione
Tipo idraulico tradizionale: l’azione di sollevamento della spina di aspirazione è guidata da un piccolo cilindro idraulico e la pressione di gonfiaggio viene regolata mediante una valvola idraulica per regolare la pressione di uscita dell’aria compressa. A causa del ritardo di risposta del sistema idraulico, la sincronizzazione tra il momento di introduzione della spina e la pressione di gonfiaggio è scarsa, il che può facilmente portare a una siccità insufficiente al bordo superiore del würstel o a un gonfiaggio irregolare; il range di fluttuazione della pressione di gonfiaggio è di ± 0,05-0,1 MPa.
2.4 sistema di raffreddamento: Comparison of Auxiliary Drive Principles
Tipo elettrico: la spina di aspirazione è guidata da uno motore servo dedicato e la posizione e la velocità di inserimento possono essere programmate e controllate con precisione. L’erro di sincronizzazione con le azioni di chiusura della molle e di estrusione è inferiore a 0,05 secondi; la pressione di gonfiaggio viene fornita in tempo reale tramite sensori di pressione elettronici e regolata in modo preciso dal PLC, con un range di fluttuazione di ± 0,01-0,03 MPa, garantendo un gonfiaggio uniforme del würstel, un pattern di superficie chiaro e una consistenza della spessore del prodotto.
Tipo idraulico tradizionale: gli apparecchiature accessorie, come le pompe di acqua di raffreddamento e i ventilatori, vengono normalmente guidati da motori asincroni ordinari con velocità fissa. Il volume di acqua di raffreddamento e di aria non può essere regolato dinamicamente in base alla consistenza e al ritmo della produzione del prodotto, provocando un basso rendimento di raffreddamento e cicli di produzione lunghi (specialmente per i prodotti a pareti spesse).
2.5 Sistema di controllo: Comparazione dei principi di esecuzione delle istruzioni e di feedback
Tipo a trasmissione idraulica tradizionale: adotta il modo di controllo "PLC+gruppo di valvole idrauliche", e il segnale di controllo viene convertito in modifiche della pressione e del flusso dell'olio tramite la valvola idraulica, che appartiene al "controllo indiretto". A causa della compressibilità e del ritardo di trasmissione dell'olio, ci sono ritardi nell'esecuzione delle istruzioni di controllo e non è possibile fornire feedback in tempo reale sullo stato effettivo del attuatore (come la posizione effettiva del molle e la velocità effettiva del tornitore), pertanto appartiene al controllo semianalfabetico e si basa sull'esperienza manuale per il regolamento.
Tipo elettrico: adotta il modo di controllo "PC industriale+controllore servo multiplio assi", il segnale di controllo guida direttamente il motore servo e l'encoder del motore fornisce feedback in tempo reale sulle posizioni, velocità, torsione e altri dati, formando un controllo di chiusura completa di "esecuzione del comandone corretta di feedback". Il sistema di controllo può compensare automaticamente fattori come fluttuazioni della carica e cambiamenti delle caratteristiche della materia prima, raggiungendo un ottimizzazione precisa dei parametri del processo senza la necessità di frequenti regolamenti manuali.
Ⅲ. Summarizzazione dell'essenza delle differenze principali
La differenza del principio di funzionamento tra la macchina di estrusione soppalcaggio elettrica e lo stampo a trasmissione idraulica tradizionale è in gran parte la differenza del percorso tecnico tra "trasmissione diretta+controllo di chiusura" e "trasmissione indiretta+controllo semi-analfabetico" :
Trasmissione di potenza: il tipo elettrico elimina il consumo e il ritardo causati dall'olio idraulico come mezzo intermediario, guidando la conversione direttamente da energia elettrica ad energia meccanica, ottenendo una maggiore efficienza di trasmissione e una reazione più rapida;
Logica di controllo: il tipo elettrico forma un controllo di chiusura mediante il feedback in tempo reale di motori servo, offrendo un controllo preciso di posizione, velocità e pressione, mentre il tipo idraulico si basa sul bilanciamento della pressione del sistema idraulico e l'accuratezza del controllo è limitata dai fattori ambientali;
Derivazione del rendimento: la differenza di principi di guida comporta quindi le vantaggi del modello elettrico in termini di precisione, consumo energetico, manutenzione, compatibilità ambientale, ecc., mentre i modelli idraulici si basano sulla tecnologia idraulica matura e hanno ancora vantaggi di costo in scenari di gravità a bassa velocità;
Ⅳ. Differenze nell'adattabilità all'applicazione (sull base delle caratteristiche del principio)
Tipo a trasmissione idraulica tradizionale: a causa delle proprie caratteristiche di carico pesante (l'olio idraulico può trasmettere una pressione elevata), è adatto per produrre prodotti ad alte pareti spesse (come tonelle chimiche superiori a 20 L e parti di forma grande). Il costo iniziale è basso, ma il costo di lungo termine è elevato e la manutenzione è complessa. È adatto per scenari con requisiti di precisione bassi (diversione del spessore pari o superiore al 3%) e ritmo di produzione lento;
Tipo elettrico: sulla base dei suoi vantaggi di principio di controllo preciso e risposta di alta velocità, è adatto per produrre prodotti ad alte pareti, di precisione elevata e di alta produttività (come bottiglie mediche, bottiglie per imballaggio alimentare e componenti per automobili leggeri), in particolare adatti a ambienti puliti (spira senza perdite) e scenari di efficienza energetica. Anche se il costo iniziale è elevato, il costo a lungo termine di funzionamento è più basso e l'efficienza è maggiore.
Il framework dei principi di base di lavorazione della macchina di stiro e stampaggio a sfillaggio elettrico è lo stesso del modello di stiro e di stampaggio a sfillaggio idraulico tradizionale (ambede seguono il processo di base di stiro e stampaggio), ma la differenza fondamentale risiede nel principio del sistema di alimentazione: il primo si basa sul "motore servo con transizione diretta+controllo a cconsole chiuso", mentre il secondo si basa sulla "transmissione di potenza con olio idraulico+controllo a semi-cconsole chiuso". Questa differenza comporta una significativa differenziazione tra le due in termini di efficienza di trasmissione della potenza, precisione di controllo, velocità di risposta, consumo energetico e manutenzione, influenzando in ultima analisi la loro adattabilità ai scenari di applicazione: i modelli idraulici si basano sulle caratteristiche di carichi pesanti per adattarsi ai prodotti di grande spessore, mentre i modelli elettrici sono diventati la scelta principale per la produzione di prodotti a bassa emissione, precisi e ad alto rendimento grazie alle loro vantaggi di precisione ed efficienza.






