

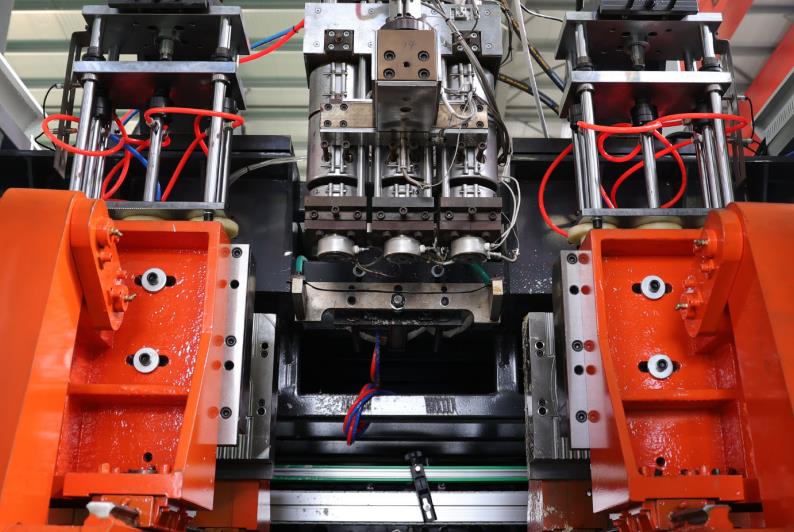
Ⅰ. Definisi dasar dan tujuan utama
Mesin pemampatan-belah pengecoran adalah peralatan utama untuk memproduksi produk plastik kosong melalui proses “pemampatan adonan cair – pengisapan oleh udara kompres – pendinginan cetakan dan pembentukan bentuk”. Mesin ini banyak digunakan dalam produksi skala besar produk kosong seperti botol minuman, drum kimia, tangki bahan bakar otomotif, wadah kemasan, dll. Tujuan utama adalah untuk memeras bahan baku termoplastik solid (seperti PE, PP, PET, PVC, dll.) menjadi potongan pusar berkelopak kontinu melalui sistem pemampatan, dan kemudian menggunakan lubang cetakan untuk membatasi bentuk. Melalui efek pengisapan, potongan dipaksa ke dinding dalam cetakan, dan setelah dingin dan pengeringan, produk kosong yang sesuai dengan persyaratan desain diperoleh.
Menurut metode pemampatan yang berbeda, mesin pemampatan-belah pengecoran sebagian besar dibagi menjadi mesin pemampatan-belah pengecoran kontinu (pemampatan potongan searah, kerja cetakan bergantian) dan mesin pemampatan-belah pengecoran bergantian (pemampatan potongan kuantitatif, penyelesaian tunggal satu atau sekelompok produk). Prinsip dasar dari dua mesin ini sama, kecuali perbedaan dalam persiapan potongan dan ritme koordinasi cetakan.
Ⅱ. Komponen inti (berhubungan erat dengan prinsip kerja)
Untuk memahami prinsip kerja, perlu terlebih dahulu mengklarifikasi komponen dan fungsi dasar dari mesin pemampatan-belah pengecoran:
Sistem ekstrusi
Fungsinya inti adalah untuk mencairkan dan memeras bahan baku plastik padat dan pemampatan berkelopak membentuk billet, yang meliputi:
Sapu: menyimpan partikel plastik padat, sebagian dilengkapi dengan alat pengeringan (menghilangkan kelembaban dari bahan baku untuk menghindari gelembung di produk);
Tangki dan sekop: komponen inti pemasakan plastik, dengan cincin pemanasan (pengaturan suhu segmen) di bagian luar tangki. Sekop menekan bahan dasar melalui rotasi, dan dengan pemanasan, bahan dasar secara bertahap mencair dari partikel padat menjadi keadaan arus pekat yang seragam;
Kepala cetakan (torsi mesin): plastik yang mencair dipompakan melalui saluran aliran lingkaran untuk membentuk potongan berkelopak kontinyu. Kepala cetakan dilengkapi dengan batang inti dan pancang, dan ketebalan dinding potongan dapat dikontrol dengan menyesuaikan jarak antara keduanya.
Sistem penutupan alat cetak
Fungsinya inti adalah untuk menahan potongan, menyediakan ruang pembuatan, dan berkolaborasi dengan pendinginan, yang meliputi:
Bentuk: terdiri dari dua set alat cetak (set kiri dan kanan) dengan sebuah lubang di dalamnya yang sesuai dengan bentuk produk (termasuk detail seperti rakitan dan pola), serta saluran air pendingin dan saluran untuk keluar di alat cetak;
Mekanisme penutupan alat cetak: didorong oleh motor hidraulik atau servo, dapat melakukan penutupan dan pembukaan alat cetak dengan cepat, dan tekanan penutupan harus cukup besar untuk mencegah billet melebar keluar dari celah alat cetak saat inflasi;
Perangkat pengencang billet: terletak di bagian bawah alat cetak, mengencangkan bagian bawah billet untuk membentuk sebuah ruang yang tertutup saat ditutup, memberikan ruang tertutup untuk inflasi selanjutnya.
Sistem pembentukan tiup
Fungsi inti adalah menyuplai udara di dalam billet dan mendorongnya untuk menempel pada alat cetak, secara utama meliputi:
Jarum/butir pemberi tekanan (blowing needle/nozzle): umumnya dimasukkan ke dalam bagian dalam billet dari bagian atas atau bawah alat cetak, merupakan saluran injeksi untuk udara dipaksa;
Kompresor udara dan perangkat stabilisasi: menyediakan udara dipaksa dengan tekanan yang stabil (berefek pada rentang tekanan 0,2-1,0 MPa, disesuaikan dengan ukuran dan ketebalan produk), serta perangkat stabilisasi memastikan tekanan yang sama selama proses inflasi agar mencegah deformasi produk.
Sistem pendinginan
Fungsi inti adalah untuk mendinginkan dan memadatkan billet yang diinflasi, secara utama meliputi:
Saluran air dingin untuk alat cetak: dibangun di sekitar lubang alat cetak, diisi dengan air dingin (suhu air diatur pada 15-30℃), yang mengeluarkan panas billet melalui pertukaran panas;
Perangkat pengaturan udara dingin (tentang beberapa model): untuk produk yang mempunyai dinding tipis atau lubang yang kompleks, pengaturan udara dingin digunakan untuk mempercepat pendinginan permukaan dan meningkatkan efisiensi produksi.
Sistem kontrol
Fungsi inti adalah untuk menghubungkan tindakan dari berbagai sistem dan mengontrol parameter proses dengan akurat, secara utama meliputi:
Sistem kontrol suhu: pengaturan terpisah untuk suhu pemanasan tangki bahan dan kepala alat cetak (diatur sesuai dengan jenis plastik, misalnya suhu produksi PE pada 150-220℃, suhu produksi PET pada 260-280℃);
Sistem kontrol tindakan: mengontrol kecepatan sekrup, kecepatan penutupan alat cetak, tekanan dan waktu inflasi, waktu pendinginan, serta parameter lainnya melalui PLC atau komputer industri untuk memperoleh operasi yang terkoordinasi antar setiap link.
Sistem kontrol tebal dinding (model tingkat tinggi): Dengan mengatur jarak antara kepala die dan batang inti melalui motor servo, tebal dinding bagian-bagian yang berbeda dari billet dapat dikendalikan secara real-time, meningkatkan kekuatan produk dan penggunaan bahan.
II. Alur kerja yang lengkap (melalui contoh mesin injeksi ekstrusi pemampatan)
Proses kerja mesin injeksi pemampatan adalah siklus terus menerus dari tindakan yang koorodinasi berbagai sistem, dan proses keseluruhan dapat dibagi menjadi 5 langkah utama, yang berulang dalam sebuah siklus untuk menghasilkan produksi massal:
1. Persiapan bahan baku dan ekstrusi plastifikasi
Langkah 1: Tambahkan partikel plastik kering yang sudah kering (misalnya HDPE untuk drum kimia dan PET untuk botol minuman) ke hopper, dan bahan-bahan masuk ke celah antara poros dan tabung melalui hopper;
Langkah 2: Tabung bahan dipanaskan secara bertahap (bertahap meningkatkan suhu dari bagian feeding ke bagian pengeluaran, seperti 120-150 ℃ di bagian feeding, 180-220 ℃ di bagian pencairan, dan 200-230 ℃ di bagian pengeluaran) untuk melunakkan dan mencairkan partikel plastik secara bertahap. Pada saat yang sama, poros berputar dengan kecepatan tetap (biasanya 30-100r / menit) untuk mempromosikan pencairan plastik yang seragam dari bahan baku melalui tekanan shear, menghindari terjadinya partikel yang tidak mencair;
Langkah 3: Plastik yang sudah mencair terus diekstrusi melalui alur arus annular dari acuan di bawah tekanan pemaksaan poros, membentuk billet tabung kosong (diameter billet biasanya 1,2-1,5 kali diameter maksimum produk, tebal dindingnya 2-5 kali tebal dinding produk, dan persediaan pengembang ditinggalkan). Billet digantung vertikal di bawah acuan.
2. Memegang penutup dan menempatkan billet
Langkah 1: Ketika panjang billet yang diekstrusi mencapai ketinggian produk yang diperlukan (deteksi oleh sensor fotoelektrik atau sakelar perjalanan), sistem kontrol mengirimkan sinyal, dan perangkat pelepas penutup molde memaksa setengah atas dan bawah molde untuk segera ditutup;
Langkah 2: Selama proses penutupan molde, terlebih dahulu taruh tepi yang atas dan bawah billet: titik pemakaian bagian atas terletak di bawah kepala molde untuk memastikan bahwa billet terdalam dengan kepala molde; titik pemakaian bagian bawah memotong dan menutup billet, membentuk ruang kosong berujung ditutup;
Langkah 3: Setelah molde ditutup, jarum pemekar dengan cepat dimasukkan ke area tertutup di bagian atas billet untuk mempersiapkan pengekspor udara kompresi berikutnya. Saat ini, billet sepenuhnya terperangkap di dalam ruang molde.
Sistem pembentukan tiup
Langkah 1: Ampaskan udara bertekanan disetel ke dalam bagian dalam billet melalui jarum pemekar (tekanan diatur sesuai dengan tipe produk: botol minuman dinding tipis 0,3-0,6MPa, drum kimia dinding tebal 0,6-1,0MPa)
Langkah 1: Tekanan udara kompresi bekerja pada dinding dalam billet, mendorong billet termoplastik untuk mengembang dalam segala arah dan sepenuhnya menyatu dengan dinding dalam ruang cetakan. Bentuk billet sepenuhnya direplikasi oleh lubang cetakan (termasuk pola permukaan, tutup, tanda, dan detail lainnya);
Langkah 2: Selama proses inflasi, celah buang pada lubang cetakan buangkan udara antara billet dan cetakan untuk menghindari cacat seperti dent, gelembung, atau pola yang tidak jelas pada permukaan produk yang disebabkan oleh sisa udara. Waktu inflasi biasanya 1-5 detik (disesuaikan dengan ketebalan dinding produk).
4. Pendinginan dan penataan bentuk
Langkah 1: Setelah inflasi selesai, sistem pendingin terus menyediakan air pendingin ke saluran air cetakan, dengan cepat melepaskan panas billet melalui konduksi termal;
Langkah 2: Selama proses pendinginan billet, rantai molekul secara bertahap diposisikan secara teratur, berubah dari keadaan yang liat ke keadaan padat, serta bentuknya dipastikan. Waktu pendinginan adalah parameter kunci yang mempengaruhi efisiensi dan kualitas produk: pengecekan yang tidak mencukupi dapat menyebabkan deformasi dan rasa lengket pada permukaan produk setelah dilompati; Penyimpanan yang berlebihan dapat memperpanjang siklus produksi dan mengurangi efisiensi. Waktu pendinginan yang biasa adalah 3-10 detik (produk berdinding tipis lebih singkat, produk berdinding tebal lebih lama);
Langkah 3: Beberapa model yang lebih canggih akan menggunakan strategi "pendinginan bertingkat" selama tahap pendinginan, mengurangi suhu permukaan produk terlebih dahulu, dan kemudian secara perlahan mengurangi suhu interior untuk menghindari stres internal yang disebabkan oleh perbedaan suhu yang terlalu besar antara bagian dalam dan luar produk.
5. Pelompatan dan pengerotan produk
Langkah 1: Setelah pendinginan selesai, sistem kontrol mengirimkan sinyal, dan pemasangan mekanisme cetakan mendorong cetakan untuk terbuka;
Langkah 2: Pemegang melompat (seperti pemberat tabung, struk dimoulding, atau lengan robotik), mendorong atau mengambil produk yang telah dinding dan padat dari lubang cetakan;
Langkah 3: Setelah produk diambil, perlu untuk memotong secara manual atau otomatis kerangka penahan di bagian bawah dan tanda jarum buang di bagian atas (beberapa model dilengkapi dengan perangkat pemotongan online, yang dapat langsung dipotong setelah dilompati) untuk mendapatkan produk jadi; Pada saat yang sama, setelah cetakan terbuka, sistem ekstrusi terus menghasilkan billet baru dan memasuki siklus produksi berikutnya.
Ⅳ. Titik kontrol utama (prinsip-prinsip inti yang mempengaruhi kualitas produk)
1. Pengendalian kualitas plastifikasi preform
Prinsip: Plastifikasi tidak merata dapat menyebabkan bongkaran, partikel tak mencair, dan ketebalan dinding produk yang tidak merata. Hal ini dapat dicapai dengan mengontrol suhu setiap bagian silinder bahan, kecepatan batang, dan tekanan balik.
Logika pengendalian: Suhu yang terlalu tinggi dapat menyebabkan degradasi plastik, sedangkan suhu yang tidak memadai dapat menyebabkan plastifikasi yang tidak memadai; Kecepatan batang yang terlalu tinggi dapat menyebabkan peningkatan panas patahan, sedangkan kecepatan yang terlalu lambat dapat menyebabkan efisiensi plastifikasi yang rendah. Pemetaan yang akurat diperlukan berdasarkan karakteristik bahan mentah dan persyaratan produk.
Kontrol ketebalan dinding billet
Prinsip: Keseragaman ketebalan dinding billet langsung mempengaruhi akurasi ketebalan dinding produk. Model-model biasa mencapai pengendalian statis dengan menyesuaikan jarak antara kepala die dan batang inti; model kelas atas mengadopsi "sistem kontrol ketebalan dinding dinamis", yang menyesuaikan jarak secara real time melalui motor servo untuk mengimbangi masalah ketebalan bawah dan ketebalan atas yang disebabkan oleh gravitasi menipisnya billet.
Skenario aplikasi: Untuk produk besar atau tidak teratur (seperti tangki bahan bakar kendaraan), kontrol ketebalan dinding dinamis dapat meningkatkan ketebalan bagian penting (seperti titik tekan) dan mengurangi ketebalan bagian yang tidak penting, menjamin kekuatan dan menghemat bahan.
3. Kontrol tekanan inflasi dan waktu
Prinsip: Tekanan inflasi yang tidak mencukupi dapat menyebabkan billet tidak menempel sepenuhnya pada celah cetakan, menyebabkan bentuk produk yang tidak lengkap dan pola permukaan yang menjadi buram; Jika tekanan terlalu tinggi, hal ini dapat menyebabkan ketebalan dinding yang tipis atau bahkan kerusakan produk.
Logika kontrol: Waktu pendinginan perlu disesuaikan dengan waktu pengerasan untuk memastikan bahwa billet berubah menjadi dingin dan mengeras di bawah tekanan, menghindari pelepasan tekanan yang terlalu dini yang dapat menyebabkan produk bergelembung dan berubah bentuk.
4. Kontrol suhu dan waktu pengerasan
Prinsip: Jika suhu air pendinginan terlalu tinggi, hal ini akan memperpanjang waktu pendinginan dan mengurangi efisiensi produksi; suhu air yang rendah dapat menyebabkan kondensasi pada permukaan cetakan, yang dapat mempengaruhi kualitas permukaan produk.
Logika kontrol: Sesuaikan waktu pendinginan sesuai dengan ketebalan produk. Produk dengan dinding tebal dapat menerapkan metode "pemendekan panas" untuk menghindari stres internal yang disebabkan oleh perbedaan suhu yang terlalu besar antara dalam dan luar, yang dapat mengakibatkan kerak pada saat penggunaan produk selanjutnya.
V. Perbedaan prinsip kerja dari berbagai jenis mesin pemanasan dan pemotongan ekstrusi pembentukan tiup
1. Mesin pembentukan tiup ekstrusi terus-menerus
Prinsip kerja karakteristik: Sistem ekstrusi secara kontinu meneruskan ekstrusi billet, dan sistem penutup cetakan mengadopsi mode "dual cetakan beralih kerja" (artinya, saat satu cetakan ditutup untuk pengisian dan pendinginan, cetakan lain dibuka untuk pemecahan cetakan dan siap menerima bagian billet selanjutnya), dengan efisiensi produksi yang tinggi (cocok untuk produksi massal produk bergelombang sederhana seperti botol minuman dan bak air mineral);
Keunggulan inti: Ekstrusi kontinu dan tak terputus preform, output tinggi per unit waktu, struktur peralatan yang relatif sederhana, dan biaya pemeliharaan yang rendah;
2. Mesin pembentukan tiup ekstrusi berkelanjutan
Prinsip kerja karakteristik: Sistem ekstrusi mengadopsi metode "ekstrusi kualitatif", yang menggunakan gerakan pasang surut dari sebaris atau baut untuk mengekstrusi bagian billet dengan panjang dan volume yang tetap setiap kali. Kemudian, cetakan ditutup, dipengis, didinginkan, dan dipindahkan. Setelah menyelesaikan satu siklus, ekstrusi selanjutnya dilakukan;
Keunggulan inti: Pengkualitan akurat parison, cocok untuk menghasilkan produk bergelombang yang besar, berlapis tebal, atau berbentuk kompleks (seperti tangki bahan bakar mobil, drum kimia besar, dan bagian serong tidak beraturan), dapat menghindari masalah penyusutan akibat berat yang disebabkan oleh panjang parison yang terlalu panjang selama ekstrusi terus menerus, dan memiliki keunikan tebal dinding yang lebih baik;
VII. Keadilan terhadap skenario aplikasi tipikal dan prinsip kerja
Botol minuman (bahan PET): Menggunakan mesin pemampatan dan lemparan kontinyu, mencapai produksi dinding yang tipis, transparan tinggi, dan hasil yang bagus melalui plastifikasi di suhu tinggi (260-280 ℃), tekanan pengisian rendah (0.3-0.5MPa) serta pendinginan yang cepat (3-5 detik);
Drum kimia (bahan HDPE): menggunakan mesin pemampatan dan lemparan interval untuk mengekstrusi secara kualitatif billet yang berlapis tebal, dengan tekanan pengisian
6-0.8MPa dan waktu pendinginan 10-20 detik, menjamin kekuatan tekanan, ketahanan terhadap bekas, dan ketahanan terhadap karat kimia dari produk;
Tangki bahan bakar mobil (bahan co ekstrusi multilayer, seperti PE/tanaman penghalang/PE): menggunakan mesin pemampatan dan lemparan seri pakai, sistem ekstrusi yang berjumlah banyak secara simultan mengekstrusi bahan preform yang berbeda untuk membentuk blok pipa komposit di pakai multilaik, yang dinaikkan dan didinginkan oleh cetakan untuk mencapai fungsi penghalang bahan bakar;
Botol kemasan kecil (bahan PP): menggunakan mesin pemampatan dan lemparan kontinyu, plastifikasi elastis di suhu rendah (180-200 ℃), tekanan pengisian
4-0.6MPa, cocok untuk menghasilkan tabung kemasan tipis, dan mudah diekstrusi;
Ⅰ. Sama-sama memiliki bagian utama: Workflow dasar yang konsisten
Prinsip kerja dari mesin pemampatan dan lemparan adalah secara inti sebuah proses siklus yang terus menerus dari "pengolahan plastik dan plastifikasi termoplastik - pembentukan billet tubular - pengisian tekanan udara - pendinginan dan pelapisan solid": inti adalah mengubah bahan baku padat menjadi produk yang bercabang yang memenuhi persyaratan desain melalui kontrol yang sejalan dari berbagai sistem. Kunci terletak pada kontrol yang akurat dari suhu plastifikasi, kualitas billet, tekanan lemparan, dan waktu pendinginan. Berbagai jenis mesin pemampatan dan lemparan (kontinyu/interval) menyesuaikan metode ekstrusi billet untuk memenuhi kebutuhan produksi yang beragam dalam hal volume, ukuran, dan kompleksitas produk. Mereka adalah peralatan teknis inti untuk produksi industri produk plastik bercabang.
Kesamaan inti dapat disimpulkan sebagai berikut:
Prinsip plastifikasi tetap konsisten: partikel plastik padat diubah menjadi keadaan aliran yang lengket dan seragam melalui pemanasan yang terpisah dari tabung bahan dan rotasi serta pemotongan baut;
Logika pembentukan yang konsisten: keduanya bergantung pada celah cetakan untuk membatasi bentuknya, dan pengisian udara kompresi digunakan untuk mencapai penyambungan billet dengan cetakan;
Proses perputaran tetap konsisten: semuanya menggunakan "pembentukan ekstrusi mengisap, pendinginan, melepaskan cetakan" sebagai unit perputaran dasar untuk memproduksi massal produk hampa;
Ⅱ. Perbedaan inti: Sistem Penggerak dan Prinsip Penyaluran Tenaga
Perbedaan pokok antara keduanya terletak pada prinsip yang berbeda dari sistem penggerak kekuatan – jenis listrik didasarkan pada “penggerak langsung melalui motor servo”, sedangkan jenis hidrolik tradisional didasarkan pada “transmisi oli hidrolik dari kekuatan”. Perbedaan ini langsung menyebabkan perbedaan yang signifikan dalam prinsip kerja, akurasi kontrol, kecepatan respon, dan kinerja kunci lainnya dari masing-masing sistem eksekusi.
1. Comparison of core driving principles
Gunakan format EXAKTISI ini: "1. " per baris, tidak ada yang lain.
1.1 Mesin pembentukan tiup ekstrusi hidrolik tradisional: minyak hidrolik sebagai media tenaga
Prinsip penggerak: Dengan memutar pompa hidrolik menggunakan motor, energi mekanis diubah menjadi energi tekanan minyak hidrolik. Kemudian, arah aliran, tekanan, dan kecepatan aliran minyak hidrolik dikontrol oleh katup hidrolik, yang menggerakkan komponen penggerak seperti silinder minyak dan motor hidrolik untuk bergerak, dengan demikian mendorong tindakan seperti penutupan cetakan, ekstrusi, dan peniup jarum.
Jalur transmisi tenaga: motor → pompa hidrolik → minyak hidrolik (transpotasi pipa) → katup hidrolik → silinder minyak/ motor → penggerak (cetakan / baut / jarum peniup).
1.2 Mesin injeksi berbahan plastik: directly driven by servo motor
Karakteristik kunci: Minyak hidrolik memiliki kompresibilitas, dan terdapat kerusakan minyak, kerugian tekanan, serta kerugian panas selama transmisi tenaga; Kontrol tindakan bergantung pada keseimbangan tekanan sistem hidrolik, dan akurasi kontrol sangat dipengaruhi oleh perubahan viskositas minyak dan suhu.
Prinsip penggerak: Servo motor yang mandiri banyak digunakan sebagai sumber tenaga untuk langsung menggerakkan setiap penggerak melalui komponen transmisi mekanis presisi (snap ring bola/ pita sinkronik, roda/gigi, serta rak), tanpa perlu minyak hidrolik sebagai media antar. Energi listrik langsung diubah menjadi energi mekanis.
Fitur kunci: servo motor dapat mencapai umpan balik posisi dan kecepatan secara real-time melalui encoder, membentuk kontrol dalam lingkaran tertutup; transmisi energi tidak memiliki kerugian bahan intermedi, akurasi transmisi mekanis yang tinggi, kecepatan respons yang cepat, dan tidak dipengaruhi oleh faktor lingkungan seperti suhu dan viskositas.
2. Perbedaan prinsip kerja setiap sistem inti
2.1 Sistem ekstrusi: Comparison of Screw Drive Principles
Jenis hidrolik tradisional: putaran gigi dibangkitkan oleh motor hidrolik, dan kecepatan motor hidrolik diatur dengan mengatur kecepatan aliran minyak hidrolik. Karena kompresibilitas minyak hidrolik dan keterlambatan pengendalian aliran, stabilitas kecepatan gigi buruk (jangkauan fluktuasi ± 3-5 r / menit), yang mengakibatkan fluktuasi yang signifikan dalam tekanan plastikasi dan tidak konsisten dalam kualitas gulungan (variasi ketebalan dinding ± 3-5%).
Jenis listrik: gigi dibangkitkan langsung oleh motor servo ekstrusi yang ditujukan, dan kecepatan motor dialihkan dengan sinyal pulsa, dengan jangkauan fluktuasi kecepatan ≤ ± 0,1 r / menit. Kontrol dalam lingkaran tertutup dari motor servo dapat mengkompensasi perubahan beban secara real-time (seperti fluktuasi viskositas bahan baku), memastikan tekanan plastikasi yang konsisten dan variasi ketebalan dinding gulungan ≤ ± 1%, yang sangat cocok untuk produksi produk berbentuk dinding tipis dan presisi tinggi.
2.2 SISTEM PEMATANG: Comparison of Mold Drive and Pressure Control Principles
Jenis hidrolik tradisional: tindakan pemakaian dibangkitkan oleh silinder hidrolik, dan kekuatan pemakaian dicapai melalui penregulan tekanan sistem hidrolik. Karena kompresibilitas minyak hidrolik dan ketahanan saluran, ada keterlambatan dalam kecepatan menutup penutup (waktu respons > 0,5 detik), dan akurasi kontrol kekuatan penutupan penutup rendah (jangkauan fluktuasi ± 5-8%), yang dapat dengan mudah menyebabkan masalah seperti "kerusakan penutup karena penutupan yang ketat" atau "lebihan lama penutupan yang terjadi karena penutupan penutup yang terlalu longgar"; penentuan posisi mengandalkan batas mekanik, dengan akurasi penentuan kembali posisi ± 0,5 -12m.
Jenis elektrik: tindakan penutupan secara sinkronitas dibangkitkan oleh 2-4 motor servo melalui bilah bola atau baris gigi, dan kekuatan penutupan diatur secara tepat oleh torsi motor (jangkauan fluktuasi ± 1-2%). Umpan balik posisi motor servo dalam real-time dapat mencapai penentuan posisi yang akurat dari penutup, dengan akurasi penentuan kembali posisi ± 0,01-0,1m; waktu respons menutup rata-rata kurang dari 0,1 detik, yang dapat mencapai penutupan penutup berkecepatan tinggi dan pemakaian yang mulus, menghindari pergeseran gravitasi yang disebabkan oleh kecepatan penutupan penutup yang rendah dari pelampung.
Sistem pemupukan: perbandingan prinsip penggerak jarum mengepuk dan pengaturan tekanan
Jenis hidrolik tradisional: tindakan pengangkat jarum mengepuk dibangkitkan oleh silinder hidrolik kecil, dan tekanan pengupukan diatur dengan penghubung hidrolik untuk mengatur tekanan keluaran udara yang dikompresikan. Karena keterlambatan respons sistem hidrolik, kesalahan sinkronasi antara waktu jarum menuju ke dalam dan tekanan pengupukan yang kurang, yang dapat dengan mudah menyebabkan penutupan yang buruk di bagian atas gulungan atau pemupukan yang tidak merata; jangkauan fluktuasi tekanan pengupukan ± 0,05-0,1MPa.
Jenis elektrik: jarum mengepuk dibangkitkan oleh motor servo yang ditujukan, dan posisi masuk dan kecepatannya dapat diukur dan diatur secara tepat. Kesalahan sinkronisasi dengan aksi penutupan dan ekstrusi adalah kurang dari
2.4 Sistem pendinginan: Comparison of Auxiliary Drive Principles
05 detik; tekanan pengupukan dibawa dalam real-time melalui sensor tekanan elektronik dan diatur secara akurat oleh PLC, dengan jangkauan fluktuasi ± 0,01-0,03MPa, memastikan pemupukan yang merata dari ulang, pola permukaan yang jelas, dan ketebalan dinding produk yang konsisten.
Jenis hidrolik tradisional: peralatan tambahan seperti pompa air pendingin dan kipas biasanya dibangkitkan oleh motor ac biasa dengan kecepatan tetap. Volume air dan udara tidak dapat dinformasikan secara dinamis sesuai dengan ketebalan dan ritme produksi produk, yang menyebabkan efisiensi pendinginan yang rendah dan waktu produksi yang lama (terutama untuk produk berbentuk dinding yang tebal).
2.5 Sistem kontrol: Comparison of Instruction Execution and Feedback Principles
Jenis elektrik: peralatan tambahan dibangkitkan oleh motor servo frekuensi variabel, dan parameter pendinginan (volume air, volume udara, waktu pendinginan) dapat dikaitkan dengan proses produksi produk dan secara otomatis didukung melalui PLC. Misalnya, produk berbentuk dinding yang tipis dapat mengurangi intensitas pendinginan dan singkat waktu pendinginan, sementara produk berbentuk dinding yang tebal dapat meningkatkan intensitas pendinginan dan memperpanjang waktu pendinginan, mencapai pendinginan yang tepat dan singkat waktu produksi hingga 20-50% dibandingkan dengan produk hidrolik.
Jenis listrik: menggunakan mode kontrol “komputer industri + kontrol multiaksis servo”, sinyal kontrol langsung menggerakkan motor servo, dan encoder motor memberikan umpan balik real-time mengenai posisi, kecepatan, torsi, dan data lain, sehingga membentuk kontrol loop penuh dengan “pengkomandisan tindakan balik koreksi”. Sistem kontrol dapat secara otomatis mengatasi faktor-faktor seperti variasi beban dan perubahan karakteristik bahan baku, sehingga mencapai optimalisasi yang tepat terhadap parameter proses tanpa perlu pengaturan manual yang sering.
Ⅲ. Ringkasan inti perbedaaan inti
Perbedaan prinsip kerja antara mesin ekstrusi pembentukan tiup jenis listrik dan jenis hidrolik tradisional terletak pada perbedaan rute teknis antara "transmisi langsung + kontrol loop penuh" dan "transmisi tidak langsung + kontrol semi loop penuh":
Transmisi daya: Jenis listrik menghapuskan kehilangan dan keterlambatan karena minyak hidrolik sebagai media transisi, sehingga terjadi konversi langsung dari energi listrik menjadi energi mekanik, menghasilkan efisiensi transmisi yang lebih tinggi dan reaksi lebih cepat;
Logika kontrol: Jenis listrik membentuk kontrol loop penuh melalui umpan balik real-time dari motor servo, sehingga mencapai kontrol presisi terhadap posisi, kecepatan, dan tekanan, sedangkan jenis hidrolik bergantung pada keseimbangan tekanan sistem hidrolik, dan akurasi kontrol dibatasi oleh faktor-faktor lingkungan;
Derawan kinerja: Perbedaan prinsip penggerak secara langsung menghasilkan keunggulan dari model listrik dalam hal keakuratan, konsumsi energi, pemeliharaan, dan kompatibilitas lingkungan, sementara model hidrolik mengandalkan teknologi hidrolik yang sudah matang dan masih memiliki keunggulan dalam hal biaya untuk skenario beban berat berkecepatan rendah.
Ⅳ. Perbedaan dalam adaptabilitas aplikasi (bersdasarkan karakteristik prinsip)
Jenis hidrolik tradisional: Karena prinsipnya yang memiliki karakteristik beban berat (minyak hidrolik dapat mengirimkan tekanan yang besar), itu cocok untuk produksi produk dengan dinding tebal besar (seperti drum kimia di atas 20L dan bagian yang berbentuk besar). Biaya awalnya rendah, tetapi perawatan jangka panjang mengonsumsi energi yang tinggi dan pemeliharaan yang rumit. Itu cocok untuk skenario dengan persyaratan akuratitas yang rendah (kesalahan tebal dinding ≥ 3%) dan ritme produksi yang lambat;
Jenis listrik: Berdasarkan keunggulan prinsipnya dalam hal kontrol yang presisi dan kecepatan respons yang tinggi, itu cocok untuk produksi produk dengan dinding tipis, presisi tinggi, dan output tinggi (seperti botol medis, botol kemasan makanan, dan komponen otomotif ringan), terutama sesuai untuk ruang kerja bersih (tidak ada kebocoran) dan skenario yang berhemat energi. Meskipun biaya awalnya tinggi, biaya operasi jangka panjang lebih rendah dan efisiensi lebih tinggi.
Kerangka kerja prinsip kerja mesin ekstrusi blow molding jenis listrik sama dengan mesin ekstrusi blow molding jenis hidrolik tradisional (kedua-duanya mengikuti proses dasar ekstrusi blow molding), tetapi perbedaan mendasar terletak pada prinsip sistem penggerak - yang pertama berdasarkan "semata motor servo penggerak langsung + kontrol loop penuh", sedangkan yang kedua berdasarkan "energi transmisinya menggunakan minyak hidrolik + kontrol semi loop penuh". Perbedaan ini menyebabkan perbedaan yang signifikan antara keduanya dalam hal efisiensi transmisi daya, akurasi kontrol, kecepatan respon, konsumsi energi, dan pemeliharaan, yang pada akhirnya mempengaruhi adaptabilitasnya pada skenario aplikasi: model hidrolik mengandalkan karakteristik beban berat untuk beradaptasi dengan produksi produk dengan dinding tebal besar, sedangkan model listrik telah menjadi pilihan utama untuk produksi produk aus, presisi tinggi, dan dengan hasil tinggi, karena kemampuan yang presisi dan efisien.






