

Ⅰ. Basic Definition and Core Objectives
Машина экструзионно-выдувного литья является основным оборудованием для производства полых пластиковых изделий с помощью процесса «экструзия стержня — нагнетание воздуха — охлаждение формовой пресс-формы и формирование». Она широко используется в массажном производстве полых изделий, таких как бутылки для напитков, металлические бочки, топливные баки для автомобилей, упаковочные контейнера и т. д. Главная цель состоит в том, чтобы пластифицировать термопластические исходные материалы (например, ПЭ, ПП, ПЭТ, ПВХ и т. д.) в виде непрерывных трубчатых стержней с помощью системы экструзии, а затем использование полости пресс-формы для ограничения формы. Благодаря эффекту выдувания стержни распределяются по внутренней стенке пресс-формы, а после охлаждения и отвердевания получаются полые изделия, соответствующие требованиям проекта.
В зависимости от различных способов экструзии, машины экструзионно-выдувного литья преимущественно делятся на непрерывные машины экструзионно-выдувного литья (экструзия стержня непрерывно, работа сменной пресс-формы) и машины экструзионно-выдувного литья с временным процессом (количественное экструзирование стержня, завершение одного или группы продуктов в одно время). Основной принцип работы обеих машин отличается только различиями в порядке подготовки стержня и синхронизации работы пресс-форм.
Ⅱ. Основные компоненты (много связано с принципом работы)
Для понимания принципа работы необходимо сначала уточнить основные функциональные компоненты и функции машины для экструзионного литья под давлением:
1. Экструзионная система
Основная функция заключается в плавлении и пластификации твердого пластикового сырья и непрерывном экструдировании трубчатых заготовок, в том числе:
Емкость: хранит твердые пластиковые частицы, в части оборудована устройством для сушки (удаляет влагу из исходных материалов, чтобы избежать пузырей в изделии);
Винт и цилиндр: основной компонент пластичного пластификации, снабженный нагревательным кольцом (фрагментарным регулированием температуры) на внешней стороне цилиндра. Винт выталкивает исходный материал через вращение, а при нагревании исходный материал постепенно расплавивается из твердых частиц в однородное вязкое текучее состояние;
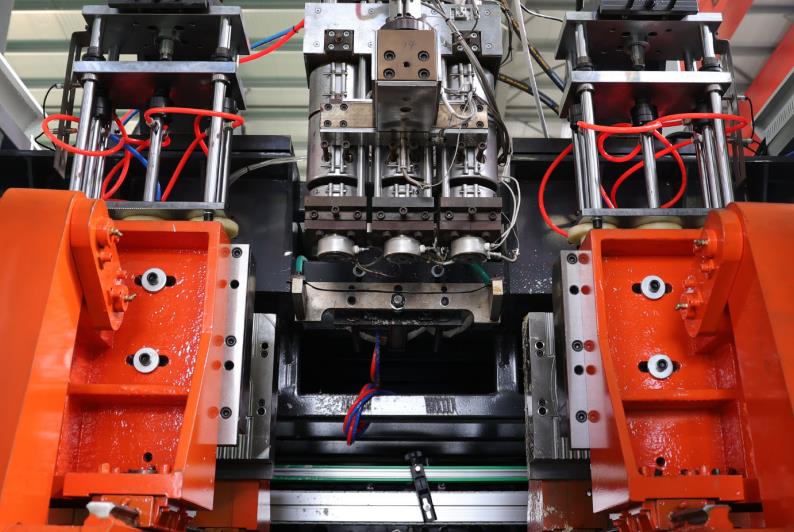
Головка пресса (голова машины): пластик, расплавленный в процессе, выдавливают через канал кругового потока, образуя непрерывный трубчатый слиток. Головка пресса оборудована основным стержнем и отливом, а однородность толщины стенки слитка контролируется путем регулировки зазора между ними.
2. Система закрытия формы
Основная функция заключается в фиксации заготовки, обеспечении полой формы и сотрудничестве с охлаждением, в основном включает следующее:
Форма: состоит из левой и правой половин форм, в которых находится полость, соответствующая форме изделия (включая такие детали, как резьбы и рисунки), а также канал для охлаждающей воды и канавка для отвода на форме;
Механизм закрытия формы: приводится в действие гидравлическими или сервоприводами, обеспечивающим быструю замыкание и открытие формы, а сила закрытия должна быть достаточно большой, чтобы не дать изделию переливаться через зазор формы во время накачивания;
Устройство фиксации заготовки: расположено в нижней части формы, оно фиксирует нижнюю часть заготовки, образуя герметичную полость при закрытии, обеспечивая закрытое пространство для дальнейшего накачивания.
3. Система экструзии
Основная функция заключается в нагнетании сжатого воздуха в заготовку и ее выталкивании для приклеивания к форме, в основном включает следующее:
Стержень/носатель для нагнетания: обычно вставляют внутрь заготовки сверху или снизу формы, это канал для подачи сжатого воздуха;
Двухстанционные модели Tongjia: от $100 000 до $150
4. Система охлаждения
Основная функция заключается в быстром охлаждении и отвердивании накаченной термопластической заготовки, в основном включает следующее:
Канал охлаждающей воды на формке: расположен вокруг полости формы, он заполнен охлаждающей водой (температура воды регулируется в диапазоне 15–30 °С), которая отдает тепло заготовке посредством теплопередачи;
Помощное устройство воздушного охлаждения (некоторые модели): для изделий из тонких стенок или сложных полостей используют воздушное охлаждение, чтобы ускорить охлаждение поверхности и повысить эффективность производства.
5. Система управления
Основной функция — координирование действий различных систем и точное регулирование параметров процесса, включая в основном:
Система контроля температуры: сегментированное регулирование температуры нагрева бака с материалом и головки пресс-формы (направляется в зависимости от типа пластмассы, например, температура обработки PE составляет 150-220 ℃, температура обработки PET — 260-280 ℃);
Система управления действиями: скорость вращения шнека, скорость закрытия пресс-формы, давление и время инфляции, время охлаждения и другие параметры контролируются посредством ПЛК или промышленного компьютера для обеспечения согласованной работы каждого звена;
Система контроля толщины стенки (высокая модель): регулируя зазор между головкой пресс-формы и стержнем ядра через сервопривод, осуществляется контроль толщины стенок разных частей слябной заготовки в режиме реального времени, что повышает прочность продукта и эффективность использования материала.
Ⅲ. Полный рабочий цикл (используя как пример машину непрерывного экструзионного обдува)
Рабочий процесс машины экструзионного обдува представляет собой непрерывный цикл координированных действий различных систем, и полный процесс можно разделить на 5 основных этапов, повторяющихся в цикле для достижения массового производства:
1. Подготовка исходного материала и пластификация экструзией
Шаг 1: в бункер загружаются подсушенные твердые частицы пластмассы (например, HDPE для химических баков и PET для бутылок с напитками), и исходные материалы попадают в зазор между шнеком и баком посредством бункера;
Шаг 2: бак с материалом нагревается поэтапно (постепенно повышается температура от секции подачи до секции выталкивания, например, в секции подачи — 120-150 ℃, в секции таяния — 180-220 ℃, а в секции выталкивания — 200-230 ℃), чтобы постепенно размягчить и расплавить частицы пластмассы. Одновременно шнек вращается с постоянной скоростью (обычно 30-100 об/мин), чтобы более эффективно обеспечить равномерное пластицирование исходного материала посредством силы трения, предотвращая появление нерастворенных частиц;
Шаг 3: расплавленная пластмасса непрерывно выталкивается через кольцевой канал потока в пресс-форму под давлением вращения шнека, образуя полую трубчатую слябную заготовку (диаметр слябной заготовки обычно вдвое-втрое превышает максимальный диаметр изделия, а толщина стенки — 2-5 раз толще толщины стенки изделия; резервируется запас на инфляцию). Слябная заготовка висит вертикально под пресс-формой.
2. Закрытие формы и позиционирование заготовки
Шаг 1: Когда длина экструдированной заготовки достигает требуемой высоты изделия (определяется фотодетекторами или поворотными сенсорами), управление системы посылает сигнал, и механизм закрытия формы приводят левую и правую половины формы к быстрому закрытию;
Шаг 2: Во время процесса закрытия формы сначала зажимают верх и низ заготовки: верхний точный пика изделия находится ниже головки формы, чтобы обеспечить герметичное закрытие заготовки головкой формы; Нижний точный пик разрезает и герметизирует заготовку, образуя полость с закрытыми концами;
Шаг 3: После закрытия формы игла для вспушивания быстро вставляется в герметизированное пространство на верхней поверхности заготовки для подготовки к последующему впрыску сжатого воздуха. В настоящее время заготовка полностью ограничена внутри полости формы.
3. Вспушивание
Шаг 1: В внутреннюю часть заготовки через иглу для вспушивания подают сжатый воздух под заданным давлением (давление регулируется в зависимости от типа продукта: тонкостенные бутылки с напитками — 0,3-0,6 МПа, толстостенные химические баки — 0,6-1,0 МПа);
Шаг 2: Давление сжатого воздуха воздействует на внутреннюю стенку заготовки, подталкивая термопластичную заготовку расширяться со всех сторон и постепенно конструироваться под внутренними стенками полости формы. Форма заготовки полностью реплицируется полостью формы (включая рисунки на поверхности, резьбу, маркировку и другие детали);
Шаг 3: Во время вспушивания канал для отвода воздуха на полости формы выводит воздух между заготовкой и формой, чтобы избежать дефектов, таких как вмятины, пузыри или нечеткие рисунки на поверхности изделия, вызванные остатками воздуха. Время вспушивания обычно составляет от 1 до 5 секунд (регулируется в зависимости от толщины стенки продукта).
4. Охлаждение и формирование
Шаг 1: После завершения вспушивания система охлаждения продолжает подавать охлаждающую воду в канал водных охлаждающих полостей формы, быстро рассеивая тепло заготовки путем теплопроводности;
Шаг 2: Во время охлаждения заготовки молекулярные цепи постепенно упорядочиваются, трансформируясь из вязкого состояния в твердое, а его форма фиксируется. Час охлаждения является ключевым параметром, влияющим на производительность и качество продукта: недостаточное охлаждение может привести к деформации и липкости поверхности изделия после демонтажа из формы; Избыточное охлаждение может продлить цикл производства и снизить эффективность. Обычное время охлаждения составляет от 3 до 10 секунд (для тонкостенных изделий — короче, для толстостенных изделий — дольше);
Шаг 3: Некоторые высокотехнологичные модели используют стратегию «углублённого охлаждения» в стадии охлаждения, быстро охлаждая поверхность продукта сначала и затем медленно охлаждая внутреннее пространство, чтобы избежать внутреннего напряжения, вызванного излишним температурным скачком между внутренней и внешней сторонами изделия.
5. Демонтаж и удаление продукта
Шаг 1: После завершения охлаждения система управления посылает сигнал, и механизм закрытия пресса приводит пресс к открытию;
Шаг 2: Механизм демонтажа (например, буксировочная штанга, шаблон для демонтажа или робот) выталкивает или удаляет охлажденный и затвердевший продукт из полости пресса;
Высший выход (двойное производство в сравнении с одностанционной) востребован для контейнеров объемом 500 мл-2 л
IV. Основные точки контроля (основные принципы, влияющие на качество продукта)
1. Контроль качества пластификации полуфабриката
Принцип: неравномерное пластификация может приводить к дефектам, таким как пузыри, неплавленные частицы и неравномерная толщина стенки изделия. Это можно достичь с помощью контроля температуры каждого участка барабана с материалом, скорости вращения вала и заднего давления;
Логика управления: избыточная температура может привести к деградации пластмассы, а недостаточная температура может вызвать недостаточную пластификацию; избыточная скорость вращения вала может привести к повышению образования трения, а слишком низкая скорость может привести к низкой эффективности пластификации. Необходимо точно выбирать параметры на основе характеристик исходного материала и требований к продукту.
2. Управление толщиной стенки заготовки
Принцип: равномерность толщины стенки заготовки напрямую определяет точность конечной толщины стенки изделия. Обычные модели достигают статического контроля, регулируя зазор между головкой пресса и стержнем ядра; модели высокого класса используют «систему динамического контроля толщины стенки», которая в реальном времени регулирует зазор при помощи сервоприводов, чтобы компенсировать проблемы с нижней и верхней толщиной, связанные с усадкой заготовки под действием гравитации;
Сценарий использования: для крупных или неправильных продуктов (например, топливных емкостей автомобилей) динамическое управление толщиной стенки позволяет увеличить толщину критических частей (например, точек напряжения) и уменьшить толщину некритических частей, обеспечивая прочность и экономию материала;
3. Управление давлением и временем надуваемых элементов
Принцип: недостаточное давление при растрескивании может привести к тому, что заготовка не полностью прижимается к полости формы, в результате чего получается неполноценная форма изделия и размытые рисунки на его поверхности; если давление слишком высокое, то это может привести к тонким стенкам или даже к разрыву изделия;
логика управления: время растрескивания необходимо согласовать с временем охлаждения, чтобы обеспечить то, что заготовка охладится и застыет под давлением, избегая преждевременного снижения давления, что может привести к выбросу изделия и его деформации;
4. контроль температуры и времени охлаждения
принцип: если температура охлаждающей воды слишком высока, это продлевает время охлаждения и снижает производительность; низкая температура воды может привести к конденсации на поверхности формы, что влияет на качество поверхности изделия;
логика управления: регулируйте время охлаждения в зависимости от толщины изделия. Толстые стенки продуктов можно применять метод «постепенного охлаждения» для предотвращения внутреннего напряжения, вызванного чрезмерной разницей температур между изнутри и снаружи, которая может привести к растрескиванию изделия в процессе последующего его использования;
V. Различия в принципах работы различных типов экструзионно-выдувальных линий
1. непрерывная линейка экструзионно-выдувального литья
характеристики рабочего принципа: система экструзии непрерывно экструдирует заготовку, а система закрытия формы использует режим «дуального один за другим использования форм» (то есть, когда одна форма закрыта для надувания и охлаждения, другая открыта для выдвинга и готова принять следующий сегмент заготовки), что обеспечивает высокую производительность (подходит для массового производства простых изделий, имеющих заданную форму, таких как бутылки для напитков и ведра для минеральной воды);
ключевые преимущества: непрерывная и непрекращающаяся экструзия заготовки, высокий выход в единицу времени, относительно простая структура оборудования и низкие затраты на техническое обслуживание;
2. прерывистая линейка экструзионно-выдувального литья
характеристики рабочего принципа: система экструзии использует метод «количественного экструдирования», при котором за счет возвратно-поступательного движения иглы или винта экструдируется заготовка, имеющая заданную длину и объем. Затем форма закрывается, надувается, охлаждается и выдвингивается. После завершения одного цикла начинается следующая экструзия;
ключевое преимущество: точный количественный расчет заготовки, подходит для производства крупных, толстых или сложных по форме изделий (например, топливных баков для автомобилей, больших химических бочек и несиметричных полых деталей), можно избежать проблемы муфикации, вызванной чрезмерной длиной заготовки при непрерывном экструдировании, а также обеспечить более высокую однородность толщины стенок.
VI. Приспособляемость к типичным сценариям применения и принципам работы
Бутылка для напитков (материал ПЭТ): с помощью машины непрерывного экструзионного вулканизации достигается изготовление тонкостенных, высоко透明ных и высокопроизводительных изделий за счет пластификации при высокой температуре (260-280 °C), низкого давления надуваемой смеси (0,3-0,5 МПа) и быстрого охлаждения (3-5 секунд);
Металлическая бочка (материал НДПЭ): с помощью машины прерывающейся экструзии вулканизации количественно экструдируются толстостенные заготовки, при давлении надуваемой смеси 0,6-0,8 МПа и времени охлаждения 10-20 секунд, что обеспечивает равномерность толщины стенки, ударопрочность и устойчивость изделия к химическим воздействиям;
Топливный бак для автомобилей (материал, содержащий несколько слоев, например ПЭ/слой препятствия/ПЭ): с помощью машины многократной экструзии прерывающейся вулканизации одновременно несколько систем экструзии выталкивают различный материал заготовок, образующих трубчатые заготовки из различных материалов, которые надувают и охлаждают в пресс-форме для получения топливной барьерной функции;
Одноразовые упаковочные бутылки (материал ПП): с помощью машины непрерывной экструзии вулканизации при низкой температуре пластификации (180-200°С), давлении надуваемой смеси 0,4-0,6 МПа, подходят для производства тонкостенных и легко экструдируемых упаковочных контейнеров.
Принцип работы машины экструзионной вулканизации в основном представляет собой непрерывный цикл процесса «плавление и пластификация термопластика – формирование трубчатых заготовок – надувание и моделирование сжатым воздухом – охлаждение и затвердевание». Суть его – преобразование твердого сырья в полые изделия, отвечающие техническим требованиям, посредством согласованного управления различными системами. Ключевым моментом является точный контроль температуры пластификации, качества заготовки, давления надуваемой смеси и времени охлаждения. Различные типы машин экструзионной вулканизации (непрерывные/прерывающиеся) подстраивают метод экструзии заготовки под требования различных объемов производства, размеров и сложности изделий. Они являются основным техническим оборудованием промышленного производства полых пластмассовых изделий.
Сравнение принципов работы электрической машины экструзионной вулканизации и традиционной гидравлической машины экструзионной вулканизации
1. Ядро общих моментов: последовательная основная последовательность действий
Ядерный принцип работы машины экструзионной вулканизации (модели с полной электрикой) полностью совпадает с принципов работы традиционной машины экструзионной вулканизации (модель с гидравликой), и оба следуют основному логическому сценарию экструзионной вулканизации: посредством непрерывного цикла «плавление и пластификация термопластика – экструзия трубчатых заготовок – закрытие и закрепление пресс-формы – надувание сжатым воздухом – охлаждение и затвердевание – извлечение и забор готового элемента», образуются полые изделия. Основные цели, принципы пластификации и экструзии (подогревание и измельчение пластификации шнекового барабана), принципы надувания и формовки (подталкивание заготовки сжатым воздухом для приклеивания к пресс-форме) и принципы охлаждения и затвердевания (обмен теплотой в водной трубе пресс-формы) двух машин не существенно отличаются и одинаково применимы для производства полых изделий из различных термопластичных пластмасс, таких как ПЭ, ПП, ПЭТ и др.
Ядерные общие моменты можно обобщить следующим образом:
Принцип пластификации является последовательным: твёрдые пластиковые частицы превращаются в однородное вязкое состояние благодаря сегментированному нагреву цилиндра материала и вращению и разрезанию винта;
Последовательная логика формования: как используется полость формы для ограничения формы, так и компрессионное нагнетание воздуха используется для обеспечения скрепления заготовки с формой;
Процесс циркуляции последователен: для массового производства полых изделий используются все механизмы циркуляции, которые основаны на процессе «экструзии, формования, распыления воздуха, охлаждения и разгрузки».
Ⅱ. Core Differences: Система привода and Power Transmission Principle
Сравнение принципов работы привода
1. Comparison of core driving principles
Принцип приведения в действие: за счет привода гидравлического насоса электродвигателем механическая энергия преобразуется в энергию давления гидравлической жидкости. Затем направление потока, давление и скорость потока гидравлической жидкости контролируются при помощи гидравлических клапанов, приводимых в действие которых, поворачиваются детали управления, такие как масляные цилиндры и гидравлические двигатели, трутся в движение, таким образом, приводя в действие такие операции, как закрывание форм, экструзия и распыление иглы.
Путь передачи мощности: электродвигатель → гидравлический насос → гидравлическая жидкость (транспортировка по трубам) → гидравлический клапан → масляный цилиндр/двигатель → деталь управления (форма/винт/распыляющая игла).
Основные характеристики: гидравлическая жидкость имеет сжимаемость и имеются утечки масла, потери давления и тепловой потерь при передаче мощности; управление действиями основано на балансе давления гидравлической системы и точность управления очень зависит от изменений вязкости и температуры масла.
Принцип приведения в действие: в качестве источников питания используются несколько независимых сервоприводов, которые непосредственно приводят в движение каждый узел управления посредством компонентов механической передачи высокой точности (болтовых винтов, синхронных ремней, зубчатых и направляющих колес), без необходимости использования гидравлической жидкости в качестве промежуточного носителя. Электрическая энергия непосредственно преобразуется в механическую.
1.2 Машина прямого экструзионного литьевого формования: directly driven by servo motor
Путь передачи мощности: сервопривод → компонент передачи высокой точности (болтовый винт/синхронная ремень) → узел управления (форма/винт/распыляющая игла).
Основная характеристика: сервопривод может обеспечивать обратную связь позиции и скорости с помощью энкодера при помощи построения цепей управления с отрицанием; передача энергии не имеет потерь в промежуточных носителях, для механической передачи характерна высокая точность, высокая скорость реакции и она не зависит от факторов внешней среды, таких как температура и вязкость.
2. Различия в принципах работы каждой из основных систем
2. Различия в рабочих принципах каждого основного системы
2.1 Система экструзии.: Comparison of Screw Drive Principles
Традиционный гидравлический тип: вращение винта приводится гидравлическим двигателем, а скорость гидравлического двигателя регулируется путем управления скоростью потока гидравлического масла. Из-за сжатия гидравлического масла и задержки в управлении потоком скорость винта нестабильна (диапазон колебаний ± 3-5 об/мин), что приводит к значительным колебаниям давления пластификации и недостаточной согласованности качества заготовок (погрешность толщины стены ± 3-5%).
Электрический тип: винт напрямую приводится специальным экструзионным сервоприводом, а скорость двигателя точно контролируется импульсными сигналами с диапазоном колебаний скорости ≤ ± 0,1 об/мин. Замыкание петли управления сервоприводами может компенсировать перепады нагрузки в режиме реального времени (например, колебания вязкости сырья), обеспечивая однообразное давление пластификации и погрешность в толщине стены заготовки ≤ ± 1%, особенно подходит для производства продукции с тонкими стенками и высокой точностью.
2.2 Система захватывания.: Comparison of Mold Drive and Pressure Control Principles
Традиционный гидравлический тип: действие зажима приводится гидравлическим цилиндром, а прижимная сила достигается путем регулирования давления гидравлической системы. Из-за сжатия гидравлического масла и сопротивления трубопроводов замедляется скорость закрытия пресса (время реакции > 0,5 секунды), а точность контроля прижимной силы низкая (диапазон колебаний ± 5-8%), что может легко привести к проблемам, такими как «повреждение пресса из-за очень плотного закрытия пресса» или «переполнение пресса из-за очень расслабленного закрытия пресса»; позиционирование пресса основано на механической границе, с повторной точностью позиционирования ± 0,5-1 мм.
Электрический тип: действие зажима синхронно приводится 2-4 сервоприводами посредством штифтов или рейковых механизмов, а прижимная сила точно контролируется моментом двигателя (диапазон колебаний ± 1-2%). Реальное обратное отображение позиции сервопривода позволяет обеспечить точное позиционирование пресса, с повторной точностью позиционирования ± 0,01-0,1 мм; время реакции на закрытие составляет менее 0,1 секунды, что позволяет обеспечить высокоскоростное закрытие пресса и прочное закрепление, избегая гравитационной усадки, вызванной медленной скоростью закрытия пресса заготовки.
2.3 Inflation System: Comparison of Blow Needle Drive and Pressure Control Principles
Традиционный гидравлический тип: в действие поднижней иглы вводится небольшой гидравлический цилиндр, а давление впылевывания регулируется гидравлическим клапаном для регулирования выходного давления сжатого воздуха. Из-за задержки реакции гидравлической системы синхронное совпадение между моментом ввода иглы и давлением впылевывания не близкое, что легко может привести к плохому уплотнению в верхней части заготовки или неравномерному впылевыванию; диапазон колебаний давления впылевывания ± 0,05-0,1 МПа.
Электрический тип: игла поднижения приводится отдельным сервоприводом, а позиция и скорость ввода могут быть точно запрограммированы и контролируются. Отклонение синхронизации с действиями закрытия пресса и экструзии составляет менее 0,05 секунды; давление впылевывания в режиме реального времени реализуется посредством электронных датчиков давления и точно регулируется через ПЛК, с диапазоном колебаний ± 0,01-0,03 МПа, что обеспечивает однообразное впылевывание заготовки, четкие рисунки на поверхности и стабильную толщину стенки изделия.
2.4 Система охлаждения: Comparison of Auxiliary Drive Principles
Традиционный гидравлический тип: вспомогательное оборудование, такое как насосы охлаждающей воды и вентиляторы, обычно приводится обычными асинхронными двигателями с фиксированной скоростью. Объем охлаждающей воды и воздуха не могут быть динамически регулированы в соответствии с толщиной и производственным ритмом изделия, что приводит к низкой эффективности охлаждения и длительным производственным циклам (особенно для изделий с толстыми стенками).
Электрический тип: вспомогательное оборудование приводится переменное-частотным сервоприводом, а параметры охлаждения (объем воды, объем воздуха, время охлаждения) могут быть связаны с производственным процессом изделия и автоматически оптимизированы посредством ПЛК. Например, у изделий с тонкими стенками можно уменьшить интенсивность охлаждения и сократить время охлаждения, в то время как у изделий с толстыми стенками можно увеличить интенсивность охлаждения и удлинить время охлаждения, обеспечивая точное охлаждение и сокращение цикла производства на 20-50% по сравнению с гидравлическими изделиями.
2.5 Система управления: Comparison of Instruction Execution and Feedback Principles
Традиционный гидравлический тип: использует режим управления «ПЛК + группа гидравлических клапанов», а управляющий сигнал переводится в изменения давления/течения масла через гидравлический клапан, который относится к «непрямому управлению». Из-за сжатия и задержки передачи масла существует задержка при выполнении команд управления, и невозможно предоставлять обратную связь о фактическом состоянии исполнительного органа (например, фактическое положение пресса и фактическая скорость винта), которое относится к полузакрытому циклу управления и основывается на оперативном опыте для регулировок.
Электрический тип: прием управление режимом «промышленный ПК + контроллер на нескольких осях», управляющий сигнал напрямую приводит сервопривод, а двигательенкодер реализует в режиме реального времени отображает позиции, скорости, момент инерции и другие данные, образуя полностью закрытый цикл управления «выполнение команды коррекция обратной связи». Система управления способна автоматически компенсировать факторы, такие как колебания нагрузки и изменения характеристик исходного материала, обеспечивая точное оптимизацию параметров процесса без необходимости частых ручных регулировок.
Ⅲ. Сводка основных различий в принципе функционирования
Разность в рабочем принципе между машиной электрического экструзионного формования под давлением и традиционным гидравлическим типом заключается в основном в различии технического пути между «прямой передачей + замкнутым циклом управления» и «косвенной передачей + полузамкнутым циклом управления»:
Передача мощности: электрический тип исключает потерю и задержку, возникающие из-за использования гидравлической жидкости в качестве промежуточного носителя, обеспечивая прямую конверсию электрической энергии в механическую, что приводит к более высокой эффективности передачи и более быстрому реагированию;
Логика управления: электрический тип формирует закрытый цикл управления с помощью обратной связи от сервоприводов, обеспечивая точный контроль позиции, скорости и давления, в то время как гидравлический тип опирается на баланс давления гидравлической системы и точность управления ограничена факторами окружающей среды;
Достижение эксплуатационных характеристик: различие в принципе управления напрямую ведет к преимуществам электрических моделей в точном определении, расходе энергии, обслуживании, экологичности и т.д., в то время как гидравлические модели опираются на зрелую гидравлическую технологию и все еще обладают преимуществами по стоимости в сценарии тяжелых грузовых производителей с низким оборотом.
Ⅳ. Различия в приспособляемости к применению (на основе характеристик принципа)
Традиционный гидравлический тип: в силу своего принципа характеристик большой нагрузки (гидравлическая жидкость может передавать большое давление), он подходит для производства крупногабаритных продуктов с толстыми стенками (например, химических барабанов объемом выше 20 л и больших формованных деталей). Первоначальные затраты на оборудование невысоки, однако при долгосрочной работе потребление энергии высоко, а обслуживание сложно. Он подходит для сценариев с низкими требованиями точности (погрешность толщины стенки ≥ 3%) и медленного темпов производства;
Электрический тип: исходя из своих принципиальных преимуществ точного управления и быстрой реакции, он подходит для производства хрупких, высокоточных и высокопроизводительных изделий (например, медицинские бутылки, бутылки для упаковки продуктов питания и легковые автомобильные компоненты), особенно подходит для чистых цехов (без утечек) и экономных сценариев. Хотя первоначальные инвестиции высоки, длительная эксплуатационная стоимость ниже, а эффективность выше.
Фреймворк основного принципа работы машины электрического экструзионного формования под давлением такой же, как и у традиционного гидравлического экструзионного формования под давлением (обе они следуют основному процессу экструзионного формования под давлением), но основное различие заключается в принципе системы привода — первый основан на «прямом приводе от сервопривода + замкнутом цикле управления», а второй — на «передаче мощности с помощью гидравлической жидкости + полузамкнутом цикле управления». Это различие приводит к значительному дифференциации между ними по эффективности передачи мощности, точности управления, скорости реакции, расходу энергии и обслуживанию, что в конечном итоге влияет на их адаптивность к сценариям применения: гидравлические модели опираются на характеристики большой тяжелой нагрузки, чтобы адаптироваться к крупногабаритным изделиям с толстыми стенами, в то время как электрические модели стали основным выбором для производства высококлассных, высокоточных и высокопроизводительных пустотных продуктов благодаря своим точным и эффективным преимуществам.






