

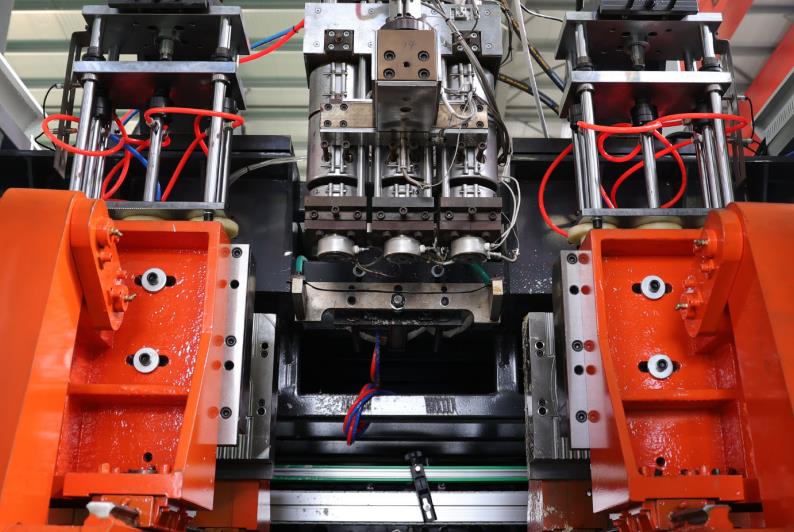
Ⅰ. Definición básica y objetivos principales
La máquina de moldeo por soplado por extrusión es un equipo principal para producir productos plásticos huecos a través del proceso de "bobina de fundición por extrusión - inflado con aire comprimido - enfriamiento del molde y conformación". Se utiliza ampliamente en la producción a gran escala de productos huecos, como botellas para bebidas, barriles químicos, tanques de combustible para automóviles, recipientes de embalaje, etc. El objetivo principal es plastificar materias primas termoplásticas (como PE, PP, PET, PVC, etc.) en bobinas tubulares continuas a través de un sistema de extrusión y, a continuación, utilizar la cámara del molde para restringir la forma. A través del efecto de soplado, las bobinas se presionan contra la pared interna del molde, y tras el enfriamiento y la solidificación, se obtienen productos huecos que cumplen con los requisitos de diseño.
Según los diferentes métodos de extrusión, las máquinas de moldeo por soplado por extrusión se dividen principalmente en máquinas de moldeo por soplado por extrusión continua (extrusión continua de las bobinas, trabajo alternativo del molde) y máquinas de moldeo por soplado por extrusión intermitente (extrusión cuantitativa de las bobinas, finalización de uno o un grupo de productos). El principio básico de las dos es el mismo, excepto por las diferencias en la preparación de las bobinas y el ritmo de coordinación del molde.
Ⅱ. Componentes principales (muy relacionados con el principio de funcionamiento)
Para comprender el principio de funcionamiento, es necesario en primer lugar aclarar los componentes funcionales principales y las funciones de la máquina de moldeo por soplado por extrusión:
1. Sistema de extrusión
La función principal consiste en fundir y plastificar materias primas plásticas sólidas y extruir de manera continua piezas huecas de forma tubular, principalmente consiste en:
Tolva: almacena partículas de plástico sólido, está equipada parcialmente con un dispositivo de secado (elimina la humedad de las materias primas para evitar que haya burbujas en el producto);
Tornillo y tambor: el componente principal de la plasticación plástica, con un aro de calentamiento (control de temperatura segmentada) en el exterior del tambor. El tornillo empuja la materia prima a través de la rotación, y con el calefacción, la materia prima se irá gradualmente fundiendo de las partículas sólidas a un estado de flujo viscoso uniforme;
Cabeza del molde (cabeza de la máquina): La plastilina fundida se extrae a través de un canal de flujo circular para formar una pieza tubular continua. La cabeza del molde está equipada con un vástago central y una matriz, y el uniforme de grosor de las paredes de la pieza se puede controlar ajustando el intervalo entre los dos.
2. Sistema de cierre del molde
La función principal consiste en sujetar la pieza, proporcionar una cavidad de moldeo y cooperar con el enfriamiento, principalmente consiste en:
Molde: compuesto por moldes de mitad izquierda y mitad derecha, con una cavidad interior que se ajusta a la forma del producto (incluyendo detalles como hilos y patrones), así como un canal de agua de enfriamiento y una ranura de escape en el molde;
Mecanismo de cierre del molde: accionado por motores hidráulicos o servo, logra el cierre y la apertura rápida del molde, y la fuerza de cierre debe ser lo suficientemente grande como para evitar que el grumo se filtre fuera del espacio entre los moldes durante la inflación;
Dispositivo de sujeción del grumo: situado en la parte inferior del molde, sujeta la parte inferior del grumo para formar una cavidad sellada cuando está cerrada, proporcionando un espacio cerrado para la su posterior inflación.
3. Sistema de moldeo por soplado
La función principal es inyectar aire comprimido en el grumo y empujarlo para que se adhiera al molde, principalmente incluye:
Aguja/nozzle de soplado: suele introducirse en el interior del grumo desde la parte superior o inferior del molde, es un canal de inyección para el aire comprimido;
Compresor de aire y dispositivo de estabilización: proporciona aire comprimido con presión estable (rango de presión de 0,2-1,0MPa, ajustado según el tamaño y grosor del producto), y el dispositivo de estabilización garantiza una presión uniforme durante el proceso de inflación para evitar la deformación del producto.
4. Sistema de refrigeración
La función principal es enfriar y solidificar rápidamente el grumo inflado, principalmente incluye:
Canal de agua de enfriamiento del molde: construido alrededor de la cavidad del molde, está lleno de agua de enfriamiento (temperatura del agua controlada a 15-30 ℃), que elimina el calor del grumo a través de intercambio de calor;
Dispositivo de enfriamiento por aire auxiliar (algunos modelos): para productos de pared delgada o cavidades complejas, se utiliza enfriamiento por aire para acelerar el enfriamiento de la superficie y mejorar la eficiencia de producción.
5. Sistema de control
La función principal es coordinar las acciones de varios sistemas y controlar de forma precisa los parámetros del proceso, principalmente incluye:
Sistema de control de la temperatura: control segmentado de la temperatura de calentamiento del barril de material y la cabeza del molde (ajustado según el tipo de plástico, por ejemplo, la temperatura de procesamiento de PE entre 150 y 220 ℃, la temperatura de procesamiento de PET entre 260 y 280 ℃);
Sistema de control de la acción: controla la velocidad del tornillo, la velocidad de cierre del molde, la presión e intervalo de inflación, el tiempo de enfriamiento y otros parámetros a través de un PLC o de un ordenador industrial para garantizar una operación coordinada de cada enlace.
Sistema de control del espesor de la pared (modelo de gama alta): al ajustar el espacio entre la cabeza del troquel y la barra del núcleo mediante un motor servo, se controla en tiempo real el espesor de la pared de diferentes partes del cilindro, lo que mejora la resistencia del producto y la utilización del material.
Ⅲ. Flujo de trabajo completo (tomando como ejemplo una máquina de moldeado por soplado de extrusión continua)
1. Preparación de la materia prima y extrusión de plasticación
Paso 1: Añadir las partículas de plástico sólido secas (como HDPE para tambores químicos y PET para botellas de bebidas) al alimentador, y las materias primas entran en el espacio entre el tornillo y el cilindro a través del alimentador;
Paso 2: El cilindro de material se calienta por secciones (aumentando gradualmente la temperatura desde la sección de alimentación hasta la sección de descarga, como 120-150 ℃ en la sección de alimentación, 180-220 ℃ en la sección de fusión y 200-230 ℃ en la sección de descarga) para suavizar y derretir gradualmente las partículas plásticas. Al mismo tiempo, el tornillo gira a una velocidad constante (generalmente 30-100 rpm) para promover aún más una plasticación uniforme de las materias primas a través de la fuerza de cizallamiento, evitando la aparición de partículas no fundidas;
Paso 3: El plástico derretido se extrude continuamente a través del canal de flujo anular del troquel bajo la presión de empuje del tornillo, formando un cilindro hueco tubular (el diámetro del cilindro es generalmente 1,2-1,5 veces el diámetro máximo del producto, el espesor de la pared es 2-5 veces el espesor de la pared del producto y se reserva un margen de inflación). El cilindro se suspende verticalmente debajo del troquel.
2. Cierre del molde y posicionamiento del cilindro
Paso 1: Cuando la longitud del cilindro extruido alcanza la altura requerida del producto (detectada por sensores electro ópticos o interruptores de recorrido), el sistema de control envía una señal, y el mecanismo de cierre del molde acciona las mitades izquierda y derecha del molde para que se cierre rápidamente;
Paso 2: Durante el proceso de cierre del molde, primero abraza la parte superior e inferior del cilindro: el punto de sujeción superior se encuentra debajo de la cabeza del molde para garantizar que el cilindro esté sellado con la cabeza del molde; el punto de sujeción inferior corta y sella el cilindro, formando una cavidad hueca con los extremos cerrados;
Paso 3: Después de que el molde se haya cerrado, se inserta rápidamente un alambre de soplado en el área sellada en la parte superior del cilindro para prepararse para la subsiguiente inyección de aire comprimido. En este momento, el cilindro está completamente confinado en el interior de la cavidad del molde.
Paso 1: Inyectar aire comprimido a una presión establecida en el interior del cilindro a través de un alambre de soplado (la presión se ajusta según el tipo de producto: botellas de bebidas de pared delgada 0,3-0,6 MPa, tambores químicos de pared gruesa 0,6-1,0 MPa);
3. Depuración por soplado.
Etapa 1: Inyecte aire comprimido a una presión establecida en el interior de la pieza a través de una aguja de ventilación (la presión se ajusta según el tipo de producto: botellas de bebida de pared delgada de 0,3 a 0,6 MPa, tambores químicos de pared espesa de 0,6 a 1,0 MPa);
Paso 2: La presión del aire comprimido actúa sobre la pared interna de la billeta, empujando la billeta termoplástica para que se dilate en todas las direcciones y se adapte gradualmente a la pared interna de la cavidad del molde. La forma de la billeta se replica completamente por la cavidad del molde (incluyendo patrones de superficie, threaded, marcas y otros detalles);
Paso 3: Durante el proceso de inflado, la ranura de escape en la cavidad del molde expulsa el aire entre la billeta y el molde para evitar defectos como abolladuras, burbujas o patrones poco claros en la superficie del producto causados por residuos de aire. El tiempo de infusión suele ser de 1 a 5 segundos (ajustado según el grosor de la pared del producto).
4. Enfriamiento y modelado
Paso 1: Después de completar el inflado, el sistema de enfriamiento sigue suministrando agua de enfriamiento al canal de agua del molde, disipando rápidamente el calor de la billeta a través de la conducción térmica;
Paso 2: Durante el proceso de enfriamiento de la billeta, las cadenas moleculares se ordenan gradualmente de una manera regular, transformándose de un estado viscoso a un estado sólido y su forma queda fijada. El tiempo de enfriamiento es un parámetro clave que afecta la eficacia de producción y la calidad del producto: un enfriamiento insuficiente puede dar lugar a deformaciones y pegajosidad en la superficie del producto después del desmoldeo; un enfriamiento excesivo prolonga el ciclo de producción y reduce la eficiencia. El tiempo de enfriamiento usual es de 3 a 10 segundos (los productos de pared delgada son más cortos, los de pared gruesa son más largos);
Paso 3: Algunos modelos de alta tecnología adoptarán una estrategia de “enfriamiento gradual” durante la fase de enfriamiento, enfriando rápidamente la superficie del producto primero y enfriando lentamente el interior para evitar tensión interna causada por la excesiva diferencia de temperatura entre el interior y el exterior del producto.
5. Desmoldeo y retirada del producto
Paso 1: Una vez completado el enfriamiento, el sistema de control envía una señal, y el mecanismo de cierre del molde acciona para abrir el molde;
Paso 2: El mecanismo de desmoldeo (como un pin ejector, un molde de desmoldeo o un brazo robótico) empuja o retira el producto enfriado y solidificado de la cavidad del molde;
Paso 3: Una vez que el producto se ha extraído, es necesario recortar manualmente o automáticamente el flash de sujeción en la parte inferior y la marca de la aguja de soplado en la parte superior (Algunos modelos están equipados con dispositivos de recorte en línea, que pueden recortarse directamente después del desmoldeo) para obtener el producto final; Al mismo tiempo, después de abrir el molde, el sistema de extrusión continúa extruyendo nuevas billetes y entra en el próximo ciclo de producción.
Ⅳ. Puntos clave de control (principios fundamentales que afectan la calidad del producto)
1. Control de calidad de la plastificación de la preforma
Principio: Una plasticización desigual puede dar lugar a defectos como burbujas, partículas sin fundir y un grosor de pared desigual en el producto. Esto se puede lograr controlando la temperatura de cada sección del tambor de material, la velocidad del tornillo y la presión repentina;
Logica de control: Una temperatura excesiva puede dar lugar a un deterioro plástico, mientras que una temperatura insuficiente puede resultar en una falta de plasticización; Una velocidad excesiva de tornillo puede dar lugar a una elevada generación de calor por cizallamiento, mientras que una velocidad demasiado lenta puede dar lugar a una baja eficiencia de plasticización. Es necesario un ajuste preciso según las características de las materias primas y los requisitos del producto.
2. Control del grosor de la pared del peletado
Principio: La uniformidad del grosor de la pared del peletado determina directamente la precisión del grosor final del producto. Los modelos ordinarios logran un control estático ajustando el espacio entre la cabeza de molde y la barra de núcleo; Los modelos de gama alta adoptan un “sistema de control de grosor de pared dinámico”, que ajusta el espacio en tiempo real mediante motores servo para compensar los problemas de grosor inferior y superior causados por el asentamiento del peletado debido a la gravedad;
Escenario de aplicación: Para productos grandes o irregulares (como depósitos de combustible de automóviles), el control dinámico del grosor de la pared puede incrementar el grosor de partes críticas (como los puntos de tensión) y reducir el grosor de partes no críticas, garantizando la resistencia y el ahorro de materiales.
3. Control de presión e tiempo de inflado
Principio: Una presión de inflado insuficiente puede hacer que el peletado no se adhiera completamente a la cavidad del molde, lo que da como resultado una forma incompleta del producto y patrones de superficie difusos; Si la presión es demasiado alta, puede dar como resultado un grosor de pared delgado o incluso romper el producto;
Logica de control: El tiempo de inflado necesita ajustarse al tiempo de enfriamiento para garantizar que el peletado se enfríe y solidifique bajo presión, evitando la liberación prematura de la presión que puede hacer que el producto rebote y se deforme.
4. Control de temperatura y tiempo de enfriamiento
Principio: Si la temperatura del agua de enfriamiento es demasiado alta, prolongará el tiempo de enfriamiento y reducirá la eficiencia de producción; Una temperatura del agua baja puede provocar condensación sobre la superficie del molde, lo que afecta a la calidad de la superficie del producto;
Logica de control: ajuste el tiempo de enfriamiento según el grosor del producto. Los productos de pared gruesa pueden adoptar un método de enfriamiento gradual para evitar la tensión interna causada por la excesiva diferencia de temperatura entre el interior y el exterior, lo que puede dar lugar a grietas durante el posterior uso del producto.
Ⅴ. Las diferencias en los principios de funcionamiento de diferentes tipos de máquinas de moldeo por soplado por extrusión
1. Máquina de moldeo por soplado con extrusión continua
Aplicación en escenarios típicos y principios de funcionamiento
Características del principio de funcionamiento: El sistema de extrusión extrusiona continuamente la monolaura, y el sistema de cierre de la matriz adopta un modo de “trabajo alternativo de dos matrices” (es decir, cuando una matriz está cerrada para la inflación y el enfriamiento, la otra matriz se abre para la desmoldeo y está preparada para recibir la siguiente sección de la monolaura), con una alta eficiencia de producción (adecuado para la producción masiva de productos de forma simple, tales como botellas de bebidas y cajas de agua mineral).
2. Máquina de moldeo por soplado e inyección de material plastico
Ventajas principales: Extrusión continua e ininterrumpida de preformas, alta producción por unidad de tiempo, estructura del equipo relativamente simple y bajo costo de mantenimiento.
Características del principio de funcionamiento: El sistema de extrusión adopta un método de “extrusión cuantitativa”, que utiliza el movimiento de ida y vuelta de un émbolo o un tornillo para extruir una longitud y volumen fijos de la monolaura cada vez. Luego, la matriz se cierra, se infla, se enfría y se desmolda. Después de completar un ciclo, se realiza la siguiente extrusión;
Ventaja principal: Cuantificación precisa de la preforma, adecuada para producir productos de gran tamaño, gruesos o formas complejas (como tanques de combustible para automóviles, depósitos de sustancias químicas grandes y piezas huecas irregulares), puede evitar el problema del descolgamiento gravitatorio causado por el exceso de longitud de la preforma durante la extrusión continua, y tiene una mejor uniformidad del espesor de la pared.
Adaptabilidad a escenarios de aplicación típicos y principios de funcionamiento
Botella de bebida (material PET): Mediante una máquina de moldeo por soplado de extrusión continua, se produce una producción fina, altamente transparente y de alto rendimiento mediante plastificación a alta temperatura (260-280 ℃), presión de inflado baja (0,3-0,5MPa) y enfriamiento rápido (3-5 segundos);
Depósito de sustancias químicas (material HDPE): mediante una máquina de moldeo por soplado de extrusión intermitente para extruir cuantitativamente billetes gruesos, con una presión de inflado de 0,6-0,8MPa y un tiempo de enfriamiento de 10-20 segundos, se garantiza el espesor uniforme de la pared, la resistencia al impacto y la resistencia a la corrosión química del producto;
Tanque de combustible para automóvil (material bloqueado multicapa, como PE/capa de barrera/PE): mediante una máquina de moldeo por soplado intermitente de extrusión múltiple, varios sistemas de extrusión extruyen simultáneamente preformas de diferentes materiales para formar piezas tubulares compuestas multicapa, que se inflan y enfrían con moldes para lograr la función de barrera para combustible;
Botellas de embalaje pequeñas (material PP): mediante una máquina de moldeo por soplado de extrusión continua, plastificación flexible a baja temperatura (180-200 ℃), presión de inflado de 0,4-0,6MPa, adecuada para producir recipientes de embalaje de pared fina y fácilmente extrudibles.
El principio de funcionamiento de la máquina de moldeo por soplado de extrusión es esencialmente un proceso en ciclo continuo de “fundición y plastificación de plástico termoplástico – formación de un bastidor tubular – inflado y modelado mediante aire comprimido – enfriamiento y solidificación”. El núcleo consiste en transformar las materias primas sólidas en productos huecos que cumplen con los requisitos de diseño a través del control coordinado de varios sistemas. La clave reside en el control preciso de la temperatura de plastificación, la calidad de la monolaura, la presión de soplado y el tiempo de enfriamiento. Diferentes tipos de máquinas de moldeo por soplado de extrusión (continuas/intermitentes) ajustan el método de extrusión de la monolaura para satisfacer las necesidades de diversos volúmenes de producción, tamaños y complejidades de los productos. Son el equipo técnico principal para la producción industrial de productos plásticos huecos.
Ⅰ. Compatibilidad central: flujo de trabajo básico coherente
Comparación de los principios de funcionamiento entre la máquina de moldeo por soplado de extrusión eléctrica y la máquina de moldeo por soplado de extrusión hidráulica tradicional
Las bases comunes se pueden resumir de la siguiente manera:
Las principales similitudes se pueden resumir de la siguiente manera:
El principio de plasticización es consistente: las partículas de plástico sólidas se transforman en un estado de fluido viscoso y uniforme a través del calentamiento segmentado del tápiz del material y la rotación y cizalladura del tornillo;
Utiliza exactamente este formato: "1. " por línea, nada más.
El proceso de circulación es coherente: todos utilizan "extrusión, moldeo, soplado, enfriamiento y desmoldeo" como unidad de circulación básica para producir en masa productos huecos.
Ⅱ. Diferencias fundamentales: sistema de accionamiento y principio de transmisión de potencia
1. Comparación de principios de impulso centrales
1.1 Máquina de moldeo por soplado hidráulico de extrusión tradicional: aceite hidráulico como medio de energía
Principio de impulso: impulsando la bomba hidráulica con un motor, la energía mecánica se convierte en energía de presión del aceite hidráulico. A continuación, el dirección de flujo, la presión y la velocidad de flujo del aceite hidráulico se controlan mediante válvulas hidráulicas, que impulsan los componentes actuadores, como cilindros de aceite y motores hidráulicos, para que se muevan, accionando así acciones tales como el cierre del molde, la extrusión y el soplado con aguja.
Traza de transmisión de potencia: motor → bomba hidráulica → aceite hidráulico (transporte por tubería) → válvula hidráulica → cilindro de aceite/motor → actuador (molde/tornillo/aguja de soplado).
Características clave: el aceite hidráulico es compresible y se producen fugas de aceite, pérdidas de presión y pérdidas de calor durante la transmisión de potencia; el control de la acción se basa en el equilibrio de presión del sistema hidráulico y la precisión del control se ve afectada considerablemente por los cambios en la viscosidad y la temperatura del aceite.
1.2 Máquina de moldeo por soplado por extrusión eléctrica: directly driven by servo motor
Principio de impulso: se utilizan varios servomotores independientes como fuentes de energía para impulsar directamente cada actuador a través de componentes de transmisión mecánica de precisión (husillos de bola, correa sincrónica, engranajes y estribos), sin necesidad de aceite hidráulico como medio intermedio. La energía eléctrica se convierte directamente en energía mecánica.
Rutas de transmisión de potencia: servo motor → componente de transmisión de precisión (roscable de bolas/cinturón sincrónico) → actuador (molde/tornillo/agujero de soplado).
Función clave: el servo motor puede obtener una retroalimentación en tiempo real de la posición y la velocidad a través de un encoder, lo que permite un control en circuito cerrado; la transmisión de potencia no tiene pérdida de medio intermedio, cuenta con una precisión de transmisión mecánica alta, una velocidad de respuesta rápida y no se ve afectada por factores ambientales como la temperatura y la viscosidad.
2. Diferencias en los principios de funcionamiento de cada sistema principal
2.1 Sistema de extruición: Comparison of Screw Drive Principles
Tipo hidráulico tradicional: el giro del tornillo es impulsado por un motor hidráulico y la velocidad del motor hidráulico se ajusta controlando la velocidad de flujo del aceite hidráulico. Debido a la compresibilidad del aceite hidráulico y el retraso en el control del flujo, la estabilidad de la velocidad del tornillo es pobre (intervalo de fluctuación de ± 3-5 rpm), lo que genera fluctuaciones significativas en la presión de plasticización y una insuficiencia de consistencia en la calidad del biberón (desviación en el grosor de la pared de ± 3-5%).
Tipo eléctrico: el tornillo es impulsado directamente por un servo motor de extrusión dedicado, y la velocidad del motor se controla de forma precisa mediante señales por impulsos, con un intervalo de fluctuación de velocidad de ≤± 0,1 r/min. El control en circuito cerrado de los servomotores puede compensar los cambios de carga en tiempo real (por ejemplo, las fluctuaciones en la viscosidad de las materias primas), garantizando una presión de plasticización uniforme y una desviación del espesor de la pared del biberón de ≤± 1%, especialmente adecuado para la producción de productos de paredes delgadas y de alta precisión.
2.2 Sistema de sujeción.: Comparison of Mold Drive and Pressure Control Principles
Tipo hidráulico tradicional: la acción de cierre es impulsada por un cilindro hidráulico, y la fuerza de cierre se obtiene a través de la regulación de la presión del sistema hidráulico. Debido a la compresibilidad del aceite hidráulico y la resistencia de las tuberías, existe un retraso en la velocidad de cierre de la matriz (tiempo de respuesta > 0,5 segundos), y la precisión del control de la fuerza de cierre de la matriz es baja (intervalo de fluctuación de ± 5-8%), lo que puede ocasionar fácilmente problemas como “daño a la matriz por cierre muy ajustado” o “sobreflujos de la matriz por cierre demasiado holgado”; el posicionamiento de la matriz se basa en un límite mecánico, con una precisión de posicionamiento repetida de ± 0,5-1 mm.
Tipo eléctrico: La acción de sujeción es accionada síncrona por 2-4 servomotores a través de tornillos de bolas o rieles de engranajes, y la fuerza de sujeción se controla con precisión mediante el par del motor (rango de fluctuación ± 1-2%). La retroalimentación en tiempo real de la posición del servomotor puede lograr una posicionamiento preciso del molde, con una precisión de posicionamiento repetida de ± 0,01-0,1 mm; el tiempo de respuesta de cierre es inferior a 0,1 segundos, lo que permite un cierre de moldes a alta velocidad y una sujeción suave, evitando el encolamiento por gravedad causado por la lentitud de la velocidad de cierre del tubo.
3. Sistema de inflado: Comparación de los principios de funcionamiento de la aguja de soplado y el control de presión.
Tipo hidráulico tradicional: La acción de elevación de la aguja de soplado se acciona mediante un pequeño cilindro hidráulico, y la presión de inflado se ajusta mediante una válvula hidráulica para regular la presión de salida del aire comprimido. Debido al retraso de respuesta del sistema hidráulico, la sincronización entre el momento en que se inserta la aguja y la presión de inflado es deficiente, lo que puede provocar un sellado insatisfactorio en la parte superior del tubo o un inflado desigual; el rango de fluctuación de la presión de inflado es de ± 0,05-0,1 MPa.
Tipo eléctrico: la aguja de soplado está accionada por un motor servo dedicado, y la posición y la velocidad de inserción pueden programarse y controlarse con precisión. El error de sincronización con las acciones de cierre del molde y de extrusión es menor que 0,05 segundos; la presión de inflado se retroalimenta en tiempo real a través de sensores electrónicos de presión y se ajusta de forma precisa mediante PLC, con un rango de fluctuación de ± 0,01-0,03 MPa, lo que garantiza el inflado uniforme del pastel, los patrones superficiales claros y el espesor de la pared del producto.
2.4 Sistema de enfriamiento: Comparison of Auxiliary Drive Principles
Tipo hidráulico tradicional: Los equipos auxiliares, como las bombas de agua de enfriamiento y los ventiladores, suelen ser accionados por motores asíncronos ordinarios con velocidad fija. El volumen de agua de enfriamiento y de aire no puede ajustarse dinámicamente en función del espesor y el ritmo de producción del producto, lo que resulta en una eficiencia de refrigeración baja y ciclos de producción largos (especialmente para productos de pared gruesa).
Tipo eléctrico: El equipo auxiliar está accionado por un motor servo de frecuencia variable, y los parámetros de enfriamiento (volumen de agua, volumen de aire, tiempo de enfriamiento) pueden vincularse al proceso de producción del producto y optimizarse automáticamente a través del PLC. Por ejemplo, los productos de pared delgada pueden reducir la intensidad de enfriamiento y acortar el tiempo de enfriamiento, mientras que los productos de pared gruesa pueden aumentar la intensidad de enfriamiento y prolongar el tiempo de enfriamiento, lo que permite un enfriamiento preciso y acorta el ciclo de producción en un 20-50% en comparación con los productos hidráulicos.
2.5 Sistema de control: Comparación de los principios de ejecución de instrucciones y de retroalimentación
Tipo hidráulico tradicional: adopta el modo de control de “PLC + grupo de válvulas hidráulicas”, y la señal de control se convierte en cambios de presión/flujo del aceite a través de la válvula hidráulica, lo que pertenece al “control indirecto”. Debido a la compresibilidad y el retraso de transmisión del aceite, existe un retraso en la ejecución de las instrucciones de control, y no es posible proporcionar retroalimentación en tiempo real sobre el estado actual del actuador (tales como la posición real de la matriz y la velocidad real del tornillo), lo que pertenece al control de bucle semicerrado y depende de la experiencia manual para el ajuste.
Tipo eléctrico: al adoptar el modo de control de “computadora industrial + controlador de servomotor de varios ejes”, la señal de control acciona directamente el motor de servo, y el codificador del motor proporciona retroalimentación en tiempo real sobre la posición, la velocidad, el torque y otros datos, formando un control totalmente cerrado de “corrección de ejecución de la instrucción y retroalimentación”. El sistema de control puede compensar automáticamente factores tales como fluctuaciones de carga y cambios en las características de la materia prima, logrando una optimización precisa de los parámetros del proceso sin necesidad de ajustes manuales frecuentes.
Ⅲ. Resumen de la esencia de las diferencias principales
La diferencia en el principio de funcionamiento entre la máquina de moldeo por soplado por extrusión eléctrica y el tipo hidráulico tradicional es esencialmente la diferencia en la ruta técnica entre "transmisión directa + control en circuito cerrado" y "transmisión indirecta + control semicerrado":
Transmisión de potencia: El tipo eléctrico elimina las pérdidas y el retraso causados por el aceite hidráulico como medio intermedio, logrando una conversión directa de la energía eléctrica en energía mecánica, lo que resulta en una mayor eficiencia de transmisión y una respuesta más rápida;
Use this exact format: "1. ' on each line, nothing more.
Lógica de control: el tipo eléctrico realiza un control en loop cerrado a través de la retroalimentación en tiempo real de los servomotores, logrando un control preciso de la posición, la velocidad y la presión, mientras que el tipo hidráulico se basa en el equilibrio de presión del sistema hidráulico y la precisión del control está limitada por los factores ambientales;
Derivación del rendimiento: la diferencia en los principios de funcionamiento conduce directamente a las ventajas de los modelos eléctricos en cuanto a precisión, consumo de energía, mantenimiento y respeto al medio ambiente, mientras que los modelos hidráulicos se basan en la tecnología hidráulica ya consolidada y aún tienen ventajas de costo en escenarios de baja velocidad y peso elevado;
IV. Diferencias en la adaptabilidad de uso (basadas en las características del principio)
Tipo hidráulico tradicional: debido a su principio de características a gran carga (el aceite hidráulico puede transmitir una presión grande), es adecuado para producir productos de paredes gruesas (como tambores químicos superiores a 20 l y piezas conformadas de gran tamaño). El coste de equipamiento inicial es bajo, pero el funcionamiento a largo plazo consume mucha energía y el mantenimiento es complejo. Es adecuado para escenarios con requisitos de precisión bajos (desviación del espesor de la pared ≥ 3%) y un ritmo de producción lento;
Tipo eléctrico: basándose en sus ventajas de principio de control preciso y respuesta de alta velocidad, es adecuado para producir productos de pared delgada, de alta precisión y alta producción (como latas médicas, envases para alimentos y componentes automotrices ligeros), especialmente adecuado para entornos de talleres limpios (sin fugas) y escenarios de ahorro de energía. Aunque la inversión inicial es alta, el coste de funcionamiento a largo plazo es más bajo y la eficiencia es mayor.






