

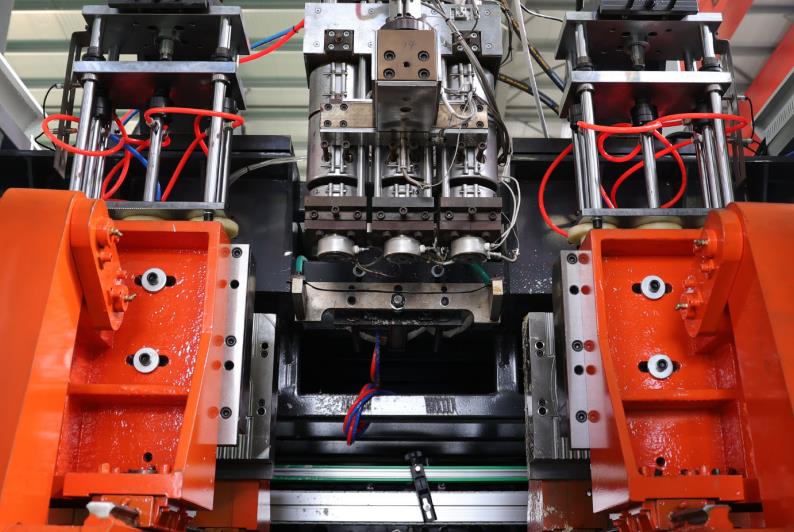
Ⅰ. Définition de base et objectifs fondamentaux
La machine d'injection soufflage est un équipement de base pour la production de produits en plastique creux par le processus de « brochage de boulon extrudé – gonflage à l'air comprimé – refroidissement et formage du moule ». Elle est largement utilisée dans la production à grande échelle de produits creux tels que les bouteilles de boissons, les fûts chimiques, les réservoirs de carburant automobiles, les conteneurs d'emballage, etc. L'objectif principal est de plasticiser les matières premières thermoplastiques (comme le PE, le PP, le PET, le PVC, etc.) en des bobines tubulaires continues par le biais d'un système d'extrusion, puis d'utiliser la cavité du moule pour limiter la forme. Grâce à l'effet de soufflage, les bobines sont pressées contre la paroi intérieure du moule, et une fois refroidies et solidifiées, on obtient des produits creux qui répondent aux spécifications de conception.
En fonction des différents procédés d'extrusion, les machines d'injection soufflage sont principalement classées en deux types : les machines d'injection soufflage à extrusion continue (extrusion continuée du bobin, travail alterné du moule) et les machines d'injection soufflage intermittente (extrusion quantifiée du bobin, achèvement individuel ou en groupe d'un ou de plusieurs produits). Le principe de fonctionnement est le même, à l'exception des différences dans la préparation du bobin et le rythme de coordination du moule.
Ⅱ. Composants fondamentaux (fortement liés au principe de fonctionnement)
Pour comprendre le principe de fonctionnement, il est nécessaire de clarifier d'abord les composants et les fonctions fondamentaux de la machine d'injection soufflage :
1. Système d'extrusion
La fonction de base est de faire fondre et de plastifier des matières premières en plastique solides et d'extruder continuellement des bruts tubulaires, et comprend notamment :
Le bac : stock des particules de plastique solides, en partie équipé d'un dispositif de séchage (élimine l'humidité des matières premières pour prévenir la formation de bulles dans le produit) ;
La vis et le barillet : le composant de base de la plasticisation du plastique, avec un anneau de chauffe (contrôle de la température segmentée) à l'extérieur du barillet. La vis pousse la matière première à travers la rotation, et avec le chauffage, la matière première fond petit à petit des particules solides à un état visqueux uniforme ;
La tête de moule (tête de machine) : le plastique fondu est expulsé par un canal de circulation circulaire pour former une capsule tubulaire continue. La tête de moule est équipée d'une tige de noyau et d'un matriſe, et l'uniformité de l'épaisseur des parois de la capsule peut être contrôlée en ajustant l'intervalle entre les deux.
2. Système de fermeture des moules
La fonction de base est de serrer la capsule, de fournir une cavité de moulage et de coopérer avec le refroidissement, et comprend notamment :
Moule : composé de demi-moulages gauche et droit, avec une cavité intérieure conforme à la forme du produit (y compris les détails tels que les filets et les motifs), ainsi qu'un canal d'eau de refroidissement et une rainure d'évacuation sur le moule ;
Mécanisme de fermeture du moule : piloté par des moteurs hydrauliques ou à servo, il assure une fermeture et une ouverture rapides du moule, et la force de fermeture doit être suffisamment forte pour éviter que la brindille ne dépasse du crevice du moule au cours de l'inflation ;
Dispositif de serrage de la brindille : situé au bas du moule, il serrant le fond de la brindille pour former une cavité étanche lorsque le moule est fermé, fournissant un espace fermé pour l'inflation ultérieure ;
3. Système de moulage par soufflage
La fonction principale est d'injecter de l'air comprimé dans la brindille et de la pousser pour la faire adhérer au moule, comprenant principalement :
Aiguille/buée de soufflage : généralement insérée à l'intérieur de la brindille depuis le haut ou le bas du moule, c'est un canal d'injection pour l'air comprimé ;
Compresseur d'air et dispositif de stabilisation : fournissent de l'air comprimé à une pression stable (intervalle de pression 0,2-1,0 MPa, ajusté en fonction de la taille et de l'épaisseur du produit), et le dispositif de stabilisation assure une pression uniforme pendant le processus d'inflation pour éviter la déformation du produit ;
4. Système de refroidissement
La fonction principale consiste à refroidir rapidement et solidifier la brindille inflée, comprenant principalement :
Canal d'eau de refroidissement du moule : construit autour de la cavité du moule, il est rempli d'eau de refroidissement (la température de l'eau étant contrôlée à 15-30 ℃), qui retire la chaleur de la brindille par échange de chaleur ;
Dispositif de refroidissement par air (certains modèles) : pour les produits à paroi mince ou aux cavités complexes, le refroidissement par air est utilisé pour accélérer le refroidissement de la surface et améliorer l'efficacité de la production ;
5. Système de contrôle
La fonction principale consiste à coordonner les actions de différents systèmes et à contrôler avec précision les paramètres de processus, comprenant principalement :
Système de contrôle de la température : contrôle segmenté de la température de chauffage du baril de matière et de la tête du moule (ajustée en fonction du type de plastique, comme la température de traitement du PE allant de 150 à 220 ℃ et la température de traitement du PET allant de 260 à 280 ℃) ;
Système de contrôle des actions : contrôle la vitesse du vingt, la vitesse de fermeture du moule, la pression et le temps d'inflation, le temps de refroidissement et d'autres paramètres par l'intermédiaire d'un PLC ou d'un ordinateur industriel pour assurer un fonctionnement coordonné de chaque lien.
Système de contrôle de la épaisseur des parois (modèle haut de gamme) : En ajustant l'écart entre la tête de matrice et la tige du cœur par l'intermédiaire d'un moteur à servo, l'épaisseur des parois de différentes parties de la billette est contrôlée en temps réel, améliorant la résistance du produit et l'utilisation des matériaux.
Ⅲ. Workflow complet (avec pour exemple une machine d'expulsage et de soufflage à extrusion continue)
Le processus de travail d'une machine d'expulsage et de soufflage consiste en un cycle continu d'actions coordonnées de différents systèmes, et le processus complet peut être divisé en 5 étapes fondamentales, qui se répètent en boucle pour atteindre une production de masse :
1. Préparation et plastification des matières premières lors de l'extrusion
Étape 1 : Ajouter les particules de matières plastiques solides et séchées (telles que le HDPE pour les fûts chimiques et le PET pour les bouteilles de boissons) dans le hopper, et les matières premières entrent dans l'espace entre le pignon et le tambour par le hopper ;
Étape 2 : Le tambour de matière est chauffé par sections (en augmentant progressivement la température de la section de charge à la section de décharge, par exemple de 120 à 150 ℃ dans la section de charge, de 180 à 220 ℃ dans la section de fusion et de 200 à 230 ℃ dans la section de décharge) pour mouiller et fonder progressivement les particules plastiques.
Étape 3 : La matière plastique fondu est continuellement extrudée à travers le conduit circulaire de la matrice sous la pression d'entraînement de la vis, formant une billette tubulaire creuse (le diamètre de la billette est généralement 1,2 à 1,5 fois le diamètre maximal du produit, l'épaisseur de sa paroi est de 2 à 5 fois l'épaisseur de la paroi du produit et la marge d'inflation est réservée). La billette est suspendue verticalement sous la matrice.
2. Fermeture de la matrice et positionnement de la billette
Étape 1 : Lorsque la longueur de la billette extrudée atteint la hauteur requise du produit (détectée par détecteurs photoélectriques ou interrupteurs de course), le système de commande envoie un signal et le mécanisme de fermeture de la matrice amène les deux demi-matrices à se fermer rapidement ;
Étape 2 : Pendant le processus de fermeture du moule, il faut d'abord serrer le haut et le bas de la bobine : le point de serrage supérieur est situé en dessous de la tête du moule pour s'assurer que la bobine est scellée avec la tête du moule. Le point de serrage inférieur coupe et scelle la bobine, formant une cavité prismatique à extrémités fermées.
Étape 3 : Une fois le mou fermé, l'aiguille surnageant est rapidement introduite dans la zone hermétiquement fermée au sommet de la flanelle, en vue de la répression ultérieure d'air comprimé. À ce moment, la flanelle est totalement enfermée à l'intérieur de la cavité du mou.
3. Formage par soufflage
Étape 1 : Injecter de l'air comprimé à un pression définie dans l'intérieur de la barre au moyen d'une aiguille de soufflage (la pression est réglée en fonction du type de produit : bouteilles à boisson de paroi mince (0,3-0,6 MPa), bidons chimiques de paroi épaisse (0,6-1,0 MPa).
Étape 2 : La pression de l'air compressé agit sur la paroi interne du gril, poussant le gril thermoplastique à se dilater dans toutes les directions et à se conformer graduellement à la paroi interne de l'alvéole du moule. La forme du gril est complètement répliquée par l'alvéole du moule (y compris les motifs de surface, les filets, les marquages et autres détails) ;
Étape 3 : Durant le processus d'inflation, la rainure d'évacuation sur l'alvéole du moule évacue l'air entre le gril et le moule pour éviter les défauts tels que des rainures, des bulles ou des motifs imprécis sur la surface du produit causés par les résidus d'air. Le temps d'inflation est généralement de 1 à 5 secondes (ajusté en fonction de l'épaisseur de la paroi du produit) ;
4. Racloir et façonnage
Étape 1 : Après l'inflation terminée, le système de refroidissement continue à fournir de l'eau de refroidissement au canal d'eau du moule, dissipant rapidement la chaleur du gril par conduction thermique ;
Étape 2 : Pendant le processus de refroidissement du gril, les chaînes moléculaires se arrangent progressivement de manière régulière, se transformant d'un état visqueux à un état solide, et la forme est fixée. Le temps de refroidissement est un paramètre clé affectant l'efficacité de production et la qualité du produit : un refroidissement insuffisant peut entraîner une déformation et une collante sur la surface du produit après le démoulage ; Un refroidissement excessif prolonge le cycle de production et réduit l'efficacité. Le temps de refroidissement habituel est de 3 à 10 secondes (les produits à paroi fine sont plus courts, les produits à paroi épaisse sont plus longs) ;
Étape 3 : Certains modèles de haut de gamme adoptent une stratégie de refroidissement gradué lors de l'étape de refroidissement, en refroidissant d'abord la surface du produit, puis en refroidissant gradually l'intérieur pour éviter les tensions internes dues à une différence excessive de température entre l'intérieur et l'extérieur du produit.
5. Démoulage et retrait du produit
Étape 1 : Après le refroidissement terminé, le système de commande envoie un signal, et le mécanisme de fermeture du moule fait ouvrir le moule ;
Étape 2 : Le mécanisme de démoulage (tel qu'un pin d'éjection, un moule de démoulage ou un bras robotique) pousse ou retire le produit refroidi et solidifié de l'alvéole du moule ;
Étape 3 : Après avoir retiré le produit, il est nécessaire de tondre manuellement ou automatiquement la fiche d'accrochage au fond et la marque deinceau à l'envers (certains modèles sont équipés de dispositifs de coupe en ligne, qui peuvent être directement tondus après le démoulage) pour obtenir le produit fini ; En même temps, après l'ouverture du moule, le système d'extrusion continue d'extruder de nouveaux grils et entre dans le cycle de production suivant.
Ème partie. Points de contrôle clés (principaux principes affectant la qualité du produit)
1. Contrôle de la qualité de la préformulation des plastiques
Principe : Une distribution inégale de la plasticisation peut entraîner la présence de défauts tels que des bulles, des particules non fondues et une épaisseur de paroi inégale dans le produit. Cela peut être réalisé en contrôlant la température de chaque section du cylindre de matière, la vitesse de l’extrudeuse et la pression arrière.
Logique de contrôle : une température excessive peut entraîner une dégradation de la matière plastique, tandis qu’une température insuffisante peut entraîner une plasticisation insuffisante ; une vitesse d’extrudeuse excessive peut entraîner une forte génération de chaleur par frottement, tandis qu’une vitesse trop faible peut entraîner une faible efficacité de plasticisation. Un alignement précis est nécessaire en fonction des caractéristiques des matières premières et des exigences du produit.
Contrôle de l’épaisseur de paroi de la piéce
Principe : l’uniformité de l’épaisseur de paroi de la piéce détermine directement l’exactitude de l’épaisseur de paroi du produit final. Les modèles ordinaires réalisent le contrôle statique en ajustant l’espacement entre la tête du moule et la tige du noyau ; les modèles haut de gamme adoptent un « système de contrôle dynamique de l’épaisseur de paroi », qui règle l’espacement en temps réel grâce à des moteurs servo pour compenser les problèmes d’épaisseur inférieure et d’épaisseur supérieure provoqués par l’affaissement de la piéce sous l'action de la gravité.
Scénario d’utilisation : pour les produits gros ou irréguliers (tels que les réservoirs de carburant des voitures), le contrôle dynamique de l’épaisseur de paroi peut augmenter l’épaisseur de paroi des parties critiques (telles que les points de stress) et réduire l’épaisseur de paroi des parties non cruciales, assurant la résistance et l’économie de matériaux.
3. Contrôle de la pression et du temps d’inflation
Principe : une pression d’inflation insuffisante peut provoquer que la piéce ne se plaise pas entièrement dans la chambre du moule, ce qui entraîne une forme incomplète du produit et des motifs de surface flous ; si la pression est trop élevée, elle peut entraîner une épaisseur de paroi fine ou même la rupture du produit.
Logique de contrôle : le temps d’inflation doit être harmonisé avec le temps de refroidissement pour s’assurer que la piéce se refroidit et se solidifie sous pression, en évitant un déversement prématuré de la pression qui peut entraîner un rebond et la déformation du produit.
4. Contrôle de la température et du temps de refroidissement
Principe : si la température de l’eau de refroidissement est trop élevée, elle prolongera le temps de refroidissement et réduira l’efficacité de la production ; une température de l’eau trop basse peut entraîner la condensation sur la surface du moule, affectant la qualité de la surface du produit.
Logique de contrôle : ajuster le temps de refroidissement en fonction de l’épaisseur du produit. Les produits à grande épaisseur peuvent adopter une méthode de « refroidissement graduel » pour éviter une contrainte interne due à une différence de température excessive entre l’intérieur et l’extérieur, qui peut entraîner la rupture lors d’une utilisation ultérieure du produit.
Ⅴ. Les différences dans les principes de fonctionnement des différents types de machines à soufflage-extrusion
1. Machine d'injection par soufflage continu
«
Caractéristiques du principe de fonctionnement : Le système d’extrusion extrude en permanence le billet et le système de fermeture du moule adopte un mode de « double fermeture alternée du moule » (c’est-à-dire que lorsque le premier moule est fermé pour l’enflage et le refroidissement, le deuxième moule est ouvert pour le démoulage et est prêt à recevoir la prochaine section du billet), avec une haute efficacité de production (adapté à la production de masse de produits de forme simple, tels que bouteilles de boissons et bacs d’eau minérale).
2. Machine d'extrusion par soufflage intermittente
Avantages principaux : Extrusion continue et ininterrompue des préformes, production élevée par unité de temps, structure d’équipement relativement simple et coûts de maintenance faibles.
Caractéristiques du principe de fonctionnement : Le système d’extrusion adopte une méthode de « extrusion quantitative », qui utilise le mouvement oscillant d’un piston ou d’une vis pour extruder une longueur et un volume fixes de billet à chaque fois. Ensuite, le moule est fermé, gonflé, refroidi et démoulé. Après avoir achevé un cycle, la prochaine extrusion est réalisée ;
Avantage principal : Quantification précise du parison, adaptée à la production de produits de forme grandes, aux parois épais ou complexes (tels que les réservoirs de carburant pour automobiles, les grandes cuves chimiques et les pièces irrégulières creuses), et permettant d’éviter le problème du fluage par gravité provoqué par la longueur excessive du parison lors de l’extrusion continue, et d’obtenir une meilleure uniformité de l’épaisseur des parois.
VI. Adaptation aux scénarios d’application et aux principes de fonctionnement habituels
Bouteille de boisson (matière PET) : l’utilisation d’une machine d’extrusion-bloomage continue permet de produire des produits de paroi mince, hautement transparents et de rendement élevé grâce à la plastification à haute température (260-280 ℃), une pression d’inflation faible (0,3-0,5 MPa) et un refroidissement rapide (3-5 secondes) ;
Cuve chimique (matière HDPE) : l’utilisation d’une machine d’extrusion-bloomage intermittente permet d’extruder quantitativement des billets à parois épais, avec une pression d’inflation de 0,6-0,8 MPa et un temps de refroidissement de 10-20 secondes, assurant une épaisseur de paroi uniforme, la résistance à l’impact et la résistance à la corrosion chimique du produit ;
Réservoir à carburant automobile (matériau multistratifié co-extrudé, tel que PE/couche barrière/PE) : l’utilisation d’une machine d’extrusion-bloomage intermittente à plusieurs couches permet à plusieurs systèmes d’extrusion de former simultanément des préformes en différents matériaux pour former des ingrandes pièces composites en tube, lesquelles sont gonflées et refroidies par des moules pour réaliser la fonction de barrière à combustible ;
Petits pots d’emballage (matière PP) : l’utilisation d’une machine d’extrusion-bloomage continue permet de produire des contenants d’emballage de paroi mince et facilement extrudables grâce à une plastification à basse température (180-200 ℃), une pression d’inflation de 0,4-0,6 MPa, adaptée à la production de contenants d’emballage de paroi mince et facilement extrudables ;
Le principe de fonctionnement de la machine d’extrusion-bloomage consiste essentiellement en un processus continu de cycle de « fusion et plastification du plastique thermoplastique – fabrication du billet tubulaire – inflation et modelage par air comprimé – refroidissement et solidification ». Le noyau consiste à transformer des matières premières solides en produits creux répondant aux exigences de conception par le contrôle coordonné de divers systèmes. Le point clef réside dans le contrôle précis de la température de plastification, de la qualité du billet, de la pression d’inflation et du temps de refroidissement. Différents types de machines d’extrusion-bloomage (continu/discontinuer) ajustent la méthode d’extrusion du billet pour satisfaire aux besoins de différents volumes de production, de tailles et de complexités des produits. Ils sont l’équipement technique clé pour la production industrielle de produits en plastique creux.
Ⅰ. Communalité centrale : flux de travail de base cohérent
Comparaison des principes de fonctionnement entre la machine d’extrusion-bloomage électrique et la machine d’extrusion-bloomage hydraulique traditionnelle
Les points communs essentiels peuvent être résumés de la manière suivante :
Le principe de la plastification est constant : des particules de plastique solides sont transformées en un état de flux visqueux uniforme grâce à un chauffage segmenté du corps en matière et à la rotation et au cisaillement de la vis.
Logique de moulage cohérente : les deux méthodes s'appuient sur la cavité du moule pour limiter la forme, et l'inflation par air comprimé est utilisée pour obtenir la liaison du billet avec le moule ;
Le processus de circulation est cohérent : tous font usage de l'extrusion avec moulage, soufflage, refroidissement et démoulage comme unité de base pour produire en masse des produits creux.
Ⅱ. Core Differences: Système de transmission. and Power Transmission Principle
La différence fondamentale entre les deux réside dans les principes différents du système de transmission de puissance : le type électrique est fondé sur « un entraînement direct par moteur servo », tandis que le type hydraulique traditionnel est fondé sur « la transmission d'énergie par huile hydraulique ». Cette différence entraîne directement une différenciation significative dans le principe de fonctionnement, la précision du contrôle, la vitesse de réponse et d'autres performances clés de chaque système d'exécution.
1. Comparaison des principes de propulsion fondamentaux
1.1 Machine de soufflage et d'extrusion hydraulique traditionnelle : huile hydraulique comme agent de puissance
Principe de fonctionnement : En actionnant la pompe hydraulique à l'aide d'un moteur, l'énergie mécanique est transformée en énergie de pression de l'huile hydraulique. Puis, la direction de l'écoulement, la pression et le débit de l'huile hydraulique sont contrôlés par des vannes hydrauliques, ce qui fait bouger les composants actionneurs tels que des cylindres à huile et des moteurs hydrauliques, entraînant ainsi des mouvements tels que la fermeture du moule, l'extrusion et le soufflage de l'aiguille.
Chemin de transmission de la puissance : moteur → pompe hydraulique → huile hydraulique (transports par pipeline) → vanne hydraulique → cylindre à huile/moteur → actionneur (moule/vis télescopique/ingénu de soufflage).
Caractéristiques clés : L'huile hydraulique possède une compressibilité et il existe des fuites d'huile, des pertes de pression et des pertes thermiques pendant la transmission de la puissance ; le contrôle de l'action s'appuie sur l'équilibre de pression du système hydraulique, et la précision du contrôle est fortement affectée par les changements de viscosité et de température de l'huile.
1.2 Machine d'extrusion soufflée à chaud: directly driven by servo motor
Principe de fonctionnement : De multiples serveurs indépendants sont utilisés comme sources de puissance pour actionner directement chaque actionneur par des composants de transmission mécanique de précision (vis télescopique, courroie synchronisée, pignons et cannelures). La transformation de l'énergie électrique en énergie mécanique n'a pas besoin de pétrole hydraulique comme intermédiaire.
Chemin de transmission de la puissance : moteur-servo → composant de transmission de précision (vis télescopique/courroie synchronisée) → actionneur (moule/vis télescopique/ingénu de soufflage).
Caractéristique clé : Le moteur servo peut fournir des informations en temps réel sur la position et la vitesse via un encodage, formant un contrôle en boucle fermée ; la transmission de la puissance n'entraîne aucune perte d'énergie intermédiaire, la précision de transmission mécanique est élevée, la vitesse de réponse est rapide et n'est pas affectée par des facteurs environnementaux tels que la température et la viscosité.
2. Différences dans les principes de fonctionnement de chaque système principal
2.1 Système d'extrusion : Comparaison des principes de fonctionnement du pignon
Type hydraulique traditionnel : La rotation du pignon est entraînée par un moteur hydraulique et la vitesse du moteur hydraulique est ajustée en contrôlant le débit d'huile hydraulique. En raison de la compressibilité de l'huile hydraulique et du délai dans le contrôle de la circulation, la stabilité de la vitesse du pignon est faible (atteinte intervalle de fluctuation : ± 3-5 tr/min), ce qui entraîne des fluctuations importantes de la pression de plastification et une insuffisance de conformité dans la qualité de la billette (déviation de l'épaisseur de paroi : ± 3-5%).
Type électrique : Le pignon est entraîné directement par un servo-moteur d'extrusion dédié et la vitesse du moteur est contrôlée de façon précise par des signaux de pulsations, avec un intervalle de fluctuation de la vitesse ≤ ± 0,1 tr/min. Le contrôle en boucle fermée des servo-moteurs peut compenser les changements de charge en temps réel (tels que les fluctuations de la viscosité de la matière première), garantissant une pression de plastification uniforme et une déviation de l'épaisseur de paroi de la billette ≤ ± 1%, particulièrement adaptée à la production de produits à paroi mince et de haute précision.
2.2 Système de serrage : Comparaison des principes de fonctionnement du marteau et du contrôle de la pression
Type hydraulique traditionnel : l'action de serrage est entraînée par un cylindre hydraulique et la force de serrage est obtenue par la régulation de la pression du système hydraulique. En raison de la compressibilité de l'huile hydraulique et de la résistance des canalisations, il existe un retard dans la vitesse de fermeture du moule (temps de réponse > 0,5 seconde) et l'exactitude du contrôle de la force de serrage est faible (intervalle de fluctuation de ± 5 à 8 %), ce qui peut facilement entraîner des problèmes tels que « dommage du moule causé par un serrage trop serré » ou « débordement du moule causé par un serrage trop lâche » ; La position du moule repose sur une limite mécanique, avec une précision de position répétée de ± 0,5 à 1 mm.
Type électrique : l'action de serrage est entraînée synchronement par 2 à 4 servo-moteurs via des roulements à billes ou des rack à engrenages, et la force de serrage est précisément contrôlée par le couple du moteur (intervalle de fluctuation de ± 1 à 2 %). Le retour en temps réel de position du servo-moteur permet de positionner avec précision le moule, avec une précision de position répétée de ± 0,01 à 0,1 mm ; le temps de réponse à la fermeture est inférieur à 0,1 seconde, ce qui permet une fermeture du moule à haute vitesse et un serrage uniforme, évitant le tombis causé par la lenteur de la vitesse de fermeture du lingotin.
Système d'inflation : comparaison des principes de commande de la buse de soufflage et de la régulation de la pression
Type hydraulique traditionnel : la action de levage de la buse de soufflage est entraînée par un petit cylindre hydraulique, et la pression d'inflation est ajustée par une vanne hydraulique pour réguler la pression d'air comprimé. En raison du temps de réaction retardé du système hydraulique, la synchronisation entre le moment d'insertion de la buse et la pression d'inflation est faible, ce qui peut facilement conduire à un mauvais étanchéité au sommet du lingotin ou à une inflation inégale ; l'intervalle de fluctuation de la pression d'inflation est de ± 0,05 à 0,1 MPa.
Type électrique : la buse de soufflage est entraînée par un moteur servo spécial, et la position et la vitesse d'insertion peuvent être programmées et contrôlées avec précision. L'erreur de synchronisation avec les actions de fermeture du moule et d'extrusion est inférieure à 0,05 seconde ; la pression d'inflation est renvoyée en temps réel par des capteurs de pression électroniques et ajustée avec précision par le PLC, avec un intervalle de fluctuation de ± 0,01 à 0,03 MPa, garantissant une inflation uniforme du lingotin, des motifs de surface clairs et une épaisseur murale cohérente du produit.
2.4 Système de refroidissement : Comparison of Auxiliary Drive Principles
Type hydraulique traditionnel : les équipements supplémentaires tels que les pompes d'eau de refroidissement et les ventilateurs sont généralement entraînés par des moteurs asynchrones ordinaires à vitesse fixe. Le volume d'eau de refroidissement et d'air ne peut pas être ajusté dynamiquement en fonction de l厂厓iasniciæ薬de l厓iasniciæ薬des production du produit, ce qui entraîne une faible efficacité de refroidissement et des cycles de production longs (en particulier pour les produits à paroi épaisse).
Type électrique : L’équipement auxiliaire est entraîné par un moteur servo à fréquence variable, et les paramètres de refroidissement (volume d’eau, volume d’air, durée de refroidissement) peuvent être liés au processus de production du produit et optimisés automatiquement via un PLC. Par exemple, les produits à paroi mince peuvent réduire l’intensité de refroidissement et raccourcir le temps de refroidissement, tandis que les produits à paroi épaisse peuvent augmenter l’intensité de refroidissement et prolonger le temps de refroidissement, ce qui permet un refroidissement précis et de raccourcir le cycle de production de 20 à 50 % par rapport aux produits hydrauliques.
Système de contrôle
5 : Comparaison des principes d’exécution des instructions et de remontée d’information
Type hydraulique traditionnel : adopte le mode de contrôle de « PLC+groupe de vannes hydrauliques », et le signal de commande est converti en variations de pression et de flux de l’huile par l’intermédiaire de la vanne hydraulique, ce qui appartient au « contrôle indirect ». En raison de la compressibilité et du retard de transmission de l’huile, il existe un décalage dans l'exécution des instructions de contrôle, et il est impossible de fournir en temps réel une remontée d'information sur l'état réel de l'actionneur (tels que la position réelle du moule et la vitesse réelle de la vis), ce qui属于semi-enclenchement contrôle et dépend de l'expérience manuelle pour l’ajustement.
Type électrique : adoptant le mode de contrôle de « PC industriel+contrôleur de servo multi-axes », le signal de commande ébranche directement le moteur servo, et l'encodeur du moteur fournit en temps réel une remontée d'information sur la position, la vitesse, le couple et d'autres données, formant un contrôle fermé sur « l'exécution de commande et la correction de remontée d’information ». Le système de contrôle peut compenser automatiquement les facteurs tels que les fluctuations de charge et les variations des caractéristiques des matières premières, assurant une optimisation précise des paramètres du processus sans avoir besoin de réglages manuels fréquents.
Révision de l'essence des principales différences
La différence de principe de fonctionnement entre la machine de mouleage par extrusion et la machine pour moulage par soufflage à type hydraulique est essentiellement la différence de voie technique entre « transmission directe+contrôle fermé » et « transmission indirecte+contrôle semi-fermé » :
Transmission d'énergie : le type électrique élimine les pertes et le retard causés par l'huile hydraulique en tant que médiateur intermédiaire, permettant une transduction directe de l'énergie électrique en énergie mécanique, ce qui entraîne une efficacité de transmission plus élevée et une réponse plus rapide ;
Logique de commande : le type électrique forme un contrôle fermé par la remontée d'information en temps réel des servomoteurs, assurant un contrôle précis de la position, la vitesse et la pression, tandis que le type hydraulique repose sur l'équilibre de pression du système hydraulique, et la précision de contrôle est limitée par les facteurs environnementaux ;
Derivation des performances : la différence dans les principes de pilotage entraîne les avantages du modèle électrique dans la précision, la consommation d'énergie, la maintenance, l’environnement, etc., tandis que le modèle hydraulique s’appuie sur la technologie hydraulique matûre et a toujours des avantages de coût dans les scénarios de vitesse basse à haut rendement ;
Différences dans l'adaptabilité de l'application (sur la base des caractéristiques de principe) Type hydraulique traditionnel : en raison de ses caractéristiques de principe de charge lourde (l’huile hydraulique peut transmettre une pression élevée), il est approprié pour la production de produits épais de grande taille (comme les barils chimiques de plus de 20L et les pièces de forme volumineuses). Le coût initial de l'équipement est bas, mais l'exploitation à long terme consomme une grande quantité d'énergie et la maintenance est compliquée. Il est approprié pour des scénarios ayant des exigences de précision moins élevées (dépassement de la épaisseur de la paroi ≥ 3%) et un rythme de production lent ; Type électrique : en se basant sur ses avantages de principe de contrôle précis et d’une réponse rapide, il est approprié pour la fabrication de produits fins, très précis et de grande productivité (tels que les bouteilles médicales, les bouteilles d'emballage alimentaire et les composants automobiles légers), en particulier pour les ateliers propres (sans fuite) et les scénarios économiques. Bien que l'investissement initial soit élevé, le coût d'exploitation à long terme est plus faible et l'efficacité est plus élevée.
Type électrique : Basé sur ses avantages fondamentaux de contrôle précis et de réponse rapide, il convient à la production de produits à paroi fine, à haute précision et à fort rendement (comme les flacons médicaux, les bouteilles d'emballage alimentaire et les composants automobiles légers), et il est particulièrement adapté aux ateliers propres (sans fuite) et aux applications à économie d'énergie. Bien que l'investissement initial soit élevé, le coût d'exploitation à long terme est plus faible et l'efficacité plus élevée.
Le cadre de principe de fonctionnement de la machine à extrusion et soufflage électrique est le même que celui des machines à extrusion et soufflage hydraulique traditionnelles (les deux suivent le processus de base de l’extrusion et du soufflage), mais la différence fondamentale réside dans le principe du système de propulsion : le premier est basé sur « l'entraînement direct par servo-moteur et le contrôle en boucle fermée », alors que le second est basé sur « la transmission du pouvoir par huile hydraulique et le contrôle à semi-bouclier fermé ». Cette différence engendre une importante différenciation entre les deux en termes d'efficacité de la transmission de puissance, de précision du contrôle, de vitesse de réaction, de consommation d'énergie et de maintenance, ce qui, finalement, affecte leur capacité d'adaptation aux scénarios d'application : les modèles hydrauliques s'appuient sur les caractéristiques de charges lourdes pour s'adapter à la production de produits à parois épaisse, tandis que les machines électriques sont devenus le choix prédominant pour la production de produits creux de haute qualité, de précision et à haut rendement, en raison de leurs avantages précis et efficaces.






