

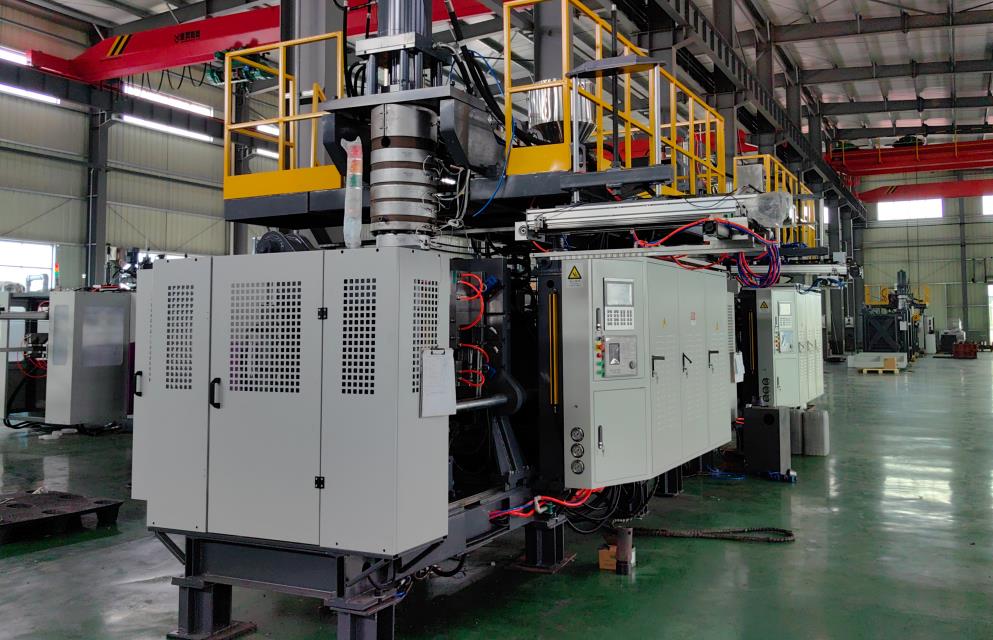
Wytłaczarkowa maszyna do formowania rozdmuchowegos are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Pre-Operation Preparation
Personelność i ochrona
1 Personel musi przejść szkolenie zawodowe, zdać swoje kwalifikacje i uzyskać uprawnienia do obsługi przed wejściem na stanowisko. Powinien być zaznajomiony ze strukturą urządzenia, zasadami działania, przepływem procesu i normami bezpieczeństwa. Podczas pracy muszą być używane standardowe środki ochrony osobistej (PO), w tym odzież przeciwpożarowa, rękawice do pracy w temperaturach wysokich, okulary ochronne i buty ochronne. Długie włosy muszą być przyklejone i zabezpieczone kapą do pracy, aby uniknąć ich zatkania się w obrotowych elementach, a noszenie sandałów, spódniczków krótkich czy luźnych ubrań jest zabronione.
1.2 Equipment Status Inspection
Sprawdź wygląd urządzenia w odniesieniu do uszkodzeń, deformacji czy luźnych śrub (takich jak śruby i błękitne). Upewnij się, że połączenia ogrodzeń powietrzennych, olejowych i materiałowych są szczelne i nie ma u nich żadnych wycieków. Sprawdź instalację formy: ustaw poszczególne znaki orientacyjne z otworami orientacyjnymi, dokręć mocowanie równomiernie i upewnij się, że kanały wody do chłodzenia i otwory do podgrzewania są wolne od zanieczyszczeń oraz że powierzchnia wnętrza formy jest wolna od plam olejowych i pozostałych materiałów.
Kontroluj system elektryczny: potwierdź, że napięcie zasilania jest stabilne, że przyciski przestojowego i sterujących oraz diody pokazywać działają elastycznie i skutecznie, a w kabinie sterującej nie ma sięgnęcia do zanieczyszczeń ani uszkodzeń przewodów. Sprawdź urządzenie zabezpieczające przed uderzeniem piorunem, aby upewnić się, że jest ono zaufane (przeszkodowość podzielona ≤ 4 Ω).
Przeprowadź kontrolę systemów pomocniczych: ciśnienie skrojonego powietrza powinno wynosić 0,6-0,8 MPa (pozwolny jest dostosowanie do parametrów urządzenia) i odgumuj zbierającą się w zbiorniku na skrojoną wodę. Upewnij się, że poziom wody w zbiorniku chłodzącej jest normalny, a pompę obiegu sterujesz bez nadmiernego hałasu. Przeprowadź kontrolę poziomu oleju w reduktorze i kule odwodników (zawiera ono 1/2-2/3 zakresu czujnika poziomu oleju) by upewnić się, że nie ma żadnego wycieku oleju ani braku oleju.
1.3 Przygotowanie surowców i narzędzi
Surowce plastyczne muszą być suszone do zawartości wilgoci 0,1% (dopuszczalne jest dostosowanie do charakterystyki surowca), aby unikać obecności pęcherzy i rozbijania w produktach. Odwiń surowce, by usunąć zanieczyszczenia i cząstki metaliczne (w razie potrzeby mogą być używane urządzenia do separacji od magnesu), by uniknąć zablokowania ekstrudera lub uszkodzenia śruby. Przygotuj specjalne narzędzia: użyj lakierczyków z koprem, rękawic do pracy w wysokich temperaturach i narzędzi pomiarowych (jak układy do pomiaru grubości i termometry). Jest zabronione używać narzędzi z metalu do kontaktowania się z głowicą formy, aby uniknąć zarysowania gładkiej powierzchni.
2.1 Początek i przydarowanie
2. Operation Process Norms
Złączenia elektryczne zasilające urządzenie, obserwuj, aby dioda zasilania była włączona, i włącz zasilanie kabiny sterującej po potwierdzeniu stabilności napięcia. Zaczynaj system regulacji temperatury, ustal temperaturę każdego sektora kolby w zależności od wymagań procesowych (np. temperatura ekstruzji surowca HDPE wynosi 160-220ºC), a po stabilizacji temperatury przez 15-20 minut włącz śrubę ekstrudera do pracy przy niskiej prędkości (prędkość obrotu ≤ 10 obr./min), aby sprawdzić, czy nie występuje zakłócenia.
W trybie manualnym wykonaj 3-5 próbek odkurzania formy, aby upewnić się, że proces zostanie uruchomiony sprawnie i że odstęp między powierzchnią rozdzielnicą i formą po dokręceniu formy wynosi ≤ 0,05 mm. Kontroluj system odświeżania powietrza: zjeżdż powietrza obiegowego z porch na formę i włącz zawór odświeżania powietrza, aby potwierdzić, że napięcie skrojoną powietrza jest stabilne (ciśnienie 0,4-0,6 MPa, czas 1-3 s).
Wykonaj produkcję próbną: ręcznie wyekstruuj małe ilości parisonu, obserwuj tę samą grubość na całej ścianie. Jeśli jest zbyt gruba lub zbyt ciemna, dostosuj prędkość ekstrudera lub odstęp między formą. Po pierwszym blowu formuń, sprawdź wygląd i rozmiar produktu. Jeśli występują wady, stopniowo reguluj parametry, takie jak temperatura, ciśnienie podgrzewania, czas trwania do momentu osiągnięcia jakości zgodnej z normami.
Wykonaj próbny proces produkcji: ręcznie wypuszcz parison w niewielkim ilości, obserwuj jednolitość grubości ścianek. Jeśli jest zbyt gruba lub zbyt cienka, dostosuj prędkość ekstruderu lub odstęp między narzędziami. Po pierwszym formowaniu pod naciskiem sprawdź wygląd i rozmiar produktu. Jeśli występują wady, stopniowo dostosowuj parametry, takie jak temperatura, ciśnienie podciągania oraz czas trzymania, aż jakość spełni standardy.
2.2 Proces produkcji Monitoring
Rejestruj parametry, takie jak temperatura wibru, ciśnienie wyciskania i ciśnienie strumienia co 30 minut. Jeśli amplituda wahan temperatur przekracza ±5℃, a amplituda ciśnień wynoszą ±0.05MPa, należy dokonać odpowiedniego ustawienia systemu sterowania temperaturą lub obiegu powietrza. Jeśli parazyły zsuwają się (zbyt duża prędkość wyciskania lub wysoka temperatura), należy zmniejszyć prędkość ekstrudera lub odpowiednio obniżyć temperaturę.
Sprawdzać jakość produktu co godzinę: testować wymiarów (wysokość, promień, grubość ścian), a wizualnie kontrolować wygląd (bez pęcherzyków, zarysowań czy "punktów zimnych"). W przypadku wykrycia nadrecznych zdarzeń, należy zatrzymać urządzenie i wyjaśnić przyczyny problemów związanych z surowcami, formami lub parametrami procesu i jest ścisło zabronione wyprodukowywanie z wadami.
Podczas pracy urządzenia należy ścisznie unikać wkładania rąk lub narzędzi do komory formy lub do obszaru ruchomych części. Nie stawać się bezpośrednio przed głową formy, aby uniknąć poparzenia przez gorącą masę. Jeśli konieczne są dostosowania lub czyszczenie, należy zatrzymać urządzenie i zawiesić znak "Zatrzymanie pracy".
2.3 Abnormal Situation Handling
Jeśli urządzenie generuje niezwykłe dźwięki, świeci się lub nagle wyłącza, należy natychmiast naciągnąć gwałtowne zapinacze, przestać dostarczanie zasilania i sprężonego powietrza i naprawić usterkę (np. oczyszczenie wibru w przypadku zakochania śrub, wymianę akcesoriów w przypadku skrócenia przełącznika ogrzewania). Zatrzymaj testowy start tylko po usunięciu usterki.
W przypadku wycieku masy wytrzymaj urządzenie i natychmiast wyłącz system ogrzewania. Ochronić obszar wycieku drewnem o odporności na wysokie temperatury lub materiałem azbestowym, aby zapobiec rozlaniu masy. Po tym, jak masa schłodzi się, oczyszcz dieciega deklaracji wycieku i sprawdź, czy uszkodzona jest szczelina bieżenia (na przykład obroża).
3. Zatrzymanie i czyszczenie urządzenia
3.1 Normal Shutdown Process
Przestań dostarczać surowce, a po uprzednim wyeksplotowaniu reszty materiału w wibru, obniż prędkość śruby do 5 obr./min i kontynuuj start, aż do usunięcia reszty materiału.
Wyłącz system sterowania temperaturą i zatrzymaj obsługę ekstrudera, gdy temperatura wibru spadnie poniżej 100℃. Włączać i wyłączać formę ręcznie 3-5 razy i oczyszczać resztki materiału w komorze formy i głowicy bieżnia przy użyciu dzbanki z brązu lub specjalnych narzędzi.
Wyłącz z kolei zasilanie i sprężone powietrze, a na urządzeniu zawieszać znak "Zatrzymanie pracy".
3.2 Czystość i ochrona urządzenia
Czyszczenie plam oleju i kurzu z powierzchni urządzenia, przetarcie kabiny sterującej i panelu operacyjnego. Z użyciem sprężonego powietrza wycisnąć nakopany tam kurz (unikać bezpośredniego pocierania elementów elektrycznych).
Nanieść preparat antykorozyjny na formy (na długoterminowy okres wyłączonego urządzenia) i nałożyć pastę na pokazane prowadnice i szyby urządzenia. Klasyfikuj i przechowuj surowce i gotowe produkty odpowiednio z daleka od źródeł ciepła.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Sprawdź, czy śruby są luźne i odkręć je w odpowiednim czasie. Oczyść filtr wkwadratujący w zbiorniku wody chłodniczej i wymień ciągłą wodę chłodniczą. Sprawdź filtr okablowania powietrznego, odprowadź zalegającą wodę i zarejestruj parametry działania maszyny i jakość produktu.
4.2 Regular Maintenance (Monthly/Quarterly)
Części mechaniczne: rozebrać i sprawdzić zużycie śruby i soczewki co kwartał, zmierzyć różnicę i zapisane. Dodaj tłuszcz na bazie litowego do prowadzących i bieżących śrub co miesiąc.
System elektryczny: testuj wartość oporu w ciepłej patce co miesiąc i wymień je, jeśli odstęp od normy przekracza 10%. Oczyść kabinę sterującą co kwartał i sprawdź szczelność gwintów kablowych.
Pielęgnacja form: oczyszczaj skalę w kanałach chłodzącej wody w formie układu ciepłokrwistym roztworem kwasu cytrynowego co miesiąc, sprawdź zużycie formy, a w przypadku potrzeby pokryj ją lub chromuj jej powierzchnię.
5. Safety Specyfikacjas
Zastrzega się, że żadna modyfikacja sprzętu nie może być dokonana bez odpowiedniego pozwolenia (na przykład wymiana silniejszego silnika czy modyfikacja systemu sterowania temperaturowym). Każde zmierzenie wymaga oceny od profesjonalistów.
W przypadku produkcji łatworosnących i wybuchowych surowców zachowaj nową pracownię dobrej wentylacji, bardzo zabronione jest palenie papierosów i używanie otwartego płomienia, oraz wyposażenie w urządzenia gaszące pożary i ich regularne sprawdzanie. W razie pożaru, użyj odkurzaczy workowych i wymagaj od personelu ewakuacji do bezpiecznego miejsca, oraz wyłącz obsługę zasilania do prądu stałego.
Zastrzega się, że nie wolno pracować zmęczonymi (bezpośrednie czas pracy nie może przekraczać 8 godzin), oraz nie wolno pracować po spożyciu alkoholu lub w stanie wyczerpania. W przypadku urazów mechanicznych, natychmiast odłącz zasilanie, wezwaj pomoc medyczną, i chronić miejsce wypadku.
Sprzęt ratunkowy (takie jak odkurzaki-worki, czepek pomocy medycznej i oświetlenie awaryjne) musi być wyposażony w pracowni, a na miesięczne kontrolowane, aby mieć pewność, że są dostępne w każdej chwili. Realizować ćwiczenia związane z ewakuacją co pół roku, aby poprawić możliwość dostrzegania wypadków.






