

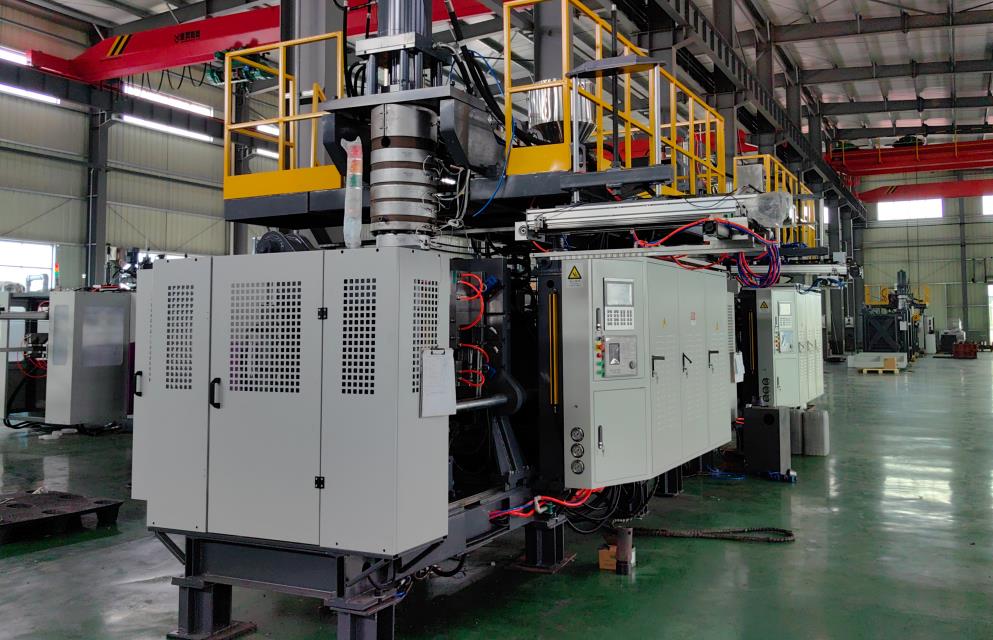
Ekstrüzyon üflemeli kalıplama makinesis are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Pre-Operation Preparation
1.1 Elemanların Yeterliliği ve Koruması İşçiler, işe başlama öncesi profesyonel eğitim almalı, değerlendirmeleri geçmelidir ve çalışma yeterliliklerini elde etmelidir. Alet yapısının, çalışma ilkelerinin, süreç akışının ve güvenlik normlarının özelliklerini bilmelidir. Çalışma sırasında standart kişisel koruma ekipmanı (KKE) kullanılarak yanan önlemeye karşı koruma giysisi, yüksek sıcaklıklara dayanıklı eldiven, koruyucu gözlük ve kayma önleyici güvenlik çizme giyilmelidir. Uzun saçlar, dönen parçaların saçları toplamamasını önlemek için saçları bir fırça ile toplanmalı ve geriye yakalanmaması için başı bir çalışma şapkası ile kapatılmalıdır. Sandalet, kısa pantolon veya gevşek kıyafetler giymenin kesinlikle yasak olduğu belirtilmelidir.
Aletin görünüşünü araştırarak hasar, deformasyon veya gevşek çiviler (örneğin, tornavida ve pulleyler) olup olmadığını kontrol etmelidir. Havalandırma, yağ devresi ve malzeme devresinin bağlantılarının boşalmadan sağlam olduğu kontrol edilmelidir. Kalıp yerleştirilmesi incelenmelidir: Yerleştirme çubuklarını yerleştirme deliklerine göre ayarlamalı, sıkıştırma tornavidasını telafi ederek ısıtıcı su kanallarını ve havalandırma deliklerini engellemeyen ve kalıp kapağı yüzeyine yağ lekesi ve kalıntı kalmadığı kontrol edilmelidir.
1.2 Equipment Status Inspection
Elektrik sistemini kontrol etmelidir: Güç kaynağının voltajının istikrarlı olduğundan, acil durdurma düğmesi, çalışma düğmeleri ve göstergelerinin esnek ve etkili olduğundan, kablo kutuğunda toz birikmesi veya bağlantı yaşı olmadığından emin olunmalıdır. Zemin cihazını kontrol ederek güvenilir olup olmadığından emin olunmalıdır (zemin direnci ≤ 4Ω).
Yardımcı sistemleri kontrol edin: Kompresör suyunun basıncı
6-0.8MPa olmalıdır (mekanik özelliklere göre ayarlanmalıdır) ve kompresör depolamasındaki birikmiş suyu drenaj etmelisiniz. Soğutma suyu tankının seviyesinin normal olduğundan ve devresi abnormallik olmayan bir sesle çalıştığından emin olunmalıdır. Redüktör ve makaraların yağ seviyesini (9/2 ve 2/3 yağ seviye göstergesinden) kontrol ederek yağ sızdırmazlığı veya yağ eksikliği olmadığından emin olmalısınız.
1.3 Malzeme ve Alet Hazırlığı
Plastik malzemeler, ürünlerde boşluklar ve çatlaklara neden olmaması için nem içeriği
1% 'e (gereksinimlere göre ayarlanmalıdır) düşürülmelidir. Malzemeleri ayrıştırarak kirleticileri ve metal parçacıklarını (gerektiğinde manyetik ayırma cihazları kullanılabilir) temizlemeniz, eksitörü tıkıklamaması veya makaranın zarar görmemesi için önemlidir.
2. Operation Process Norms
Özel araçlar hazırlayın: bakır temizleyiciler, yüksek sıcaklıklardaki direnci olan eldivenler ve ölçü aletleri (örneğin kalınlık ölçerleri ve termometreler) kullanın. Kafasın düzgün yüzeyini çizmemek için çelik araçlar ile iletişime girmenin kesinlikle yasak olduğu belirtilmelidir.
2.1 Devreye Alma ve Komisyonlama
Ana güç kaynağının enerjisini açın, güç göstergesinin yanacağından emin olun ve voltajın istikrarlı olduğundan emin olmadan kontrol kabininin elektrik enerjisini açın. Sıcaklık kontrol sistemi başlatın, bardağın her kısmının işlem gerekliliklerine göre sıcaklığını ayarlayın (örneğin, HDPE malzeme ekstrüzyon sıcaklığı 160-220 °C'dir) ve sıcaklık istikrar için 15-20 dakika sonrasında, bir eksitör makarasının düşük hızda (döner hızı ≤ 10 r/min) çalışmasını kontrol etmek için ekstruder makarasını başlatın.
Manuel modda, kalıpların açılıp kapandığı hareketleri 3-5 defa kontrol edin ve sürtünmeden çalıştığından emin olun, kalıp sıkıştırıldıktan sonra parça yüzeyinin aralığı ≤
2.2 Production Process Monitoring
30 dakikada bir defa silindir sıcaklığı, extrüzyon basıncı ve hava basıncını gibi parametreleri kaydedin. Sıcaklık değişimi ±5°C'yi aşarsa ya da basınç değişimi ±0,05MPa'yı aşarsa uygun şekilde sıcaklık kontrol sistemini veya hava döngüsü sistemini düzenleyin. Parison'un sarkma durumunda (sağlıksız extrüzyon hızı veya yüksek sıcaklık), extrüzyörün hızını azaltın ya da sıcaklığı uygun şekilde düşürün.
Saatte bir defa ürün kalitesini kontrol edin: boyutları (yükseklik, çap, duvar kalınlığı) ölçün ve görünüm (bubulma, çizikler, soğuk noktalar) için vizüel olarak kontrol edin. Anormal durumlar tespit edildiğinde, makineyi durdurup hammadde, kalıp ya da işlem parametreleriyle ilgili sorunları araştırın ve kusurlu ürün üretmek kesinlikle yasaktır.
Cihaz çalışırken, el ya da aletleri kalıp boşluğuna veya hareket eden parça alanına koymanız kesinlikle yasaktır. Yüksek sıcaklıkta olgunlaşan kalıp başının yakılması önlemek için direk olarak kalıp başının önünde durmayın. Ayar yapmak veya temizlemek gerekiyorsa, makinenizi durdurup "Hizmet Etmiyor" tableti asın.
2.3 Abnormal Situation Handling
Cihazda anormal ses, duman ya da ani duraklamalar meydana geldiğinde, acil duraklama butonuna hemen basın, bağlantıyı kesin ve arızayı giderin (örneğin, keçe takılıysa silindirde bir açık var ise, ısıtma bobininde kısa devre varsa, ilgili parçayı değiştirin). Arıza giderildikten sonra test sürüşünü yeniden başlatın.
Olgunlaşma sızıntısı olması durumunda, cihazın çalışmasını durdurun ve hemen ısıtma sistemi devre dışı bırakın. Sızıntı alanını yüksek sıcaklık ile karşı görüşebilen keskin eldivenler ya da asbest bariyer kullanarak doldurun. Olgunlaşma soğuduktan sonra, sızıntıyı temizleyin ve kalıbın kapakları (O-ring) zarar görüp görmediğini kontrol edin.
3. Cihazının Durdurulması ve Temizlenmesi
3.1 Normal Shutdown Process
Hammadde kaynağının verilmesini durdurun ve silindirdeki artık materyalin büyük oranda çıkarıldıktan sonra, besleme kolunun hızını 5 d/d'ye düşürün ve 3-5 dakika süreyle çalıştırarak artık materyalin boşaltılması sağlanır.
Termal kontrol sistemi devre dışı bırakılınca, silindir sıcaklığı 100°C'yi geçmeden cihazın çalışmasını durdurun. Kalıbın kapaklarını 3-5 defa manuel olarak açın ve kapalıyken silindir boşluğunda ve kalıbın başında kalan artık materyali, bakır fırçalar ya da özel aletler kullanarak temizleyin.
Ana güç kaynağını ve havalandırma kaynağını sırayla kapatın, ve "Cihaz Durduruldu" tabelasını asın.
3.2 Cihaz Temizlenmesi ve Korunması
Cihaz yüzeyindeki yağ dökümleri ve tozları temizleyin, kontrollüğün ve işletim panelini silin. Cihazın içindeki birikmiş tozu kompresör ile temizleyin (elektrik sistemini direkt temizlemeyin).
Kalıba antirust maddesi uygulayın (uzun süreli kapatma durumunda), cihazın teşhis sistemini, kilit mekanizmasını ve soğutma sistemini sökün. Bakır çubuk veya özel aletler kullanarak, cihazın teşhis mekanizmasındaki kılavuz naylonlarını ve teşhis silindirindeki yağlama mekanizmalarını temizleyin. Hammadde ve tamamlanmış ürünleri ısı kaynaklarından uzakta sınıflandırın ve saklayın.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Kalıpların gevşemiş olup olmadığını kontrol edin ve zamanında sıkıştırın. Soğutma su haznesinin filtre ekranını temizleyin ve bulanıklığın fazla olduğu durumlarda soğutma sıvısını değiştirin. Hava devresi filtresini kontrol edin, birikmiş suyu boşaltın ve ekipman çalışma parametrelerini ve ürün kalitesini kaydedin.
4.2 Regular Maintenance (Monthly/Quarterly)
Mekanik parçalar: her üç ayda bir dişli ve boruyu sökün ve yıpranmayı kontrol edin, boşluğu ölçün ve kaydedin. Rehber rafları ve gövdeleri için her ay lityum bazlı yağ ilave edin.
Elektrik sistemi: ısıtıcı bobinin direnç değerini ayda bir test edin ve sapma 10%'den fazla olduğunda değiştirin. Kontrol kablosunu her üç ayda bir temizleyin ve kabloların bağlantılarının yanıp yakıp yakmadığını kontrol edin.
Kalıplamanızın bakımı: her ay, kalıbın soğutma suyu kanalı içindeki kireci limon asidi çözeltisi ile temizleyin, kalıbın içi yıpranmasını kontrol edin ve gerektiğinde parlatın veya krom malzemesi ile kaplayın.
5. Safety Specifications
Cihazı yetkili olmayan biri tarafından değiştirmek kesinle kesinlikle yasaktır (örneğin daha yüksek güçlü bir motoru değiştirmek veya sıcaklık kontrol sistemi üzerinde değişiklik yapmak). Herhangi bir değişiklik, profesyoneller tarafından değerlendirilmelidir.
Patlayıcı ve yanıcı madde üretimi yapıldığı zaman, atölyeyi iyi havalandırılmalı, sigara içme veya açık ateş gibi davranışlar kesinlikle yasaklanmalı ve yangın önleme ekipmanı konulmalı ve düzenli olarak kontrol edilmelidir. Yangın çıktığında, kuru tozlu yangın söndürücülerinin (elektrikli ya da eriyen maddeler için sudan kesinlikle uzak durulmalıdır), personeli güvenli bir yerde tahliye etmelisiniz ve ana güç kaynağını kapatmalısınız.
Yorucu çalışmayı yasaklayın (sürekli çalışma süresi 8 saati geçmemelidir) ve içki içtikten veya hasta olduktan sonra çalışmayı yasaklayın. Mekanik bir yaralanma durumunda, güç kaynağını hemen kesin, ilk yardım istemi tekleyin ve kazayı önleyin.
Atölyede (yangın söndürücüler, ilk yardım setleri ve acil ışıklar gibi) acil ekipmanlar konulmalıdır ve aylık olarak her zaman kullanılabilmesi için kontrol edilmelidir. Her altı ayda bir sıhhatye tatbikatı düzenleyerek kazalara yanıt verme kabiliyetini geliştirin.






