

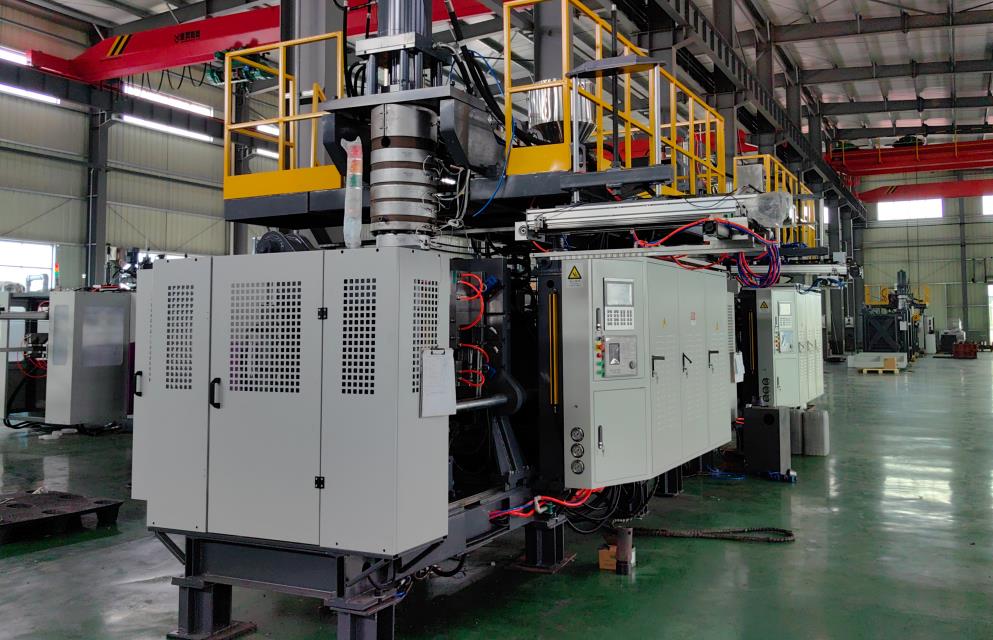
تمتلك آلات النقش بالجرس من خلال النفخ أهمية كبيرة في صناعة التصنيع البلاستيكية، وتستخدم عادة في إنتاج منتجات بلاستيكية مثل الأكياس والبارليل والخراطيم. ولتوفير الأمان في عملية التشغيل، واستقرار جودة المنتجات، وتمديد حياة الخدمة للأجهزة، يجب على المتделلين الالتزام الصارم بالاحتياطات التالية خلال العملية الكاملة، من الإعدادات قبل التشغيل إلى صيانة بعد التوقف.
1. عملية التجهيز قبل التشغيل
1.1 مؤهلات الأفراد وتوفير الحماية
يجب على المشغلين أن يدركوا جودة المعدات ومنهجية العمل وتدفق العملية ومعايير السلامة قبل الاستلام. يجب تعتزامهم في ارتداء معدات الحماية الشخصية القياسية بما في ذلك زاوية مكافحة الألغام وغطاء رأس وخوذة سلامة وأحذية لا تسقط، ومن المحظور ارتداء الأحذية المنزلية أو العثور على ملابس فضفاضة. يجب ربط الشعر الطويل وتغطيته بغطاء حز، لمنع توقف أجزاته من التداخل مع الأجزاء المتحركة، ويجب أن لا يُسمح بالتراب أو السراويل أو الفساتين فضفاضة.
1.2 فحص حالة المعدات
يجب فحص المظهر الخارجي للآلات لتأكد من وجود أية كسور أو تؤثرن أو عناصر تثبيتية غير صلبة (مثل البراغي والمايوهات). تأكد من أن وصلات نظام الضخ بالأنبوبة وجرير الزيت وضخ مادة تُغََني من دون تسرب. تفقد تثبيت القالب: التوصيل بشكل كافٍ بين الترميز البكرية من قبول هواة بالغرامات، وربط الألواح المساعدة على التثبيت (طوق ضبط الثقب) بشكل كافٍ وتحقق من انعدام وجود المواد العالقة أو الصائق في انحناءات خزنة المياه. تحقق من نظام الكهرباء: ليكن التوصيل السليم لجميع محطات التوقف الطوارئ (إيقاف العاجل) وزرات التشغيل وإشارات الأضواء، دون تراكم للغبار أو تجريداً العامود. تحقق من جهاز التثبيت لتضمين قاعده موثوقة (مقاومة الأرض ≤ 4Ω).
تفقد أنظمة الدعم: ليكن ضغط الهواء المضغوط يبلغ
6-0.8MPa (تعديلاً وفقاً لخصائص المعدات)، وانطفئ المياه التراكيب في خزان التجمع. تأكد من ارتفاع مستوى مياه خزان التبريد، وتحقق من أن مضخة الدوران تعمل دون صوت غير عادي. تحقق من مستوى الزيت في مخفض السرعة والمحامل (مباشر من مسطرة الزيت)، وتأكد من عدم وجود تسربات أو نقص في الزيت.
1.3 إعداد المادة الخام والأدوات
يجب تجفيف المواد الأولية البلاستيكية إلى نسبة رطوبة ≤
إعداد الأدوات الخاصة: استخدام كاشط الكوب لمواد النفايات المعدنية، وقويلات مقاومة للحرارة، وأدوات القياس (مثل شاشات سمك والحرارة). يحظر تمامًا استخدام الأدوات المعدنية للتواصل مع رأس القالب لتجنب خريف السطح الموروث.
2. معايير عملية التشغيل
2.1 بدء التشغيل والتشغيل
تشغيل مصدر الطاقة الرئيسي، مراقبة وجود مؤشر الطاقة، وتشغيل طاقة خزانة التحكم بعد التأكد من استقرار الجهد. بدء نظام التحكم في درجة الحرارة، وتحديد درجة حرارة كل جزء من البراميل وفقا لمتطلبات العملية (على سبيل المثال، درجة حرارة إسيب إيسو إيسي الصادر من المواد الخام هو 160-220 ℃)، وبعد استقرار درجة الحرارة لمدة 15-20 دقيقة، تشغيل العجلة التوليدية لتشغيلها بسرعات منخفضة (تصل إلى 10 دورة في الدقيقة) للتحقق من عدم وجود انسدادها.
في الوضع اليدوي، اختبار إجراءات فتح واغلاق القالب 3-5 مرات للتأكد من التشغيل السلس، وفارق سطح التقاط بعد تكسير القوالب يقل عن
05 ملليمتر. فحص نظام تهوية الهواء: قم بتوجيه جامع الهواء مع منفذ نفخ الهواء، وتشغيل صمام نفخ الهواء، والتأكد من استقرار ضغط الهواء المضغوط (ضغط النفخ
4-0.6 ميغاباسكال، الوقت 1-3 ثوان).
إجراء الانتاج التجريبي: عملية طرق جزء صغير من المادة الأولي، مراقبة اتساق سمك الجدران. إذا كان سمكها أكبر من اللازم أو أخف من اللازم، قم بإعداد سرعة العجلة أو فجوة القالب. بعد التشغيل الأول من طحن القباطة، فحص مظهر المنتج وحجمه. إذا كانت هناك عيوب، قم بتعديل المعلمات مثل درجة الحرارة، وضغط النفخ، ووقت التعلق تدريجيًا حتى تتوافق الجودة مع القياسات.
2.2 مراقبة عملية الإنتاج
تسجيل المعلمات مثل درجة حرارة البراميل وضغط الإرسال وتهوية الضغط كل 30 دقيقة. إذا تجاوزت تذبذبة درجة الحرارة ±5 درجة مئوية أو تذبذبة الضغط ±0.05 (ميغاباسكال)، فعند ذلك أعد تكييف نظام التحكم بدرجة الحرارة أو نظام الدائرة الهوائية في الوقت المناسب. إذا تنخنت المادة الأولى (سرعة خط القطاع أو درجة حرارة عالية)، قم بتخفيض سرعة العجلة أو خفض درجة الحرارة بشكل مناسب.
التفتيش على جودة المنتج كل ساعة: اختبار الدقة (الارتفاع والقطر وسمك الجدران) وفحص الظاهرة (لا توجد فقاعات أو خدوش أو بقع باردة). إذا وجدت عيوب، يجب إيقاف التشغيل الفوري للتحقق من المشاكل المتعلقة بالمواد الخام، والقوالب، أو معايير العملية، ويُحظر بشدة إجراء الإنتاج مع العيوب.
خلال تشغيل المعدات، يُحظر وضع الأيدي أو الأدوات داخل تجويف القالب أو منطقة الأجزاء المتحركة. لايتمكن من الوقوف مباشرة أمام رأس القالب لتجنب السقوط من الماست المتسخة بشكل كبير. إذا كانت هناك حاجة إلى التعديلات أو التنظيف، يجب إيقاف تشغيل الماكينة ورفع “لا يوجد نشاط”.
في حالة وجود تسرب لاسترجاع الحرارة، يجب إيقاف الطارد وتطفئ نظام التسخين على الفور. قم بتغطية منطقة التسرب بقفازات مقاومة للحرارة أو مادة مانعة للانبعاثات حتى تتجنب أن ينفجر جراب الاسترجاع. بعد تبريد الاسترجاع، يمكنك تنظيف المنطقة الملوثة والتحقق من توفر سلامة تقوية القوالب (مثل القرص التعزيزي).
3. توقف المعدات وتنظيفها
3.1 إجراء التوقف العادي
يجب التوقف عن تقديم المواد الخام، وبعد أن يتم نقل المادة المتبقية في البرميل، انخفض سرعة الجدب إلى 5 دورة في الدقيقة واستمر في التشغيل لمدة 3-5 دقائق لإفراغ المادة المتبقية.
قم بتعطيل نظام التحكم بالمتوسط، وقم بإيقاف تشغيل العجينة بعد أن تنخفض درجة حرارة البراج إلى أقل من 100 درجة مئوية. فتح القالب بالأنبوب 3-5 مرات يدويًا، واستخدم فرش النحاس أو أدوات خاصة لتنظيف المواد المتبقية في تجويف القالب ورأس القالب.
غلق مصدر الطاقة الرئيسي ومصدر الهواء بشكل متتابع، وتعليق علامة "توقف المعدات".
3.2 تنظيف المعدات وحمايتها
قم بتنظيف بقع الزيت والأتربة على سطح المعدات، وقم بتجفيف كابينة التحكم ولوحة التشغيل. استخدم الهواء المضغوط لضغط التراب المتراكم داخل المعدات (تجنب التنفس المباشر على المكونات الكهربائية).
تطبيق عامل مكافحة الصدأ على العفن (في حالة الإغلاق لفترة طويلة)، وتطبيق الزيوت إلى قضبان الإرشاد والمسامير المكشوفة للمعدات. تصنيف وتخزين المواد الأولية والمنتجات النهائية بعيدًا عن مصادر الحرارة.
4. الصيانة والإدامة
4.1 الصيانة اليومية (بعد كل بنيان)
يجب التحقق من حالة المقابس والتأكد من شدتها في الوقت المناسب. وتنظيف شبكة الفلتر لخزان ماء التبريد واستبدال السائل الملوث. واختبر فلتر الحلقات الجوية، وصودن المياه المستقيلة، وتسجل معايير تشغيل الأجهزة ونوعية المنتج.
4.2 Regular Maintenance (Monthly/Quarterly)
الأجزاء الميكانيكية: قم بتفكيك وتحقق من درجة تآكل المسمار والبرميل كل ثلاثة أشهر، قم بقياس الفجوة وتسجيلها. أضف دهن مزلج لنوافذ التوجيه ومسماري الضغط كل شهر.
النظام الكهربائي: اختبر قيمة المقاومة لفيل القوابير كل شهر، واستبدله إذا تجاوز الانحراف من 10%. تنظيف كابينة التحكم كل ثلاثة أشهر والتحقق من سلامة فرص وصلات الوصلات.
صيانة القوالب: احرص على تنظيف الميزان في قناة مياه التبريد في النموذجด้วย محلول حمض الأسكوربيك كل شهر، وتأكد من تآكل جوف القالب، واشرفيه أو قم بتقسيمه بالسيراميك إذا لزم الأمر.
5. مواصفات السلامة
يحظر تماماً تعديل المعدات دون إذن (مثل استبدال محرك أكثر قوة أو تعديل نظام التحكم في درجة الحرارة). يجب تقييم أي تعديل من قبل المهنيين.
عند إنتاج المواد الخام القابلة للاشتعال والانفجار، حافظ على ventilate للعبة بشكل جيد، وحظر بشكل صارم التدخين أو أيا من أشكال اللهب، و جهز معدات إطفاء الحريق وافحصها بانتظام. في حال الإصابة بالنار، استخدم الطفايات الجافة (يحرم استخدام الماء عن طريق الحرائق الكهربائية أو مثلثية الزيت) وتعشيل الموظفين إلى مكان آمن ودش الضاغط الرئيسي.
يجب منع العمل التعبوي (لا يجب أن تتجاوز وقت العمل المستمر 8 ساعات)، وتمنع العمل بعد الشرب أو المرض. في حالة حدوث إصابة ميكانيكية، يجب قطع إمداد الطاقة على الفور، والاتصال بالخدمات الاستعجالية، وحماية موقع الحادث.
يجب تزويد ورشة العمل بمعدات الطوارئ (مثل مكعبات الأحراق ومجموعات الإسعافات الأولية وأضواء الطوارئ)، ومراجعتها شهريًا لضمان توفرها في أي وقت. أجرِ تمارين الطوارئ كل ستة أشهر لتحسين القدرة على استجابة الكوارث.






