

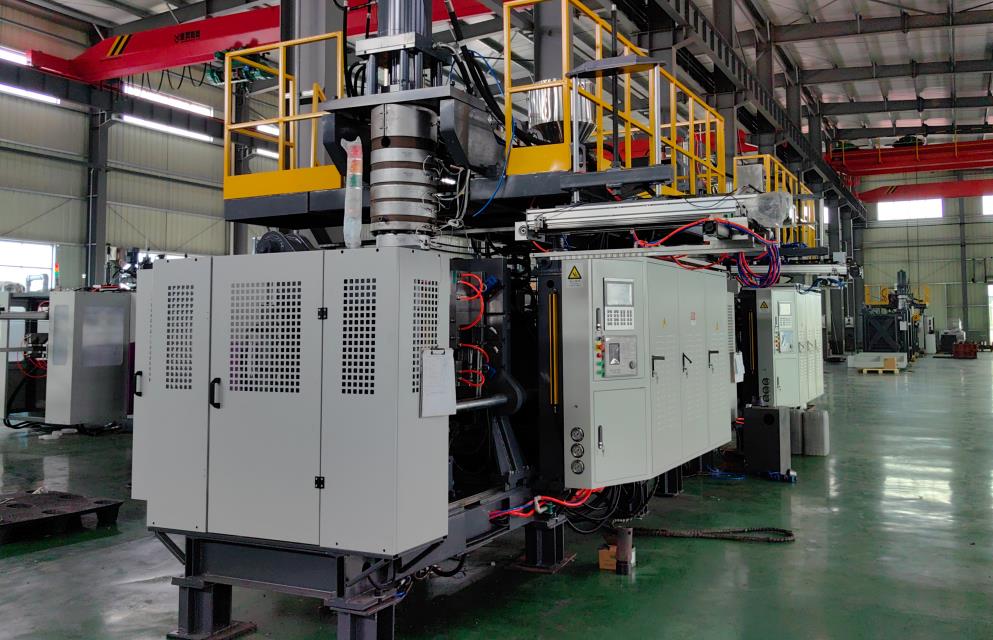
Машини екструзійно-втурняльного формування є ключовим обладнанням в галузі переробки пластику, головним чином застосовується для виготовлення порожнистих продуктів з пластику, таких як пляшки, бочки і ящики. Для забезпечення безпеки експлуатації, стабільного якості продукції та подовження терміну служби обладнання, оператори повинні неухильно дотримуватися наступних заходів безпеки в процесі від підготовки до початку роботи до завершення після вимкнення приладів.
1. Підготовка перед роботою
1.1 Кваліфікація персоналу і переваги
Оператори повинні пройти професійне навчання, пройти оцінку і одержати кваліфікацію на посаду, де вони повинні знати конструкцію, принцип роботи, схему роботи та правила безпеки обладнання. Під час роботи оператори повинні використовувати стандартне індивідуальне захисне обладнання (ІЗО), включаючи пожежобезпечні робочі костюми, захисні рукавиці для роботи в умовах високих температур, захисні окуляри та непошкоджувані безпечні взуття. Довге волосся необхідно забирати у бік і закидати на біради – це запобіжить тому, щоб воно стало перешкодою для обертаючих частин. Забороняється використовувати тапочки, шорти або легкі одяг.
1.2 Інспекція стану обладнання
Перевірте зовнішній вигляд обладнання на наявність пошкоджень, деформацій та будь-яких слабких кріпильних деталей (наприклад, болтів і блочків). Уверіться, що з'єднання повітряних і мастильних трубок та каналів для подачі матеріалу щільно прикріплені і не мають ушкоджень. Перевірте монтаж прес-форми: точно націліть позиціонуючі шипи на їх відповідні отвори, відрегулюйте кріпильні болти, переконайтеся, що канали для охолодження прес-форми та випускні отвори для подачі повітря не закриті, а поверхня порожнини прес-форми не має слідів мастики та залишків матеріалу
Перевірте електричну систему: переконайтеся, що напруга живлення стабільна, кнопка екстренного зупинення, кнопки управління та індикатори світлодіодних ланцюгів гнучкі та ефективні, а в приміщенні управління не накопичувалася пил або не зношувався провід. Перевірте пристрій заземлення, щоб переконатися, що він надійний (спостережна здатність заземлення ≤ 4 Ом).
Перевірте допоміжні системи: тиск стисненого повітря повинен досягати 0,6–0,8 МПа (настройте відповідно до параметрів обладнання), а також витріть накопичену воду в баку для зберігання повітря. Перевірте рівень води в баку з охолоджуючою водою на нормальне значення і переконайтеся, що циркуляційний насос працює без незвичайного шуму. Перевірте рівень масла у редукторі і підшипниках (трьохсекційний манометр масла повинен знаходитися між 1/2 і 2/3), щоб переконатися, що немає утечей масла або його браку.
1.3 Raw Material and Tool Preparation
Пластикові сировини необхідно висушити до вмісту вологи ≤0,1% (доповнювати відповідно до характеристик матеріалу), щоб уникнути появи бульбашок і тріщин у виробах. Пересипати сировину, щоб видалити забруднення та металові частинки (у разі необхідності можна використовувати пристрої для магнітного розділення), щоб запобігти закупорці екструдера або пошкодженню шнека.
Підготувати спеціальні інструменти: використовувати мідні скребки, рукавички, що протистоять високим температурам, та вимірювальну техніку (наприклад, вимірювачі товщини та термометри). Стриктно забороняється використання залізних інструментів для контакту з головкою матриці, щоб уникнути пошкодження гладкої поверхні.
2. Норми процесу роботи
2.1 Старт та налагодження
Вмикайте основне джерело живлення, переконайтеся, що індикатор живлення включений, і вмикайте живлення контрольного шафи після підтвердження стабільності напруги. Запустіть систему керування температурою, встановіть температуру кожного відділу барабана відповідно до вимог процесу (наприклад, температура екструзії сирого матеріалу HDPE становить 160-220 °C) і після того, як температура стабілізується протягом 15-20 хвилин, запустіть гвинт екструдера для роботи з невеликою швидкістю (швидкість обертання ≤ 10 об/хв), щоб перевірити відсутність заклинивання.
У ручному режимі виконайте 3-5 тестових циклів відкривання та закривання прес-форми, щоб переконатися в плавному функціонуванні, а також в тому, що зазор на ділянці розділу після охоплення прес-форми становить ≤ 0,05 мм. Перевірте систему подачі повітря: спрямуйте насадку для подачі повітря в отвір для пропускання повітря в прес-форму, вмикайте кран для подачі повітря і підтверджуйте, що тиск стиснутого повітря стабільний (докладніше приблизно 0,4-0,6 МПа, час – 1-3 секунди).
Виконайте пробне виробництво: вручну екструдуйте невелику кількість парафону і спостерігайте за однорідністю товщини стінок. Якщо вона занадто дебела або занадто тонка, регулюйте швидкість екструдера або зазор у прес-формі. Після першого лиття під тиском перевірте зовнішній вигляд та розміри виробу. Якщо виявлено дефекти, поступово регулюйте параметри, такі як температура, тиск віддування і час утримання, доки якість не стане відповідати стандартам.
2.2 Контроль процесу виробництва
Реєструйте параметри, такі як температура барабана, тиск екструзії та тиск віддування, кожні 30 хвилин. Якщо коливання температури перевищує ±5 °C або коливання тиску перевищує ±0,05 МПа, своєчасно регулюйте систему керування температурою або циркуляцію повітря. Якщо парафон знизується (надмірно висока швидкість екструзії або висока температура), зменшіть швидкість екструдера або відповідним чином знизьте температуру.
Перевіряйте якість виробів кожні годину: вимірюйте розміри (висоту, діаметр, товщину стінок) та візуально перевіряйте зовнішній вигляд (ні пухирців, подряпин, ні холодних точок). Якщо виявлено відхилення, зупиніть машину для дослідження проблем з сировиною, прес-форми або параметрами процесу, і суворо забороняється виробництво з дефектами.
Під час роботи обладнання забороняється вносити руки або інструменти в порожнину прес-форми або область рухомих деталей. Не стійте прямо перед головкою прес-форми, щоб запобігти опіку від високотемпературної розплави. Якщо необхідні коригування або чистка, зупиніть машину і накиньте напис «Не працює».
2.3 Рішення питань у випадку виникнення аварійної ситуації
Якщо обладнання видає посторонній звук, вмикаєся дим або машину відключає замість роботи, натисніть кнопку «Блокування аварійної ситуації» відразу; переведіть напругу та подачу повітря; встановіть причину несправності (наприклад, очистіть барабан, якщо гвинт затримується, замінюйте аксесуари, якщо нагрівальна спіраль знімається). Повторно запустіть випробувальний цикл тільки після усунення несправності.
У разі витоку плавини відразу зупиніть екструдер та вимкніть систему нагріву. Закрийте територію витоку термостійкими рукавичками або картоном якbestos, щоб не допустити розливу плавини. Після того, як розплав охолонуть, очистіть територію витоку і перевірте, чи пошкоджені ущільнювальні засоби прес-форми (наприклад, кільце).
3. Вимкнення та чистка обладнання
3.1 Процес нормованого відключення
Завершити подачу сировини, і, коли залишок матеріалу в барабані в основному виводиться, зменшити частоту обертання гвинта до 5 об/хв і продовжувати роботу протягом 3–5 хвилин, щоб випарувати залишок матеріалу.
Відключити систему керування температурою і припинити роботу екструдера після того, як температура барабана опуститься нижче 100 ° C. Ручним способом 3–5 разів відкривайте та закривайте пресу і очищайте залишок матеріалу в порожнині пресу та головці виrulки за допомогою мідних щіток або спеціальних інструментів.
Відключити основний електрозабезпечення та джерело повітря відповідно та повісити табличку «Прилад вимкнений».
3.2 Полагание та захист обладнання
Очистити відрізки масла та пилу на поверхні обладнання, протерти кабінет керування та панель управління. За допомогою стисненого повітря вивести накопичену пил усередині обладнання (обмежте насильне видавлення електричних компонентів).
Наповнити антикорозійний агент в пресову форму (для тривалого відключення) і змітити експлуатовані шляхові рейки та гвинти обладнання. Класифікувати та зберігати сировину і готову продукцію віддалено від джерел тепла.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Перевірити, чи добре затиснуті кріпильні частини, і своєчасно їх закрутити. Очистити скло фільтра барабана з водою для охолодження та замінити запотілу охолоджуючу рідину. Перевірити фільтр повітряної траси, відкачати накопичену воду та записати параметри роботи обладнання та якість продукції.
4.2 Regular Maintenance (Monthly/Quarterly)
Механічні деталі: знімати та перевіряти знос гвинта та барабана кожному кварталу, вимірювати зазор та записувати його. Замішувати креозоутворюючий смазку до шляпових рейок та ручок-тягів кожного місяця.
Електрична система: перевіряти значення опору гнучкого нагрівного елементу кожного місяця та замінити його, коли відхилення відносно заявленого перевищує 10 %. Чистити кабінет керування кожного кварталу і перевіряти щільність підключення електроживлення для керування обладнанням.
Обслуговування прес-форм: очистити наліт у каналі охолодження води в прес-формі за допомогою розчину лимонної кислоти кожного місяця, перевірити знос порожнини прес-форми та відшліфувати або покрити хроматом, якщо необхідно.
Використовуйте точно цей формат: «1. » на рядок, нічого іншого.
Строго заборонено бездоглядно змінювати обладнання (наприклад, замінювати двигун більшої потужності чи змінювати систему контролю температури). Кожне таке змінення має проходити експертизу фахівців.
При виробництві легкозаймистих та вибухонебезпечних сировинних матеріалів необхідно добре провітрювати цех, суворо не допускати куріння чи відкритого вогню, а також обладнати пожежну техніку та періодично контролювати її функціонування. У разі виникнення пожежі потрібно використовувати порошкові вогнегасники (вода категорично заборонена використовувати для гасіння електричних або зварних вогнів), евакуювати персонал у безпечне місце і вимкнути основне джерело живлення.
Забороняється працювати в умовах втоми (тривалість роботи не повинна перевищувати 8 годин), а також працювати після прийняття спиртних напоїв чи3 необхідно негайно перервати живлення, викликати лікаря та убезпечити місце інциденту.
В цеху необхідно обладнати обладнання невідкладної допомоги (наприклад, вогнегасники, набори для надання першої допомоги та немові світильники), а також регулярно перевіряти його функціонування, щоб переконатися в його оперативності. Кожні шість місяців проводиться тренінг з телефонних розмов під час аварій.5. Використовуйте саме такий формат: "1. " на одну рядок, нічого іншого.






