

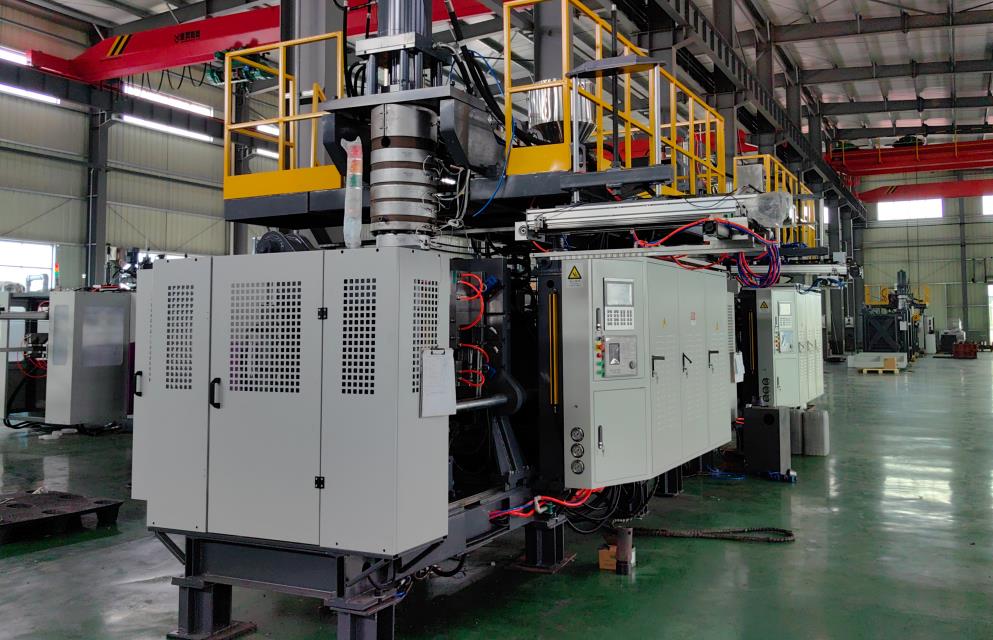
Máquina de moldeo por soplado en extrusións are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Preparación preoperatoria
1.2 Preparación del personal y protección
Los operadores deben recibir una formación profesional, superar pruebas de evaluación y obtener calificaciones de operación antes de empezar en sus puestos. Deben estar familiarizados con la estructura del equipo, el principio de funcionamiento, el flujo del proceso y las normas de seguridad. Durante la operació, deben usar equipos de protección individual (EPI) estándar, incluidos ropa ignífuga, guantes resistentes a altas temperaturas, gafas de seguridad y zapatos antideslizantes. El cabello largo debe estar atado y cubierto con un gorro de trabajo para evitar que se enganche en las partes giratorias, y está estrictamente prohibido usar calzado plano, pantalones cortos o ropa suelta.
2. Inspección del estado del equipo
Revisar el aspecto del equipo en busca de daños, deformaciones o sujetadores sueltos (como pernos y poleas). Asegúrese de que las conexiones de los circuitos de aire, aceite y material estén firmes y sin fugas. Inspeccione la instalación de la fundición: alinee las clavijas de posicionamiento con los agujeros de posicionamiento, sujete los tornillos de ajuste de manera uniforme y verifique que los canales de agua de enfriamiento de la fundición y los orificios de ventilación estén libres de obstáculos, y que la superficie de la cavidad de la fundición esté libre de manchas de aceite y materiales residuales.
Verifique el sistema eléctrico: confirme que el voltaje de la fuente de alimentación es estable, que los botones de parada de emergencia, los botones de operación y las luces indicadoras son flexibles y eficaces, y que no hay acumulación de polvo ni envejecimiento de la línea en el gabinete de control. Revise el dispositivo de tierra para asegurarse de que sea confiable (resistencia de tierra ≤ 4Ω).
Inspeccione los sistemas auxiliares: la presión del aire comprimido debe alcanzar 0,6-0,8 megapascal (ajustada según los parámetros del equipo) y drene el agua acumulada en el tanque de almacenamiento de aire. Asegúrate de que el nivel del agua del tanque de agua de enfriamiento sea normal y que la bomba de circulación funcione sin ruido anormal. Comprueba el nivel de aceite del reductores y los rodamientos (manteniéndolo entre la mitad y las dos terceras de la escala del medidor de nivel de aceite) para asegurarse de que no hay fugas de aceite ni falta de aceite.
1.3 Preparación de la materia prima y las herramientas
Las materias primas plásticas deben secarse hasta alcanzar un contenido de humedad ≤ 0,1% (ajustado según las características de la materia) para evitar burbujas y grietas en los productos. Tamice las materias primas para eliminar impurezas y partículas metálicas (pueden utilizarse dispositivos de separación magnética si es necesario) para evitar que obstruyan la extrusora o dañen el tornillo.
Preparar herramientas especiales: utilice raspadores de cobre, guantes resistentes a altas temperaturas y instrumentos de medición (como medidores de espesor y termómetros). Está estrictamente prohibido utilizar herramientas de hierro para que entren en contacto con la cabeza de la matriz para evitar dañar la superficie lisa.
Normas del proceso de operación
2.1 Inicio y puesta en marcha
Encienda el suministro de energía principal, observe que el indicador de energía está encendido y encienda la energía del gabinete de control después de confirmar que la tensión es estable. Inicie el sistema de control de temperatura, ajuste la temperatura de cada sección del barril según los requisitos del proceso (por ejemplo, la temperatura de extrusión de la materia prima de HDPE es de 160 a 220 ℃) y, después de que la temperatura se haya estabilizado durante 15 a 20 minutos, encienda el tornillo de la extrusora para correr a una velocidad baja (velocidad de rotación ≤ 10 r/min) para comprobar que no hay atascos.
En el modo manual, pruebe las acciones de apertura y cierre de la matriz 3 a 5 veces para garantizar un funcionamiento suave, y la distancia de la superficie de separación después de enderezar la matriz debe ser ≤ 0,05 mm. Compruebe el sistema de aireación: alinee la boquilla de aireación con el orificio de aireación de la matriz, encienda la válvula de aireación y confirme que la presión del aire comprimido es estable (presión de aireación 0,4-0,6 MPa, tiempo 1-3 segundos).
Realice una producción de prueba: extruya manualmente una pequeña cantidad de parison, observe la uniformidad del espesor de pared. Si es demasiado grueso o delgado, ajuste la velocidad de la extrusora o la separación de la matriz. Después del primer moldeo por soplado, compruebe el aspecto y el tamaño del producto. Si existen defectos, ajuste gradualmente los parámetros, tales como la temperatura, la presión de aireación y el tiempo de mantenimiento, hasta que la calidad cumpla con los estándares.
2.2 Supervisión del proceso de producción
Registre parámetros tales como la temperatura del cilindro, la presión de extrusión y la presión de soplado cada 30 minutos. Si la fluctuación de temperatura supera ± 5 ℃ o la fluctuación de presión supera ± 0,05 MPa, ajuste el sistema de control de temperatura o el circuito de aire de manera oportuna. Si el parison se hunde (velocidad de extrusión excesiva o temperatura alta), reduzca la velocidad del extrusor o baje adecuadamente la temperatura.
Inspeccione la calidad del producto cada hora: compruebe las dimensiones (altura, diámetro, espesor de la pared) y examine visualmente el aspecto (sin burbujas, arañazos ni puntos fríos). Si se encuentran anomalías, detenga la máquina para investigar problemas con los materiales de partida, los moldes o los parámetros del proceso, y está estrictamente prohibido producir con fallas.
Durante la operación del equipo, está estrictamente prohibido meter manos o herramientas en la cavidad del molde o en la zona de las partes móviles. No debe permanecer directamente frente a la cabeza del punzón para evitar quemaduras por el fundido de alta temperatura. Si es necesario realizar ajustes o limpiar, detenga la máquina y cuelgue una señal de "No funcionamiento".
2.3 Gestión de situaciones anormales
Si el equipo produce un ruido anormal, emite humo o se apaga de repente, pulse inmediatamente el botón de parada de emergencia, corte el suministro de energía y la fuente de aire y resuelva el fallo (por ejemplo, limpie el cilindro si el tornillo está atascado, reemplace los accesorios si el elemento de calentamiento está cortocircuitado). Reinicie la prueba de funcionamiento solo después de eliminar el fallo.
En caso de fuga de fundido, detenga el extrusor y apague inmediatamente el sistema de calentamiento. Cubra la zona de fuga con guantes resistentes a altas temperaturas o con un paño de asbesto para prevenir que el fundido salpique. Después de que el fundido se enfríe, limpie la fuga y compruebe si la junta del molde (como la cubierta de O) está dañada.
3. Apagamiento y limpieza del equipo
3.1 Proceso de apagado normal
Detenga el suministro de materiales de partida, y después de que el material residual en el cilindro se haya extrudido básicamente, reduzca la velocidad del tornillo a 5 revoluciones por minuto y continúe la operación durante 3-5 minutos para vaciar el material residual.
Apague el sistema de control de temperatura e interrumpa la operación del extrusor después de que la temperatura del cilindro disminuya por debajo de 100 ℃. Abra y cierre manualmente el molde 3-5 veces, y limpie el material residual en la cavidad del molde y en la cabeza del punzón con escobas de cobre o herramientas especiales.
Apague secuencialmente la fuente de alimentación principal y la fuente de aire, y cuelgue la señal "Equipo detenido".
3.2 Limpieza y protección del equipo
Limpie las manchas de aceite y la suciedad de la superficie del equipo, limpie el gabinete de control y el panel de operación. Use aire comprimido para expulsar el polvo acumulado dentro del equipo (evite soplar directamente los componentes eléctricos).
Aplique un agente anticorrosivo al molde (para un mantenimiento prolongado) y aplique grasa a los rieles de guía y tuercas expuestos del equipo. Clasifique y almacene los materiales de partida y los productos acabados lejos de las fuentes de calor.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
4267-2018 (standard de mantenimiento)
4.2 Regular Maintenance (Monthly/Quarterly)
Verifique si los sujetadores están sueltos y ajústelos oportunamente. Limpie la malla del filtro del tanque de agua de enfriamiento y reemplace el líquido de enfriamiento turbio. Compruebe el filtro del circuito de aire, drene el agua acumulada y registre los parámetros de operación del equipo y la calidad del producto.
Partes mecánicas: desmonte y inspeccione el desgaste del tornillo y el cilindro cada trimestre, mida el espacio y anótelo. Añada grasa basada en litio a los guías y los tornillos guía cada mes.
Sistema eléctrico: pruebe el valor de resistencia del bobinado de calentamiento cada mes y reemplácelo si la desviación supera el 10%. Limpie el gabinete de control cada trimestre y compruebe la estanqueidad de los bornes de wiring.
5. Especificaciones de seguridad
Mantenimiento de moldes: limpie la escala en el canal de agua de enfriamiento del molde con solución de ácido cítrico cada mes, compruebe el desgaste de la cavidad del molde y pulícelo o platee con cromo si es necesario.
Está estrictamente prohibido modificar el equipo sin autorización (como reemplazar un motor de mayor potencia o modificar el sistema de control de temperatura). Cualquier modificación debe evaluarse por profesionales.
Al producir materias primas inflamables y explosivas, asegúrese de que el taller esté bien ventilado, prohíba estrictamente fumar o el fuego abierto y compre equipos de extinción de incendios y compruébelos regularmente. En caso de incendio, utilice extintores de polvo seco (el agua está estrictamente prohibida para incendios eléctricos o de fusión), evacúe al personal a un área segura y corte la fuente de alimentación principal.
Prohíba la operación por agotamiento (el tiempo de trabajo continuo no debe exceder las 8 horas), y prohíbe trabajar después de beber o estar enfermo. Si ocurre un daño mecánico, corte inmediatamente la fuente de alimentación, llame a los servicios de primeros auxilios y proteja el lugar del accidente.






