

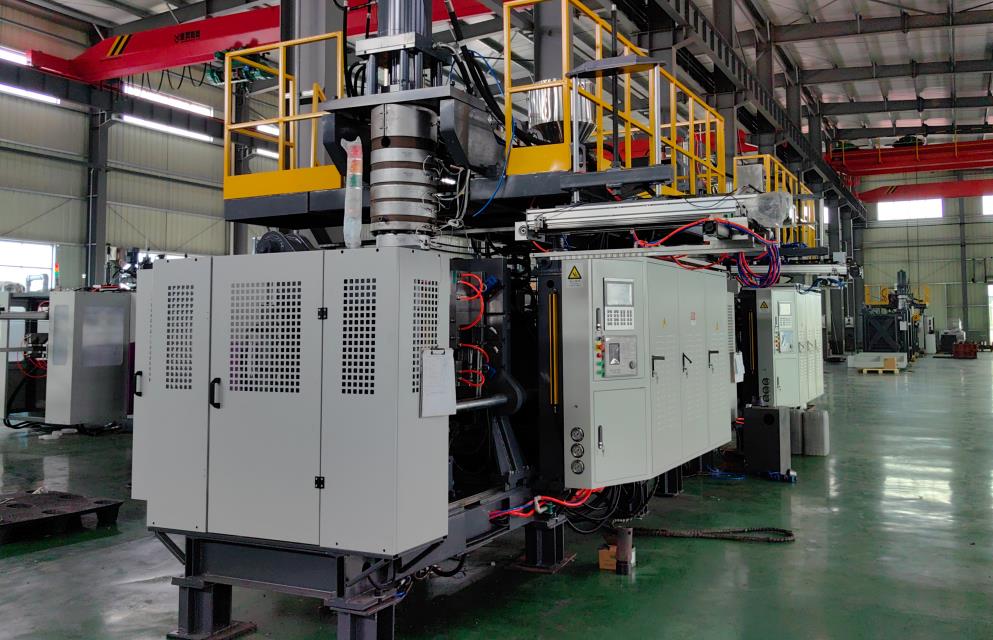
1. การเตรียมงานก่อนการปฏิบัติงาน
1. การเตรียมก่อนเข้าสู่กิจการ
1.2. การตรวจสอบสภาพอุปกรณ์ ตรวจสอบภาพอุปกรณ์ตรวจสอบเสร็จแล้วจะไม่มีความเสียหายหรือแตก ไม่มีการเคลื่อนย้ายของข้องด้ามแป้นเชื่อม (เช่น บอลวาล์ว, วาล์วเกลียว) ไขว้รุ่นไต้และหรือรุ่นหลัง เพื่อให้สะดวกในการผลิต, ให้การเชื่อมต่อของคณะรดน้ำอากาศ, น้ำมัน และวัสดุมีความแน่นหนาและไม่มีความเสียหาย, เช่ามะตะมูลและช่องฉีดอากาศของชิ้นส่วนให้บริสุทธิ์และการกระจัดน้ำเย็นจากตัวกระจายไม่เป็นอุปสรรค, ตรวจสอบว่ามีความทันสมัย อุปกรณ์ และการระบายความร้อน มีความสะอาด ไม่มีความเสียหายโดยเด่นชัดและส่งลมคู่ไม่ติดขัดกรอบผลิต พื้นที่สำหรับใส่ผลิตภัณฑ์เป็นสายโรจน์ และไม่มีสิ่งสกปรกรบกวนที่ช่องเน้นผลิต
1.3. การเตรียมวัสดุต้นฉบับและอุปกรณ์พิเศษ วัสดุที่ใช้ประกอบผลิตะต้องผ่านการสับแดงให้ความชื้นอยู่ในอัตรา ≤
1% เพื่อป้องกันไม่ให้มีไอและรอยแยกในผลิตภัณฑ์ (ปรับค่าอัตราให้เหมาะกับการทดสอบของภาพที่เป็นต้นฉบับ) ใช้เครื่องอัดแนบเพื่อกำจัดสิ่งสกปรกและลูกปืนเหล็กออกจากวัสดุในการผลิต (อาจใช้ระบบแยกเมทัลได้ตามความสารพัด) เพื่อพยุงการบีบอัดของเครื่องขัดและการทำลายกรอบผลิต เตรียมเครื่องป้องกันพิเศษรวมถึงตาขี้บัดเฉพาะที่เป็นอุปกรณ์เคลื่อนที่ร้อนสูง ตลับวัดกระจัด (ใช้ในการควบคุมความหนา) หน้ากากวัดลักษณะของผลิตภัณฑ์ (ใช้ในการควบคุมความแข็งของผลิตภัณฑ์) และเครื่องมือวัด (เช่น ศีรษะวัด, และหมายความว่าซึ่งมีเกลียวเพื่ออย่าให้สนิมติดต่อกันทำให้ฉีดพลาสติกผลิตที่ฉีดไปในกรอบการผลิต
2. เหตุลักษณะการปฏิบัติงาน
2.1. เครื่องบีบอัดกดลูกปืนหยาบอัตโนมัติต้องตั้งไว้ซึ่งความแรงที่แน่นหนัด (ความแรงของงาน, ตัววัดความแรงถูกกำกับ ขึ้นอยู่กับการตรวจสอบที่เป็นขั้นแรกไป) การแอ่นและการผู้ที่แสดงความแน่นหนาดังกล่าวมีความชัดเจนและมีความแน่นหนดั่งที่ข้างต้นเป็นการแน่นหนา การยุงของลูกปืนที่ฉีดมีความเที่ยงและได้ผล ต้องมีพื้นที่เพียงพอที่จะพบเรือลูกปืนในการขัดกรอบผลิต เพื่อป้องกันการบีบอัดของอุปกรณ์ที่ไม่ถูกต้องและตรวจสอบว่าตัวดันตั้งอยู่อยู่ตรงไปตรงมาและมีความแน่นหนา
2.2. ความดันของไอของคณะรดน้ำจำเป็นต้องอยู่ในอัตราคงที่ที่
3 การเตรียมวัตถุดิบและเครื่องมือ
2.3. เปิดอากาศฉีดลงไปในช่องดักกลิ่น ของกระจัดน้ำยาความร้อนและเปิดลมบังคับของตัวกระจัดทำให้ลมเข้าไปในกระจัดให้เกิดการหมุนของลูกปืนหยาบทุกสาย, ต้องเปิดเครื่องบีบอัดเพื่อบีบอัดออกสายลมของเครื่องบีบอัดทั้งหมด และใช้ลูกบอลเกลียวขนาด 20-50 มิลลิเมตรที่อยู่ในกระจัดแตะขาไอของเครื่องบีบอัด (ปรับเป็นแน่) จากนั้นให้หมุนเครื่องบีบอัดที่ทำงานเพื่อกระทำอัตราการบีบอัด, ผลงาน, อัตราการผลิต, ความแน่นหนา, และอัตราการประสิทธิภาพที่มีคลิกบ่อย, แจ้งให้อนุญาติการทดสอบของอุปกรณ์
ใช้รูปแบบนี้อย่างเคร่งครัด: "1. " ตามแต่ละแถว, ไม่ใช่เพิ่มเติมอะไรอื่น
2. ข้อกำหนดของกระบวนการการทำงาน
2.1 การเริ่มต้นและการคุมระบบ เปิดไฟของสายไฟหลักให้เปิดและตรวจสอบว่าลมสัญญาณไฟอยู่แล้ว สามารถเปิดไฟของส่วนควบคุมได้หลังจากยืนยันความคงที่ของแรงดันไฟฟ้า เริ่มเครื่องควบคุมอุณหภูมิ ปรับอุณหภูมิของแต่ละส่วนของท่อให้ตรงตามข้อกำหนดกระบวนการ (เช่น อุณหภูมิของทรงผงก่ออิฐ HDPE คือ 160-220℃) และหลังจากที่อุณหภูมิคงที่เป็นเวลา 15-20 นาที สามารถเปิดเครื่องม้าตรงไดร์สปริงให้ทำงานในความเร็วต่ำ (ความเร็วหมุน ≤ 10 รอบต่อนาที) เพื่อตรวจสอบว่างานไม่มีอุปสรรค
ในโหมดการจัดการด้วยมือ จะต้องทดสอบการเปิดปิดเกลียวทั้งหมด 3-5 ครั้ง เพื่อป้องกันการร้องขอการปิด/เปิดที่ไม่สมบูรณ์ และเมื่อปิดเกลียวแล้ว ความแตกต่างระหว่างส่วนที่แยกออกจากกันจะต้องไม่เกิน
05 มม. ทำการทดสอบระบบดึงอากาศ: ตั้งกริ่งปากป้อนอากาศให้ขนานกับช่องป้อนอากาศของเกลียว เปิดปิดเกลียวดึงอากาศ และปรับให้แรงดันของอากาศสะสมคงที่ (แรงดันดึง
4-0.6 MPa, เวลาประมาณ 1-3 วินาที)
ทำการผลิตแบบทดสอบ: โดยการบิดผงก่ออิฐอย่างประหยัดมาก รวมทั้งสังเกตถึงความหนาแน่นของผนัง การเปลี่ยนปรับแรงดันด้วยความเร็วต่ำ หรือปรับให้กริ่งแยกออกจากกัน ถ้าความหนาแน่นการบิดผงก่ออิฐก็เกินกว่าหรือใด่ต่ำกว่าที่ควร ควรปรับความเร็วของเครื่องม้า หรือปรับให้กริ่งแยกออกจากกันอย่างเหมาะสม หลังจากที่บิดผงก่ออิฐแล้วครั้งแรก ก็ควรตรวจสอบความงดงามและขนาดของผลิตภัณฑ์ หากพบความผิดปกติ ก็ควรปรับค่าระบบเช่นอุณหภูมิ แรงดันดึง และเวลาเสียบอย่างค่อยเป็นค่อยไปจนกว่าคุณภาพจะเคียงข้างมาตรฐาน
หลังจากที่เครื่องทำงานล่วงหน้าให้สังเกตค่าระบบเช่นอุณหภูมิของท่อ อัตราการบิดผงก่ออิฐ และแรงดันดึงทุกๆ 30 นาที หากปริมาณอุณหภูมิมีความผันผวนเกิน ±5℃ หรือแรงดันมีความผันผวนเกิน ±0.05 MPa ก็ควรปรับระบบควบคุมอุณหภูมิหรือระบบทางลมอย่างทันท่วงที หากผงก่ออิฐหย่อน (ความเร็วการบิดผงก่ออิฐสูงหรืออุณหภูมิสูง) ควรลดความเร็วของเครื่องม้า หรือปรับอุณหภูมิให้เหมาะสม
ทำการตรวจสอบคุณภาพผลิตภัณฑ์ทุกชั่วโมง: ทดสอบขนาด (ความสูง แวนดิเอมเตอร์ ความหนา) และตรวจสอบความงดงามด้วยความสบายตา (ไม่มีบูบเบิ้ล คราบ หรือจุดแข็ง) หากพบความผิดปกติ ก็หยุดเครื่องเพื่อตรวจสอบปัญหากับวัตถุต้นทุน พื้นผิวเกลียว หรือปัจจัยในกระบวนการ และเข้มงวดที่จะไม่ผลิตโดยใช้ผลิตภัณฑ์ที่มีความผิดปกติ
ในขณะที่เครื่องดำเนินงาน จำกัดมากที่จะวางมือหรือเครื่องมือโดยตรงลงไปในช่องดึกหรือบริเวณส่วนเคลื่อนที่ ห้ามยืนอยู่ตรงหน้ากล้องหัว (ห้ามมีน้ำอุ่นที่อุณหภูมิสูงกระเด็นลงไป) หากต้องการปรับงายหรือทำความสะอาด ก็สามารถหยุดเครื่องและใช้ป้าย “ขาดการใช้งาน”
2.3 การจัดการในกรณีที่แสงฟุ้ง
หากเครื่องทำเสียงพุ่งขึ้น ปิ้งไฟ หรือหยุดทำงานโดยไม่ลังเล ก็สามารถกดปุ่มยกเลิกการทำงานแบบฉุกเฉินได้ทันทีตัดไฟและสัญญาณอากาศ และตรวจสอบปัญหาอุปสรรค (เช่น สายดึงเป็นเหตุให้คานเจาะติด กรุณาเปลี่ยนอะแดปเตอร์ที่มีสายพังหรือสั้นลง) จำกัดยี่ห้อการเปิดเครื่องทดลองออกมาเฉพาะหลังจากที่ปัญหาได้รับการกำจัด
3. การหยุดกิจการ และการทำความสะอาดเครื่อง
ในกรณีที่สายไฟส่งกลางใหญ่สั้นลง จำกัดมากที่จะใช้เครื่องหลังจากที่ไม่ใช้งาน และห้ามทิ้งศัตรูที่มากกว่า 30 นาที หากไม่ใช่เพราะเหตุที่ร้ายแย่มาก
3.1 วิธีปิดเครื่องปกติ
ปิดการให้วัตถุดิบและเมื่อวัตถุเศษในท่อค่อนข้างออกมาแล้ว ลดความเร็วของหม้อแปลงเป็น 5 รอบต่อนาที และต่อไปคือการทำให้หม้อแปลงทำงานต่อนาน 3-5 นาทีเพื่อเติมวัตถุเศษออกไป
ปิดระบบควบคุมอุณหภูมิตามลำดับ และหยุดการทำงานของหม้อแปลงเมื่ออุณหภูมิท่อต่ำกว่า 100 ℃ การเปิด-ปิดฉากดังตัวอย่างสาม-ห้าครั้งโดยใช้นิ้ว และทำความสะอาดเศษวัตถุในช่องฉากดังตัวอย่างและหัวฉากด้วยผ้าชุกหรือเครื่องมือพิเศษ
ปิดแหล่งจ่ายไฟหลักและแหล่งจ่ายอากาศตามลำดับ ติดเครื่องหมาย "เครื่องหยุดใช้งาน"
3.2การทำความสะอาดและป้องกันอุปกรณ์
ทำความสะอาดรอยต่าง ๆ ของน้ำมันและฝุ่นบนพื้นผิวอุปกรณ์ หยดทรายสะอาดบนคอนโทรลเคเบิลและแผงควบคุม ใช้สารเคลือบคว่ำผ่านอากาศที่ขังอยู่ภายในอุปกรณ์ (ประหยัดการถ่ายแรงดันโดยตรงสำหรับวัสดุไฟฟ้า)
ฉีดสารป้องกันสนิมบนฉาก (สำหรับการออกจากงานในระยะยาว) และฉีดลิ้นมาลาเหล็กสูงประจุบนเส้นทางแนวนอนและลูกหม้ออุปกรณ์ ขนถ่ายวัตถุดิบและผลิตภัณฑ์ที่เสร็จแล้วไว้จากแหล่งความร้อน
การบำรุงรักษา และดูแล
1 การบำรุงรักษาเป็นประจำ (หลังจากแต่ละช่วงเวลาทำงาน)
ตรวจสอบว่าฝาความร้อนโค้งใดมีอะไรออกจากตัว หรือไม่ แล้วสลักแน่นต่อไปในเวลา คลารายและอธิบายค่าตัวอุปกรณ์และคุณภาพผลิตภัณฑ์
4.2 Regular Maintenance (Monthly/Quarterly)
ส่วนประกอบอุปกรณ์: ใช้เวลาไม่นานในการแบ่งเพลาตัวอักษรตามลำดับและตรวจสอบการสึกหรอของลูกหม้อและท่ออีกครั้ง เพื่อวัดช่องว่างและบันทึก คั้นเพล้าลิ้นมาลาเหล็กที่ใช้ในเส้นทางของรอยแนวนอนและลูกหม้อทุกเดือน
ระบบไฟฟ้า: ทดสอบค่าระยะทางของทวีควบคุมอุณหภูมิตามลำดับ และเปลี่ยนที่หนึ่งในกรณีความเสียสมบัติแตกต่างจาก 10% ใช้น้ำยาทำความสะอาดขยะอุปกรณ์ และตรวจสอบความแน่นของปลายโน้ตคู่ติดต่อกับไฟฟ้าตามลำดับ
การดูแลฉาก: ทำความสะอาดแมกเนียที่อยู่ในสายน้ำเย็นของฉากทุกเดือน ตรวจสอบอายุการใช้งานของฉากดังตัวอย่างได้ และกรีตโพลีเปลี่ยน ให้เป็นกรอบรูปเหลี่ยมสีเงิน (ครอบท่อด้วยผ้า)
5. สเปคความปลอดภัย
ถือเป็นการห้ามเข้าตำแหน่งเปลี่ยนอุปกรณ์โดยไม่มีใบอนุญาต (เช่น การเปลี่ยนเครื่องจักรที่มีกำลังไฟสูงหรือการเปลี่ยนระบบควบคุมอุณหภูมิ) การเปลี่ยนแปลงต้องได้รับการประเมินโดยผู้เชี่ยวชาญ
เมื่อผลิตวัตถุดิบที่ก่อให้เกิดการเผาไหม้และระเบิด ควรควบคุมการระบายอากาศอย่างดี ให้ห้ามการสูบบุหรี่หรือการจุดไฟ และให้จัดเตรียมอุปกรณ์ดับเพลิง และตรวจสอบประจำ ระหว่างเกิดอัคคีภัย ควรใช้ตระการติน้ำดับเพลิง (ไม่ควรใช้น้ำดับเพลิงของเครื่องใช้ไฟฟ้า หรือเครื่องใช้ที่มีผลเคลื่อนไหวของวัตถุ หรือไอซิเจนไหล) ออกจากบริเวณได้อย่างปลอดภัย และหยุดป้อนไฟฟ้าได้ทันที
ห้ามทำงานเมื่อมีความหิวโหยสูง (เวลาทำงานต่อเนื่องไม่เกิน 8 ชั่วโมง) และไม่ควรทำงานหลังจากปฏิบัติการ โดยในกรณีเกิดอุบัติเหตุทางอุปกรณ์ ให้ตัดไฟฟ้าทันที และแจ้งตัวแทนจากสายการทำงานให้ช่วยเหลือ รับประกันบริเวณสถานที่เกิดเหตุ
อุปกรณ์ฉุกเฉิน (เช่น เครื่องดับเพลิง, กล่องยาแฟรนซิสต์, และแสงไฟฉุกเฉิน) ต้องติดตั้งอยู่ในห้องทำงาน และตรวจสอบประมาณทุกเดือนเพื่อป้องกันว่ายังมีอยู่ทุกเวลา เครื่องมือบังคับความชราณี จะทดสอบทุก 6 เดือน เพื่อเพิ่มความสามารถในการรับมือกับสถานการณ์ฉุกเฉิน






