

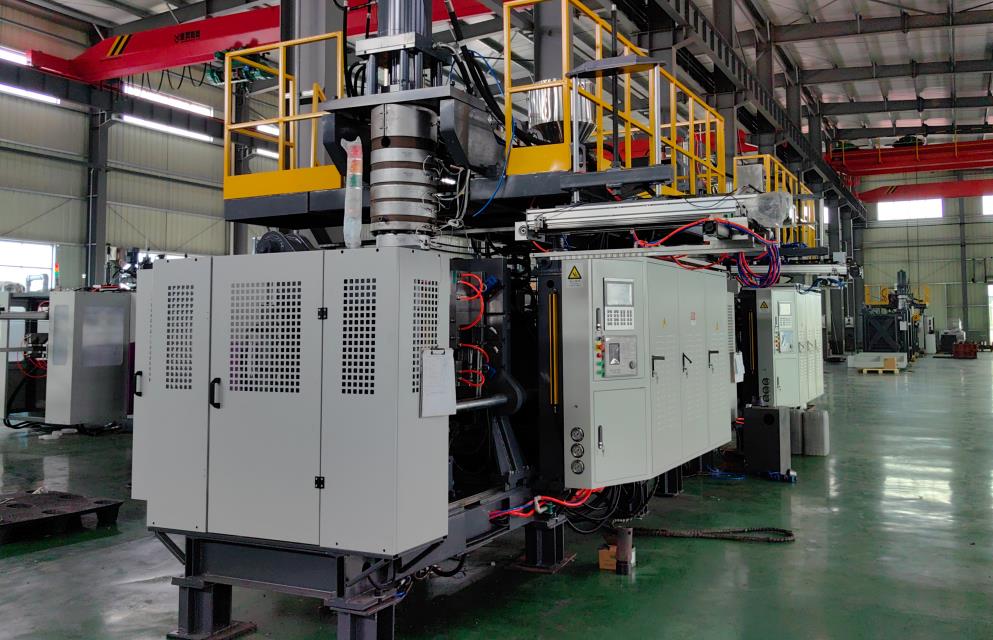
압출 열블로우 몰딩 기계는 병, 통, 상자와 같은 골반형 플라스틱 제품을 만드는 데 주로 사용되는 플라스틱 공정 산업의 핵심 장비입니다. 운영 안정성, 제품 품질의 안정성 및 장비의 수명 연장을 보장하기 위해서는 운영 장비의 모든 단계에서, 전회사 준비부터 종료 후의 유지보수 단계까지, 모든 운영자가 다음과 같은 사용 주의 사항을 엄격히 준수해야 합니다.
1. 전회사 준비
1.1 인력 자질 및 보호
운영자는 직전의 작업 준비 이전에 전문적인 교육을 받고 평가 과정을 거친 후 작업 자격증을 취득해야 합니다. 장비 구조, 작동 원리, 공정 흐름 및 안전 기준을 숙지해야 합니다. 작업 중 표준 개인 보호 장비 (PPE)를 착용해야 합니다. 내화성이 뛰어난 작업복, 고온저항 장갑, 보호 안경, 미끄럼 방지 안전 신발 등을 착용해야 합니다. 긴 머리가 있습니다. 회전 부품에 방해를 주지 않도록 작업모자를 착용하고 긴장을 풀어둬야 하며 슬리퍼, 반바지 또는 느슨한 옷 착용은 엄격히 금지됩니다.
1.2 장비 상태 검사
장비 모양에 손상, 변형 또는 느슨한 조인트(볼트, 풀리)가 있는지 확인합니다. 공기 회로, 유압 회로 및 재료 회로의 연결부가 누출되지 않도록 견고한지 확인합니다. 금형을 설치한 다음 위치 포인터를 위치 포인트로 맞춰주고 클램프 볼트를 균일하게 잠그고 금형 냉각 수도 채널과 공기 송풍구를 막지 않고 있는지 확인하며 금형 구 compartments 가 공구 오일 얼룩이나 잔재료가 없는지 확인해야 합니다.
전기 시스템을 검사합니다. 전원 공급 전압이 안정적인지, 비상 정지 버튼, 동작 버튼 및 표시등이 부드럽고 효과적이며 제어 캐빈 내 먼지 축적이나 선 노화 없음을 확인합니다. 접지 장치가 안정적(접지 저항 ≤ 4Ω)인지를 확인합니다.
부수 시스템을 검사해야 합니다. 압축공기의 압력은
6-0.8MPa(장비의 매개 변수에 맞게 수정)를 유지하고 공기 저장 탱크의 누적된 물을 배출해야 합니다. 냉각수 탱크의 수위 상태가 정상인지, 순환 펌프가 비정상적인 소음 없이 작동하는지 확인해야 합니다. 당겨 및 베어링의 오일 수준(오일 레벨 게이지의 1/2에서 2/3까지 유지)을 확인하여 오일 누출 또는 부족이 없는지 확인해야 합니다.
1.3 원료 및 공구 준비
특별한 공구들을 준비하세요: 구리 스크래퍼, 고온저항 장갑, 측정 기기(도입 판재 두께 측정기, 온도계) 등을 사용하세요. 평활한 표면을 손상시키지 않도록 다이 헤드에 철공구를 직접 접촉하지 않는 것이 원칙입니다.
2.1 운영 프로세스 표준
2.1 시작 및 시운전
주 전원 공급을 켜고 전원 표시등이 켜져 있는지 확인한 다음 제어 캐비넷 전원을 켭니다. 온도 제어 시스템을 시작하고, 배럴의 각 섹션의 온도를 공정 요구 사항에 따라 설정하세요(예: HDPE 원자재 압출 온도는 160-220℃). 온도가 15-20분 동안 안정되면 압출 스크류를 시작하여 낮은 속도로 돌아가게(회전 속도 ≤ 10r/min) 하여 정체 현상이 없는지를 확인합니다.
수동 모드에서 밀링 개방 및 폐쇄 동작을 3-5회 테스트하여 매끄러운 작동 여부를 확인하세요. 몰드 도합면 간격이 ≤
05mm인지 확인하세요. 공기 유동 시스템을 확인하세요: 공기 유동 노즐을 몰드 공기 유동구에 맞춘 후 공기 유동 밸브를 시작하고, 압축공기 압력이 안정되 있는지 확인하세요(공기 유동 압력
4-0.6MPa, 시간 1-3초).
시험 생산을 합니다: 수동으로 소량을 파라시온을 압출하여, 포장의 벽 두께 유형을 확인하세요. 너무 두껍거나 얇다면 압출기 속도나 다이 간격을 조절하세요. 처음 부푼 금형을 수행한 후 제품의 외관과 크기를 확인하세요. 결함이 있는 경우, 품질이 기준에 부합할 때까지 온도, 공기 유동 압력, 지연 시간 등 매개 변수를 점진적으로 조정하세요.
2.2 생산 프로세스 모니터링
배럴 온도, 압출 압력, 공기 유동 압력 등의 매개 변수를 30분 마다 기록하세요. 온도 변동이 ±5℃를 넘거나 압력 변동이 ±0.05MPa를 넘으면 적절하게 온도 제어 또는 공기 회로 시스템을 조절하세요. 파라시온이 주저앉는 경우(과도한 압출 속도 또는 고온), 압출기 속도를 낮추거나 온도를 적절히 낮추세요.
한 시간 마다 제품 품질을 점검하세요: 치수(높이, 지름, 포장의 벽 두께)를 측정하고 시각적으로 모습 (버블, 스크래치, 차가운 부분) 확인하세요. 이상이 발견되면 기계 작동을 멈추고 원자재, 몰드, 공정 매개변수에 문제가 있는지 조사하고 결함이 있는 상태에서 생산하는 것은 엄금입니다.
장비 작동 중에는 손이나 도구를 몰드 구멍이나 움직이는 부품 공간에 넣지 않습니다. 고온의 용융물로 인한 화상을 방지하기 위해 다이 헤드 바로 앞에 서서는 안됩니다. 조정이나 청소가 필요한 경우 즉시 기계 작동을 멈추고 "운영 중"이라는 표지판을 걸어 두세요.
녹지방출 발생 시 즉시 압출기를 중지하고 가동 중단 및 난방시스템을 종료합니다. 녹이 튀어 나오지 않도록 고온 방지 장갑 또는 석면 천으로 녹지변사면을 덮습니다. 녹이 식은 후, 녹지변사면의 청소를 하고 도지단열제(예: 오링)가 파손되었는지 확인합니다.
3. 가동 중단 및 장비 청소
3.1 정상적인 가동 중단 방법
원료 공급을 중단하고 배럴에 차 있는 부문을 기본적으로 압출한 후 나사를 5r/분으로 감소시켜 3~5분간 가동시킴으로써 잔류물을 배출합니다.
온도 조절 시스템을 종료하고 배럴온도가 100℃ 이하로 떨어진 후, 압출기를 중지합니다. 금형을 수작업으로 3~5회 열어 닫아 배럴 내의 부등을 배출합니다. 금형 내의 잔류물을 구리 브러쉬 또는 특수 도구를 이용해 청소한 후, 곰팡이 방지를 위한 점검을 합니다.
본체전원 및 공기 공급을 순차적으로 종료하고 “장비 가동 중단됨” 경고판을 걸어둡니다.
3.2 장비 청소 및 보호
장비 표면의 기름 얼룩 및 먼지를 청소하고 제어 캐비닛와 조작 패널을 닦습니다. 장비 내에 누적된 먼지만을 압축공기로 불어내어 전기 부품을 직접 만지지 마십시오(전기 부품에 직접 공기를 불어서는 안됩니다).
금형에 회착방지제(선박용 안티러스)를 바르고 장비의 노출된 가이드레일과 나사에는 윤활제를 바릅니다. 원료와 완제품을 열원에 가까이 보관하지 않도록 분류하여 보관합니다.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
각 부품의 견과는 있는지 의도적으로 확인하고 필요한 경우 조립하여 바릅니다. 냉각수 탱크의 필터스크린을 청소하고 탁한 냉각fluid을 교환합니다. 공기 회로 필터를 점검하고 누적된 물을 배출한 후 장비 작동 기준 채 점과 제품 품질을 기록합니다.
4.2 Regular Maintenance (Monthly/Quarterly)
기계 부품: 나사 및 배럴의 마모를 정기적으로 점검하고 간격을 측정 및 기록합니다. 매달 가이드레일 및 리드 나사에 리튬기반 윤활제를 바릅니다.
전기 시스템: 가열 코일의 저항값을 매달 점검하고 편차가 10% 초과될 경우 교체합니다. 제어 캐비닛을 정기적으로 청소하고 배선단자 조임 여부를 확인합니다.
금형 유지 관리: 매달 몰드 냉각 수 채널 내 스케일을 구연산 용액으로 청소하고, 금형 내부를 닦아보다면 필요할 경우 안료 또는 크롬 플레이팅을 해줍야 합니다.
5. 안전 규정
무단으로 장비를 수정하거나 교체하는 행위는 엄격히 금지됩니다(예: 더 큰 모터를 달아 넣거나 온도 제어 시스템을 개조하는 행위 등). 모든 수정 사항은 전문가들에 의하여 평가되어야 합니다.
가연성 및 폭발성 원료를 생산할 때 작업장을 충분히 환기하고, 흡연이나 화염을 엄격히 금지하며, 소방 재료를 설치하고 정기적으로 점검해야 합니다. 화재 발생 시는 건조 분말 소화기(전기 또는 용융 화재 시에는 물은 엄격히 금지됩니다)를 사용하고, 인원을 안전지대로 대피시키고, 주요 전원 공급을 차단해야 합니다.
피로운전을 금하고(연속 근무 시간은 8시간을 초과해서는 안 함), 음주 또는 질환 상태에서 작업을 금합니다. 기계적 손상이 발생한 경우 즉시 전원을 차단하고, 구급을 신청하며, 사고 현장을 보호해야 합니다
작업장에 비상 장비(소화기, 구급 키트, 비상 조명 등)를 갖추고, 한 달에 한 번씩 점검하여 언제든지 가용할 수 있는 상태로 유지해야 하며, 6개월에 한 번 비상훈련을 실시하여 사고에 대한 대응 능력 향상을 이끌어내야 합니다.






