

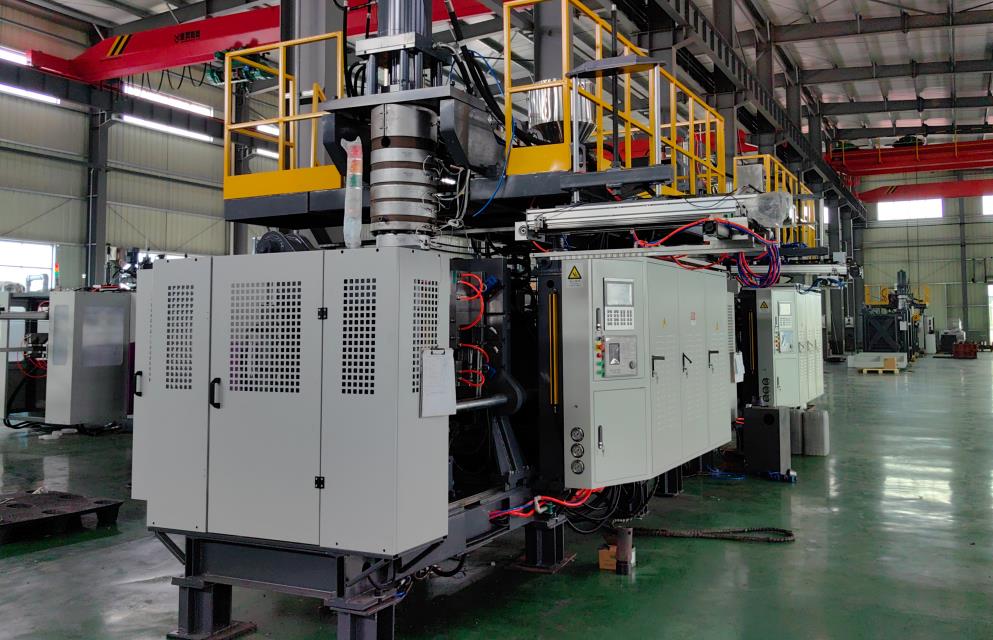
Machine de moulage par soufflage par extrusions are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Préparation avant l'opération
1.1 Qualifications et protection du personnel
Les opérateurs doivent suivre une formation professionnelle, passer des examens et obtenir des qualifications d'exercice avant d'assumer leurs postes. Ils doivent être familiarisés avec la structure de l'équipement, le principe de fonctionnement, le flux de processus et les normes de sécurité. Pendant l'exploitation, des équipements de protection individuelle standard (EPI) doivent être portés, notamment des vêtements anti-allumage, des gants résistants aux hautes températures, des lunettes de protection et des chaussures antidérapantes. Les cheveux longs doivent être attachés et recouverts d'un bonnet de travail pour éviter qu'ils ne s'emmêlent dans les pièces en rotation, et il est strictement interdit de porter des sandales, des shorts ou des vêtements amples.
1.2 Inspection de l'état des équipements
Vérifier l'état de l'équipement à la recherche de dommages, de déformations ou de vis fermées. S'assurer que les connexions des circuits d'air, d'huile et de matières sont bien fixées et sans fuite. Inspecter l'installation du moule : aligner les pions de positionnement avec les trous de positionnement, fixer les boulons de serrage de manière uniforme, et vérifier que les canaux de refroidissement du moule et les ports d'aspiration d'air sont libres d'obstructions, et que la surface de la cavité du moule n'est pas recouverte de taches d'huile ni de matériaux restants.
Vérifier le système électrique : confirmer que la tension d'alimentation est stable, que les boutons d'arrêt d'urgence, les boutons d'opération et les voyants sont flexibles et efficaces, et qu'il n'y a pas d'accumulation de poussière ni d'usure des lignes dans le panneau de commande. Vérifier le dispositif de terre pour vous assurer qu'il est fiable (résistance de terre ≤ 4Ω).
Inspecter les systèmes auxiliaires : la pression de l'air comprimé doit atteindre 0,6-0,8 MPa (adapter aux paramètres de l'équipement), et vidanger l'eau accumulée dans le réservoir de stockage de l'air. S'assurer que le niveau d'eau du réservoir de refroidissement est normal et que la pompe de circulation fonctionne sans bruit anormal. Vérifier le niveau d'huile du réducteur et des roulements (entre 1/2 et 2/3 du niveau de la graduation de l'huile) pour s'assurer qu'il n'y a pas de fuite d'huile ni de manque d'huile.
1.3 Préparation des matières premières et des outils
Les matières premières plastiques doivent être séchées pour obtenir un taux d'humidité ≤ 0,1 % (ajuster en fonction des caractéristiques de la matière) afin d'éviter l'apparition de bulles et de fissures dans les produits. Tamisez les matières premières pour éliminer les impuretés et les particules métalliques (des dispositifs de séparation magnétique peuvent être utilisés si nécessaire) afin d'éviter que l'extrudeuse ne soit obstruée ou que la vis ne soit endommagée.
Préparer des outils spécifiques : utiliser des écumants en cuivre, des gants résistants à haute température et des instruments de mesure (tels que des repères d'épaisseur et des thermomètres). Il est strictement interdit d'utiliser des outils en fer qui entrent en contact avec la tête d'injection afin d'éviter d'arracher la surface lisse.
2. Normes du processus d'opération
2.1 Démarrage et mise en service
Allumez le système d'alimentation principal, vérifiez que l'indicateur d'alimentation est allumé puis allumez l'alimentation du caisson de commande après avoir confirmé que la tension est stable. Lancez le système de commande de la température, réglez la température de chaque section du barillet selon les exigences du processus (par exemple, la température d'extrusion de la matière première HDPE est de 160-220°C) puis, une fois la température stabilisée pendant 15 à 20 minutes, démarrez la vis d'extrusion pour qu'elle tourne à faible vitesse (vitesse de rotation ≤ 10 t/min) afin de vérifier qu'elle ne s'enclenche pas.
En mode manuel, testez les actions d'ouverture et de fermeture du moule 3 à 5 fois afin de vous assurer qu'elles fonctionnent sans problème et que l'espace entre la surface de séparation et l'encliquetage du moule est inférieur ou égal à 0,05 mm. Vérifiez le système de soufflage d'air : alignez la buse de soufflage avec le port de soufflage d'air du moule, activez la valve de soufflage et assurez-vous que la pression d'air comprimé est stable (pression de soufflement de 0,4 à 0,6 MPa, temps de 1 à 3 secondes).
Effectuer la production de démonstration : exportez manuellement une faible quantité de paroie, observez l'uniformité de l'épaisseur de la paroi. Si elle est trop épaisse ou trop fine, ajustez la vitesse de l'extrudeuse ou l'écart entre les mandrins. Après le premier moulage par soufflage, vérifiez l'aspect et la taille du produit. Si des défauts sont présents, ajustez progressivement les paramètres tels que la température, la pression de soufflage et le temps de maintient jusqu'à ce que la qualité atteigne les normes.
2.2 Surveillance du processus de production
Enregistrez les paramètres tels que la température du cylindre, la pression d'extrusion et la pression de soufflage toutes les 30 minutes. Si la fluctuation de la température dépasse ± 5℃ ou la fluctuation de la pression dépasse ± 0,05 MPa, ajustez le système de contrôle de la température ou le circuit d'air en temps opportun. Si le parison affiche des marqueurs d'affaissement (vitesse d'extrusion excessive ou température élevée), réduisez la vitesse de l'extrudeur ou baissez convenablement la température.
Inspectez la qualité du produit toutes les heures : contrôlez les dimensions (hauteur, diamètre, épaisseur des parois) et vérifiez visuellement l'aspect (pas de bulles, d'éraflures ou de zones froides). Si vous détectez des anomalies, arrêtez le dispositif pour rechercher les problèmes liés aux matières premières, aux moules ou aux paramètres de processus et il est strictement interdit de produire des pièces défectueuses.
Pendant l'exploitation du dispositif, il est strictement interdit de mettre les mains ou les outils dans la cavité du moule ou la zone des pièces mobiles. Ne soyez pas directement devant la pointe de butte pour éviter de vous brûler avec la masse fondu à haute température. Si des ajustements ou un nettoyage sont nécessaires, arrêtez le dispositif et accrochez une effigie « Pas d'exploitation ».
2.3 Gestion des situations anormales
Si le dispositif produit un bruit anormal, fume ou s'éteint brusquement, appuyez sur le bouton de arrêt d'urgence immédiatement, coupez l'alimentation électrique et la source d'air, puis dépistez la panne (p.ex., nettoyez le cylindre si la vis est bloquée, remplacez les accessoires si le serpentin de chauffage est en court-circuit). Relancez le test de fonctionnement uniquement après avoir éliminé la panne.
En cas de fuite de masse, arrêtez l'extrudeur et coupez immédiatement le système de chauffage. Couvrez la zone de fuite avec des gants résistants à haute température ou un chiffon d'amiante pour empêcher la masse de fuire. Lorsque la masse se refroidit, nettoyez la fuite et vérifiez si l'étanchéité du moule (p.ex. le joint O) est endommagée.
3. Arrêt du dispositif et nettoyage du dispositif
3.1 Procédé normal de arrêt
Arrêtez la fourniture des matières premières, et après que le matériau restant dans le cylindre a été essentiellement extrudé, réduisez la vitesse de la vis à 5 tr/min et continuez d'utiliser le dispositif pendant 3 à 5 minutes pour vider le matériau restant.
Arrêtez le système de contrôle de la température et arrêtez l'exploitation de l'extrudeur une fois que la température du cylindre a chuté à moins de 100℃. Ouvrez et fermez manuellement le moule 3 à 5 fois et nettoyez le matériau restant dans la cavité du moule et dans la zone de la pointe de butte à l'aide de brosses en cuivre ou d'outils spéciaux.
Coupez l'alimentation électrique principale et la source d'air successivement, et accrochez l'effigie « Dispositif arrêté ».
3.2 Nettoyage et protection du dispositif
Nettoyez les taches d'huile et la poussière qui recouvrent la surface du dispositif. Essuyez le panneau de contrôle et le panneau d'exploitation. Utilisez de l'air comprimé pour souffler la poussière accumulée à l'intérieur du dispositif (éviter le soufflage direct des composants électriques).
Appliquez un agent antirouille au moule (pour les arrêts à long terme) et appliquez de la graisse aux rails de guidage et aux vis exposées du dispositif. Classifiez et stockez les matières premières et les produits finis à l'écart des sources de chaleur.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Vérifier si les fixations sont lisses et les serrer à temps. Nettoyer l'écran du filtre du réservoir d'eau de refroidissement et remplacer le liquide de refroidissement trouble. Vérifier le filtre du circuit d'air, évacuer l'eau accumulée et enregistrer les paramètres d'exploitation de l'équipement et la qualité du produit.
4.2 Regular Maintenance (Monthly/Quarterly)
Pièces mécaniques : démonter et inspecter l'usure de la vis et du baril tous les trimestres, mesurer l'espace de jeu et l'enregistrer. Ajouter de la graisse à base de lithium aux rails de guidage et aux vis de guidage tous les mois.
Système électrique : tester la valeur de résistance de la bobine de chauffage tous les mois et la remplacer si la déviation dépasse 10 %. Nettoyer le boîtier de commande tous les trimestres et vérifier la solidité des bornes de câblage.
Entretien du moule : nettoyer la calcarie dans le canal d'eau de refroidissement du moule avec une solution d'acide citrique tous les mois, vérifier l'usure de la cavité du moule et la polir ou la chromer si nécessaire.
5. Spécifications de sécurité
Il est strictement interdit de modifier l'équipement sans autorisation (par exemple en remplaçant un moteur de plus grande puissance ou en modifiant le système de contrôle de la température). Toute modification doit être évaluée par des professionnels.
Lorsqu'on produit des matières premières inflammables et explosives, veiller à bien aérer l'atelier, interdire expressément le fumeur ou le feu ouvert et équiper l'atelier d'équipements anti-incendie et vérifier ceux-ci régulièrement. En cas d'incendie, utiliser des extincteurs à poudre sèche (l'eau est expressément interdite pour les incendies d'origine électrique ou d'étondeurs), évacuer le personnel dans une zone sûre et couper le courant principal.
Interdire l'exploitation fatigante (le temps de travail continu ne doit pas dépasser 8 heures), et interdire de travailler sous l'emprise de l'alcool ou après avoir été malade. En cas de blessure mécanique, couper immédiatement l'alimentation, appeler les secours et protéger la zone de l'accident.
L'atelier doit être équipé d'équipements de secours (tels que des extincteurs d'incendie, des kits premiers secours et des lampes de secours), et ils doivent être vérifiés tous les mois pour s'assurer de leur disponibilité à tout moment. Organiser des exercices d'urgence tous les six mois pour améliorer la capacité à réagir en cas d'accident.






