

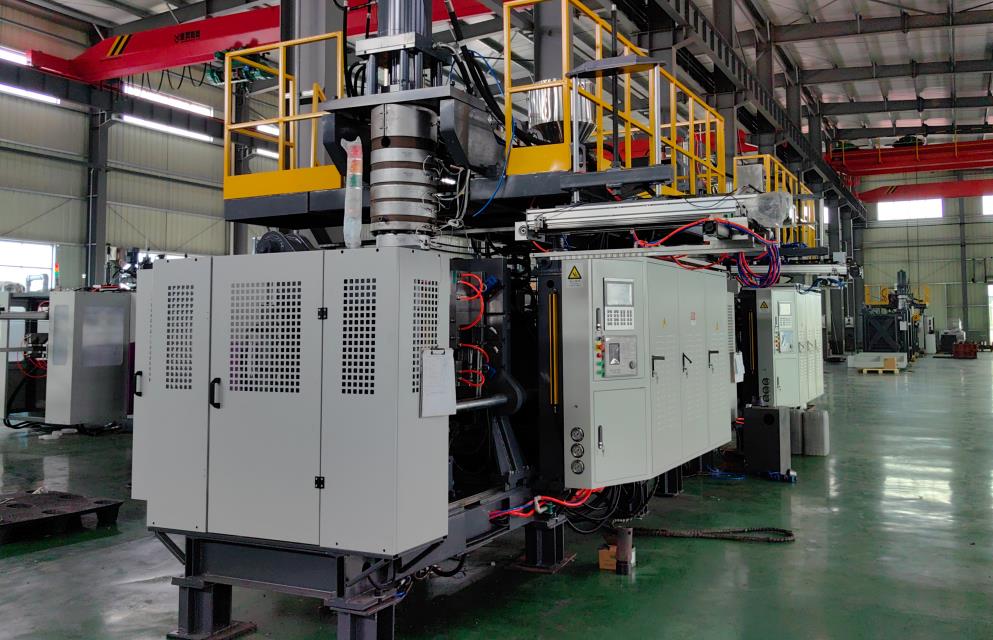
Máy ép phun là thiết bị chính trong ngành chế biến đồ gỗ, chủ yếu được sử dụng trong sản xuất các sản phẩm nhựa rỗng như chai, bồn, hộp vv. Để đảm bảo an toàn trong quá trình vận hành, chất lượng sản phẩm ổn định và tăng thời gian sử dụng thiết bị, các nhân viên phải nghiêm chỉnh tuân thủ các biện pháp an toàn sau đây trong toàn bộ quá trình từ chuẩn bị trước khi vận hành cho đến bảo dưỡng sau khi ngắt máy.
1. Pre-Operation Preparation
1.1 Việc tuyển chọn nhân sự và bảo vệ
Nhân viên phải được đào tạo chuyên nghiệp, trải qua kiểm tra và đạt tiêu chuẩn để có thể vào làm việc. Họ phải nắm được cấu trúc, nguyên lý hoạt động, quy trình hoạt động, các tiêu chuẩn an toàn của thiết bị. Trong quá trình vận hành, các nhân viên phải đeo đồng phục chống cháy, găng tay chống nhiệt, kính bảo hộ, giày bảo hộ chống trượt. Các tết tóc dài phải đeo túi hoặc búi và đeo mũ bảo hộ để tránh bị các bộ phận quay vướng. Cấm sử dụng giày dép, quần ngắn hoặc quần áo lỏng lẻo.
1.2 Equipment Status Inspection
Kiểm tra ngoại hình thiết bị để tìm các dấu hiệu hư hỏng, biến dạng hoặc các ốc vặn bị rơi mất (như ốc vặn và các trục vòng). Đảm bảo kết nối các đường dẫn khí, đường dẫn dầu và đường dẫn vật liệu chắc chắn không bị rò rỉ. Kiểm tra việc lắp đặt khuôn mẫu: trùng khớp các mốc định vị với các lỗ định vị, vặn các phỏm nở chặt đều, kiểm tra các kênh nước làm mát khuôn mẫu và các bồn thoát khí không bị chặn, và bề mặt khoang khuôn mẫu không có vết dầu và các chất còn lại.
Xác nhận hệ thống điện: xác nhận áp suất nguồn điện ổn định, nút ngắt khẩn cấp, các nút điều khiển và tín hiệu chiếu sáng hoạt động linh hoạt và hiệu quả, không có lớp bụi hoặc sự thọc lão hóa của dây trong kho cabinet điều khiển. Kiểm tra thiết bị đất để đảm bảo độ tin cậy (điện trở đất ≤ 4Ω).
Kiểm tra các hệ thống phụ trợ: sức ép của không khí nén nên đạt 0,6-0,8MPa (các thông số của thiết bị sẽ quyết định) và cạn hết nước đã tích tụ vào bình lưu trữ khí. Đảm bảo mức nước của bình nước làm mát hoạt động bình thường và máy bơm tuần hoàn hoạt động không gây tiếng ồn bất thường. Kiểm tra mức dầu của giảm tốc và bạc của các bạc (được duy trì trong khoảng 1/2 đến 2/3 của thước đo mức dầu) để đảm bảo không có hiện tượng rò rỉ dầu hoặc thiếu dầu.
Sử dụng đúng định dạng này: "1. " mỗi dòng, không thêm bất kỳ thứ gì khác.
1.3 Xử lý nguyên liệu và công cụ
Nguyên liệu nhựa phải được làm khô đến độ ẩm ≤ 0,1% (điều chỉnh theo đặc tính của vật liệu) để tránh bọt và vết nứt trên sản phẩm. Sàng nguyên liệu để loại bỏ tạp chất và các hạt kim loại (nếu cần thiết có thể sử dụng các thiết bị tách kim loại) để tránh ngăn máy ép hoặc làm hư hại trục công cụ.
2. Operation Process Norms
Dùng chuẩn mực chính xác đó: "1. " mỗi dòng, không có gì khác.
Mở nguồn điện chính, kiểm tra đèn chỉ báo nguồn đang bật, và mở nguồn cho tủ điều khiển sau khi xác nhận áp suất điện là ổn định. Khoá hoạt động hệ thống kiểm soát nhiệt, thiết lập nhiệt độ của từng bộ phận trong hòm theo yêu cầu quá trình (ví dụ, nhiệt độ nén nguyên liệu HDPE là 160-220℃) và sau khi nhiệt độ ổn định trong vòng 15-20 phút, bắt đầu quay trục nén với tốc độ thấp (tốc độ quay ≤ 10 v/phút) để kiểm tra xem có bị lỏng gọng không.
Trong chế độ thủ công, thử các hành động mở và đóng khuôn 3-5 lần để đảm bảo hoạt động mượt mà và khoảng cách của bề mặt phân tách sau khi kẹp khuôn ≤ 0.05mm. Kiểm tra hệ thống thổi khí: cân đều đầu thổi khí với cửa nhả khí khuôn, bật van thổi khí, và xác nhận áp suất khí nén ổn định (áp lực thổi là 0.4-0.6MPa, thời gian 1-3 giây).
Thực hiện sản xuất thử: thủ công tản mẫu một lượng nhỏ, quan sát sự đồng đều về độ dày của thành. Nếu nó quá dày hoặc quá mỏng, điều chỉnh tốc độ tản mẫu hoặc khe khoan. Sau lần ép nguội đầu tiên, kiểm tra vẻ ngoài và kích thước sản phẩm. Nếu có vấn đề, điều chỉnh các tham số như nhiệt độ, áp lực hút và thời gian giữ cho đến khi chất lượng đạt chuẩn.
2.2 Production Process Monitoring
Đăng kí các thông số như nhiệt độ lõi, áp suất tản mẫu và áp suất hút mỗi 30 phút. Nếu biến động nhiệt độ vượt quá ±5℃ hoặc biến động áp suất vượt quá ±0,05MPa, điều chỉnh hệ thống điều khiển nhiệt độ hoặc đường dẫn không khí kịp thời. Nếu tản mẫu trượt (tốc độ tản mẫu quá nhanh hoặc nhiệt độ cao), giảm tốc độ tản mẫu hoặc hạ nhiệt độ phù hợp.
Kiểm tra chất lượng sản phẩm mỗi giờ: kiểm tra kích thước (cao độ, đường kính, độ dày thành) và kiểm tra bề ngoài (không có bong bóng, vết trầy xước, vị trí lạnh). Nếu phát hiện bất thường, ngừng máy để tìm hiểu các vấn đề liên quan đến vật liệu đầu vào, khuôn hoặc các tham số quy trình và nghiêm cấm việc sản xuất với các lỗi.
Trong quá trình hoạt động thiết bị, nghiêm cấm việc để tay hoặc các dụng cụ vào trong buồng khuôn hoặc khu vực các bộ phận di chuyển. Không đứng ngay trước đầu khuôn để tránh bị bỏng vì chất điểm nóng. Nếu cần điều chỉnh hoặc vệ sinh, ngừng máy và treo biển “Không hoạt động”.
2.3 Abnormal Situation Handling
Nếu thiết bị phát ra tiếng ồn bất thường, phát cháy hoặc tự động ngừng, tức thì nhấn nút dừng khẩn cấp, cắt điện nguồn và nguồn khí và giải quyết vấn đề lỗi (ví dụ, làm sạch lõi nếu ốc vít bị kẹt, thay thế phụ kiện nếu sợi nóng bị hở). Khởi động lại quy trình kiểm tra mới chỉ sau khi loại bỏ lỗi.
Trong trường hợp rò rỉ chất điểm, ngừng hoạt động tản mẫu và tắt hệ thống làm nóng ngay lập tức. Đặt bao tay chống nhiệt cao hoặc vải asbes trên khu vực rò rỉ để ngăn rò rỉ chất điểm bắn ra. Sau khi chất điểm nguội, làm sạch khu vực rò rỉ và kiểm tra xem màng kín khuôn (ví dụ thùng kín) có bị hỏng hay không.
3. Khởi động lại và lau chùi thiết bị
3.1 Normal Shutdown Process
Tạm dừng cung cấp nguyên liệu, và sau khi các vật liệu còn lại trong lõi được tản thành phần lớn, giảm tốc độ ốc vít xuống 5 vòng/ phút và tiếp tục chạy trong 3-5 phút để loại bỏ phần nguyên liệu còn lại.
Tắt hệ thống điều khiển nhiệt độ, và ngừng hoạt động tản mẫu sau khi nhiệt độ lõi giảm xuống dưới 100℃. Manual mở và đóng khuôn 3-5 lần, và làm sạch các phần nguyên liệu còn lại trong buồng khuôn và đầu khuôn bằng bàn chải đồng hoặc các dụng cụ đặc biệt khác.
Tắt nguồn điệnหลัก và nguồn khí theo đúng thứ tự, và treo biển “Điện thiết bị ngừng hoạt động.”
3.2 Làm sạch và bảo vệ thiết bị.
Làm sạch các vết dầu và bụi trên bề mặt thiết bị, lau chùi tủ điều khiển và bảng điều khiển. Sử dụng không khí nén để thổi bụi tích tụ bên trong thiết bị (tránh thổi trực tiếp các bộ phận điện).
Phối dung chất chống gỉ cho khuôn (để ứ máy trong thời gian dài), và phết mỡ cho đường hướng dẫn và ốc vít của thiết bị đã lộ ra. Tìm phân loại và bảo quản nguyên liệu và sản phẩm sẵn sàng tránh xa các nguồn nhiệt.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Kiểm tra xem các vật liên kết có bị lỡ lỏng không và khóa chúng kịp thời. Xử lý sạch màn lọc nước làm mát của khí lạnh và thay lớp lọc có chất lỏng mấp mé. Kiểm tra lớp lọc ống dẫn khí, đổ đi nước có tích trữ, và ghi lại các tham chiếu về hoạt động của thiết bị và chất lượng sản phẩm.
4.2 Regular Maintenance (Monthly/Quarterly)
Phần cơ: tách rời và kiểm tra độ mòn ốc và dây thép trong mỗi khung kỳ, đo khoảng cách và ghi lại. Thêm chất mỡ có chứa nhôm đến các đường hướng dẫn và ốc dẫn mỗi tháng.
Hệ thống điện: kiểm tra giá trị chống chộm của dây dẫn đun ấm mỗi tháng và thay thế nếu sai lệch vượt quá 10%. Xử lý sạch khoang điều khiển mỗi quý và kiểm tra chắc chắn các kết nối dây.
Bảo trì khuôn: sạch lớp bẩn trong các kênh nước làm mát khuôn bằng dung dịch chất axit mỗi tháng, kiểm tra độ mòn luồng khoang khuôn và đánh bóng hoặc tạo lớp kén cho nó nếu cần thiết.
5. Safety Specifications
Được cấm trùng đổi cấu trúc của thiết bị mà không được sự cho phép (như thay thế loại máy có công suất cao hoặc chỉnh sửa hệ thống điều khiển nhiệt độ). Mọi thay đổi phải được chuyên gia đánh giá.
Khi sản xuất nguyên liệu dễ cháy và dễ nổ, giữ cho xưởng sạch sẽ thông gió, chấm dứt nghiêm túc việc hút thuốc hoặc lửa mở, và trang bị thiết bị xua lửa và kiểm tra thường xuyên. Trong trường hợp xảy ra cháy, dùng máy xua lửa vôi (nước có cấm sử dụng cho các loại cháy điện hoặc tan rỗng), sơ tán nhân viên tới khu vực an toàn, và tắt nguồn máy chính.
Cấm làm việc theo độ mệt (thời gian làm việc liên tục không quá 8 giờ), và cấm làm việc sau khi say rượu hoặc mắc bệnh. Nếu tổn thương cơ thể xảy ra, tắt nguồn điện ngay lập tức, gọi xe cấp cứu, và bảo vệ khu vực tai nạn.
Đề nghị trang bị thiết bị khẩn cấp trong xưởng (như các loại các loại đèn diệt lửa, ký chủ quốc phòng, và đèn báo khẩn cấp), và kiểm tra mỗi tháng để đảm bảo chúng sẵn sàng phục vụ. Thu thập thời gian khẩn cấp mỗi 6 tháng để tăng khả năng phản ứng khi xảy ra tai nạn.






