

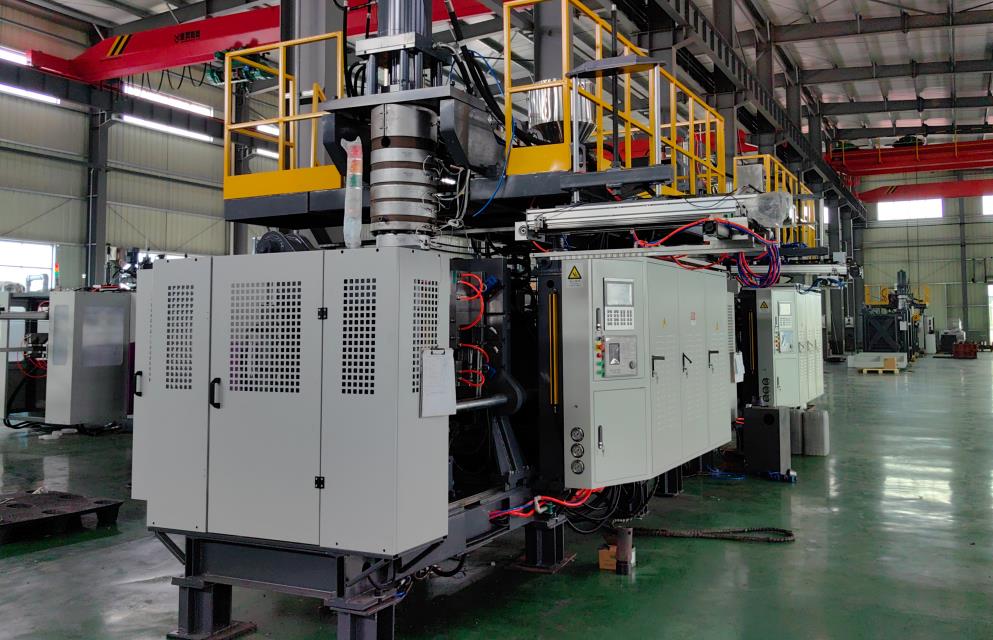
Máquina de moldagem por extrusão-sopros are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Pre-Operation Preparation
1.1 Qualificação e proteção do pessoal
Os operadores devem receber treinamento profissional, passar por avaliações e obter qualificações de operação antes de assumirem seus postos. Eles devem estar familiarizados com a estrutura do equipamento, o princípio de funcionamento, o fluxo do processo e as normas de segurança. Durante a operação, devem usar equipamentos de proteção individual (EPI) padrão, incluindo roupas de trabalho com retardador de chama, luvas resistentes a altas temperaturas, óculos de segurança e sapatos antiderrapantes. Os cabelos longos devem ser presos e cobrir com um boné de trabalho para evitar que se prendam nos componentes rotativos, e é estritamente proibido usar chinelos, shorts ou roupas largas.
1.2 Equipment Status Inspection
Verifique o aspecto do equipamento em relação a danos, deformação ou fixações soltas (como porcas e pistões). Verifique se as conexões dos circuitos de ar, de petróleo e de material estão firmemente fixadas sem perdas. Inspecione a instalação da forma: aligne os pinos de posicionamento com os orifícios de posicionamento, prenda as porcas de prensagem uniformemente e verifique se os canais de água de resfriamento da forma e as portas de ventilação estão livres de obstáculos e se a superfície da cavidade da forma está livre de manchas de óleo e resíduos de material.
Verifique o sistema elétrico: confirme que a tensão da fonte de alimentação está estável, que o botão de parada de emergência, os botões de operação e as luzes de indicação são flexíveis e eficientes, e que não existe acumulação de poeira ou envelhecimento da linha no gabinete de controle. Verifique o dispositivo de aterramento para garantir que seja confiável (resistência de aterramento ≤ 4Ω).
Inspecione os sistemas auxiliares: a pressão do ar comprimido deve alcançar 0,6-0,8MPa (ajustar de acordo com os parâmetros do equipamento), e drenar a água acumulada no tanque de armazenamento de ar. Verifique se o nível da água no tanque de refrigeração está normal e se a bomba de circulação está funcionando sem ruídos anormais. Verifique o nível do óleo do redutor e dos rolamentos (mantenídos entre 1/2 e 2/3 do indicador do nível de óleo) para garantir que não haja vazamento de óleo ou falta de óleo.
1.3 Preparação de matérias-primas e ferramentas
As matérias-primas plásticas devem ser secas, com um teor de umidade ≤ 0,1% (ajuste de acordo com as características do material) para evitar bolhas e rachaduras nos produtos. Tampe as matérias-primas para remover impurezas e partículas de metal (dispositivos de separação magnética podem ser utilizados, se necessário) para evitar obstruir a extrusora ou danificar o parafuso.
Prepare instrumentos especiais: utilize raspadores de cobre, luvas resistentes a altas temperaturas e instrumentos de medição (como medidores de espessura e termômetros). É estritamente proibido usar instrumentos de ferro para entrar em contato com a cabeça do punho para evitar arranhar a superfície lisa.
2. Operation Process Norms
2.1 Início e comissão
Ligue a fonte de alimentação principal, observe se o indicador de alimentação está aceso e ligue a fonte de alimentação do gabinete de controle depois de confirmar que a tensão está estável. Inicie o sistema de controle de temperatura, defina a temperatura de cada seção do tambor de acordo com os requisitos do processo (por exemplo, a temperatura de extrusão da matéria-prima HDPE é de 160-220 ℃) e, após a temperatura ficar estável por 15 a 20 minutos, ligue a hélice do extrusor para girar em uma velocidade baixa (velocidade de rotação ≤ 10 r/min) para verificar se não há travamentos.
No modo manual, teste as ações de abertura e fechamento do molde 3 a 5 vezes para garantir um funcionamento suave e verifique se o intervalo entre a superfície de separação após o ajuste do molde é ≤ 0,05 mm. Verifique o sistema de ventilador: alinhe a bucha de ventilação com a porta de ventilação do molde, ligue a válvula de ventilação e confirme que a pressão de ar comprimido está estável (pressão de ventilação 0,4-0,6 MPa, tempo 1-3 segundos).
Realize a produção experimental: exporte manualmente uma pequena quantidade de parison, observe a uniformidade do espessamento da parede. Se for muito espesso ou muito fino, ajuste a velocidade do extrusor ou o intervalo da prensa. Após a primeira moldagem por sopro, verifique o aspecto e o tamanho do produto. Se houver defeitos, ajuste gradualmente parâmetros como temperatura, pressão de sopro e tempo de retenção até que a qualidade atinja os padrões.
2.2 Processo de produção Monitoring
Registre parâmetros, como temperatura do tanque, pressão de extrusão e pressão de ventilação, a cada 30 minutos. Se a variação de temperatura exceder ±5 C ou a variação de pressão exceder ±0,05 MPa, ajuste o sistema de controle de temperatura ou de circulação de ar, de acordo com a situação. Se a parison descer (velocidade de extrusão excessiva ou temperatura elevada), reduza a velocidade do extrusor ou abaixe adequadamente a temperatura.
Inspecione a qualidade do produto a cada hora: verifique as dimensões (altura, diâmetro e espessura da parede) e verifique visivelmente a aparência (sem bolhas, rasgões ou áreas frias). Se encontrar anormalidades, pare a máquina para investigar problemas com os materiais de entrada, os moldes ou os parâmetros de processo, e é estritamente proibido produzir com falhas.
Durante a operação do equipamento, é estritamente proibido colocar mãos ou ferramentas na cavidade do molde ou na área de partes móveis. Não se deve ficar directamente à frente da cabeça do matriz para evitar quemotes de fusão em alta temperatura. Se forem necessários ajustes ou limpeza, pare a máquina e coloque um sinal de "Não em funcionamento".
2.3 Abnormal Situation Handling
Caso o equipamento produza ruído anormal, fume ou pare subitamente, pressione imediatamente o botão de parada de emergência, corte o fornecimento de energia e da fonte de ar e localize a falha (por exemplo, limpando o tanque se a porca estiver presa, substituindo os acessórios se o enrolamento de aquecimento estiver curto-circuitado). Reinicie a prova somente após a eliminação da falha.
Em caso de vazamento do fusão, pare o extradutor e desligue imediatamente o sistema de aquecimento. Cubra a área de vazamento com luvas resistentes à alta temperatura ou tecido de amianto para evitar que o fusão salpe. Depois que o fusão esfriar, limpe o vazamento e verifique se o selo do matriz (como o anel de borracha) está danificado.
Parada e Limpeza do Equipamento
3.1 Normal Shutdown Process
Pare o fornecimento de materiais de entrada e, após o material residual no tanque ser basicamente extrudado, reduza a velocidade da porca para 5 rpm e continue a operação por 3 a 5 minutos para esvaziar o material residual.
Desligue o sistema de controle de temperatura e pare a operação do extrator após a temperatura do tanque cair abaixo de 100 ℃. Abra e feche manualmente o molde entre 3 e 5 vezes e limpe o material residual na cavidade do molde e na cabeça do matriz com escovas de cobre ou ferramentas especiais.
Desligue, sequencialmente, a fonte de energia principal e a fonte de ar e coloque o sinal "Equipamento Parado".
Limpeza e Proteção do Equipamento
Limpe os resíduos de óleo e a poeira na superfície do equipamento, limpe o gabinete de controlo e o painel de operação. Use ar comprimido para expulsar a poeira acumulada no interior do equipamento (devendo evitar a aspersão direta de componentes elétricos).
Aplique agente anti-resto às peças do molde (para paragens a longo prazo) e aplique graxa nos trilhos de orientação e parafusos expostos do equipamento. Classifique e armazene os materiais de entrada e os produtos finais afastados de fontes de calor.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Verifique se os elementos de fixação estão soltos e ajustá-los a tempo. Limpe a grade do filtro do tanque de água de resfriamento e substitua o fluido de resfriamento turvo. Verifique o filtro do circuito de ar, drene a água acumulada e registre os parâmetros de operação do equipamento e da qualidade do produto.
4.2 Regular Maintenance (Monthly/Quarterly)
Componentes mecânicos: desmonte e inspecione o desgaste do parafuso e do cilindro a cada trimestre, meda a espaçamento e o registre. Adicione graxa com base em lítio às guias e parafusos, todos os meses.
Sistema elétrico: teste o valor de resistência do bobina de aquecimento a cada mês e substitua-a se a discrepância ultrapassar 10%. Limpe o painel de controle a cada trimestre e verifique a estanquicidade dos terminais de ligação elétrica.
Manutenção de moldes: limpe a escama no canal de água de resfriamento do molde com solução de ácido cítrico a cada mês, verifique o desgaste da cavidade do molde e polise ou chormeie o mesmo, se necessário.
5. Safety Especificaçãos
É estritamente proibido modificar o equipamento sem autorização (como substituir um motor de alta potência ou modificar o sistema de controle de temperatura). Qualquer modificação deve ser avaliada por profissionais.
Quando se produzem matérias-primas inflamáveis e explosivas, mantenha a oficina bem ventilada, proibindo categoricamente o fumo ou fogo aberto e equipando os equipamentos de combate a incêndios e verificando-os regularmente. Em caso de incêndio, use extintores de pó seco (a água é estritamente proibida para incêndios elétricos ou de fusão), evacue os funcionários para uma área segura e desligue a fonte principal de energia.
Proibe-se a operação de cansaço (o tempo de trabalho contínuo não deve exceder 8 horas), e proíbe-se trabalhar após ter bebido ou estar doente. Caso ocorra um acidente mecânico, corte imediatamente a fornecimento de energia, solicite assistência em caso de emergência e proteja a cena do acidente.
Os equipamentos de emergência (como extintores de incêndio, kits de primeiros socorros e luminárias de emergência) devem ser equipados na oficina e verificados mensalmente para se assegurar que estão disponíveis a qualquer momento. Realize exercícios de emergência a cada seis meses para melhorar a capacidade de resposta aos acidentes.






