

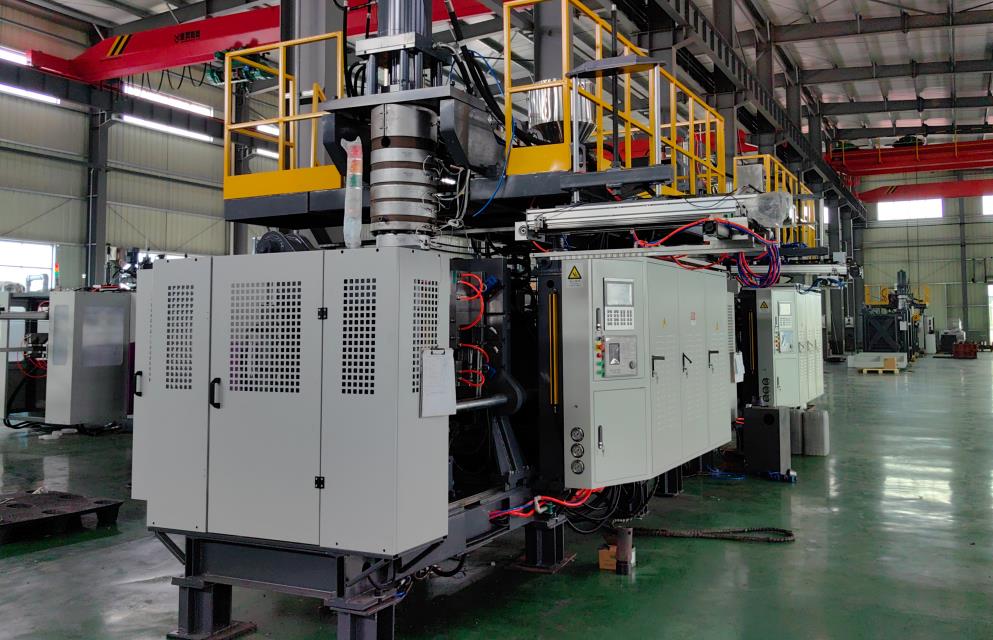
Macchina per stampaggio a soffiaggio per estrusiones are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Preparazione pre-operazione.
Inviare al servizio di assistenza le foto della malfunzionamento verificato.
1 Qualifiche e protezione del personale
1.2 Ispezione dello stato dei dispositivi.
Gli operatori devono ricevere una formazione professionale, passare test di vera età e ottenere le qualifiche di funzionario prima di assumere il loro incarico. Devono conoscere la struttura dell’apparecchiatura, il principio di funzionamento, il flusso del processo e le norme di sicurezza. Durante il funzionamento, devono indossare l equipment di protezione personale standard, tra cui abiti ignifughi, guanti resistenti alle alte temperature, occhiali di sicurezza e scarpe antiscivolo. I capelli lunghi devono essere legati e coperti con una tuta di lavoro per prevenirne l’intrusione dai parti rotanti, e è strettamente necessario evitare di indossare slippers, pantaloncini corti o vestiti troppo larghi.
Verificare l’aspetto dell’apparecchiatura in presenza di danni, deformazioni o parti sprovviste di viti. Assicurarsi che le connessioni dei circuiti di aria, aria e materiale siano snelle con una connessione definitiva e senza perdite. Controllare l’installazione del mold e verificare se i pin di orientamento corrispondono a tutti i punti di avvolgimento, le viti di compressione sono ben torte e i canali di raffreddamento dell’effetto termico e gli orifici della ventilazione dell’aria sono liberi di ostacoli e la superficie della cavità del mold è priva di macchie d’olio e residui di materiale.
Verificare il sistema elettrico, confermare che l’alimentazione elettrica sia stabile e che le basi di arresto, i bottoni di controllo e i segni indicativi siano flessibili e efficaci, verificare che la gabbia di controllo sia priva di accumuli di polvere o di vizi di linea e controllare il dispositivo di terra per assicurarsi che sia affidabile (resistenza al terreno ≤ 4Ω).
Verificare i sistemi accessorii: la pressione dell’aria compressa deve arrivare a 0,6-0,8MPa (regolare secondo i parametri dell’apparecchiatura) e farlo scorrere verso il serbatoio di accumulo dell’aria. Riconoscere il livello dell’acqua del serbatoio di raffreddamento e verificare che la pompa di circolo funzioni senza rumori anomali. Controllare il livello di olio del riduttore e delle guide (tenere a un livello compreso tra il 1/2 e il 2/3 del livello del manometro) per assicurarsi che non ci sia alcun incidente di perdita di olio o netto deficiente.
1.3 Preparazione della materia prima e degli strumenti All'interno della materia prima, viene eliminata l’umidità fino a meno di 0,1% (adattarla ai caratteri della materia prima) per evitare la comparsa di forme di bolla e di fratture nelle produzioni; il materiale viene lavato in una sifone per eliminare le impurità e le particelle metalliche (utilizzando dispositivi di separazione magnetica se necessario) per evitare di incagliarsi nell’estricto o di danneggiare le guide. Preparare gli strumenti specifici: utilizzare gli spatoli in metallo, guanti resistenti alle alte temperature e strumenti di misura (come la sonda di profondo o il termometro). Non è autorizzato l’uso degli strumenti in ferro per il contatto con la testa del mattone, per evitare aggressive graffi sull’esterno liscio.
2.1 Avvio e messa in servizio
2. Normali del processo di funzionamento.
Comunicare al sistema di controllo e a diversi conformi (in eventuale caso) - i dati di misura e l’eventuale anomalia verificata;
Richiedere il supporto e la assistenza immediata per le eventuali anomalie verificate.
In modalità manuale, testare le azioni di apertura e chiusura della matrice 3-5 volte per garantire un funzionamento continuo e verificare che il margine della superficie di separazione dopo il fissaggio della matrice sia ≤ 0,05 mm. Controllare il sistema di aspirazione d'aria: allineare il bocchetto dell'aspirazione d'aria con il foro di aspirazione d'aria della matrice, accendere la valvola di aspirazione d'aria e assicurarsi che la pressione dell'aria compressa sia stabile (pressione di aspirazione 0,4-0,6 MPa, tempo 1-3 secondi).
Esegui la produzione di prova: estrudi a mano una piccola quantità di parison, osserva l'uniformità dello spessore della parete. Se è troppo spesso o troppo sottile, regola la velocità dell'estrusore o l'intervallo della matrice. Dopo la prima stoccatura a soffio, controlla l'aspetto e le dimensioni del prodotto. Se ci sono difetti, regola gradualmente parametri come temperatura, pressione di soffiaggio e tempo di mantenimento fino a quando la qualità soddisfa i standard.
2.2 Monitoraggio del processo di produzione.
Registrare parametri come la temperatura del tamburo, la pressione di estrusione e la pressione di gonfaggio ogni 30 minuti. Se la fluttuazione della temperatura supera ±5°C o la fluttuazione della pressione supera ±0,05 MPa, regolare regolarmente il sistema di controllo della temperatura o del circuito dell'aria. Se la parison si allenta (vite di estrusione eccessive o temperatura alta), ridurre la velocità dell'estrusore o abbassare adeguatamente la temperatura.
Verificare la qualità del prodotto ogni ora: controllare le dimensioni (altezza, diametro e spessore), e verificare visivamente l'aspetto (assenza di bocciature, grattature o aree fredde). Se vengono trovate anomalie, arrestare la macchina per investigare problemi relativi alle materie prime, ai modelli o ai parametri del processo, e è estremamente proibito producere con difetti.
Durante l'operazione della macchina, è estremamente proibito portare le mani o gli strumenti nella cavità del modulo o nell'area delle parti mobili. Non stare direttamente davanti alla testa della matrice per evitare i ponti di calore da fusione a elevata temperatura. Se sono necessari adattamenti o pulizia, arresta la macchina e appese un'etichetta "Non in funzione".
2.3 Gestione delle situazioni anomale.
Se la macchina emette rumori anormali, fuma o si spegne improvvisamente, premere immediatamente il pulsante di arresto di emergenza, interrompere l'alimentazione della corrente e della fonte d'aria, e riparare il difetto (ad esempio, pulire il tamburo se la vite è bloccata, sostituire gli accessori se il cavo di riscaldamento è corto circuito). Riavviare il test solo dopo che il difetto è stato eliminato.
In caso di perdita di fusione, arrestare l'estrusore e spegnere il sistema di riscaldamento immediatamente. Coprire l'area di perdita con guanti resistenti a temperature elevate o con un panno di amianto per evitare la fuoriuscita della fusione. Dopo che la fusione si è raffreddata, pulire l'area di perdita e verificare se il tappo della matrice (come la guarnizione O-ring) è danneggiato.
Stop e pulizia delle apparecchiature
3.1 Processo di arresto normale.
Smettere di fornire le materie prime e, dopo che il materiale residuo nel tamburo viene esaltamente estrusito, ridurre la velocità del tornio a 5 giri/min e proseguire l'operazione per 3-5 minuti per svuotare il residuo materiale.
Spegnere il sistema di controllo della temperatura e arrestare l'operazione dell'estrusore quando la temperatura del tamburo scende sotto i 100 °C. Aprire e chiudere manualmente la matrice 3-5 volte e pulire il residuo materiale nella cavità della matrice e nella testa della matrice con pennelli di rame o strumenti speciali.
Spegnere progressivamente la corrente principale e la sorgente d'aria, e appese la segnaletica "Apparecchio interrotto".
Pulizia e protezione degli apparecchi
Pulire le macchie di olio e la polvere sulla superficie delle apparecchiature, pulire il gabinetto di controllo e il panino di controllo. Usare aria compressa per spazzolare via la polvere accumulata all'interno degli apparecchi (evitare il soffiando diretto di componenti elettrici). Applicare un agente antirughe alla matrice (per chiusure prolungate), e applicare della vaselina sulle guide ad approdo e nelle viti delle apparecchiature. Classificare e custodire le materie prime e i prodotti finiti lontano dalle fonti di calore.
Utilizzare esattamente questo formato: "1. " per linea, nulla di più.
4. Manutenzione e pulizia
4.1 Daily Maintenance (After Each Shift)
Verificare se i fissaggi sono scivolati e regolarli in modo tempestivo. Pulire lo schermo del filtro del serbatoio dell'acqua di raffreddamento e sostituire il fluido di raffreddamento turbido. Verificare il filtro del circuito dell'aria, sciogliere l'acqua accumulata e registrare i parametri di funzionamento dell'impianto e la qualità del prodotto.
4.2 Regular Maintenance (Monthly/Quarterly)
Parti meccaniche: smontare e ispezionare l'usura della vite e del fondo ogni trimestre, misurare il solco e registrare il valore. Aggiungere grasso a base di litio alle guide e alle vite ogni mese.
Sistema elettrico: verificare la resistenza della bobina del riscaldamento ogni mese e sostituirla se la deviazione supera il 10%. Pulire il piano di controllo ogni trimestre e verificare la coerenza delle torri dell'adeguamento.
Manutenzione del molo: pulire la scaglia nel canale dell'acqua di raffreddamento del molo con soluzione di acido citrico ogni mese, verificare l'usura della cavità del molo e polirla o vernicolarla se necessario.
5. Specifiche di sicurezza.
È strettamente proibito modificare l'impianto senza autorizzazione (ad esempio sostituire un motore di potenza più elevata o modificare il sistema di controllo della temperatura). Tutti i successivi modifici devono essere approfonditi da professionisti.
Nei processi di produzione di materie prime infiammabili e esplosive, mantenere la darsena ben ventilata, proibire espressamente il fumo o i fonti di fuoco, e dotarsi di attrezzature antifurto e ispezionarle regolarmente. In caso di incendio, utilizzare estintori ad acqua pura (l'acqua è vietata per gli incendi elettrici o di fusione), evacuare il personale in un'area sicura e spegneri l'alimentazione principale.
Si proibisce l'operazione di sforzo (il tempo di lavoro continuativo non deve superare le 8 ore), e si proibisce di lavorare dopo aver bevuto o essere malati. Se si verifica un danno meccanico, spegni immediatamente l’alimentazione elettrica, richiedi l’assistenza medica e proteggi il luogo dell’incidente.
Gli equipaggiamenti d’emergenza (come estintori, kit di primo soccorso e luci d'emergenza) devono essere presenti nell’azienda e controllati ogni mese per assicurare la loro disponibilità in qualsiasi momento. Svolgere esercitazioni d’emergenza ogni sei mesi per migliorare la capacità di reagire ai sinistri.






