

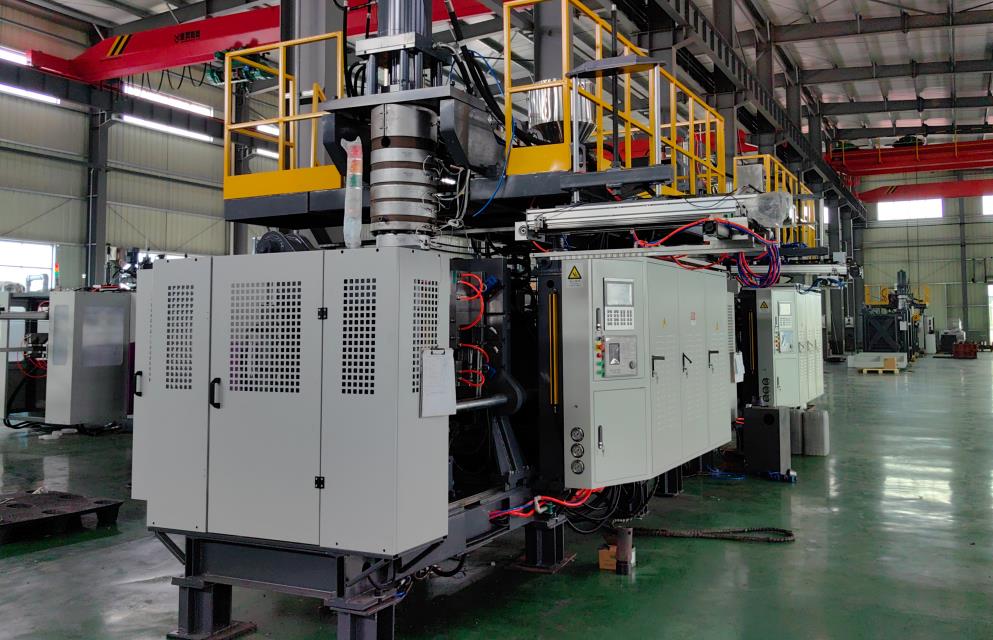
Extrusionsblasformmaschines are key equipment in the plastic processing industry, mainly used for producing hollow plastic products such as bottles, barrels, and boxes. To ensure operational safety, stable product quality, and extended equipment service life, operators must strictly abide by the following usage precautions throughout the entire process from pre-operation preparation to post-shutdown maintenance.
1. Vorbereitung vor der Inbetriebnahme
1 Personalqualifikation und Schutz
1.1 Personalqualifikation und Schutz Die Bedienpersonen müssen eine fachgerechte Ausbildung erhalten, Tests bestehen und eine Sicherheitsqualifikation erwirken, bevor sie ihre Posten übernehmen. Sie sollten mit der Ausrüstung, dem Funktionsprinzip, dem Prozessablauf und den Sicherheitsstandards vertraut sein. Während der Bedienung müssen sie Standardschutzkleidung tragen, einschließlich flammsicherer Arbeitskleidung, hochtemperaturechter Handschuhe, Schutzbrillen und nichtrutschende Sicherheitsschuhe. Lange Haare müssen an einem Ösen geschnallt und mit einem Arbeitsschal bedekt werden, um nicht in rotierende Teile verstrickt zu werden, und es ist strikt verboten, Hausschuhe, kurze Hosen oder lose Kleidung zu tragen.
1.2 Kontrolle des Gerätestatus
1.2 Inspektion der Geräte
Inspeieren Sie den Zustand der Ausrüstung auf Schäden, Deformationen oder lose Befestigungen (wie Bolzen und Rollen). Stellen Sie sicher, dass die Anschlüsse der Luftkreise, Ölkreise und Materialkreise fest und frei von Leckagen sind. Kontrollieren Sie die Werkzeugmontage: stellen Sie die Positionspunkte mit den Positionsholen in Einklang, befestigen Sie die Spanng bolts gleichmäßig und überprüfen Sie, ob die Kanäle für die Kühlungswasser der Gussform und die Druckluftausblaspforten unblockiert sind, und ob die Oberflächen der Gussform frei von Ölverunreinigungen und Restmassen sind.
1.3 Elektrische Anlage Überprüfen Sie die elektrische Anlage: bestätigen Sie, dass die Stromversorgungsspannung stetig ist, die Schalter für den Notständer, die Bedienknöppe und die Indikatorlampen flexibel und effektiv sind, und dass sich im Schrank für die Steuerung und die Anzeige kein Staub ansammelt oder die Leitungen veralten. Überprüfen Sie das Erdungssystem, um zu bestätigen, dass es zuverlässig ist (Erdung Widerstand ≤ 4 Ω).
1.4 Zusatzsysteme Überprüfen Sie die Druck des Drucklufts: der Luftdruck sollte 0,6-0,8 MPa betragen (anpassen gemäß Geräteigenschaften) und die angesammelte Wasser aus dem Luftspeicher trennen. Stellen Sie sicher, dass der Wasserstand der Kühlerwasserfässer normal ist, und dass die Zirkulationspumpe ohne abnormalen Geräusch funktioniert. Überprüfen Sie den Ölstand des Reducer und der Lager (geregelt zwischen 1/2 und 2/3 des Ölstandeschilds), um sicherzustellen, dass kein Öl austritt oder es an Öl mangelt.
1 Vorbehandlung von Rohstoff und Werkzeugen
2 Vorbehandlung von Rohstoffen
2. Normen für den Betriebsablauf
Plastikrohstoffe müssen auf einen Feuchtigkeitsgehalt von ≤ 0,1% gedrosselt werden (je nach Materialeigenschaften), um Blasen und Risse in den Produkten zu vermeiden. Säubern Sie die Rohstoffe, um Verunreinigungen und Metallpartikel (eventuell durch magnetische Separationsgeräte) zu entfernen, um eine Verstopfung des Extruders oder eine Beschädigung der Schnecke zu verhindern.
3 Vorbereitung von Spezialwerkzeugen: verwenden Sie Kupferschaber, hochtemperaturbeständige Handschuhe und Messinstrumente (wie Dickenmessgeräte und Thermometer). Es ist strikt verboten, Eisenwerkzeuge zur Berührung der Düsenkopf zu verwenden, um die glatte Oberfläche nicht zu verschmutzen.
Betrieb
1 Starten und Inbetriebnahme
2.2 Überwachung des Produktionsprozesses
Schreibe Parameter wie die Behältertemperatur, Extrusionsdruck und Blasdruck alle 30 Minuten auf. Wenn die Temperatur schwankt um mehr als ±5°C oder der Druck um mehr als ±0,05 MPa, justiere die Temperaturregelung oder das Luftkreislaufsystem in angemessener Weise. Sollte der Formlingsansatz sanken (überschüssige Extrusionsgeschwindigkeit oder hohe Temperatur), senke die Geschwindigkeit des Extruders oder reduziere die Temperatur angemessen.
Überprüfe die Produktqualität alle Stunde: prüfe die Abmessungen (Höhe, Durchmesser, Wandstärke) und untersuche optisch das Aussehen (keine Blasen, Kratzer, Kaltstellen). Wenn Abweichungen festgestellt werden, muss die Maschine sofort gestoppt werden, um Probleme mit den Rohmaterialien, Formen oder Prozesseinstellungen zu untersuchen; es ist strikt verboten, mit Fehlern zu produzieren.
Während der Betriebszeit ist es strikt verboten, die Hände oder Werkzeuge in den Formlingskavität oder das Bereich beweglicher Teile zu versenken. Stehe nicht unmittelbar vor der Beschneidungskopf, um ein Verbrennen der hochtemperaturschmelz zu verhindern. Wenn Anpassungen oder Reinigungen erforderlich sind, muss die Maschine sofort gestoppt werden, und es darf ein Schild mit der Aufschrift „Keine Betrieb“ aufgehängt werden.
2.3 Umgang mit ungewöhnlichen Situationen
Wenn die Ausrüstung ungewöhnliche Geräusche macht, raucht oder sich plötzlich abschaltet, drücke sofort den Notstopptaster, schalte den Stromanschluss und die Luftquelle ab und behebe den Fehler (z. B. reinige den Behälter, wenn die Schraube stecken bleibt, oder ersetze die Zubehörteile, wenn die Heizspule short circuiert ist). Den Testlauf kann erst wieder starten, nachdem der Fehler behoben wurde.
Bei einer Schmelzausscheidung muss der Extruder sofort gestoppt und das Heizsystem ausgeschaltet werden. Beschichte das Leckareal mit Handschuhen, die gegen hohe Temperaturen resistent sind oder mit Asbeststoff, um eine Spritzung der Schmelz zu verhindern. Nach dem Abkühlen der Schmelz reinigen Sie das Leck und prüfen Sie, ob die Dichtstelle der Form (z. B. O-Ring) beschädigt ist.
3. Maschinenausschaltung und Reinigung
3.1 Normale Abschaltvorgänge
Beenden Sie die Zuzuführung von Rohmaterial und lassen Sie nachdem das Restmaterial im Behälter weitgehend extrudiert ist, die Schraubgeschwindigkeit auf 5 r/min senken und den Testlauf für 3-5 Minuten fortsetzen, um das Restmaterial zu entleeren.
Schalten Sie den Temperatursteuersystem aus und stoppen Sie die Extruderführung, nachdem die Behältertemperatur unter 100°C gefallen ist. Öffnen und schließen Sie die Form manuell 3-5 Mal, und reinigen Sie das Restmaterial in der Formlingskavität und dem Dokumentenkopf mit Kupferbürsten oder speziellen Werkzeugen.
Schalten Sie die Hauptstromversorgung und die Luftquelle in Abfolge aus, und hängen Sie das Schild „Maschine aus“ auf.
3.2 Reinigung und Schutz der Ausrüstung
Reinigen Sie Ölverschmutzungen und Staub auf der Ausrüstungsfläche und putzen Sie die Steuerkabine und das Bedienfeld ab. Blasen Sie den angesammelten Staub in der Ausrüstung mit komprimierter Luft ab (vermeiden Sie das direkte Blasen von elektrischen Komponente).
Anwenden Sie einen Rostschutzmittel auf die Formen (bei langen Produktionsausfällen), und verwenden Sie Schmiermittel für die freiliegenden Führungsschienen und Schrauben der Geräte. Sortieren Sie Rohstoffe und Endprodukte ab und bewahren Sie sie an Orten auf, die keine Wärmequellen aufweisen.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Prüfen Sie, ob die Verbindungselemente locker sind, und stellen Sie diese in einem zeitnahen Zeitraum fest. Reinigen Sie das Filtertütchen des Kühllagertanks und ersetzen Sie verunreinigtes Kühlfluid. Überprüfen Sie das Luftkreislauffilter, entleeren Sie angesammeltes Wasser und dokumentieren Sie die Betriebsparameter der Anlage und die Produktqualität.
4.2 Regular Maintenance (Monthly/Quarterly)
Mechanische Teile: Demontieren und überprüfen Sie die Verschleißerscheinungen am Schrauben- und Messerblock einmal im Quartal, messen Sie den Spalt und dokumentieren Sie ihn. Fügen Sie jeden Monat ein Lithiumbasiertes Schmierfett zu den Führungsschienen und Führungsbolzen hinzu.
Elektrische Anlage: Überprüfen Sie den Widerstandswert der Heizspule monatlich und ersetzen Sie diese, wenn die Abweichung mehr als 10 % beträgt. Reinigen Sie das Schaltschrank alle drei Monate und prüfen Sie die Dichtigkeit der Anschlussschläuche.
Maintenance des Spritzgusses: Reinigen Sie den Maßstab im Spritzgusskühlwasserkanal einmal im Monat mit einer Citronsäurelösung, prüfen Sie die Abnutzung der Gießform und polieren oder chromieren Sie sie gegebenenfalls.
5. Sicherheitsvorgaben
Es ist strikt verboten, ohne Genehmigung die Geräte zu modifizieren (z. B. durch Austausch eines höherleistungsfähigen Motors oder Modifizierung des Temperaturregelungssystems). Jede Modifizierung muss von Fachleuten geprüft werden.
Bei der Verarbeitung brennbare und explosive Rohstoffe ist die Werkstatt gut zu ventilieren, das Rauchen und offene Flammen strikt zu verbieten, Feuerlöschgeräte zur Verfügung zu stellen und diese regelmäßig zu überprüfen. Im Falle eines Brandes nutzen Sie Trockene-Pulver-Feuerlöscher (Wasser ist bei elektrischen oder Schmelzbränden strikt verboten), evakuieren Sie das Personal in einen sicheren Bereich und schalten Sie die Hauptstromversorgung ab.
Verbotet die Erschöpfung des Betriebspersonals (Die Arbeitszeit darf nicht länger als 8 Stunden pro Tag sein) und verbietet das Arbeiten nach dem Trinken oder nach einer Krankheit. Sollte eine mechanische Verletzung aufgetreten sein, schalten Sie den Strom sofort ab, rufen Sie die erste Hilfe und schützen Sie den Unfallort.
Notfallausrüstung (wie Feuerlöscher, Erste-Hilfe-Kits und Notlicht) muss in der Werkstatt vorhanden sein und monatlich geprüft werden, um sicherzustellen, dass sie jederzeit verfügbar ist. Unternehmt jeden halben Jahr Notfallsimulationen, um die Fähigkeit zu verbessern, bei Unfällen zu reagieren.






