

1. Персонал и защита
2. Техническое сопровождение
3. Начало процесса работы
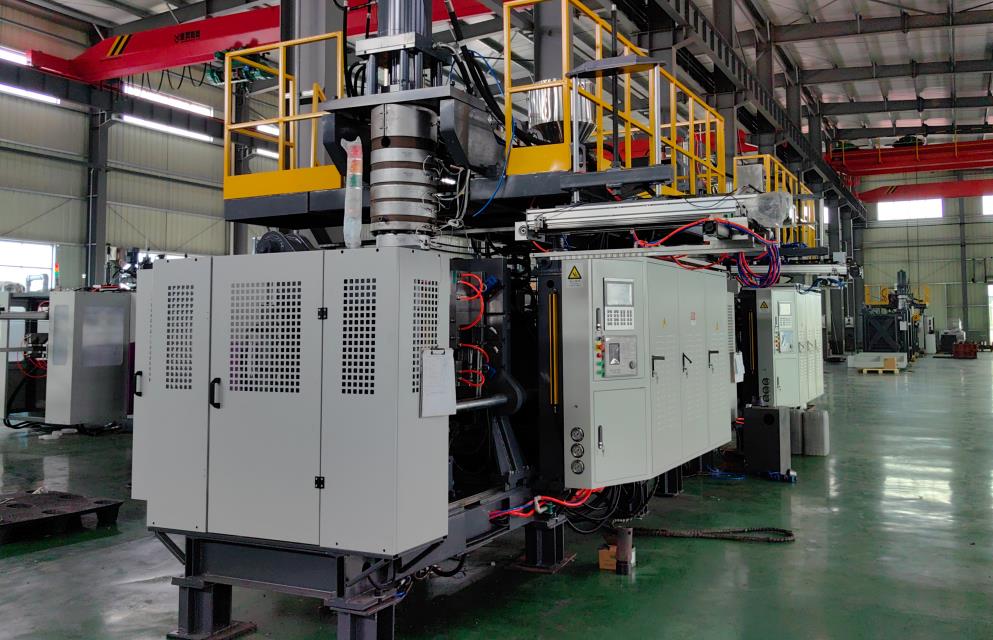
Машины экструзии и горячего литья играют ключевую роль в пластиковом производстве, обычно используемые для производства пустотелых пластиковых изделий, таких как бутылки, бочки и коробки. Для обеспечения безопасности эксплуатации, стабильного качества продукции и увеличения срока службы оборудования операторам необходимо строго соблюдать следующие указания по эксплуатации на протяжении всего процесса, от подготовки перед запуском до послешлифовального обслуживания.
1. Подготовка перед запуском
1.1. Квалификация персонала и защита Операторы должны пройти профессиональное обучение, сдать атестацию и получить квалификацию для работы на рабочем месте. Они должны быть знакомы с структурой оборудования, принципом работы, потоком процесса и нормами безопасности. Во время работы необходимо носить стандартные средства индивидуальной защиты (СИЗ), включая огнезащитную рабочую одежду, ботинки, защищающие от высоких температур, очки для защиты глаз, а также прочную обувь без протекторов. Волосы следует завязывать и закутывать в шапку рабочего, чтобы предотвратить их зацепы вращающимися деталями, и строго запрещено носить резиновые шлепанцы, короткие шорты и свободную одежду.
1.2. Проверка состояния оборудования
Проверьте внешний вид оборудования на наличие повреждений, деформаций или ослабленных крепежных деталей (например, болтов и роликов). Убедитесь, что соединения воздушных, масляных и материальных цистерн надежны без утечек. Проверьте установку формы: выровняйте указательные буравы с отверстиями для отсоединения и закрепите зажимные болты равномерно. Проверьте проходы для охлаждения воды в формомассе и отверстия для вдува воздуха, чтобы убедиться, что они не забиты, а поверхность матрицы свободна от следов масла и остатков материалов.
1.3 Raw Material and Tool Preparation
Проверьте вспомогательные системы: давление сжатого воздуха должно составлять 0,6–0,8 МПа (корректировка в соответствии с характеристиками оборудования) и слейте в него накопившуюся воду в цистерне сжатого воздуха. Убедитесь, что уровень воды в цистерне с охлаждающей водой нормальный, и циркуляционная помпа работает без посторонних шумов. Проверьте уровень масла в редукторе и подшипниках (уровень должен находиться на уровне отметки 1/2 до 2/3 шкалы) для обеспечения отсутствия утечек масла или его недостатка.
Проверьте способность оборудования к обслуживанию. Проверьте свободный доступ к центральному циркуляционному насосу и каналу охлаждения. Проверьте натяжение электрокабеля и проверьте, не установлены ли болты на шланге охлаждения.
3. Подготовка сырья и инструментов Пластиковые сырья должны быть просушены до влажности ≤ 0,1 % (корректировка в соответствии с характерными чертами материалов), чтобы исключить пузырьки и трещины в изделиях. Просейте сырье, чтобы удалить примеси и металлические частицы (при необходимости можно использовать магниты для разделительного оборудования), чтобы не блокировать экструдер или не повредить навивальную лопатку. Подготовьте специальные инструменты: используйте изготовленные из меди лопатки, перчатки для работы при высоких температурах и измерительные приборы (например, толщиномери и термометры). Строго запрещено использовать инструменты из железа для контакта с головкой матрицы, чтобы не повредить гладкую поверхность.
2.1 Запуск и наладка
Включите основной блок питания, убедитесь, что индикатор питания включен, и включите питание панели управления после подтверждения стабильного напряжения. Запустите систему контроля температуры, установите температуру каждого участка цилиндра в соответствии с требованиями процесса (например, температура экструзии исходного материала для HDPE составляет 160-220 °C) и после того, как температура стабилизируется в течение 15-20 минут, запустите экструдерный винт с низкой скоростью (скорость вращения ≤ 10 об/мин), чтобы проверить отсутствие заклинивания.
В ручном режиме проведите тестирование действий открывания и закрывания форм 3-5 раз, чтобы убедиться в бесперебойной работе, а зазор между поверхностью разделки после зажатия формы должен быть ≤ 0,05 мм. Проверить систему подачи воздуха: совместить насадку для подачи воздуха с портом подачи воздуха в форме, включить клапан подачи воздуха и подтвердить стабильное давление сжатого воздуха (давление подачи 0,4-0,6 МПа, время 1-3 секунды).
Выполнить испытательное производство: ручной способ эксплозии небольшого количества плавишки, наблюдать за равномерностью толщины стенки. Если она слишком толстая или слишком тонкая, отрегулируйте скорость экструдера или зазор в печатном узле. После первой пневматической формовки проверьте внешний вид и размер изделия. Если обнаружены дефекты, постепенно откорректируйте параметры, такие как температура, давление подачи, и время удержания, пока качество не будет соответствовать стандартам.
2.2 Мониторинг производственного процесса
Записывайте параметры, такие как температура цилиндра, давление экструзии и давление подачи воздуха, через каждые 30 минут. Если колебания температуры превышают ± 5 °C или колебания давления превышают ± 0,05 МПа, своевременно отрегулируйте систему регулирования температуры или воздушного контура. Если плавишка изгибается (повышенная скорость экструзии или высокая температура), уменьшите скорость экструдера или соответствующим образом понизьте температуру.
Проверяйте качество продукции каждые два часа: тестирование размеров (высота, диаметр, толщина стенок) и визуальная проверка внешнего вида (отсутствие пузырьков, царапин или холодных точек). Если обнаружены аномалии, прекратите работу машины и выясните причины проблем с исходным материалом, формой или параметрами процесса, и строго запрещается производить с дефектами.
Во время работы оборудования строго запрещается прикасаться руками или инструментами к полости формы или области движущихся частей. Не стоит находиться прямо перед головкой пресса, чтобы предотвратить обожжение высокотемпературным расплавом. Если требуются настройки или очистка, прекратите работу и прикрепите табличку «Нет работы».
2.3 Обращение с аварийной ситуацией
Если оборудование издает аномальный шум, выделяет дым или внезапно выключается, сразу нажмите кнопку аварийного зупинки, отключите питание и источник воздуха и устраните неисправность (например, очистите вал, если винт застрял, замените принадлежности, если нагревательный элемент имеет короткое замыкание). Прежде чем снова запускать тестовой режим, необходимо устранить неисправность.
Если происходит утечка расплава, сразу же остановите экструдер и выключите систему нагрева. Покройте область утечки резиновыми перчатками или асбестовой тканью, чтобы предупредить разбрызгивание расплава. После того, как расплав остынет, очистите место утечки и проверьте, не поврежден ли уплотнитель (например, ободной уплотнитель).
3. Выключение и очистка оборудования
3.1 Нормальный процесс остановки оборудования:
Прекратите подачу сырья и, когда остаточный материал в барабане практически выталкивается, снизьте скорость винта до 5 об/мин и продолжайте работы еще 3-5 минут, чтобы выгнать остаточный материал.
Выключите систему управления температурой и остановите работу экструдера после того, как температура барабана опустится ниже 100 °C. Вручную открывайте и закрывайте форму 3-5 раз и чистите остаточный материал в полости формы и головке давления с помощью медно-каменной щетки или специальных инструментов.
Выключите основное питание и источник воздуха по очереди и повесьте плакат «Оборудование выключено».
3.2 Очистка и защита оборудования:
Смойте с поверхности оборудования масляные пятна и пыль, перетрите контрольную кабину и панель управления. Используйте компрессионный воздух для удаления накопленной пыли внутри оборудования (избегайте прямого очищения электрических компонентов).
Нанесите антикоррозийный препарат на форму (при длительной остановке) и смажьте скользящие направляющие и винты оборудования. Сортируйте и храните сырье и готовые изделия вдали от источников тепла.
4. Maintenance and Upkeep
4.1 Daily Maintenance (After Each Shift)
Проверьте, нет ли лишних крепежных деталей, и своевременно подтяните их. Очистите фильтры улаживающей водоема и замените мутную воду охлаждения. Проверьте фильтр воздуховода, откачайте скопившуюся воду и зафиксируйте параметры работы оборудования и качество продукции.
4.2 Regular Maintenance (Monthly/Quarterly)
Механические части: разбирайте и проверяйте износ винта и барабана каждые три месяца, измеряйте зазор и фиксируйте его. Каждый месяц наносите смазку на линейные скользящие упоры и винты.
Электрическая система: проверяйте значение сопротивления нагревательного элемента каждую месяц и заменяйте его, если отклонение превышает 10%. Очищайте панель управления каждые три месяца и проверяйте надежность подключений клемм.
Обслуживание формы: очищайте масло в канале охлаждения формы раствором лимонной кислоты каждый месяц, проверяйте износ полости формы и, при необходимости, полируйте или хромируйте ее.
5. Технические характеристики безопасности
Строго запрещено самостоятельно производить изменения в оборудовании (например, заменять мотор большей мощности или изменять систему регулировки температуры). Любые изменения должны оцениваться профессионалами.
При производстве восплавочных и взрывоопасных сыпучих материалов необходимо обеспечить хорошую вентиляцию рабочего помещения, строго запретить использование открытого огня и курение, оборудовать помещение профилактическим оборудованием и регулярно проверять его. В случае пожара необходимо использовать порошковые противопожарные средства (вода строго запрещается использовать для тушения электрических или расплавленных пожаров), эвакуировать персонал в безопасное место и отключить основной источник питания.
Запрещается выполнять работы в состоянии усталости (продолжительность непрерывной работы не должна превышать 8 часов), а также работать после употребления алкоголя или после заболевания. Если произошла механическая травма, следует немедленно отключить питание, вызвать скорую помощь и обеспечить безопасность места происшествия.
В рабочем помещении должны быть установлены средства звонка и экстренного извещения, аптечки первой помощи, а также осветительное оборудование и периодически проверяться на работоспособность. Каждые шесть месяцев должны проводиться тренировки по действиями в случае чрезвычайной ситуации для улучшения возможностей реагирования на возможные аварии.






