

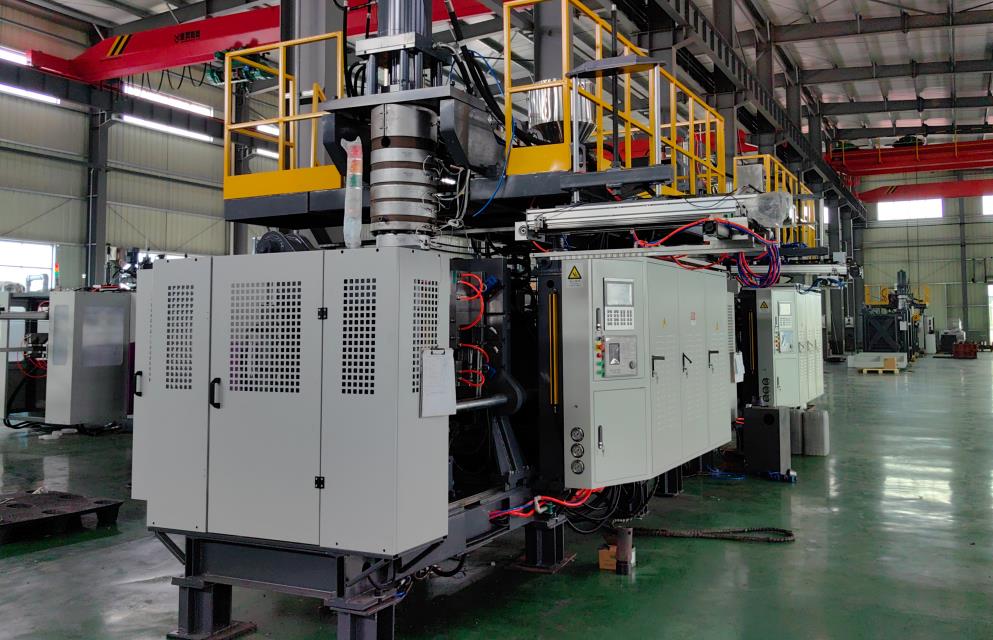
उपयोग के लिए यह पूरा फार्मेट प्रयोग करें: "1." हर पंक्ति में, किसी और चीज़ का प्रयोग न करें।
1. ऑपरेशन के पूर्व तैयारी
1.1 कर्मचारियों की योग्यता और सुरक्षा
ऑपरेटर को न्यूनतम पेशेवर प्रशिक्षण प्राप्त करना, परीक्षणों को पास करना और कार्यकारी योग्यताओं को प्राप्त करना होगा, तभी वे अपने पदों पर नियुक्त किए जा सकते हैं। उन्हें उपकरण की संरचना, कार्यप्रणाली, प्रक्रिया की प्रवाह और सुरक्षा मानदंडों के बारे में जानकारी होनी चाहिए। संचालन के दौरान, मानक व्यक्तिगत सुरक्षा उपकरण (पीपीई) पहनना आवश्यक है, जिसमें आग रोधी काम कपड़े, उच्च तापमान प्रतिरोधी गॉगल्स, और नॉन-स्किड सुरक्षा जूते शामिल हैं। लंबे बालों को जोड़ा जाना चाहिए और एक कार्य कप के साथ कवर किया जाना चाहिए, ताकि उन्हें घूमने वाले भागों से फंसे न हो, और स्लिपर्स, शॉर्ट्स या ढीले कपड़ों पहनने पर पूर्णतया प्रतिबंध लगाया गया है।
1.2 उपकरण का स्थिति निरीक्षण
चेहरे और उपकरण की स्थिरता के लिए टूटने, सिकुड़ने और ढीले संधियों (जैसे बोल्ट और पोल) की जाँच करें। वायु परिसंचरण, तेल परिसंचरण और सामग्री परिसंचरण के कनेक्शन की जाँच करें जिन्हें कोई लीक नहीं होना चाहिए। मोल्ड इंस्टॉलेशन की जाँच करें: पोजिशनिंग पिन को पोजिशनिंग होल्स के साथ सटाकर रखें, क्लैंपिंग बोल्ट को एकसाथ लगाएं और जांचें कि मोल्ड की ठंडा करने वाली पानी के नलिकाएं और वायु प्रवाह पोर्ट अवरुद्ध न हों और मोल्ड की अंदरूनी सतह पर तेल के धब्बे और बचे हुए सामग्री न हों।
विद्युत प्रणाली की जांच करें: पुष्टि करें कि पावर सप्लाई वोल्टेज स्थिर है, आपातकालीन बंद बटन, ऑपरेशन बटन और संकेतक प्रकाश व्यवहार्य और प्रभावी हैं, और नियंत्रण कैबिनेट में कोई धूल जमा नहीं है या लाइन उम्र बढ़ रही है। जमीनांतरण यंत्र की जांच करके सुनिश्चित करें कि यह विश्वसनीय है (जमीनांतरण प्रतिरोध ≤ 4Ω)।
सहायक प्रणालियों की जांच करें: कंपरिज्ड एयर का दबाव
6-0.8MPa तक पहुंचना चाहिए (उपकरण पैरामीटर के अनुसार समायोजित करें), और एयर स्टोरेज टैंक में संचित पानी को बहाना चाहिए। ठंडा करने वाले पानी के टैंक का पानी का स्तर सामान्य होने की पुष्टि करें, और सर्कुलेटिंग पंप असामान्य ध्वनि के बिना काम कर रहा है। रिड्यूसर और गियर (1/2 और 2/3 ऑइल लेवल गेज के बीच में बनाए रखे गए) के ऑइल स्तर की जांच करके सुनिश्चित करें कि कोई ऑइल चूने या ऑइल की कमी नहीं है।
1.3 रसायन और उपकरण की तैयारी
प्लास्टिक की सामग्री को
1% (सामग्री के विशेषताओं के अनुसार समायोजित) की मात्रा तक सूखने देना चाहिए, ताकि उत्पादों में बुलबुले और दरारें न आएं। अपार्टिक और धातु कणों (हालत होने पर मैग्नेटिक अलगाव उपकरण का इस्तेमाल किया जा सकता है) को साफ करने के लिए रसायन का छानन करें, ताकि यह सुनिश्चित किया जा सके कि यह एक्सट्रूडर को ब्लॉक नहीं करता है या स्क्रू को नुकसान नहीं पहुंचाता है।
2.1 चालू करना और संचालन करना
मुख्य विद्युत आपूर्ति चालू करें, सुनिश्चित करें कि शक्ति संकेतक चालू है, और संचालक पैनल की शक्ति चालू करें इलेक्ट्रिक वोल्टेज स्थिर होने के बाद, तापमान नियंत्रण प्रणाली चालू करें और प्रत्येक तरल की मात्रा के तापमान को प्रक्रिया आवश्यकताओं के अनुसार सेट करें (उदाहरण के लिए, एचडीपीई अपशिष्ट के प्रक्षेपण का तापमान 160-220 ℃ है)। 15-20 मिनट की अवधि तक तापमान स्थिर होने के बाद, एक धीमी गति से एक्सट्रूडर नॉकल चालू करें (उल्टे चक्र की गति ≤ 10r/मिनट) ताकि जाम न हो।
स्वचालित मोड में, मोल्ड खोलने और बंद करने के कार्य का 3-5 बार परीक्षण करें ताकि समायोजन में समस्याएँ न हो, और मोल्ड को बंद करने के बाद पक्ष की सतह की गैप ≤
05 मिलीमीटर से कम हो। हवा फेंकने के सिस्टम का परीक्षण करें: मोल्ड की हवा फेंकने की बंदरगाह के साथ हवा फेंकने का छिद्र एकल करें, हवा फेंकने की दबाव स्विच चालू करें, और सापेक्ष रूप से स्थिर दबाव (शोधन दबाव
4-0.6MPa, समय 1-3 सेकंड) का निर्धारण करें।
परीक्षण उत्पादन करना: हाथ से एक छोटी मात्रा का छड़ छीलें, दीवारों की समान मोटाई को परीक्षण करें। यदि यह बहुत मोटा या बहुत पतला है, तो एक्सट्रूडर की गति या मोल्ड के अंतर को समायोजित करें। पहला ब्लो मोल्डिंग करने के बाद, उत्पाद का आकार और स्वरूप परीक्षण करें। यदि कोई दोष है, तो गुणवत्ता मानकों को पूरा करने तक तापमान, प्रभाव दबाव और रोकने की समय जैसे मानकों को धीरे-धीरे समायोजित करें।
2.2 उत्पादन प्रक्रिया का निगरानी करना
30 मिनट के अंतराल पर, बैरल तापमान, प्रक्षेपण दबाव और प्रभाव दबाव जैसी मानदण्डों को रिकॉर्ड करें। यदि तापमान परिवर्तन ± 5 ℃ से अधिक या दबाव परिवर्तन ±
05MPa से अधिक है, तो तापमान नियंत्रण या हवा सर्किट सिस्टम को तुरंत समायोजित करें। यदि छड़ सिकुड़ रहा है (अधिक प्रक्षेपण की गति या उच्च तापमान), तो एक्सट्रूडर की गति को कम करें या तापमान को सावधानीपूर्वक कम करें।
हर घंटे उत्पाद की गुणवत्ता को परीक्षण करें: आयाम (ऊंचाई, व्यास, दीवार की मोटाई) और दृश्य रूप से उत्पाद (कोई बुलबुले, खरोंच या ठंडा स्थान) के आकार को देखें। यदि दोष पाए जाते हैं, तो मशीन को रोककर धातु, मोल्ड या प्रक्रिया मानदंडों से जुड़ी समस्याओं का निवारण करें, और दोषों वाले उत्पादों का उत्पादन करना सख्त वर्जित है।
उपकरण चलाने के दौरान, त्वरण या सफाई करने की आवश्यकता होने पर, मशीन को बंद करके “निष्पादन न करें” का बोर्ड लटका दें और मशीन से हाथ या उपकरणों को मोल्ड की भेदी या चलने वाले हिस्सों में डालना सख्त वर्जित है। उच्च तापमान के पिघले से जलने से बचने के लिए, मोल्ड हेड के सामने सीधे नहीं खड़ा होना चाहिए।
2.3 असामान्य स्थिति का समाधान करना
3.1 सामान्य शटडाउन प्रक्रिया
कच्चे सामग्री की आपूर्ति बंद करें, और जार में बचे हुए सामग्री को मुख्य रूप से संकुचित करने के बाद, बन्धन की गति को 5r / min तक कम करें और 3-5 मिनट तक चलते रहें ताकि बचे हुए सामग्री खाली हो जाए।
तापमान नियंत्रण प्रणाली को बंद करें, और जार का तापमान 100℃ से कम होने के बाद एक्सट्रूडर के संचालन को रोक दें। प्रतिरोधक गोंद या विशेष उपकरणों का उपयोग करके, मोल्ड के गुहा और डाई हेड में बचे हुए सामग्री को 3-5 बार हाथ से खोलें और बंद करें, और इसे साफ करें।
मुख्य बिजली आपूर्ति और हवा की स्रोत को क्रम से बंद करें, और "उपकरण बंद" संकेत को लटका दें।
3.2 उपकरण सफाई और संरक्षण
उपकरण सतह पर तेल के धब्बों और धूल को साफ करें, नियंत्रण कक्ष और ऑपरेशन पैनल को साफ करें। उपकरण के अंदर एकत्रित धूल को साफ करने के लिए दबाव वाले हवाई बुलबुले का उपयोग करें (इलेक्ट्रिकल कंपोनेंट्स के सीधे ब्लोविंग से बचें)। मोल्ड पर प्रतिरोध संग्राहक तरल पदार्थ का उपयोग करें (लंबी अवधि के शटडाउन के लिए) और उपकरण के बाहर किए गए गाइड रेल और बन्धनों पर जलीय को प्राप्त करें।
कच्चे सामग्री और तैयार उत्पादों को गर्म स्रोतों से दूर रखें।
4. रखरखाव और मरम्मत
4.1 दैनिक रखरखाव (प्रत्येक शिफ्ट के बाद)
जांचें कि फास्टनरों का समायोजन खराब है या नहीं और समय पर इसे कस लें। ठंडा करने वाले जल टैंक के फ़िल्टर स्क्रीन को साफ करें और मृत ठंडा तरल पदार्थ को बदलें। उपकरण के संचालन मानकों और उत्पाद की गुणवत्ता को जांचें।
4.2 Regular Maintenance (Monthly/Quarterly)
यांत्रिक भाग: हर त्रैमासिक में स्क्रू और बांसुरी के पहनने की जांच करें और पहनने के पहनने का अंतर मापें और इसे रिकॉर्ड करें। प्रत्येक महीने गाइड रेल और लीड स्क्रू पर लिथियम-आधारित लube डालें।
इलेक्ट्रिक सिस्टम: हीटिंग कोयल के प्रतिरोध मान को हर महीने परीक्षण करें, और अनुपात 10% से अधिक जाने पर उसे बदल दें। नियंत्रण कक्ष को हर तृतीय क्वार्टर में साफ करें और स्थापित तार के टर्मिनलों की सील की जांच करें।
मोल्ड की देखभाल: मोल्ड के ठंडा करने वाले जल चैनल में स्केल को हर महीने सिट्रिक एसिड समाधान के साथ साफ करें, मोल्ड का गुहा के आवरण के औचित्य की जांच करें, और आवश्यकतानुसार इसे स्क्रैप या क्रोम प्लेट करें।
5. सुरक्षा मानक
पूरी तरह से अनुमति के बिना उपकरणों को बदलना या संशोधित करना (जैसे उच्च शक्ति का मोटर बदलना या ताप नियंत्रण प्रणाली को संशोधित करना) प्रतिबंधित है। किसी भी संशोधन की जांच जानकारों द्वारा की जानी चाहिए।
जो ज्वलनशील या विस्फोटक रसायन उत्पादित होते हैं, तब कार्यशाला को अच्छी बारी में वेंटिलेट किया जाना चाहिए, धूम्र-पुर्णता या तापग्रहों को पूरी तरह से प्रतिबंधित किया जाना चाहिए, और अग्नि राख तथा प्राकृतिक वायु को तुरंत हटाने के लिए उपकरणों को उपलब्ध कराना चाहिए और उन्हें नियमित रूप से जांचनी चाहिए। आग लगने पर, शुष्क पाउडर की अग्नि बुझाने की गेंदों (मेल्ट आग या विद्युत आग के लिए पानी का उपयोग पूरी तरह से प्रतिबंधित किया गया है) का उपयोग करना चाहिए, कर्मचारियों को सुरक्षित क्षेत्र में स्थानांतरित करना चाहिए, और मुख्य बिजली आपूर्ति को बंद करना चाहिए।
थकान पर चलना (सुनिश्चित करें कि लगातार काम करने का समय 8 घंटे से अधिक नहीं हो) और पीने या बीमारी के बाद काम करना प्रतिबंधित है। अगर रोगन के रूप में कोई चोट पैदा होती है, तो तुरंत बिजली आपूर्ति को रोकना चाहिए, प्रथम सहायता के लिए संपर्क करना चाहिए, और दुर्घटना की घटना क्षेत्र को सुरक्षित करना चाहिए।
आपदा के समय कार्यशाला में आपातकालीन उपकरण (जैसे अग्नि बुझाने की गेंद, प्राथमिक उपचार किट, और आपातकालीन रोशनी) को उपलब्ध करना चाहिए और उन्हें हर महीने जांचना चाहिए ताकि उनकी उपलब्धता की पुष्टि की जा सके। आधे वर्ष के अंतराल पर आपातकालीन अभ्यास का आयोजन करना चाहिए ताकि दुर्घटना से निपटने की क्षमता में सुधार हो सके।






