

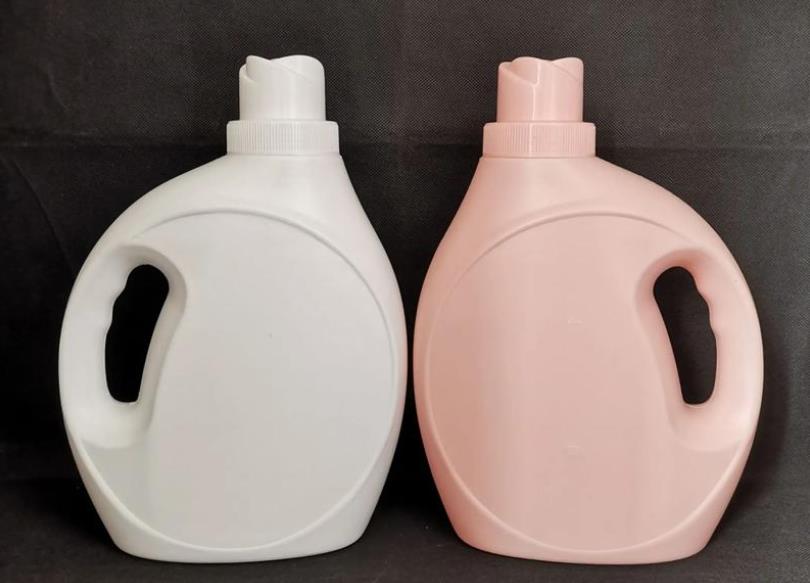
تصميم القالب غيرAppropriate، أو توزع المشربه بشكل غير متساو أو اختلاف موضع بئر النفخ، مما يؤدي إلى عدم توازن صب البلاستيك السائل؛
1- عيوب صب الرقاقة والحلول
(1) عدم تناسق سمك الجدار
الظاهرة: الفرق في سمك الجدران لهيئات تنظيف الصحون عند نفس المقطع العرضي أو الأجزاء المختلفة يصل إلى 10%، مع حالات شائعة مثل أعلى سمك وأقل سماكة، وغير متكافئ. هذا يؤدي إلى عدم كفاية قوة الخزان، والتي يتخللها إلحاق الضرر أثناء التعبئة والنقل.
تداخل كبير في ضغط nefugal التبذير، ووقت النفخ المسبق المبكر أو المتأخر، مما يؤثر على التمدد النهائي للباريسون.
تصميم القالب غير合理، وتوزيع الركيزة غير متسق أو انحراف موقع ثقب النفخ، مما يؤدي إلى عدم توازن تعبئة لحام البلاستيك؛
تذبذب كبير في ضغط تنفخ الفيلم، والوقت السابق للتنفخ أو التأخير، مما يؤثر على التوسع المتسق في قبل الصورة.
فقدان الحلول:
تحسين هيكل القالب، وتحسين تصميم الركيزة، وتحديد موقع ثقوب النفخ لضمان توزيع متساو للتواب.
1. علامات على السطح: انسداد في السلك الخلفي، لون غير مستقر، لوحة التحكم غير صلبة، خط غير واضح.
أسباب: المواد الخام تحتوي على الماء أو المبيدات وإهمال تجفيفها؛ ارتفاع درجة حرارة المعالجة يؤدي إلى تدهور المواد الخام؛ تكديس الهواء داخل تجويف القالب، مما يؤدي إلى الاحتراق بسبب احتجاز الهواء؛ التغذية غير السليمة في الحزام، مما يؤدي إلى وجود مخاطر بسبب تمديد المواد الخام.
2. 긁힘 및 오렌지 껍질 질감
أسباب: سطح القالب غير سلس أو تالف أو يحتوي على تراكم مخلفات مواد مؤقتة؛ سطح الباريسون غير مستو، مما يؤدي إلى تلفيات في أثناء التصفية، وعدم تناسق حجم هواء حلقة التبريد، مما يؤدي إلى عدم مناسقة سرعة التبريد على السطح.
حلول: يتم صقل تجويف العفن بانتظام، وتنظيف رواسب القالب للاحتفاظ بسطح العفن، وتعديل سرعة التصفية ودرجة الحرارة للحد من تلفيات الصفية المدمجة، وتعديل موضع حلقة هواء التبريد لضمان استواء حجم الهواء، والتحكم في سرعة التبريد المتناسقة لجدار الخارجي للزجاجة.
3. البق أسود والقضمان الأسود
أسباب: ارتفاع درجة حرارة الخزان يؤدي إلى تدهور المواد الخام، وتعرض الاسطوانة وداخل القالب للتلف، مما يؤدي إلى امتصاص الرواسب المعدنية في المادة السائلة، ولا سيما إذا كان مرشح الديوكسين مسدودا، مما يؤدي إلى احتراق البقع.
حلول: التحقق من درجة حرارة الخزان وتعديلها، استبدال الأنابيب الكهربية التخلفية المريضة، واستبدال الشريط اللاصق أو الخزان التالف، واستخدام الطلاء الخفيف على السطح، وتنظيف أو استبدال شبك الفلتر بانتظام لضمان نقاء المادة السائلة.
(III) تشوه المنتج والاختلافات الأفقية
ظاهرة: تتمتع جسم الزجاجة بقضبان مسطحة أو مشقوقة، ولها تشققات وغير ذلك من الشروط، كما يتعدى حجمها أو قطرها الخارجي النطاق المسموح به، ولا يمكنها استيفاء متطلبات التعبئة والتغليف.
أسباب: الوقت النهائي للتبريد غير كاف أو غير متسق، مما يقلل من انزلاق جسم الزجاجة، وارتفاع درجة حرارة العفن، مما يؤثر على تشكيل التكاثف، وتزايد نسبة الاستقراء، أكثر من قدرة تحمل المادة، وسرعة التعقب غير المستقرة، وانعدام التوافق بين المعدات.
تفاوت درجة حرارة الذوبان من المواد الخام، والتفاوت غير المناسف في درجة الحرارة في كل قسم من برميل التبذر، مما يؤدي إلى اختلاف في سائلية ذوبان؛
(IV) عيوب تسرب ذوبان المزيج وصعوبة التشكيل: المعرض لا يحتوي على قلائل ولا تكسوفات في سطح المزيج، ولا هناكِ تكسوفات على جسم الزجاجة بعد التشكيل، مع انخفاض متدني في القوة واختلاق في نقاط الضعف والتسرح في التسرب.
الأسباب: زيادة سرعة الطرد بشكل فائق مما يؤدي إلى زيادة إجهاد القص الناتج عن ذوبان المزيج؛ تنخفض درجة حرارة ذوبان المواد الخام مما يؤدي إلى نقص في عملية البلاستيك؛ ليس تصميم فكي القالب مراعا له مما يؤدي إلى زيادة مقاومة تدفق المزيج؛ وجود نسبة ضيوف للمواد الخام ما يؤدي إلى تأثير بخار الماء خلال عملية المعالجة.
الحلول: تخفيض سرعة الطرد لضمان طرد ذوبان المزيج بشكل متناسق؛ زيادة حرارة جرجرة برميل القالب وغطاء القالب لضمان وصول كفاية الى عملية البلاستيك من المواد الخام؛ تحسين تصميم القالب لتقليل مقاومة تدفق المزيج، وزيادة هامش القالب إلى
5mm؛ السيطرة على عناية على نسبة الرطوبة في المواد الخام، وإطالة فترة التجفيف إن كان الأمر ضروريا.
(V) عيوب فم الزجاجة:
المعرض يحتوي على نقص في المواد، وكسر، وانتفاخ مفرط، وعيوب في الأداء القابل للتلقيم، وخلل في التوصيل خلال ملء الزجاجة.
الأسباب: عطل في نظام نفخ الهواء، وانخفاض ضغط النفخ المسبق؛ إهمال أو صقل في ضبط آداة المشبك، وانخفاض قوة المشبك ما يؤدي إلى الانتفاخ؛ زيادة درجة حرارة القالب في فم الزجاجة، والتدخين غير الكافي؛ انحراف في تحديد ووضع المزيج ما يؤدي إلى عدم اكتمال ملء فم الزجاجة.
الحلول: إعادة تشغيل نظام نفخ الهواء، تنظيف شوائب المقابس العازلة المنوعة لضمان ضغط نفخ مسبق مستقر؛ زيادة قوة المشبك إلى 80%-90% من قيمة جهد المعدة، واستبدال العمودين الإيراديين والأغطل المشبك من أقسام المكسور؛ خفض درجة حرارة القالب في منطقة فم الزجاجة ودمج أجهزة التبريد المحلية؛ تعديل إعداد جهاز تحديد موقع المزيج للحصول على تعرج دقيق بين المزيج وقالب المعدة.
II. فشل تشغيل المعدات والحلول:
(I) فشل تشغيل المعدات أو إهمال بعض العمليات:
المعرض لا يقدم اية استجابة بعد الضغط على زر التشغيل، أو انقطاع واحدة من العمليات الكبرى مثل المشبك، النفخ، أو فك القالب.
الأسباب: أعطال في دائرة الطاقة، مثل اضطرب في مغايرات التحكم الصوت الكهربائي وتلف سواق الكاتهدات، ومنعخة في أنظمة الحركة الهيدروليكيّة/النهاريةده، وانخفاض في ضغط مصدر الهواء، ومنعخة في دائرة النفط؛ تعطل عاملات الأمان، مثل الباب الغير مغلق وفتحة الحظر الطارئ غير المجدّد.
انخداع الباريسون، بسبب درجة حرارة الذوبان المفرطة وسرعة العريش البطيئة، ينزل الباريسون بشكل غيرنه على طول المسارات تحت وطأته.
(II) Abnormal درجة حرارة رأس القالب.
الظاهرة: تختلف قيمة شاشة درجة الحرارة عن القيمة المحددّة بشكل كبير، مع الُحرارة المرتفعة في الأماكن أو عدم البرودة الكافية، مما يؤثر على جودة وضع البلاستيك السائل.
الأسباب: تلف أسلاك التسخين أو انقطاع الكبلات؛ إعدادات غير صالحة لمعلمات PID لمكيف درجة الحرارة؛ تدفق المياه البارد غير الكافي في رأس القالب، وجود تأثير تبريد ضعيف.
الحلول: استبدال أخيدادات تصنيع الأقلام خاصة مصااغة التماس وتشديد ختمها؛ فحص تآكل المسمارين والرىلات، وقيام استعمال عملية رش أسمأك محجر قوي مقاومة للتآكل إذا كان ذلك من اللازم؛ تنظيف وشراء شاشات المصفاة ومركباتيّه مقطع الرأس بانتظام؛ زيادة حرارة رأس الصانع لتحسّن سيولة السائل الملت.
(ثالثاً) تسرب المواد وانسداد لوحة القطع
الظاهرة: تسرب المواد في التوصيل بين رأس القالب وفك الرأس، أو انسداد داخل رأس القالب، مما يؤدي إلى انقطاع عملية الطprete.
الأسباب: وتحول إطارات غطاء الرأس التالفة أو غير الصالحة للاستعمال؛ إهمال تعرية المشارب والمقصورات، ونقل اللب غير المستقر؛ مرور وقت طويل بدون تنظيف شاشات المرشح؛ تراكم الشوائب، مما يحد من جودة المنتج النهائي.
الحلول: استبدال أقمشة التظليل المتآكلة لضمان التوصيل المشدود؛ فحص تأثير المسامير والبراميل، وتقديم معالجة مقاومة للاندثار على السطوح إذا لزم الأمر؛ تنظيف الشاشة المصفّفة ومواد البقايا الموجودة في رأس القالب بشكل منتظم؛ الزيادة المناسبة في درجة حرارة رأس القالب من أجل تحسين رقة سائل التنقية.
الـiii. مشكلات النظام والوصفوت بالأدوات الأصلية.
(I) Raw Material Adaptability Problems
الظاهرة: صعوبة تصنيع المواد الخام. الشجاعة غير منتظمة من العفن وصعوبة التركيب، والقدرة على تحمل الحريق لمواد الاستهلاك الشخصية، والتعبئة غير المقدمة، لا تناسب متطلبات مكافحة التآكل من ملاءمة.
الأسباب: فشل في تحديد المواد الأولية بشكل خاص، مثل HDPE المواد الخام التي لها معدل تدفق معلق (MFR) في نطاق 1-5g/10 min؛ خلط غير منتظم للمواد الخام، والايام اضافية من المعجبين، خلط غير متوازن لكمية المكونات. خلط الموروثات التي تؤذي الأداء والنظافة للمواد الخام.
حلول: استخدام المواد الخام ذات الغاية خاصة في إنتاج عقير لجميع المواد، وتفضيل HDPE الراتنج مع معدل تدفق معلق مستقر، واستخدام خلاط السرعة العالية لضمان خلط كاف من المواد الخام والمكونات، ووقت خلط لا يقل عن 15 دقيقة. مراقبة تحديد نسبة خلط للمواد المعاد تدويرها وإزالة الملوثات في البلاستيكية المعاد تدويرها.
(II) Feeding System Jamming
الظاهرة: توقّف التغذية في الحاوية، ظاهرة جادلة متكررة، تؤدي إلى تذبذب في حجم الطارد وتؤثر على استمرارية الإنتاج.
الأسباب: محتوى الرطوبة الزائد في المواد الخام، وطبقة الغراء الهارجية؛ غير ملائمة لزاوية الأفقي للحاوية، مما يعيق تدفق المواد؛ عطل المحرك المتأرجح، وعدم القدرة على المساعدة في التغذية؛ تآكل قسم التغذية المدورة، وانخفاض قدرة النقل.
التوصيات: تعزيز معالجة تجفيف المواد الخام، حيث يحتاج التوك إلى إزالة الرطوبة وتجفيفها قبل الاستخدام؛ زيادة زاوية الأفقي للحاوية أو تركيب جهاز لمكافحة الجادة؛ إصلاح المحرك المتأرجح لضمان العمل الطبيعي؛ استبدال منفذ التغذية المزدوج، ورش طلاء مقاوم للتآكل على السطح لتحسين قدرة النقل.
(III) Abnormal Pneumatic System
الظاهرة: ضجيج غير طبيعي ينتجه النظام الهوائي أثناء تشغيل المعدات، وقدرة الأسطوانة البخارية بطيئة، مما يؤثر على دقة النفخ بالبلول وكفاءة الإنتاج.
الأسباب: سوء معاملة مصدر الهواء، ومحتوى الزيت أو الرطوبة الزائدة في الهواء المضغوط؛ بق الفراغ، وفوق الضغط العكسي؛ تآكل أنابيب الهواء، والتشكيلات الناتجة عن تصدع السطوح الداخلية.
الحلول: تركيب وحدة ثلاثية (فلتر +阀减压+雾油灌润器)، ورفض بانتظام للماء المثبط لضمان الحصول على الهواء المضغوط النظيف والجاف؛ التنظيف أو استبدال الفراغ لضمان ضغط العادم ≤
الحلول: تعزيز معالجة تجفيف المواد الخام، والتوبة بحاجة إلى إزالة الرطوبة وتجفيفها قبل الاستخدام؛ زيادة زاوية الأفقي للحاوية أو تركيب جهاز لمكافحة الأنقراس؛ إصلاح المحرك المتأرجح لضمان التشغيل الطبيعي؛ استبدال منفذ تغذية المزدوج، ورش طلاء مقاوم للتآكل على السطح لتحسين قدرة النقل.
1. مراقبة المواد الخام: إنشاء آلية فحص Eingangي للمواد الخام، والتحقق قطعا من المعلمات مثل درجة洪يل المحرقة، ومحتوى الرطوبة، ومحتوى الشوائب لتجنب إدخال المواد الخام غير المؤهلة إلى الإنتاج؛ إجراء تحقق للأطنان الصغيرة لمختلف الأطنان من المواد الخام لضمان قابلية عملية التفاعلات.
2. صيانة المعدات: وضع دفتر تقارير الصيانة الموحد، والتحقق من مستوى الزيت التشحيم، ومعدل تدفق المياه المبردة، وضغط مصدر الهواء قبل تشغيل الماكينة كل يوم؛ تنظيف بقايا المواد الموجودة في رأس القالب كل أسبوع والتحقق من حالة التوصيل لفائف التسخين؛ استبدال فلتر زيت الهيدروليكي كل شهر، والوصول إلى الفجوة بين المسمار والبراميل، وكيدّ التجهيزات الضعيفة مثل لفائف التسخين والأقمشة التظليل.
3. السيطرة على العملية: إنشاء قاعدة بيانات للقيمة الأساسية لمعلمات العملية، ووضع إجراءات تشغيل قياسية لمختلف مواصفات زجاجات المنظّفات؛ تسجيل المعلمات الأساسية مثل درجة الحرارة والضغط وسمك الجدار كل 2 ساعات أثناء الإنتاج لتحقيق إمكانية تتبع الجودة.
4. تدريب الموظفين: تأمين التدريب على المهارات للمشغلين حتى يصبحوا محمدين في تشغيل المعدات، وترقيّم المعلمات، واكتشاف الأخطاء وغيرها من المهارات؛ عقد اجتماعات تحليل جودة بشكل منتظم، وخلاصة التجارب في حل المشكلات الشائعة، وتحسين الوعي بجودة جميع الموظفين.
الاستنتاج
الإشراف على الجودة في إنتاج زجاجات المنظّفات عن طريق آلات البسه البخارية هي مشروع متكامل يحتاج إلى مراعاة العديد من العوامل مثل المواد الخام والمعدات والعمليات، والموظفين في الإنتاج الفعلي، يجب علينا الالتزام بمبدأ "الوقاية أولاً والاستجابة السريعة"، وحل المشكلات الموضﻻت المختلفة بشكل فعال من خلال تحسين معلمات العملية، وتعزيز صيانة المعدات، والرقابة الصارمة على المواد الخام. في نفس الوقت، من الضروري أن نقوم بجمع الخبرة باستمرار في تركيبة مع عمل الإنتاج، وتحسين خطط الإنتاج باستمرار، من أجل تحسين معدل مطابقة المنتجات بشكل مستقر وتخفيض تكلفة الإنتاج وتعظيم كفاءة الإنتاج.






