

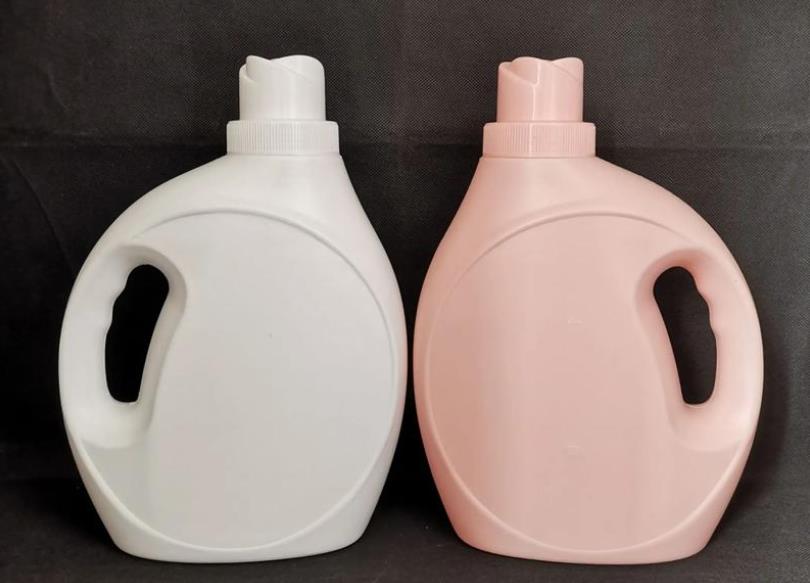
Extrusion blow molding technology has become the mainstream production method for hollow plastic products such as detergent bottles due to its advantages of low equipment investment, high production efficiency, and wide adaptability to raw materials. However, in actual production, affected by multiple factors such as raw material properties, equipment status, process parameters, and mold precision, various quality defects and production failures are likely to occur, directly affecting product qualification rate and production efficiency. Combining the production characteristics of detergent bottles, this article systematically sorts out common problems, in-depth analyzes the causes and proposes targeted solutions, providing technical reference for production practice.
Telah terjadi beberapa kesalahan dalam pembuatan produk, dan kami semua berusaha untuk mencegahnya kelak.
(I) Ketebalan dinding yang tidak merata
Pisau bor. Di marketplace, banyak produk terketik yang memiliki, atau bahkan terpengaruh oleh, masalah ini.
Jenis halus. Beberapa produk yang terpengaruh, yang memiliki sisi cembung, memiliki, atau bahkan adalah hasil dari, aplikasi keringat. Untuk memanfaatkan fitur ini, Anda perlu mencetak sebagian dari tangki, dan untuk beristirahat, kami memilih untuk mencetak beberapa tangki yang dikurangi dan rata.
Jenis sederhana. Dalam beberapa kasus, Anda perlu mencetak beberapa produk yang tidak sesuai. Jadi, Anda juga perlu mencetak produk tersebut.
(II) Deformasi permukaan
Anda harus mencetak beberapa produk yang tidak sesuai, Anda juga harus mencetak beberapa produk yang tidak sesuai.
Berdasarkan pengalaman kami, kami jelaskan 3 poin pembenaran tentang produk kering tersebut.
Telah terjadi beberapa kesalahan dalam pembuatan produk, dan kami semua berusaha untuk mencegahnya kelak.
Pisau bor. Di marketplace, banyak produk terketik yang memiliki, atau bahkan terpengaruh oleh, masalah ini.
Jenis halus. Beberapa produk yang terpengaruh, yang memiliki sisi cembung, memiliki, atau bahkan adalah hasil dari, aplikasi keringat. Untuk memanfaatkan fitur ini, Anda perlu mencetak sebagian dari tangki, dan untuk beristirahat, kami memilih untuk mencetak beberapa tangki yang dikurangi dan rata.
Jenis sederhana. Dalam beberapa kasus, Anda perlu mencetak beberapa produk yang tidak sesuai. Jadi, Anda juga perlu mencetak produk tersebut.
Anda harus mencetak beberapa produk yang tidak sesuai, Anda juga harus mencetak beberapa produk yang tidak sesuai.
Berdasarkan pengalaman kami, kami jelaskan 3 poin pembenaran tentang produk kering tersebut.
Penyebab: Temperatur tabung yang terlalu tinggi menyebabkan kerusakan bahan baku; kerusakan mata sasaran dan dinding dalam tabung, yang menyebabkan debu logam masuk ke pembakaran; penyumbatan filter, yang menyebabkan pembakaran akibat retensi bahan-bahan yang tidak sah.
Solusi: Periksa dan sesuaikan suhu tabung, gantilah bobot pemanas yang rusak; ganti mata sasaran atau tabung yang rusak dan lakukan sablonan krom keras pada permukaannya; bersihkan atau gantilah saringan filter secara teratur untuk memastikan kebersihan pembakaran.
(III) Deformasi Produk dan Deviation Ukuran
Fenomena: Tubuh botol mengalami deformasi penyusutan, lipatan, elips dan kondisi lainnya, dan volume, diameter luar, dan ukuran lainnya melebihi rentang toleransi, sehingga tidak dapat memenuhi persyaratan pengisian dan pengepakan.
Penyebab: Waktu pendinginan yang kurang atau pendinginan yang tidak merata, yang mengakibatkan tabung tubuh tidak disetel dengan baik; suhu cetakan yang terlalu tinggi, yang mempengaruhi pengerasan kristalisasi; rasio ambil tekan yang terlalu tinggi, melampaui batas ketahanan bahan; kecepatan dorongan yang tidak stabil dan sinkronisasi peralatan yang tidak baik.
Solusi: Perpanjang waktu pendinginan sebesar 20% - 30%, gunakan air yang telah didinginkan untuk meningkatkan efek pendinginan agar tubuh botol telah dingin sepenuhnya sebelum dipisahkan. Kontrol suhu cetakan pada 15 hingga 25 ℃ dan mencapai pengaturan suhu yang akurat melalui mesin suhu cetakan. Sesuaikan peralatan kontrol diasparasi untuk mengontrol rasio ambil tekan dalam kisaran 2: 1 - 2,5: 1 untuk menghindari penarik yang terlalu jauh. Stabilkan kecepatan dorongan, rutinlah kalibrasi valve sinkronisasi peralatan, ukur ukuran botol setiap 2 jam, dan sesuaikan parameter tepat waktu.
(IV) Pecah Pembakaran dan Kelemahan Parison
Fenomena: Permukaan parison memiliki belokan dan pecah-pecah, dan tubuh botol memiliki keretakan setelah pemisahan, dengan kekuatan yang sangat kurang dan mudah rusak dan bocor.
Penyebab: Kecepatan ekstrusi yang terlalu cepat menghasilkan tekanan penyapu pembakaran yang terlalu tinggi; suhu pembakaran bahan baku yang terlalu rendah menghasilkan plastifikasi yang tidak memadai; desain cetakan yang tidak masuk akal menyebabkan kelebihan hambatan aliran pembakaran; kandungan kelembaban bahan baku yang terlalu tinggi menghasilkan dampak uap air selama proses.
Solusi: Kurangi kecepatan ekstrusi untuk memastikan ekstrusi pembakaran yang seragam; tingkatkan suhu tabung dan kepala cetakan untuk memastikan plastifikasi yang cukup dari bahan baku; optimalisasi struktur cetakan untuk mengurangi hambatan aliran pembakaran, memperluas ujung cetakan menjadi 0,5 mm; jangan mengubah kandungan kelembaban bahan baku dan, bila perlu, perpanjang waktu pengeringan.
(V) Deformasi bagian mulut botol
Fenomena: Tutup botol memiliki kekurangan bahan, deformasi, tanaman yang terlalu banyak, kinerja penutup yang buruk, dan kebocoran selama pengisian.
Penyebab: Masalah pada sistem pengemasan udara, tekanan pre empan yang tidak memadai; pengikatan cetakan yang longgar, tekanan pengikatan yang tidak memadai yang menyebabkan api; suhu tabung tutup botol yang terlalu tinggi, pendinginan yang tidak memadai; ketidakakuratan penempatan parison, yang menyebabkan pengisian yang tidak lengkap pada tutup botol.
Solusi: Perbaiki sistem penyemprotan udara, bersihkan kotoran pada katup solenoid agar tekanan sebelum penyemprotan tetap stabil; tingkatkan kuat pengencangan hingga 80% - 90% dari nilai yang ditetapkan peralatan, ganti tiang penghubung dan seal yang sudah aus; turunkan suhu pada bagian mulut botol lapisan, tambahkan peralatan pendinginan lokal; kalibrasi perangkat pendempakan agar posisi parison terjaga secara tepat antara parison dan lapisan.
II. Kesalahan Operasi Peralatan dan Solusinya
(I) Kesalahan Peralatan Tidak Bisa Dimulai atau Tidak Ada Tindakan
Fenomena: Peralatan tidak memberikan respon setelah menekan tombol mulai, atau tindakan tunggal seperti pengencangan lapisan, penyemprotan udara, atau penghilangan lapisan terganggu.
Penyebab: Kesalahan dalam sirkuit listrik, seperti soket katup solenoid yang longgar dan kontaktor yang rusak; sistem pneumatik / hidraulik yang tidak normal, tekanan sumber udara yang tidak mencukupi, blokir sirkulasi minyak; peralatan perlindungan yang diaktifkan, seperti pintu perlindungan yang tidak tertutup dan tombol penghentian darurat yang tidak diatur ulang.
Solusi: Deteksi sirkuit listrik menggunakan multimetrik, perekat soket yang longgar, dan mengganti komponen yang rusak; menyesuaikan tekanan sumber udara menjadi 0,6 - 0,8 MPa, membersihkan filter saluran minyak, dan memeriksa kadar minyak hidrolik; mengonfirmasi bahwa pintu perlindungan tertutup dengan baik, mengatur ulang tombol penghentian darurat, dan memecahkan masalah pada perangkat penghubung keamanan.
(II) Abnormal Suhu kepala cetakan
Fenomena: Nilai tampilan suhu berbeda jauh dari nilai yang ditetapkan, dengan suhu lokal yang panas atau kurang kering, yang memengaruhi kualitas pemencanaan plastik cair.
Penyebab: Kawat pemanas yang rusak atau koneksi yang longgar; pengaturan parameter PID yang tidak benar pada pemindai suhu; aliran air pendingin yang tidak mencukupi pada kepala lapisan, efek pendinginan yang tidak baik.
Solusi: Deteksi suhu aktual dengan termometer inframerah, mengganti kawat pemanas yang rusak dan menyatukan kabel terminal; kalibrasi ulang parameter PID dari pemindai suhu agar akurasi pengendalian suhu tetap terjaga; memeriksa saluran air pendingin, membersihkan kotoran yang tersumbat, dan memastikan kecepatan aliran air pendingin ≥ 5L / menit.
(III) Kawasan Keluar-Masuk Bahan dan Blokir Lapisan
Fenomena: Kawasan keluar-masuk bahan di sambungan antara kepala lapisan dan kepala mesin, atau blokir dalam kepala lapisan, sehingga menghentikan proses pemuat.
Penyebab: Ketahanan karet kelaping dan seal bananya kepala lapisan yang rusak; penuaan dan kerusakan mata busi dan mangkuk, transportasi melarut yang tidak stabil; saringan filter yang tidak bersih dalam jangka waktu yang lama, yang menyebabkan penumpukan kontaminan; suhu kepala lapisan yang terlalu rendah, kelarutan yang rendah.
Solusi: Ganti pelat yang tua agar memastikan penutup terperinci pada sambungan; periksa usia sekrup dan silinder, dan lakukan pemolesan retardasi korosif jika diperlukan; langsung membersihkan screen filter dan residu kepala acuan; atur separuh suhu kepala acuan untuk meningkatkan kelenturan pencairan.
III. Masalah dan Solusi pada Sistem Bahan Baku dan Akseptor
(I) Masalah kemampuan adaptasi bahan baku
Fenomena: Plastikisasi bahan baku yang sulit, keawetan dan kemampuan korosi tubuh botol yang terbentuk tidak memenuhi persyaratan ketahanan korosi pembungkus deterjen.
Penyebab: Penyalahgunaan pencerai pemadatan khusus untuk bahan baku, seperti bahan baku peh dengan tingkat memaparkan (MFR) tidak pada rentang 1-5g/10menit; perbendahan unsur yang tidak seimbang, kurangnya perseteruan pelarut; pemadatan bahan daur ulang yang berlebihan, mengacaukan kinerja bahan baku.
Solusi: Seleksi bahan baku pencerai pemadatan yang memenuhi standar, dan menunjuang resin HDPE dengan pepitl terhadap pencairan yang stabil; menggunakan pencerai berkisi cepat untuk memastikan pasiran bahan baku dan pelarut, dengan masa pasiran yang tidak kurang dari 15 menit; kurangi perbendahan bahan daur ulang, putihkan edmut yang besar dan menghapus sumbatan.
(II) Tersumbatnya sistem pemasakan
Fenomena: Pengaturan dipadukan yang tidak merata di hopper, gangguan peratah sistem, menyebabkan fluktuasi volume pencerai dan menurunkan kontinuitas produksi.
Penyebab: Kuantiti kelembaban bahan baku yang besar, penumpukan resep higroskopis; separuh sudut hopper yang tidak begitu memadai, menyulitkan pengakhiran bahan; kegagalan motor vibrator, tidak bisa membantu pengantar; usang bagian pencerai pengantar, ukuran penghantar yang menurun.
Solusi: Tingkatkan perlakuan pengisepan bahan baku, dan bahan baku yang higroskopis perlu dehumidisasi dan pengisepan sebelum digunakan; meningkatkan separuh sudut hopper atau memasang perlengkapan anti peratah; ulangi motor vibrator untuk memastikan beroperasi normal; ganti sekrap permadukan dua silinder dan pimes pemolesan antikorosi pada permukaan untuk meningkatkan ukuran penghantar.
(III) Sistem pneumatik yang tidak normal
Fenomena: Suara yang tidak normal yang dihasilkan sistem pneumatik selama prosesi beroperasi, kegagalan sikap silinder, merugikan ketepatan pencerai dan efisiensi produksi.
Penyebab: Perlakukan sumber udara yang tidak benar, kuantiti minyak atau kelembaban pada udara kompresi yang berlebihan; instalasi yang tertumpuk, kuantiti penampahan yang besar; usang pipa udara, resonansi yang diakhi pencerai interior.
Solusi: Memasang unit tiga (filter + penurunan tekanan valvaik + penambat uap minyak), periodik mengekapkan air dasar untuk memastikan udara kompresi yang bersih dan kering; bersihkan atau ganti perlengkapan penampah untuk memastikan penampaian penampahan ≤0.05MPa; mengganti pipa udara dengan tebal dinding ≥3mm dan kontrol keliling pengerutan ≥5 kali diameter pipa untuk menghindari resonansi.
IV. Prevention and Daily Maintenance Suggestions
1. Pengendalian Bahan Baku: Buat mekanisme inspeksi masuk untuk bahan baku, verifikasi ketat indikator seperti kecepatan alir melunak, kandungan kelembaban, dan kadar kotoran untuk mencegah bahan baku yang tidak sesuai kualitas dimasukkan ke dalam produksi; lakukan verifikasi dalam jumlah kecil untuk berbagai batch bahan baku untuk memastikan adaptibilitas proses.
Perawatan Peralatan : Susun jurnal perawatan standar, cek tingkat minyak pelumas, debit air pendingin, dan tekanan sumber udara sebelum memulai mesin setiap hari; bersihkan sisa bahan pada kepala cetakan setiap minggu dan periksa status koneksi kawat pemanas; ganti filter oli hidraulik setiap bulan, deteksi celah antara baut dan tabung, dan simpan bagian yang rentan seperti kawat pemanas dan pelapis.
3. Pengendalian Proses : Buat database parameter proses utama dan susun prosedur operasi standar (SOP) untuk berbagai spesifikasi botol pembersih; catat parameter utama seperti suhu, tekanan, dan ketebalan dinding setiap 2 jam selama produksi untuk mencapai kemampuan pelacakan kualitas.
4. Pelatihan Karyawan: Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Kesimpulan
Pengendalian kualitas dalam produksi botol pembersih oleh mesin pembentukan tiup ekstrusi adalah proyek sistematis yang perlu memperhatikan beberapa faktor seperti bahan baku, peralatan, proses, dan personel. Pada produksi sebenarnya, kita harus mematuhi prinsip “pengendalian terlebih dahulu dan respons yang cepat”, dan mengatasi berbagai masalah umum dengan mengoptimalkan parameter proses, memperkuat perawatan peralatan, dan mengendalikan bahan baku secara ketat. Pada saat yang sama, perlu terus mengumpulkan pengalaman dalam kombinasinya dengan praktik produksi dan terus menerus mengoptimalkan skema produksi, sehingga kualitas produk dapat ditingkatkan dengan stabil, biaya produksi dapat diminimalkan, dan efisiensi produksi dapat maksimal.






