

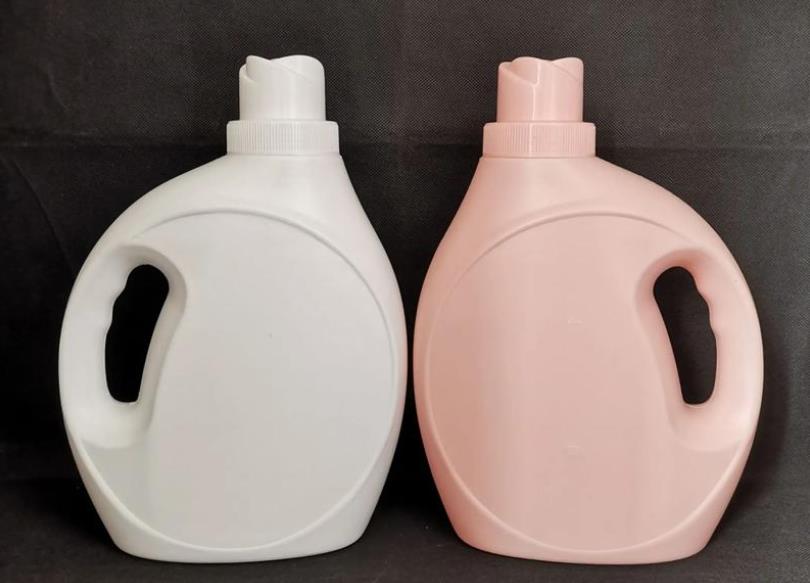
Extrusion blow molding technology has become the mainstream production method for hollow plastic products such as detergent bottles due to its advantages of low equipment investment, high production efficiency, and wide adaptability to raw materials. However, in actual production, affected by multiple factors such as raw material properties, equipment status, process parameters, and mold precision, various quality defects and production failures are likely to occur, directly affecting product qualification rate and production efficiency. Combining the production characteristics of detergent bottles, this article systematically sorts out common problems, in-depth analyzes the causes and proposes targeted solutions, providing technical reference for production practice.
I. Process Molding Defects and Solutions
(I) Ungleiche Wandstärke
Anomalien: Die Dickeunterschiede der Waschmittelflaschen im selben Querschnitt oder in verschiedenen Teilen übersteigen 10 %, mit häufigen Situationen wie dickerem oberen und dünneren unteren Ende sowie ungleichmäßiger Rundabmessung. Dies führt zu mangelnder Flaschenfestigkeit, was bei Befüllung und Transport zu Schäden führen kann.
Ursachen:
Unsachgemäßer Formendesign, ungleichmäßige Trumpatteilung oder Abweichung der Position des Luftreibholes, was zu einer unausgeglichenen Befüllung der Kunststoffschmelze führt;
(II) Oberflächenfehler
Großer Schwankungen des Blasformluftdrucks, vorzeitige oder verspätete Vorblaszeit, was die einheitliche Ausdehnung der Parison beeinträchtigt;
Ungleichmäßige Schmelztemperatur der Rohstoffe, unangemessener Temperaturgradient in den einzelnen Abschnitten des Hähne, was zu Unterschieden in der Fließfähigkeit der Schmelze führt;
Versackung der Parison durch überhöhte Schmelztemperatur und langsame Extrusionsgeschwindigkeit, so dass sich die Parison unter ihrer eigenen Gewichtszuwachs ungleichmäßig in der Längsrichtung ausdehnt.
Lösungen:
Optimierung der Formstruktur, Verbesserung der Trumpatdesigns, Kalibrierung der Position der Luftreihole, um eine einheitliche Schmelzedistribution zu gewährleisten;
Anwendung eines Wanddickentestsystems zur Stabilisierung des Blasluftdrucks, Kontrolle der Druckfluktuation innerhalb von ±0,02MPa und Anpassung des Vorblasttpunktes gemäß dem Wanddickendifferenz (z. B. Verzögerung des Vorblasttpunktes bei dickerem Oberkante und dünnerem Unterkante);
Anpassung des Temperaturgradienten in der Hähne, Anwendung einer stufenweisen Aufheizstrategie, um eine einheitliche Schmelztemperatur zu gewährleisten. Bei HDPE-Rohstoffen wird empfohlen, die Temperatur in jedem Hähne- Abschnitt auf 170-180℃ zu kontrollieren;
Senkung der Düsenkopf-Temperatur um 10-15℃, Erhöhung der Extrusionsgeschwindigkeit um 10%-15%, Kalibrierung der Düse-Sprünge auf ±0,05mm mit Nasenmessgeräten und Verringerung von Parison-Versackungen.
Oberflächenfehler umfassen vor allem Blasen, Flecken, Kratzer, Orangenaroma, schwarze Flecken und schwarze Streifen, die die Produktqualität der Waschmittelflaschen beeinträchtigen und das Vertrauen der Verbraucher mindern.
(I) Verformung und Abweichung der Standardmaße
Erscheinungen: Das Flaschengehäuse weist Schrumpfverformung, Biegen, Ellipsen und andere Merkmale auf und überschreitet die Toleranzgrenzen bezüglich Volumen, Außendurchmesser und anderen Maßen, wodurch die Anforderungen an die Füllung und Verpackung nicht erfüllt werden.
Ursachen: Unzureichende Kühlzeit oder un gleichmäßige Kühlung, wodurch das Flaschengehäuse nicht ausreichend eingestellt wurde; übermäßige Moldentemperatur, die die Kristallisationsformung beeinträchtigt; übermäßiger Blasverhältnis, der den Belastungsgrenzwert des Materials übersteigt; instabile Zuggeschwindigkeit und schlechte Synchronisation der Geräte.
Lösungen: Verlängerung der Kühlzeit um 20%-30%, Verwendung abgekühltes Wasser zur Verbesserung der Kühlwirkung und Gewährleistung einer vollständigen Abkühlung des Flaschengehäuses vor dem Entformen; Kontrolle der Mouldtemperatur bei 15-25℃ und Erreichung einer genauen Temperierung durch eine Mouldtemperaturmaschine; Anpassung des Parisondrehsteuers zur Kontrolle des Blasverhältnisses im Bereich von 2:1-2,5:1, um ein übermäßiges Stretchen zu vermeiden; Stabilisierung der Zuggeschwindigkeit, regelmäßige Kalibrierung der Gerätesynchronisationsventile, Messung der Flaschengröße alle 2 Stunden und rechtzeitiges Anpassen der Parameter.
(IV) Schmelzessplitter und Defekte an der Pariserin
Erscheinungen: Die Pariseroberfläche weist Falten und Splittungen auf, und das Flaschengehäuse weist nach dem Entformen Risse auf, das hat einen gravierenden Mangel an Festigkeit und ist anfällig für Beschädigungen und Leckagen.
Ursachen: Übermäßige Extrusionsgeschwindigkeit führt zu einer übermäßig hohen Scheuerbeanspruchung der Schmelze; zu niedrige Schmelztemperatur der Rohstoffe führt zu einer unzureichenden plastifizierung; unzureichende Modellstellung der Matrizen verursacht eine übermäßige Widerstandskraft der Schmelze beim Fließen; hoher Feuchtigkeitsgehalt der Rohstoffe führt zu Wasserdampfschäden während der Bearbeitung.
Lösungen: Verringerung der Extrusionsgeschwindigkeit, um einen einheitlichen Schmelzeauswurf sicherzustellen; Erhöhung der Temperatur des Rohr-und Kopfteils, um die ausreichende Plastifizierung der Rohstoffe zu garantieren; Optimierung der Matrizenstruktur zur Reduzierung der Schmelzeflugrückstände, Vergrößerung der Matrizenrandzone auf 0,5 mm; strenge Kontrolle des Feuchtigkeitsgehalts der Rohstoffe und gegebenenfalls Verlängerung der Trocknungszeit.
(V) Mangel an Material, Verformung und übermäßige Wirbel an der Flaschenmund, schlechte Abdichtungsfähigkeit und Leckage während der Füllung
(V) Verschleiß an der Flaschenöffnung
Ursachen: Fehlfunktion des Luftblasungssystems, unzureichender Vorblasdruck; lockeres Befestigen der Matrize, unzureichender Feststellkraft, was zu Blasen führt; übermäßige Temperatur im Bereich der Flaschenmund-Matrize, unzureichende Kühlung; Abweichung der Pariserpositionierung, was zur unvollständigen Ausfüllung des Flaschenmunds führt.
Lösungen: Überholung des Luftblasingsystems, Reinigung von Verunreinigungen im Spiralventil, um einen stabilen Vorblasdruck zu gewährleisten; Erhöhung der Feststellkraft auf 80%-90 % des Geräteleistungswerts, Austausch von abgenutzten Führungsstützen und Dichtungen; Verringerung der Temperatur im Bereich der Flaschenmund-Matrize, Installation lokaler Kühlgeräte; Kalibrierung des Pariserpositionierungsgeräts, um eine präzise Zentrierung zwischen Paris und Matrize zu gewährleisten.
Lösungen: Überholen des Luftblasensystems, reinigen der Verunreinigungen am Elektromagnettauschventil, um ein stabiles Vorkompressionsdruck zu gewährleisten; Erhöhen der Spanndämpfe auf 80 % bis 90 % des nominellen Wertes der Ausrüstung, Austauschen der abgenutzten Führungsstangen und Dichtungen; Senken der Temperatur im Bereich der Flaschenspitze im Formwerkzeug, Anbringen lokaler Kühlsysteme; Kalibrieren des Auslegungspositionier-Roboters, um eine präzise Anpassung zwischen Auslage und Formwerkzeug zu gewährleisten.
II. Fehlgeschäfte bei der Bedienung der Ausrüstung und Lösungen
(I) Funktionseinstellung der Ausrüstung und Fehlschläge bei der Durchführung einzelner Aktionen
Phänomen: Die Ausrüstung reagiert nicht, nachdem der Startknopf gedrückt wurde, oder eine einzige Aktion wie das Festschließen der Matrize, das Aufblasen von Luft oder die Lockerung der Matrize wird unterbrochen.
Ursachen: Fehlschläge im elektrischen Schaltkreis, z. B. lose Steckkontakte von Spiralventilen und beschädigte Kontaktorte; abnormaler pneumatischer/befeuert-elektrohydraulischer Betrieb, zu niedriger Druck der Luftquelle, Verstopfung des Ölkreislaufs; Auslösung der Sicherheitsvorrichtung, z. B. unschließbare Sicherheitstür und ungereinigtes Notstopptaster.
Lösungen: Prüfen Sie den elektrischen Schaltkreis mit einem Multimeter, befestigen Sie lose Steckkontakte, ersetzen Sie beschädigte Komponenten. Verstellen Sie den Druck der Luftquelle auf 0,6-0,8 MPa, reinigen Sie den Ölkreislaufschlauchfilter und prüfen Sie das Niveau des hydraulischen Öls. Stellen Sie sicher, dass die Sicherheitstür geschlossen ist, resetten Sie das Notstopptaster und beheben Sie das Sicherheitsinterlock-System.
(II) Abnormal Temperatur im Spritzgieβ
Phänomen: Der auf dem Temperaturanzeigetätchen angezeigte Wert weicht stark vom Setzpunkt ab, es kommt zur lokalen Überhitzung oder mangelnder Kühlung, was die Qualität der Schmelzplastifizierung beeinträchtigt.
Ursachen: Beschädigte Heizelementfächer oder lose Leitungen; falsche Einstellungen der PID-Parameter der Temperaturregler; ungenügender Kühlwasserstrom des Matrizenkopfes, schlechter Kühlungseffekt.
Lösungen: Überprüfen Sie die aktuelle Temperatur mit einem Infrarot-Thermometer, ersetzen Sie beschädigte Heizelementfächer und befestigen Sie die Leitungsanschlüsse. Kalibrieren Sie die PID-Parameter der Temperaturregler, um die Genauigkeit der Temperaturregelung zu gewährleisten. Prüfen Sie die Kühlwasserleitung, reinigen Sie die blockierten Verunreinigungen und stellen Sie sicher, dass die Kühlwasserströme ≥5 L/min.
(III) Materialleckagen und Verstopfungen der Matrize
Phänomen: Materialausscheidung am Verbindungsbereich der Matrizen und des Maschinenkopfes oder Verstopfung innerhalb der Matrize, was zu einer Unterbrechung der Extrusion führt.
Ursachen: Alterung und Beschädigung der Dichtungen der Matrizenkopfe; Verschleiß der Schrauben und Trommel, instabiler Transport der Schmelze; nach längerer Zeit nicht gereinigte Filtergitter, was zu einer Akkumulation von Verunreinigungen führt; zu niedriges Temperaturniveau der Matrizenköpfe und mangelhafte Fließbarkeit der Schmelze.
Lösungen: Wechseln Sie alte Dichtungen, um eine sichere Dichtung am Verbindungsbereich sicherzustellen. Prüfen Sie den Verschleiß von Schrauben und Trommel und führen Sie bei Bedarf eine Oberflächenstrahlschleifbehandlung durch. Reinigen Sie regelmäßig die Filtergitter und die Restmaterialien in den Matrizenkopfen und erhöhen Sie die Temperatur der Matrizenköpfe, um die Fließbarkeit der Schmelze zu verbessern.
III. Raw Material and Auxiliary System Problems and Solutions
(I) Probleme mit der Verträglichkeit der Rohmaterialien
Phänomen: Schwierige Verformbarkeit der Rohstoffe, unzureichende Festigkeit und chemische Beständigkeit des geformten Flaschengehäuses, die die Korrosionsbeständigkeitsanforderungen für Waschmittelverpackungen nicht erfüllen.
Ursachen: Fehlen der Auswahl von Blow-Molding-Spezialrohstoffen, wie zum Beispiel HDPE-Rohstoffe mit einer Schmelzfließgeschwindigkeit (MFR) außerhalb des Bereichs von 1-5 g/10 Min; unregelmäßiger Rohstoffmischer, unausgebildeter Zusatzstoffanteil; Übermischung von Recyclingrohstoffen, die die Rohstoffqualität beeinflussen.
Lösungen: Wählen Sie Blow-Molding-Spezialrohstoffe, die den Standards entsprechen, und priorisieren Sie HDPE-Harze mit stabilem Schmelzfließverhalten; nutzen Sie einen Hochgeschwindigkeitsmixer, um eine ausreichende Rohstoff- und Zusatzstoffmischung sicherzustellen und eine Mischzeit von mindestens 15 Minuten zu gewährleisten; kontrollieren Sie strikt das Mischungsverhältnis von Recyclingrohstoffen (es wird empfohlen, es nicht über 30 % zu erhöhen) und stellen Sie sicher, dass die Recyclingrohstoffe sauber und frei von Verunreinigungen sind.
(II) Verstopfung des Fördersystems
Phänomen: Unregelmäßiges Einfüllen im Silo, häufiger Bridging-Phänomen, was zu Schwankungen im Extrusionsvolumen führt und die Produktionskontinuität beeinträchtigt.
Ursachen: Zu hoher Feuchtigkeitsgehalt der Rohstoffe, Vernetzungs von hygrophilen Harzen; unzureichender Silokegelwinkel, der die Materialflüsse behindert; Ausfall des Vibrators, der das Einfüllen nicht unterstützend ist; Abnutzung des drückfreundlichen Vorschubes, verminderte Förderkapazität.
Lösungen: Verstärkung der Trocknung der Rohstoffe, und hygrophile Rohstoffe benötigen vor dem Gebrauch eine Entfeuchtung und Trocknung; Erhöhen des Silokegelwinkels oder Installation einer Anti-Bridging-Maschine; Überarbeitung des Vibrator-Motors, um seine normale Funktionsfähigkeit zu gewährleisten; Austausch des doppelten Vorschiethylengeabschnitts der Schnecke und Spritzbeschichtung der Oberfläche mit einem verschleißfesten Mittel, um die Förderkapazität zu verbessern.
(III) Ungewöhnliches Luftsystem
Phänomen: Ungewöhnlicher Geräuschpegel des pneumatischen Systems während der Betriebsphase, langsame Zylinderaktion, die die Blow-Moulding-Abstimmung und die Produktionseffizienz beeinträchtigen.
Ursachen: Unzureichende Behandlungsmöglichkeiten des Luftlieferanschlusses, zu hoher Ölgehalt oder Feuchtigkeitsgehalt der Verdichtungsluft; verstopfte Abgassicherung, zu hoher Abgastretungsdruck; Alterung der Luftrohre, Resonanz durch beschleunigte Innenseitenabscheidung.
Lösungen: Installieren Sie ein Dreikammer-System (Filter + Druckminderungsventil + Ölmistschmierung), entladen Sie regelmäßig kondensiertes Wasser, um eine saubere und trockene Verdichtungsluft zu gewährleisten; reinigen oder ersetzen Sie die Abgassicherung, um den Abgastretungsdruck auf ≤ 0,05 MPa zu drücken; ersetzen Sie PU-Luftrohre mit einer Wandstärke von ≥ 3 mm, kontrollieren Sie den Biegungsradius auf ≥ 5 Mal den Rohrdurchmesser, um eine Resonanz zu vermeiden.
IV. Prevention and Daily Maintenance Suggestions
1. Rohstoffkontrolle: Erstellen Sie einen Mechanismus für die Eingangskontrolle der Rohstoffe, überprüfen Sie genau Indikatoren wie Schmelzfließgeschwindigkeit, Feuchtigkeitsgehalt und Verunreinigungsgehalt, um nicht-qualifizierte Rohstoffe zu verhindern, die in die Produktion gebracht werden; führen Sie kleine Verifizierung für verschiedene Rohstoffladungen durch, um die Prozessanpassungsfähigkeit zu gewährleisten.
2. Gerätepflege: Erarbeiten Sie ein standardisiertes Wartungsbuch, prüfen Sie vor Motorstarts jeden Tag das Schmieröl-Position, das Kühlwasser-Flussvolumen und den Luftquellen-Druck; reinigen Sie jede Woche den Spritzausstattungsrestmaterial und überprüfen Sie den Anschlusszustand der Heizzugabe; wechseln Sie jeden Monat das hydraulische Ölfilter, ermitteln Sie den Zwischenfall zwischen der Schnecke und dem Barrel und reservieren Sie sich anfällige Teile wie Heizzugaben und Dichtungen.
3. Prozesskontrolle: Erstellen Sie eine Datenbank mit zentralen Prozessindikatoren und verfassen Sie Standardbetriebspraktiken (SOP) für verschiedene Spezifikationen von Waschmittelflaschen; registrieren Sie wichtige Parameter wie Temperatur, Druck und Wanddichte alle 2 Stunden während der Produktion, um die Übertragbarkeit der Qualität sicherzustellen.
4. Schulung der Mitarbeiter: Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Fazit
Die Qualitätskontrolle bei der Herstellung von Detergenten-Flaschen durch Extrusionsblasmaschinen ist ein systematisches Projekt, das mehrere Faktoren wie Rohstoffe, Geräte, Prozesse und Personal berücksichtigen muss. In der tatsächlichen Produktion sollten wir uns an den Grundsatz „vorhandene Probleme zuerst lösen und schnell reagieren“ halten und verschiedene häufig auftretende Probleme durch Optimierung der Prozessparameter, Stärkung der Gerätewartung und strenge Kontrolle der Rohstoffe effektiv lösen. Gleichzeitig ist es notwendig, Erfahrungen in Kombination mit der Produktionspraxis stetig anzusammeln und die Produktionspläne ständig zu optimieren, um die Produktqualifikationsrate stetig zu verbessern, die Produktionskosten zu reduzieren und die Produktionseffizienz zu maximieren.






