

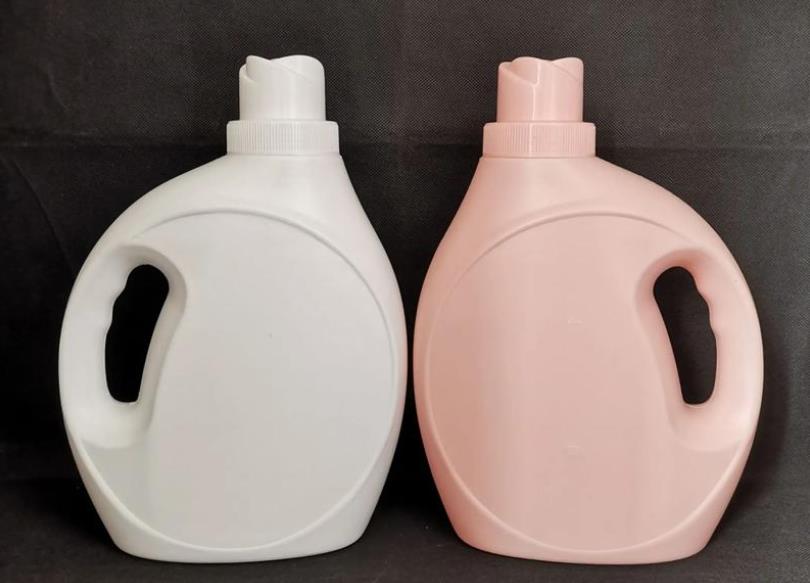
Extruzja blow formying technology has become the mainstream production method for hollow plastic Produkty such as detergent bottles due to its advantages of low equipment investment, high production efficiency, and wide adaptability to raw materials. However, in actual production, affected by multiple factors such as raw material properties, equipment status, process parameters, and formy precision, various quality defects and production failures are likely to occur, directly affecting product qualification rate and production efficiency. Combining the production characteristics of detergent bottles, this article systematically sorts out common problems, in-depth analyzes the causes and proposes targeted solutions, providing technical reference for production practice.
I. Process Molding Wadas and 2. Rozwiązania.
(I) Nierówny grubość ściany
Defekty powierzchniowe obejmują głównie pęknięcia, plamy, ślady, teksturę skórki pomarańczowej, czarne plamy i brązowe okręgi, co wpływa na jakość wyglądu butelek do detergentów i zmniejsza zaufanie konsumentów.
Pęknięcia i plamy
Ślady i tekstura skórki pomarańczowej
(II) Surface Wadas
Czarne plamy i brązowe okręgi
Praktyki zmniejszenia występowania problemów:
Wybierz wysokiej jakości surowce do obróbki termicznej
Zminimalizuj stopień temperatura
Wzmocnij usterkę w skrócie
Kontroluj warunki hybrydowe podczas procesu termicznego obróbki
Wybierz materiały umożliwiające kontrolę smarowania lub obróbkę powierzchniowej
Kontroluj jakość i stan konstrukcji
Utrzymuj odpowiednie ciśnienie operacyjne w lini czasu obróbki
2. Rozwiązania.: Sprawdzenie and adjust the barła temperature, replace damaged heating coils; replace worn screws or barłas, and perform hard chrome plating on the surface; regularly clean or replace the filter screen to ensure melt cleanliness.
(III) Deformacja produktu i odchylenia wymiarowe Bodziec butelki ma deformację zwinoty, zakrzywienie, bijutor i inne objawy, a objętość, zewnętrzny promień i inne wymiarów przekraczają zakres tolerancji, co uniemożliwia spełnienie wymogów w zakresie wypełniania i pakowania.
Powody: Niewystarczający czas chłodzenia lub nierównomierny chłodzenie, co prowadzi do niewystarczającego utwardzenia butelki; zbyt wysoka temperatura formy, co wpływa na wyrośnięcie formy; zbyt duży wskaźnik wciągnięcia, przekraczający wartość niesienia materiału; niestabilna prędkość trakcji i niewystarczająca synchronizacja urządzeń.
Rozwiązania: Pomaluj czas chłodzenia o 20% - 30%, użyj chłodzonej wody, aby zwiększyć skuteczność chłodzenia, aby zapewnić, że butelka jest w pełni schłodzona przed rozbijaniem. Kontroluj temperaturę formy na poziomie 15 - 25 ℃ i zapewnij dokładny kontrolę temperatury za pomocą maszyny do kontrolowania temperatury formy; dostosuj urządzenie sterujące paryszonem, aby kontrolować stosunek wciągnięcia w zakresie 2: 1 - 2,5: 1, aby uniknąć nadmiernego rozciągania; stabilizuj prędkość trakcji, regularnie kalibruj wahadło synchronizacyjne urządzeń, mierzyć rozmiar butelek co 2 godziny i dostosowywać parametry w odpowiednim czasie.
(IV) Przejście plastiku i wady paryszona
Powody: Nadmiernie wysoka prędkość wyciągu prowadzi do zbyt dużego rozdzielniającego naprężenia plastiku; zbyt niska temperatura topnienia surowców prowadzi do niewystarczającego plastyfikowania; nieodpowiedni projekt formy powoduje zbyt duży opór przepływu plastiku; zbyt wysoka zawartość wilgoci surowców powoduje wpływ pary wodnej podczas przetwarzania.
Rozwiązania: Zmniejsz prędkość wyciągu, aby zapewnić jednolitą ekstrakcję plastiku; zwiększ temperaturę osi i głowicy, aby zapewnić wystarczające plastyfikowanie surowców; optymalizuj strukturę formy, aby obniżyć opór przepływu plastiku, powiększając krawędź formy do 0,5 mm; starannie kontroluj zawartość wilgoci surowców i w razie potrzeby przedłużaj czas suśczania.
Phenomenon: Misk butelki ma niedobór materiału, deformacje, zbyt duże odkształcenia, słaby efekt szczelności i odpytywanie podczas wypełniania.
Powody: Defekty systemu spuszczania powietrza, niska prędkość zapierzenia; luźne blokowanie formy, niewystarczająca siła dokręcania, co prowadzi do spięcia; zbyt wysoka temperatura formy miskowej, niewystarczające chłodzenie; nietrafne pozycjonowanie paryszona, co prowadzi do nierównego wypełnienia miski.
(V) Bottle Mouth Wadas
Rozwiązania: Przebuduj system spuszczania powietrza, oczyść zanieczyszczenia zaworów solenoidowych, aby zapewnić stały prąd zapierania; zwiększ siłę blokowania do 80% - 90% wartości nominalnej urządzenia, wymień zużyte stĺpki i szczeliny; zmniejsz temperaturę formy miskowej, dodaj lokalne urządzenia chłodzące; kalibruj urządzenie pozycjonujące paryszon, aby dokładnie dostosować paryszon do formy.
(I) Zalewanie komponentów lub braku akcji urządzenia
Rozwiązania: Naprawić system oddawania powietrza, oczyścić zanieczyszczenia w solenoidowym zaworze, aby zapewnić stabilne ciśnienie przed oddawaniem powietrza; zwiększyć siłę zamykania do 80–90% wartości nominalnej urządzenia, wymienić uszkodzone pilarze prowadzące i uszczelki; obniżyć temperaturę formy wokół otworu butelki, dodać urządzenia do lokowego chłodzenia; kalibrować urządzenie określane postrzegania parisonu, aby zapewnić dokładną dokręcanie parisonu i formy.
II. Urządzenie Operation Failures and 2. Rozwiązania.
(I) Błędy urządzenia nie uruchamiają się, lub brakuje kroków.
Fenomenum: Urządzenie nie oddaje żadnego sygnału po naciśnięciu przycisku startowego lub jednorodna akcja, taka jak zamykanie formy, przesykanie powietrza lub układanie formy, zostaje przerwana.
Przyczyny: Przeszczepy w obwodu elektrycznym, takie jak osłabione sprężyny solenoidowe i uszkodzone kontaktory; nieprawidłowe systemy pneumatyczne/hydrauliczne, niski ciśnienie źródła powietrza, zablokowanie obwodu oleju; uruchomienie urządzenia ochronnego, jak otwieranie drzwi zabezpieczających i ponowne uruchomienie przycisku awaryjnego zapobiegającego.
Rozwiązania: Sprawdź obwód elektryczny za pomocą multimetru, złóż osłonki, zamocuj luzące się sztyfty, zamień uszkodzone komponenty; dostosuj ciśnienie w źródle powietrza do 0,6-0,8 MPa;, czyść filtr w obwodzie olejowym, sprawdź poziom oleju hydraulicznego; upewnij się, że drzwi zabezpieczające są zamknięte, ponownie uruchom przycisk awaryjnego, i zidentyfikuj urządzenie zabezpieczające.
(II) Abnormal Temperaturaeratura głowy formy
Fenomenum: Czytany na wyświetlaczu wartość temperatury odbiega znacznie od ustalonej, z lokalnym przegrzewaniem lub niewystarczającym chłodzeniem, co wpływa na jakość odlewania plastyfikacji.
Przyczyny: Uszkodzone przewody ogrzewające lub pomyślne przewody; nieprawidłowe ustawienia parametrów PID kontrolera temperatury; niski przepływ wody chłodzącej głowicy formującej, słabe efekty chłodzenia.
Rozwiązania: Sprawdź rzeczywistą temperaturę za pomocą termometru inframodowego, zamocuj uszkodzone przewody ogrzewające i zabezpiecz końcówki przewodów; ponowne kalibrowanie parametrów PID w kontrolerze temperatury, aby zweryfikować dokładność sterowania temperaturą; sprawdź przewod powietrza, oczyszcz szczególnie zabezpieczniki, a zarazem sprawdź przepływ wodny w stawie chłodniczym. III. Problemy i rozwiązania systemów surowców i dodatkowych
Fenomenum: Przecieki materiałów przy połączeniu głowicy formującej i głowicy maszyny lub zatkanie wewnątrz głowicy formującej, co powoduje przerwy w ekstrudowaniu.
Przyczyny: Starzenie i uszkodzenia uszczelek w głowicy formującej; zużycie śrub i słoików, niesprawna przepuszczalność pieczenia; niewczeszane szyny filtrujące, prowadzące do akumulacji zanieczyszczeń; zbyt niska temperatura głowicy formującej, niska płynność pieczenia.
III. Problemy i rozwiązania systemów surowców i dodatkowych
2. Rozwiązania.: Replace aging seals to ensure tight sealing at the connection; check the wear of screws and barłas, and perform surface spray wear-resistant treatment if necessary; regularly clean the filter screen and głowica formująca residual material; appropriately increase the głowica formująca temperature to improve melt fluidity.
Fenomenum: Trudna plastyfikacja surowców, nienormalna wytrzymałość i odporność chemiczna modelowanego ciała butelki, która nie może spełnić wymagań odporności na korozję w opakowaniu detergentów.
(I) Raw Materiał Adaptability Problems
Przyczyny: Brak odpowiedniego wyboru specjalnych surowców o klasie formowania wtryskowego, takich jak surowce HDPE o wartości przepływu pieczenia (MFR) nie leżące w zakresie od 1 do 5 g/10 min; nierównomierna mieszanka surowców, nieuzupełniony stosunek dodatek; zbyt duża blanszowa surowca, co wpływa na charakterystykę surowca.
Przyczyny: brak wyboru specjalnych surowców dla formowania pod ciśnieniem, takich jak surowce z HDPE z rynkiem przepływu masy (MFR) nie zachowującym się w zakresie 1-5 g/10 min; nierównomierne mieszanie surowców, nierówny stosunek dodatków; nadmierne mieszanie materiałów odzyskanych, co wpływa na właściwości surowców.
Rozwiązania: Wybierz surowce odpowiadające normom do formowania detalu przez wypełnianie termoplastycznym, a w szczególności wybierz styropy HDPE o stabilnej prędkości przepływu małżu; użyj wysokowydajnego mieszacza, aby zapewnić odpowiednią mieszaninę surowców i dodatków, z czasem mieszania nie krótszym niż 15 minut; ścisle kontroluj stosunek mieszania surowców recyklingowych (zarekomendowano nie przekraczać 30%) i upewnij się, że surowce recyklingowe są czyste i pozbawione zanieczyszczeń.
(II) Zasilaczing Systém Jamming
Przyczyny: Niewystarczalna natężenie materiału w dielu, częste wyłamanie się, co prowadzi do wahań objętości eksploatacji i wpływa na ciągłość produkcji.
Rozwiązania: Podkreśl poprawne leczenie surowców, a surowce higroskopowe muszą zostać odwierdzane i wysuszone przed użyciem; zwiększyć kąt stopki dielu lub zamontować urządzenie przeciwzagregajne; przeprowadzić przegląd silnika wibracyjnego, aby zapewnić normalną pracę; wymienić sekcję nakładania nacięcia o podwójnej ścinaniu, a na powierzchni nałożyć odporne na uszkodzenia środki, by zwiększyć wydajność transportu.
Phenomenon: Nieodpowiednie pobieranie materiału w dielu, częste wyłamanie się, co prowadzi do wahań objętości eksploatacji i wpływa na ciągłość produkcji.
(III) Abnormal Pneumatic Systém
Rozwiązania: Popracuj nad pobieraniem materiału w dielu, a higroskopowe surowce należy odwirować i suszyć przed użyciem; zwiększyć kąt stopki dielu lub zamontować urządzenie przeciwzagregajne; wymienić sekcję nakładania nacięcia o podwójnej ścinaniu, a na powierzchni nałożyć odporne na uszkodzenia środki, by zwiększyć wydajność transportu.
Przyczynas: Niewłaściwe obróbkę źródła powietrza, nadmiar oleju lub wilgotności w podciśnionym powietrzu; obustronna utwardzanie, nadmiar ciśnienia wyfala; starzenie rur powietrznych, rezonans spowodowany odparowaniem wewnętrznej ściany.
2. Rozwiązania.: Zamontuj trzypunktowy układ (filter + reduktor ciśnienia + smarownik mgły olejowej), regularnie odprowadzać wodę kondensującą, aby zapewnić czysty i suchy podciśniony powietrze; odczyść lub wymień układ utwardzający, aby zapewnić wartość ciśnienia wyfala ≤0,05MPa; wymienić PU rury o grubości ścian ≥3 mm, kontrolując promień nachylenia ≥5 razy niż średnica rury, by uniknąć rezonansu.
IV. Prevention and Codziennie Konserwacja Suggestions
1. Kontrola surowców: Utworzyć mechanizm kontroli przyjmów surowców; dokładnie sprawdzać wskaźniki, takie jak prędkość przepływu małżu, zawartość wilgoci i zawartość zanieczyszczeń, aby unikać otrzymywania nieodpowiednich surowców na produkcję.
2. Serwis urządzenia: Stwórz standardowy dziennik serwisowy, kontroluj poziom oleju smarującego, przepływ chłodzącego i ciśnienie źródła powietrza przed uruchomieniem maszyny co dzień; każdego tygodnia usuwaj zanieczyszczenia z główki formy i sprawdzaj stan połączenia układu grzewczego; co miesiąc wymieniaj filtr oleju hydraulicznego, sprawdzaj przewlekłość między napinaczem i ciałem nacięcia, a także zabezpiecz najbardziej narażone części, takie jak układy grzewcze i uszczelki.
3. Kontrola procesu: Utworzyć bazę danych parametrów kluczowych procesu i opracować standardowe procedury obsługi (SOP) dla różnych specyfikacji butelek do detergentów; każdych 2 godziny podczas produkcji rejestrować kluczowe wskaźniki, takie jak temperatura, ciśnienie i grubość ściany, aby realizować śledzenie jakości.
4. Wykształcenie personelu: Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Podsumowanie
Kontrola jakości w produkcji butelek do detergentów za pomocą maszyn formujących detale przez wypełnianie termoplastycznym jest programem systematycznym, który musi uwzględniać wiele czynników, takich jak surowce, materiały, procesy i personel. W rzeczywistych warunkach produkcji powinnyśmy przestrzegać zasad "rozważ kolejności zabezpieczeń i szybkiego wyjścia z kłopotu", a różne problemy powszechne należy skutecznie rozwiązywać poprzez optymalizację parametrów procesu, zwiększenie konserwacji sprzętu i rygorystyczną kontrolę surowców. Jednocześnie konieczne jest nierozerwalne przewarto nier treningu w połączeniu z praktyką produkcji i ciągłe optymalizowanie schematów produkcji, aby stabilnie podwyższać odsetek kwalifikacji produktu, zmniejszać koszty produkcji i maksymalizować wydajność produkcji.






