

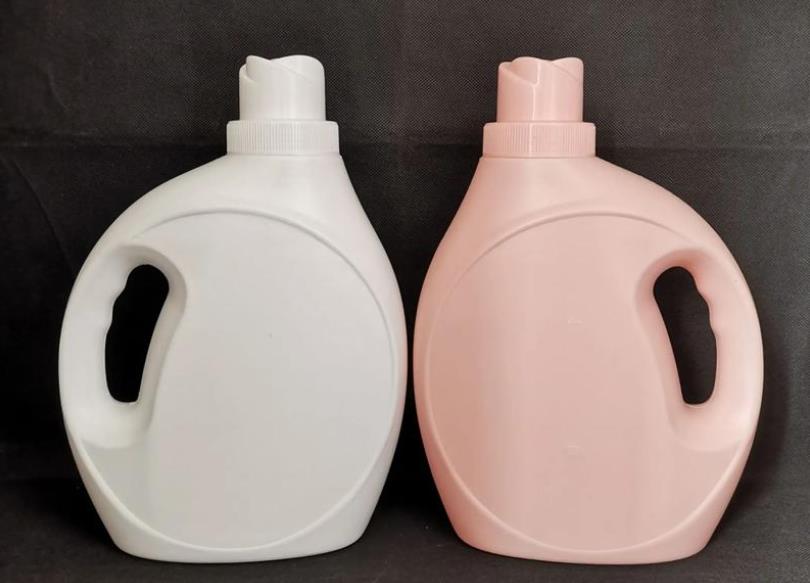
압출 소방 방식은 저렴한 동력 장비 투입비용, 높은 생산 효율 및 원료에 대한 넓은 적응성 등에서 안긴 세제 병 등 중공 플라스틱 제품의 주된 생산 방법으로 자리매김했다. 그러나 실제 생산 과정에서 원료 특성, 기기 상태, 공정 파라미터, 금형 정밀도 등 여러 요인에 의해 다양한 품질 결함 및 생산 실패가 발생할 가능성이 있으며, 이는 직접 제품의 합격률과 생산 효율성에 영향을 미친다. 본 글에서는 세제 병의 제작 특성을 결합하여 일반적인 문제점을 체계적으로 분류하고, 원인 분석 및 타당한 해결책을 제시함으로써 생산 실무에 기술적 참고자료를 제공한다.
Ⅰ. 가공 금형 결점 및 해결방안
(I) 불균등한 벽 두께
현상: 같은 횡단면 또는 다른 부위의 세척제 병의 벽 두께 차이는 10% 이상으로, 상부가 두껍고 하부가 얇거나 둘 다 다르거나 둘 다 얇은 일반적인 상황과 둘 다 두꺼운 것, 둘 다 얇은 경우 등 원통의 둘레쪽 두께가 불균일합니다. 이로 인해 병의 강도가 부족하여 채우기 및 운송 시 파손이 발생할 가능성이 있습니다.
원인:
무리한 금형 설계, 주전자의 불균형 배분 또는 공기 송풍구 위치의 편차가 있어 플라스틱 용융물이 균일하게 채워지지 않습니다.
블로우 몰딩 공기의 압력이 크게 변동하며, 초기 과열 또는 연소 시기가 조정되지 않아 아시아 용해물의 균일 혼합이 이루어지지 않습니다.
원료의 불균등한 용융 온도, 클램셀 각 부위의 온도 변화가 과도해 용융물의 유동성이 달라지거나 불규칙해 질 수 있습니다.
내용물의 탈수 때문에 용융물 부피가 감소하고 용융물이 방향에 따라 위아래로 불균형하게 압축됩니다.
원인: 원재료에 수분이나 이물질이 함유되어 있고 충분하게 건조되지 않았거나, 과도한 가공온도가 원재료의 열화를 유발한다. 금형 내부에 환기의 부족으로 공기가 차 있는 상태에서 스크레치가 발생한다. 호퍼에서 원재료가 매끄럽게 공급되지 않아 초래된 원재료 계단현상으로 틈새가 생긴다.
해결 방법: 고품질 블로우 몰딩 등급의 원재료를 선택하고, 원재료의 수분 함량을
02% 미만으로 줄이기 위해 탈수기를 사용합니다. 원재료의 숙성 시간을 줄이고, 가공온도를 5~10℃ 낮춥니다. 금형 내부에
02~0.05mm의 깊이의 배출 홈이 있는 배출 우레를 설치하여 공기 배출을 적시에 진행합니다. 호퍼 콘 각도를 60° 이상으로 높이고, 진동 모터를 점검하여 원재료의 계단현상 방지를 실시합니다.
긁힘 및 오렌지 껍질 질감
원인: 금형의 표면이 평탄하지 않거나, 손상되었거나, 잔해물이 축적되어 있습니다. 용융물질의 흐름에 따른 배리지 현상이 발생합니다. 냉각 공기 고무 밧줄의 공기 양이 불균일하여 표면 냉각 속도가 일정하지 않습니다.
해결 방법: 정기적인 금형 내면 문경을 수행하며, 금형 저층과 잔해물을 세척하여 평탄한 표면을 유지합니다. 압출 속도와 온도를 조절하여 용융물질의 흐름 마킹을 줄입니다. 냉각 공기 고무 밧줄 위치를 보정하여 균일한 공기량을 보장하고 병 외장 벽의 일정한 냉각 속도를 제어합니다.
검은 얼룩 및 검은 줄무늬
원인: 배럴 온도가 과도해져 원재료가 피해를 입습니다. 나사 및 배럴 내면 표면이 마모되어 금속 부스러기가 용융물질로 혼입됩니다. 여과망물이 막혀 이물질이 정체되어 스크레치가 발생합니다.
해결 방법: 배럴 온도를 확인하고 조절합니다. 손상된 난방요소를 교체합니다. 마모된 나사나 배럴 부분을 교체하고, 표면에 하드 크롬 도금을 합니다. 여과망리를 정기적으로 청소하거나 교체해 용융물냄새를 예방합니다.
(III) 제품의 변형 및 치수 편차 현상
현상: 병 본체가 수축 변형, 곡률, 타원형 및 기타 상태를 보이고 용적, 외경 등 치수가 공차 범위를 초과하여 포매기 및 포장 요건을 충족하지 못합니다.
(IV) 용융 파열 및 파리슨 결함
현상: 제품 표면에는 구레탄이 형성되고 균열이 발생하며, 성형 후의 병 본체에는 균열이 생겨 내력이나 파손 및 누출 위험이 심각하게 부족하다.
원인: 지나치게 빠른 압출 속도는 녹여낸 물질을 세는 응력이 지나치게 높아지고, 원료의 용융 온도가 너무 낮으면 소포화 정도가 부족하며, 무분별한 금형 설계는 녹여낸 재료의 흐름 저항이 높을 수 있고, 원료의 수분 함량이 높아지면 가공 과정 중 수증기가 작용할 수 있습니다.
해결책: 균일하게 용출할 수 있도록 압출 속도를 줄이고 원료의 적정 식성 확보를 위해 병 부품과 양축부의 온도를 높이고, 원하는 압출 형태에 맞추려면 압출부 구조를 조정해야 하며, 두께가
5mm 이상으로 넓혀야 한다. 또한 원료의 수분 함량을 엄격히 통제하고, 필요하다면 건조 시간을 연장해야 한다.
(V) 병 혀 결함 현상
원인: 공기 송풍 시스템에故障이 발생하거나 사전 송풍압력이 충분하지 않을 경우; 금형 조임이 느슨하거나, 조임 힘이 부족해서 흘러내리는 현상이 발생합니다. 또한 병 구면 모형의 온도가 너무 높아져 냉각이 충분치 않거나, 병 모형 조립 위치가ずれ가 발생합니다.
해결 방법: 공기 송풍 시스템을 점검하고 솔레노이드 밸브의 오염물질을 제거하여 안정적인 사전 송풍 압력을 확보하십시오. 금형 조임 힘은 장비 정격 값의 80%~90%로 늘리십시오. 가이드 기둥과 실의 결로를 교체하십시오. 병 모형의 온도를 낮추고, 현장 냉각 장치를 추가하십시오. 병 모형 위치 조절 장치를 재조정하여 병 모형과 병 모형의 조립이 정확하게 이뤄지도록 하십시오.
II. 장비 작동 중의 문제와 해결 방법
(I) 장비의 시작 오류 또는 일부 작업 기법이 중단되는 경우
현상: 시작 버튼을 누르면 장비가 반응이 없거나, 금형 조임, 공기 송풍, 무형제작 등의 개별 작업이 중단됩니다.
원인: 전원 회로에 이상이 발생하거나, 타이어 또는 금속 검 문구쇠에 오염물이 끼어 있거나; 공압/유압 시스템이 이상하거나, 공기원 압력이 충분하지 않거나, 유압 회로가 막혔을 때; 안전 장치가 작동해, 안전문이 닫히지 않았거나 응급 정지 버튼이 다시 설정되지 않아 발생합니다.
해결책: 멀티미터로 전기 회로를 검사하고, 느슨한 플러그를 고정하고, 손상된 부품을 교체하며, 공기 출입구 압력을
(II) Abnormal 형 헤드 온도
6~0.8MPa로 조절하고, 오일 회로 필터를 청소하며, 유압 오일 수준을 확인합니다. 또한 안전 도어가 제대로 닫혀 있는지 확인하고, 비상 정지 버튼을 재설정하고, 안전 연동 장치를 문제 해결합니다.
현상: 온도 표시 값이 설정 값과 크게 다르게 되어 일부에서는 과열이 발생하거나 냉각이 충분치 않아 제품의 성형 가연성을 떨어뜨립니다.
원인: 손상된 가열 코일이거나 배선 단자가 느슨합니다. 온도 컨트롤러의 PID 매개변수가 잘못 설정되었거나, 다이 헤드의 냉각수 흐름이 충분치 않아 냉각 효과가 떨어집니다.
해결책: 적외선 온도계로 실제 온도를 측정한 후, 손상된 가열 코일을 교체하고 배선 단자를 고정합니다. 온도 컨트롤러의 PID 매개변수를 다시 설정하여 온도 제어 정확성을 확보합니다. 냉각수 파이프라인 상태를 점검하고, 막힌 불순물을 청소하여 냉각수 흐름 속도가 5L/분 이상이 되도록 합니다.
(III) 재료 누출 및 다이 막힘
현상: 다이 헤드와 기계 머리 간의 연결 부분에서 재료 누출이 발생하거나 다이 헤드 내부에 막힘이 발생해 압출이 중단됩니다.
원인: 다이 헤드 씰이 노화됐거나 손상되었습니다. 나사나 배럴이 마모되어 윗 방향 유동이 불안정하고, 오래 청소하지 않아 두고 있는 불순물이 쌓여갑니다. 또한 다이 헤드 온도가 너무 낮아 불연유의 흐림성이 떨어집니다.
III. Raw Material and Auxiliary System Problems and Solutions
III. 원재료 및 보조 시스템 문제 및 해결책
(I) 원재료 적응성 문제
현상: 원재료의 성형이 어려워 보틀 본체의 강도 및 내약성이 적합하지 않아 세제 포장에 사용되는 내식성 요구 사항을 충족할 수 없습니다.
솔루션: 표준을 충족하는 블로우 몰딩용 원료를 선택하고 안정적인 용해 흐름률을 갖는 HDPE 수지를 우선시하며, 원료와 첨가제의 충분한 혼합을 위해 고속 혼합기를 사용하고 혼합 시간을 15분 이상으로 유지해야 합니다. 재생 원료의 혼합 비율을 엄격히 통제하고(최대 30%를 초과하지 않는 것이 좋으며), 재생 원료가 깨끗하고 불순물 없이 구비되어 있는지 확인해야 합니다.
(II) Feeding System Jamming
현상: 유입창에서 원료가 제대로 이송되지 않거나 다리 피해 현상이 빈번하게 발생하여 압출량의 변동이 발생하고 생산의 연속성이 영향을 받습니다.
원인: 원료의 수분 함량이 높거나 흡습성 수지의 착즉 현상 발생; 유입창의 콘 각도가 충분치 않아 원료 흐름이 방해되며, 진동기 결함으로 인해 원료 공급이 방해받고 스크류 식 원료 공급 부의 마모로 인해 전송 능력이 감소합니다.
해결 방법: 원료의 건조 처리를 강화하며, 흡습성 원료는 사용 전 습기를 제거하고 건조해야 합니다. 유입창 콘 각도를 증가시키거나 다리 피해 방지 장치를 설치해야 합니다. 진동 모터를 교체하여 정상 작동을 보장해야 합니다. 이중 나사식 원료 공급 섹션의 나사를 교체하고, 내경에 인장 방지 코팅을 스프레이 처리하여 전송 능력을 향상시켜야 합니다.
(III) 비정상 공압 시스템
현상: 장비 작동 중에 공압 시스템이 비정상적인 소음을 발생시키고, 실린더 동작이 느려져 블로우 몰딩 정밀도와 생산 효율이 저하됩니다.
원인: 공압 처리 부적절, 압축공기의 기름 함량이 높거나 수분 함량이 높거나; 머플러 폐쇄, 배출 수압이 과도하며; 공압 관이 낡아서 내부 벽이 외부로 밀려나는 데 따른 공진 현상 등.
해결 방법: 트리플 유닛(필터 + 압력 감소 밸브 + 기름기분무기를) 장착하여 압축공기를 정화하고 건조하게 유지해야 합니다. 머플러를 청소하거나 교체해 배출 수압을 ≤0.05MPa로 유지해야 합니다. 벽 두께가 ≥3mm인 PU 공압 관을 교체하고 관의 굵기보다 5배의 굴곡 반경을 유지하여 공진 현상을 방지해야 합니다.
IV. Prevention and Daily Maintenance Suggestions
1. 원료 관리: 원료에 대한 입하 검사 메커니즘을 구축하여 용해 흐름률, 수분 함량, 불순 함량과 같은 지표를 엄격하게 검증하여 부적합한 원료가 생산에 투입되지 않도록 해야 합니다. 다른 유형의 원료 각각에 대해 소량의 검증 작업을 진행하여 공정 적응성을 보장해야 합니다.
2. 장비 유지보수: 표준화된 유지보수 일지를 작성하고 매일 기계 작동 시 윤활유 수준, 냉각 수위, 공압원압을 확인해야 합니다. 주기적으로 용기 형판 잔류물을 청소하고 가열 코일 연결 상태를 확인해야 합니다. 매월 유압유 필터를 교체하고, 나사와 병 사이의 간격을 탐지하고, 가열 코일 및 실링과 같이 취약한 부품을 예비로 확보해야 합니다.
3. 공정 관리: 주요 공정 파라미터 데이터베이스를 구축하고 세면제 병의 다양한 사양에 맞는 표준 운영 절차(SOP)를 수립해야 합니다. 생산 중 온도, 압력, 벽 두께와 같은 주요 파라미터를 2시간 간격으로 기록하여 품질 추적성을 실현해야 합니다.
4. 인력 교육: 운영자의 기술 교육을 강화하여 장비 작동, 파라미터 조정, 오류 진단 및 기타 기술을 숙달시킵니다. 정기적으로 품질 분석 회의를 개최하고 공통 문제 해결에 관한 경험을 요약하며 모든 직원들의 품질 의식을 향상시키십시오.
결론
압출 블로우 몰딩 기계가 제조하는 세제병의 품질 관리는 원자재, 장비, 공정, 인력 등 여러 요소가 고려되어야 하는 체계적인 프로젝트입니다. 실제 생산 과정에서 우리는 “예방이 우선이고 신속한 대응이 필요합니다”라는 원칙을 준수하고, 공정 파라미터를 최적화하여, 장비를 강화하고 원자재를 엄격히 통제함으로써 다양한 공통 문제를 효과적으로 해결해야 합니다. 동시에 생산 관행과 결합하여 진술을 지속적으로 축적하고 생산 방안을 끊임없이 최적화하여 제품 적격률을 안정적으로 향상시키고, 생산 비용을 절감하고, 생산 효율성을 극대화할 필요가 있습니다.






