

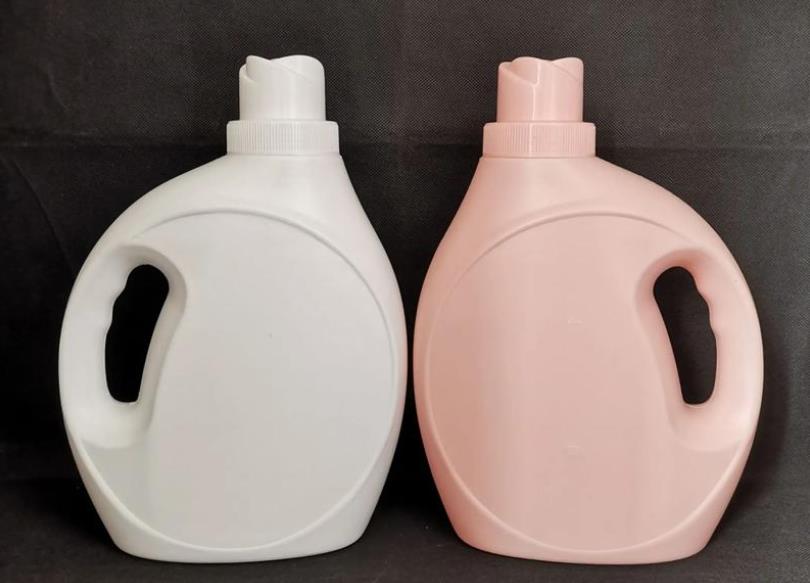
エクストラクションブローモールング技術は、設備投資の低さ、生産効率の高さ、原材料に対する適応性の広さなどの優位性により、洗剤瓶などの空洞形状のプラスチック製品の主流の生産方法となっている。しかし、実際の生産においては、原材料の特性、設備の状態、処理パラメータ、金型の精度など、複数の要因が影響を及ぼし、さまざまな品質不良や生産不具合が起こる可能性があるため、製品の適合率や生産効率に直ちに影響を与える。本稿では、洗剤瓶の生産特徴を考慮して、まず共通の問題点を体系的に整理し、原因を深く分析して対策を提案し、生産実践に対して技術的な参考となることを目的とする。
I. 加工形状の不具合と解決法
(I) 表面厚が不均一
現象: 同じ断面または異なる部分の洗剤ボトルの壁厚差が10%を超え、上部が厚く下部が薄いなどの一般的な状況や、周囲の厚さの不均等性がある。これにより、ボトル強度が不十分となり、充填や輸送中に破損しやすくなる。
原因:
不合理な金型設計、不均一なランナー分布または吹き流し穴の位置の偏差により、プラスチック溶融の充填が不均等になる。2. ブロー成形の気圧が大きく変動し、前サブボールブローの時間が早すぎるか遅すぎることで、パリソンの均一な膨張に影響を与える。3. 原料の溶融温度が不均一になることや、バレルの各セクションの温度グラデーションが不適切であるため、溶融流動性に差が生じる。4. パリソンのたわみにより、溶融の温度が過度に高く、押し出し速度が低いため、自重で縦方向に不均一に伸びる。
対策:
金型構造を最適化し、ランナーデザインを改善し、吹き流し穴の位置を調整して、均一な溶融分布を確保する。2. 壁厚制御システムを採用して、吹き流し圧の安定化、吹き流し圧の変動を±0.02MPa以内に制御し、上部が厚く下部が薄い場合には前サブボールブロー時を遅らせるなど、壁厚差に応じて前サブボールブロー時を調整する。3. バレルの温度グラデーションを調整し、段階的な加熱戦略を採用して、均一な溶融温度を確保する。HDPE製品原料の場合、バレルの各セクションの温度を170-180℃に制御することを推奨する。4. ダイヘッド温度を10-15℃減少させ、押し出し速度を10-15%増加させ、フィーラーガagesでダイギャップを±0.05mm以内に調整し、パリソンのたわみを軽減する。
1. ホブラや斑点
原因: 素材に水分や不純物が含まれており精密に乾燥されていない、処理温度が過酷になって素材が劣化している、成形金型中の排気が不十分であるために空気が残留し、プリングが焦げ付いている、ホッパーの供給が足りずに素材が溝状になっている。
解決策: 高品質のブローボンプラググレードの素材を選択し、素材の水分量を0.02%以下に減らすために脱水機を使用し、バレル中の素材の滞在時間を短縮し、処理温度を5~10℃下げる、金型内に排気溝を0.02~0.05mmの深さで加え、空気を適切に排出する、ホッパーのコーン角を60度以上に増加させ、素材の橋切りの原因である振動モーターの改良を行う。
2.キズやオレンジピールテクスチャー
原因: 金型口部が平滑でなく、破損しているか、残留物が蓄積されている、パリゾン部分が凸凹しているのために押出中に流れ痕が生じる、冷却空気リングの空気量が不均一になり、外壁の冷却速度が一貫していない。
解決策: 金型内部を定期的に磨く、ダイ捨て物を清浄して金型口部を平滑に保つ、押出速度と温度を調整して溶融中の流れ痕を低減する、冷却空気リングの位置を調整して均一な空気量を確保し、ボトル外壁の一貫した冷却速度をコントロールする。
3.黒点と黒いシラス
原因: バレル温度が過高で素材が劣化している、ねじの摩耗とバレル内壁のために金属微粒が溶融物に混入する、フィルターが詰まったために不純物が留まることで焦げ付く。
解決方法: バレル温度を確認し調整し、故障したヒーターコイルを交換する、破損したねじまたはバレルを交換し、表面を硬質クロムメッキする、フィルタースクリーンを定期的に清掃または交換することで溶融物の清浄性を保証する。
(III)製品の変形と寸法外れ
現象: ボトル本体に収縮変形、湾曲、楕円などが生じ、体積、外径などの寸法が許容範囲を超え、充填および包装の要件に対応できない。
原因:冷却時間が不足しているか冷却が不均一であるため、ボトル本体の設定が不十分になっている。金型温度が過高なので、結晶性成形が影響を受けています。ブローオン比率が過剰なので、材質の耐力が越えられています。牽引速度が安定せず、設備の同期化がいとも悪くなっています。12. 対策:冷却時間を20%~30%ほど延長し、ボトル本体が十分に冷却されるように、冷却効果を高めるために冷却水を使用します。金型温度を15~25℃に制御し、金型温度の機械を通じて正確な温度制御を実現します。パリゾン制御装置を調整して、ブローオン比率を2:1~2.5:1の範囲内で制御することで、伸縮が過剰になるのを回避します。さらに、牽引速度を安定化し、定期的に設備の同期化バルブを校正し、2時間ごとにボトルサイズを測定するとともに、適切なタイミングでパラメーターを調整します。
対策:冷却時間を20から30%延長し、冷却効果を高め、ボトル本体が脱型前に完全に冷却されるようにします。金型温度を15から25℃に調整し、金型温度計で正確な温度制御を実現します。パリゾン制御装置を調整し、膨張比を2:1から2.5:1の間に制御して、過度の伸縮を防ぎます。牽引スピードを安定化し、装置のシンクロ化バルブを定期的に校正し、2時間ごとにボトルのサイズを測定し、必要に応じてパラメーターを調整します。
(IV)溶融破裂とパリゾーン欠陥
現象:パリゾーンの表面に凹凸やひびがあり、成形後にボトル本体に亀裂ができ、非常に強度が不十分で、破損や漏れが起きやすい。
原因:押し出し速度が過度に速くなり、溶融摩擦力が過剰になる、原材料の溶融温度が過低になるとプラスチック化が不十分になる、ムードの設計が不適切で溶融流動抵抗が過剰になる、原材料の水分量が過多になると加工中に水蒸気による衝撃が生じる。
解決策:押し出し速度を減速して均一な溶融押し出しを保証する、バレルとモールドヘッドの温度を上昇させて原材料の十分なプラスチック化を確保する、ムード構造を最適化して溶融流動抵抗を減らし、モールドエッジを0.5ミリメートルに広げる、原材料の水分量を厳しく管理し、必要に応じて乾燥時間を延長する。
(V)ボトル口欠陥
現象:ボトル口に材質不足、変形、過度に余計な突起、密閉性能の低下、充填中の漏れなどがある。
原因:エア吹き込みシステムの故障、プリーブロー圧力が不足している、ムードクリップが緩い、締力が不十分になってフラッシュが発生する、ボトル口モールドの温度が過熱して冷却が不十分な、パリゾーン位置決めの偏差が起き、ボトル口の充填が不完全になる。
解決策:エア吹き込みシステムをオーバーホールし、ソレノイドバルブの汚れをきちんと清掃してプリーブロー圧力を安定させる、クリップ締力を設定値の80〜90%にまで増加させ、摩耗したガイドピラーやシールを交換する、ボトル口モールドの温度を下げて局所冷却装置を設ける、パリゾーン位置決め装置を校正してパリゾーンとムードの正確な接近を保証する。
II.装置運転の故障と解決策
(I)起動失敗や単一アクションの喪失
現象:起動ボタンを押しても装置に反応がなく、あるいはマウンドクランプ、エア吹込、脱模などの単一アクションが中断される。
原因:ソレノイドバルブプラグのゆるみやコンタクタの破損といった電気回路の故障、空気圧あたりの不足やオイル回路の詰まりといった空圧/油圧システムの異常、安全装置のトリガー、例えば、安全ドアの閉まり切れや緊急停止ボタンのリセットがされていないなどである。
解決策: マルチメータで電気回路を検出し、緩んだプラグを固定し、損傷した部品を交換します。エア源圧を
(II) Abnormal クロックヘッドの温度
6-0.8MPa に調整し、オイル回路フィルターを清掃し、液圧オイルレベルを確認します。安全ドアが正しく閉まっていることを確認し、緊急停止ボタンをリセットし、安全ロック機構のトラブルシューティングを行います。
現象: 温度表示値が設定値から大きく外れ、局所的な過熱または十分な冷却がなく、プラスチック成型の品質に影響します。
原因: 加熱コイルが破損しているか、配線が緩んでいる、温度コントローラーのPIDパラメータが正しく設定されていない、ダイヘッドの冷却水流量が十分でなく冷却効果が悪くなっている。
解決策: 赤外線温度計で実際の温度を測定し、加熱コイルを交換し、配線端子を固定します。温度コントローラーのPIDパラメーターを再調整して、温度制御の精度を確保します。冷却水パイプラインを確認し、ふさいだ汚れを清掃し、冷却水流量を≥5L/分に保ちます。
(III) 材料漏えいとダイス詰まり
現象: ダイスヘッドと機械ヘッドの接合部で材料が漏れるか、ダイスヘッド内で詰まりが発生し、押出しが中断する。
原因: ダイスヘッドのシールが老朽化または損傷している、スクリューやバレルの摩耗、不安定な溶融物搬送、長期間の清掃されていないフィルターヤケで不純物が蓄積、ダイスヘッドの温度が低すぎて溶融物の流動性が悪くなっている。
III. 原材料および付属設備による問題と解決法
III. 原材料と付属システムの問題と解決方法
(I) 原材料適合性の問題
現象: 原材料のプラスチック成型が困難で、成形されたボトル本体の強さと耐食性が不適正であり、洗剤包装の耐食性要件を満たせない。
解決策:規格を満たすブロー成形用原料を選択し、融渠率が安定しているHDPE製品樹脂を優先します。十分な混合時間(15分以上)を確保するために高速ミキサーを使用し、原料と添加剤の十分な混合を実施します。再生材料の配合比を厳格に管理し(30%を超えないことを推奨します)、再生材料が清潔で不純物がないことを確認します。
(II) 供給ing システム Jamming
現象:ホッパー内の供給が不規則で、掠流れ現象が頻繁に発生し、押出量が変動し、生産の連続性に影響を与えます。
原因:原料の水分含量が高く、吸湿性樹脂が凝集する;ホッパーのコーン角が不適切で、材料の流れを妨げる;振動モーターが故障し、供給を手助けできない;ねじ式供給部の摩耗で、運搬能力が低下する。
解決策:原料の乾燥処理を強化し、吸湿性の原料は使用前に除湿・乾燥を行います。ホッパーのコーン角を増やすか、結晶除去装置を設置します。振動モーターの点検を行い、正常に動作することを確認します。ダブルスレッド式供給部のねじを交換し、表面に耐摩耗塗装を施すことで運搬能力を向上させます。
(III) Abnormal Pneumatic システム
現象:装置動作中に空気システムから異常な音が発生し、シリンダー動作が遅くなることで、ブロー成形精度と生産効率に影響が出ます。
原因:空気源の処理が適切ではなく、圧縮空気中のオイル濃度や水分量が過剰である;マフラーが詰まって排気還流圧が過剰である;空気パイプが経年劣化し、内壁のかすれから生じる共振。
解決策:トリプルユニット(フィルター+圧力調整弁+オイルくしゃみ潤滑装置)を設置し、定期的に凝縮水を排出して、きれいで乾燥した圧縮空気を確保します。マフラーを清掃または交換し、排気還流圧を≤0.05MPaにします。PU空気パイプを壁厚が≥3mmのものと交換し、曲げ半径がパイプ直径の≥5倍になるようにすると共振を回避できます。
IV. 予防と日常メンテナンスに関する提案
1. 原料管理:原料に対する引き入れ検査メカニズムを構築し、溶融流れ率、水分含量、不純物含量などの指標を厳格に検証し、不適合の原料が生産に使用されることを避けます。原料の異なるバッチについて小規模バッチ検証を行い、工程適合性を確保します。
機器メンテナンス:標準化されたメンテナンス台帳を作成し、機械を起動する前に潤滑油レベル、冷却水流量、空気源圧力を確認します。毎週ダイヘッド残材を清掃し、加熱コイルの接続状況を確認します。毎月、油圧オイルフィルターを交換し、ねじと筒との隙間を検出し、加熱コイルやシールなどの脆弱部分を予備に確保します。
工程管理:主要工程パラメータデータベースを構築し、洗剤ボトルの各規格について標準的な操作手順(SOP)を策定します。生産時、2時間ごとに温度、圧力、壁厚などの主要パラメーターを記録して品質のトレースアビリティを実現します。
人材教育:オペレーターの技術トレーニングを強化し、機器操作、パラメーター調整、故障診断などのスキルを習得させます。定期的に品質分析会を開催し、よく見られる問題の解決経験をまとめ、全社員の品質意識を高めます。
まとめ
洗剤ボトルの押出成形機での製造における品質管理は、原材料、設備、工程、人材など複数の要素を考慮するシステマティックなプロジェクトです。実際の生産においては、「先ず予防をし、迅速に対応する」という原則に従い、工程パラメーターを最適化し、設備保守を強化し、原材料を厳格に管理することにより、さまざまな共通の問題を効果的に解決します。同時に、生産実務と結合した経験を継続的に蓄積し、生産スキームを継続的に最適化することにより、製品の適格化率を安定的に向上させ、生産コストを削減し、生産効率を最大化する必要があります。






